



Décapage efficace des bandes d'acier au carbone laminées à chaud pour éliminer les calamines
Décapage des bandes d'acier au carbone laminées à chaud dans les lignes de décapage
Le décapage est effectué afin de préparer (éliminer la calamine ou les oxydes) la surface de l'acier pour le processus suivant de laminage à froid. La calamine doit être complètement éliminée de la bande d'acier laminée à chaud avant le laminage à froid ultérieur pour éviter l'usure des cylindres et éviter les défauts de surface dans le produit laminé à froid. L'épaisseur de la calamine dépend principalement des paramètres de traitement du laminoir à chaud, le facteur principal étant la température d'enroulement, bien que le processus de laminage lui-même ait également une influence marquée.
Origine et structure de la calamine
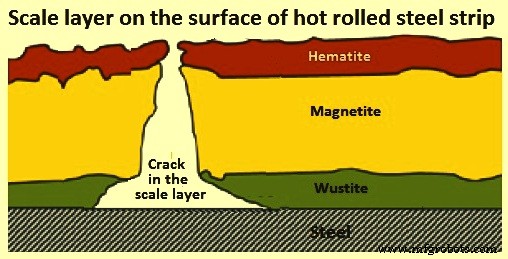
La calamine se forme pendant le laminage à chaud de l'acier, lorsque la surface de l'acier réagit avec l'oxygène (O₂) de l'air pour former des oxydes de fer (Fe). La couche d'oxyde est connue sous le nom de calamine de laminage. La calamine se compose en réalité de trois couches d'oxydes de fer avec différentes proportions de Fe et O₂ (figure 1). L'hématite, Fe₂O₃, qui contient 30,1 % d'O₂, est l'oxyde le plus externe dans la couche de calamine, tandis que la wustite, FeO, avec 22,3 % d'O₂, est l'oxyde le plus interne. La magnétite, Fe₃O₄, qui est la couche intermédiaire, contient 27,6 % d'O₂. Lorsque tous les oxydes sont présents, la couche intermédiaire dans la calamine est la magnétite. À des températures supérieures à 566 °C, la wustite est l'oxyde prédominant, mais pendant le refroidissement en dessous de 566 °C, une partie de celle-ci se transforme en fer et magnétite (4FeO = Fe₃O₄ + Fe). En cas de refroidissement rapide, qui peut se produire avec le laminage de fils et barres, des quantités substantielles de wustite sont retenues dans le produit refroidi. Lorsque le refroidissement après le laminage à chaud est relativement lent, comme c'est le cas pour les bandes enroulées, la magnétite est le principal constituant d'oxyde de la calamine dans le produit refroidi.
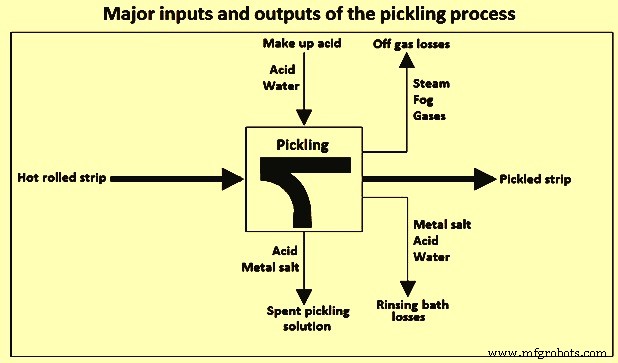
Le décapage est le plus courant des plusieurs procédés utilisés pour éliminer la calamine des surfaces d'acier. Le terme décapage fait référence à l'élimination chimique de la calamine par immersion dans une solution aqueuse d'acide. Le processus a vu le jour à la fin des années 1700, lorsque des tôles d'acier étaient décapées par immersion dans des cuves de vinaigre. De larges variations sont possibles dans le type, la concentration et la température des solutions acides utilisées, selon les contraintes de temps (opérations par lots contre opérations continues), ainsi que l'épaisseur, la composition et la nature physique (fissures) de la calamine. La figure 2 montre les principales entrées et sorties du processus de décapage.
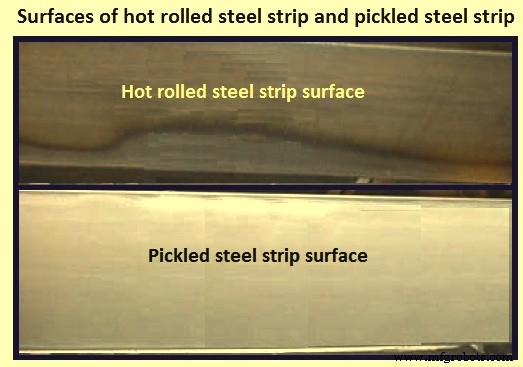
Les surfaces de la bande d'acier laminée à chaud et de la bande d'acier décapée sont montrées à la figure 3.
Solutions de décapage
Pour l'acier au carbone (C), l'acide sulfurique (H₂SO₄) est utilisé dans la plupart des opérations de décapage par lots, tandis que l'acide chlorhydrique (HCl) est devenu l'agent de décapage de choix, depuis 1994, pour les opérations continues avec bande laminée à chaud. Le décapage à l'acide HCl a commencé en 1964 et de nombreuses installations de décapage sont progressivement passées au décapage à l'acide HCl. Des mélanges d'acides HCl et H₂SO₄ ont également été utilisés dans le décapage par lots, souvent en ajoutant du sel gemme (NaCl) à un bain de décapage à l'acide H₂SO₄. De telles pratiques devraient donner les caractéristiques de surface d'acier décapé brillant associées à l'acide HCl et augmenter les taux de décapage, mais non sans certains inconvénients. La proportion d'HCl à H₂SO₄ nécessaire pour atteindre le taux d'élimination rapide de la calamine possible avec l'HCl seul est trop élevée pour être économique, et les acides mélangés ne peuvent pas être correctement traités par de nombreuses méthodes d'élimination des liqueurs de décapage usagées actuellement en usage.
Les avantages du décapage à l'acide H₂SO₄ sont : (i) l'acide peut être régénéré plus fréquemment, (ii) l'augmentation de la température permet à des concentrations d'acide plus faibles de décaper efficacement, (iii) facilité de récupération du sulfate de fer (FeSO₄), et (iv) le taux de décapage peut être contrôlé en variant la température. Les inconvénients du décapage à l'acide H₂SO₄ sont : (i) plus grande attaque de l'acide sur l'acier de base, (ii) plus grande diffusion de H₂ dans l'acier, (iii) les résidus de décapage sont plus adhérents, et (iv) la solution acide doit être chauffée.
Les avantages du décapage à l'acide HCl sont : (i) réduction des coûts de chauffage car les solutions de décapage sont utilisées à température ambiante, (ii) élimination plus complète de la calamine, (iii) moindre pénétration de H₂ par diffusion, et (iv) moindre dépôt de sels de Fe sur la surface décapée. Les inconvénients du décapage à l'acide HCl sont : (i) génération de fumées lorsqu'il est chauffé au-dessus des températures ambiantes, (ii) les systèmes de récupération d'acide sont coûteux, (iii) plus corrosif pour les équipements, et (iv) coûts d'élimination plus élevés que l'acide H₂SO₄. Le tableau 1 montre la comparaison du décapage par l'acide H₂SO₄ et l'acide HCl dans les lignes de décapage continues.
| Tableau 1 : Comparaison du décapage par l'acide H₂SO₄ et l'acide HCl | ||||
|---|---|---|---|---|
| N° | Sujet | Unité | Valeur | |
| H₂SO₄ | HCl | |||
| 1 | Poids de la bande de sortie | tonnes | 0,99 | 0,98 |
| 2 | Consommation spécifique | |||
| 3 | Énergie | kWh | 18,5 | 18,5 |
| 4 | Eau | m³ | 2,1 | 1,4 |
| 5 | Acide d'appoint | kg | ||
| 6 | H₂SO₄ (solution 25 %) | 85 | ||
| 7 | HCl (solution 17 %) | 140 | ||
| 8 | Main-d'œuvre | Heures-homme | 0,35 | 0,35 |
| 9 | Résidus | |||
| 9a | Acide usagé | kg | 90 | 160 |
| 9b | Sulfate dans l'acide usagé | kg | 18 | |
| 9c | Chlorure dans l'acide usagé | kg | 22 | |
D'autres acides que HCl ou H₂SO₄ ont été utilisés pour éliminer la rouille et la calamine de l'acier au carbone. L'acide citrique, l'acide oxalique, l'acide formique, l'acide fluorhydrique, l'acide fluoroborique et l'acide phosphorique sont tous capables d'éliminer la calamine de l'acier, mais les taux d'élimination ne sont généralement pas considérés comme utiles ou économiques pour la plupart des applications commerciales, en particulier les opérations continues.
Mécanisme d'élimination de la calamine
Le décapage par les acides minéraux implique la pénétration de l'acide à travers les fissures de la calamine, suivie de la réaction de l'acide avec la couche de calamine la plus interne et l'acier de base. La présence de gaz hydrogène (H₂), qui se forme lorsque l'acide réagit avec l'acier de base, et la dissolution du FeO aident au détachement de la couche de calamine externe de la surface de l'acier.
Les réactions de l'acide H₂SO₄ avec le FeO ou avec la calamine qui est substantiellement Fe₃O₄ mélangé au Fe forment du sulfate ferreux (FeSO₄) et de l'eau selon les équations : (i) FeO + H₂SO₄ = FeSO₄ + H₂O, et (ii) Fe₃O₄ + Fe + 4H₂SO₄ = 4FeSO₄ + 4H₂O. La réaction de l'acide H₂SO₄ avec l'acier de base forme du FeSO₄ et du gaz H₂ selon l'équation Fe + H₂SO₄ = FeSO₄ + H₂ (g).
Dans le cas du décapage par l'acide H₂SO₄, l'acide trouve son chemin vers la surface de l'acier à travers les fissures de la calamine et dissout le fer de surface. Le processus forme des bulles de H₂. La calamine est détachée par le H₂. La dissolution de la calamine dans l'acide est un processus lent et elle tombe donc dans le bain et se dissout lentement. Les deux réactions de décapage sont des réactions exothermiques mais ne compensent pas la perte de chaleur associée au chauffage de la bande froide et aux pertes de chaleur vers l'atmosphère environnante, d'où la nécessité de chauffer le bain. Le chauffage est fait par la vapeur. Puisque le décapage se fait par l'attaque de l'acide sur l'acier, les risques de sur-décapage sont élevés dans le processus. Le produit du décapage est le FeSO₄ qui est de couleur verte et est généralement récupéré lors de la régénération de l'acide H₂SO₄. Le décapage à l'acide H₂SO₄ dépend de la concentration et de la température de l'acide. Le taux de décapage augmente proportionnellement à l'augmentation de la concentration de l'acide de 0 % à 25 %. Au-dessus de 25 %, l'augmentation du taux de décapage est lente. L'effet de la température sur le taux de décapage est que le taux de décapage double pour chaque élévation de 6 °C à 8 °C entre les températures de 25 °C et 95 °C.
Avec l'acide HCl, l'élimination de la calamine implique principalement une attaque directe sur les oxydes. Cependant, la pénétration de l'acide à travers les fissures de la calamine contribue également au processus d'élimination de la calamine, bien que l'ampleur de l'effet résultant de la fissuration accrue de la calamine soit quelque peu moindre qu'avec l'acide H₂SO₄. Les réactions du HCl avec le FeO ou avec la calamine qui est substantiellement Fe₃O₄ mélangé au Fe forment du chlorure ferreux (FeCl₂) et de l'eau selon les équations : (i) FeO + 2HCl = FeCl₂ + H₂O, et (ii) Fe₃O₄ + Fe + 8HCl = 4FeCl₂ + 4H₂O. La réaction de l'acide HCl avec l'acier de base forme du FeCl₂ et du gaz H₂ selon l'équation Fe + 2HCl = FeCl₂ + H₂ (g).
Le décapage par l'acide H₂SO₄ produit des résultats satisfaisants lorsqu'il est utilisé pour le décapage par lots de barres et fils en acier au carbone (jusqu'à 0,60 % C) et pour le nettoyage continu, si la concentration de Fe dans le bain est inférieure à 8 grammes par 100 centimètres cubes (g/100 cm³). L'acide H₂SO₄ commercial est normalement fourni à un niveau de concentration de 93 %, tandis que l'acide HCl est fourni à des concentrations de 31 % ou 35 %. Un avantage de l'utilisation de l'acide H₂SO₄ est une fumaison moindre sur les solutions de décapage. Les inconvénients incluent des surfaces plus foncées et la production de saleté, en particulier sur l'acier à haut carbone, ainsi qu'un effet inhibiteur plus important de l'acide H₂SO₄ des sels de Fe dans le bain.
Les émissions du décapage à l'acide H₂SO₄ peuvent inclure une projection (gouttelettes de solution de décapage résultant de l'attaque de l'acide sur l'acier de base qui génère du gaz H₂). Par conséquent, une ventilation adéquate doit être fournie pour prévenir la corrosion localisée des équipements et des conditions de travail insatisfaisantes.
Le décapage par l'acide HCl est préféré pour le décapage par lots de l'acier au carbone élevé laminé à chaud. Les opérations de décapage continu utilisent également l'acide HCl pour produire les caractéristiques de surface très uniformes requises pour l'acier à faible carbone et à haut carbone. La possibilité de sur-décapage est minimisée dans ces opérations de courte durée.
Les conditions d'exploitation pour le décapage par lots dans des solutions d'acide HCl impliquent généralement des concentrations d'acide de 8 g/100 cm³ à 12 g/100 cm³, des températures de 38 °C à 40 °C, et des temps d'immersion de 5 minutes (min) à 15 min, avec une concentration maximale admissible de fer de 13 g/100 cm³. Dans le décapage avec l'acide HCl, un inhibiteur chimique est normalement utilisé pour réduire l'attaque de l'acide sur l'acier de base.
L'acide HCl offre un certain nombre d'avantages, par rapport à l'H₂SO₄ et aux autres acides. Il produit de manière constante une surface gris clair uniforme sur l'acier à haut carbone. La possibilité de sur-décapage est moindre. Un décapage efficace peut être obtenu avec des concentrations de Fe aussi élevées que 13 g/100 cm³. Le rinçage est facilité en raison de la haute solubilité des chlorures. Le principal inconvénient de l'acide HCl est la nécessité d'un bon système de contrôle des fumées. Les émissions du décapage à l'acide HCl incluent du gaz HCl qui doit être correctement évacué pour prévenir la corrosion localisée des équipements et des conditions de travail insatisfaisantes.
Le taux de décapage est affecté par plusieurs variables, notamment les constituants de l'acier de base, le type d'adhérence des oxydes, la concentration d'acide et la concentration de FeSO₄ ou FeCl₂ dans la solution, la température de la solution, l'agitation, le temps d'immersion et la présence d'inhibiteurs. Le taux de décapage augmente avec l'augmentation de la concentration d'acide ou de la température. Au fur et à mesure que le décapage se poursuit, l'acide libre (H₂SO₄ ou HCl) s'épuise et le sel de Fe s'accumule dans la liqueur de décapage à un point tel que le décapage ne peut plus être accompli efficacement et la qualité de la surface de l'acier traité se détériore. À ce stade, la liqueur de décapage est évacuée du bac de décapage vers un bac de stockage, et le bac de décapage est réapprovisionné avec une solution d'acide frais. Le transfert d'acide se fait soit en continu, soit par lots.
Une contamination excessive du bain de décapage par de l'acier huilé entraîne un décapage non uniforme et des taches sur l'acier. Pour éviter ce problème, l'acier huilé doit être dégraissé avant le décapage. Lors du décapage d'acier huilé ou dégraissé, l'utilisation d'un agent mouillant dans la solution acide augmente l'efficacité et l'efficience du bain, réduisant ainsi le temps d'immersion. De nombreux inhibiteurs commerciaux de décapage sont formulés avec un agent mouillant.
Les lignes de décapage rapportent souvent les concentrations d'acide et de sel de Fe en unités de poids/volume (p/v) de g/100 cm³. Bien que ces unités soient parfois vaguement appelées « pourcentage », les concentrations en g/100 cm³ doivent être divisées par la densité de la solution en g/cm³ pour convertir en vrai pourcentage en poids (poids/poids, ou p/p). À cette fin, des équations approximatives pour le calcul des densités ont été développées à partir de données publiées sur les solutions H₂SO₄-FeSO₄ et sur les solutions HCl-FeCl₂. Ces équations sont : D = 0,9971 + (0,00633) × C(H₂SO₄) + (0,0099) × C(FeSO₄) et D = 0,9971 + (0,00446) × C(HCl) + (0,00815) × C(FeCl₂), où D est exprimé en g/cm³ à 25 °C et les concentrations C(H₂SO₄), C(FeSO₄), C(HCl) et C(FeCl₂) sont exprimées en g/100 cm³.
Inhibiteurs
Des inhibiteurs sont ajoutés aux solutions de décapage acides afin de : (i) minimiser l'attaque de l'acide sur l'acier de base avec une perte excessive de Fe, (ii) éviter la piqûre associée au sur-décapage, qui contribue à une mauvaise qualité de surface, (iii) réduire la projection de solution acide résultant du H₂ qui se forme lorsque l'acide attaque l'acier, (iv) réduire la consommation d'acide, (v) minimiser le risque de fragilisation par l'hydrogène. Lorsqu'ils sont utilisés à des concentrations appropriées, les inhibiteurs n'affectent pas appréciablement le taux d'élimination de la calamine. Un certain nombre d'additifs ont été utilisés dans les solutions de décapage pour inhiber l'attaque de l'acide sur les aciers. Des produits naturels, tels que le son, la gélatine, la colle, les sous-produits du raffinage du pétrole et du cokage du charbon, et les goudrons de bois ont été utilisés initialement. Les inhibiteurs modernes sont en grande partie des formulations d'agents mouillants avec des mélanges de matériaux synthétiques actifs, y compris des composés à base d'azote (N₂) (pyridine, quinidine, hexaméthylène tétramine et autres amines ou polyamines), aldéhydes et thioaldéhydes, alcools acétyléniques, et composés contenant du soufre (S) tels que la thiourée et les dérivés de thiourée.
Fréquemment, deux ou plusieurs ingrédients actifs fournissent un effet synergique, par lequel le mélange est plus efficace que l'effet additif des composants individuels. Un bon inhibiteur ne doit pas montrer de « breakout », qui est une boue qui se dépose sur la pièce, une caractéristique de nombreux produits naturels utilisés auparavant. Il doit être stable à la température du bain de décapage et ne doit pas émettre d'odeurs offensantes. Les inhibiteurs modernes utilisés avec l'acide H₂SO₄ contiennent souvent de la thiourée ou une thiourée substituée avec une amine. La plupart des inhibiteurs plus récents développés pour l'utilisation avec l'acide HCl contiennent des amines ou des composés hétérocycliques N₂ comme ingrédients actifs. Dans le décapage à l'acide H₂SO₄, l'accumulation de FeSO₄ dans un bain de décapage usagé inhibe également l'activité de l'acide et réduit l'efficacité de la solution pour le nettoyage et le brillant de l'acier. La plupart des aciers sont réactifs avec l'acide et nécessitent des solutions inhibées.
Les aciers à haute teneur en phosphore (0,03 % ou plus) sont particulièrement sujets au sur-décapage. Les solutions d'acide inhibées sont généralement utilisées dans les lignes de bandes continues pour nettoyer les surfaces internes des tuyaux. Bien que les temps d'immersion pendant le décapage continu de bandes soient substantiellement plus courts que dans les opérations par lots, une perte excessive d'acier de base se produit lors d'un arrêt de ligne, si des inhibiteurs ne sont pas utilisés. Cela n'est pas seulement objectionnable en raison de la surface sur-décapée rugueuse, mais aussi en raison de l'effet sur les exigences de jauge finale critiques du produit.
Les ajouts sont mieux faits proportionnellement aux ajouts d'acide dans les bacs de décapage ou au volume d'acide dans les grands bacs de stockage. Une mauvaise méthode d'introduction d'inhibiteur dans les solutions de décapage consiste à ajouter l'inhibiteur dans le bain à certains intervalles de temps qui ne sont pas liés aux ajouts réels d'acide. Avant les ajouts d'inhibiteur, le bain doit être sous-inhibé, et juste après les ajouts, le bain pourrait être sur-inhibé.
On s'accorde généralement à dire que l'étape primaire dans l'action des inhibiteurs dans les solutions acides est l'adsorption sur la surface de l'acier. L'inhibiteur adsorbé agit alors pour retarder les processus électrochimiques cathodiques et/ou anodiques de la corrosion. Lorsque les concentrations d'inhibiteur sont bien en dessous des niveaux recommandés, la couche adsorbée d'inhibiteur sur la surface de l'acier peut être incomplète, ce qui peut entraîner une attaque préférentielle sur les zones non protégées.
Pour les aciers au carbone ordinaires contenant moins de 0,40 % C, et pour les bains de décapage par lots contenant 10 % à 14 % d'acide H₂SO₄ (densité relative 1,82) et fonctionnant à 70 °C ou plus, des inhibiteurs forts sont utilisés à des concentrations de 0,25 % à 0,50 % d'acide brut dans le bac. Lorsque la concentration de FeSO₄ atteint 30 %, la solution doit être rejetée, car ce niveau de sel de Fe ralentit le processus de décapage et peut causer de la saleté à la surface du produit. Lorsque les niveaux de Fe approchent cette concentration dans le décapage par lots avec l'acide H₂SO₄, des ajouts supplémentaires d'inhibiteur ne sont pas nécessaires. Les aciers au carbone ordinaires contenant 0,40 % C ou plus sont décapés dans des bains similaires avec des températures quelque peu plus basses (60 °C à 66 °C) et avec des concentrations de FeSO₄ inférieures à 20 %.
Avec l'acide HCl, des inhibiteurs forts sont utilisés à des concentrations de 0,125 % à 0,25 % d'acide brut. Parce que les taux de décapage dans l'acide H₂SO₄ et l'acide HCl tendent à diminuer lorsque la solution de décapage contient des niveaux élevés de Fe (des niveaux plus élevés sont tolérables avec le HCl), surtout lorsqu'ils sont couplés à une faible concentration d'acide, des additifs de bain de décapage commerciaux, ou accélérateurs, sont parfois utilisés pour améliorer les taux de décapage. Ces matériaux propriétaires sont généralement formulés avec des inhibiteurs pour prévenir l'attaque excessive du métal de base par l'acide pendant la dissolution de la calamine.
Des solutions d'acide non inhibitées sont souvent utilisées pour le décapage des aciers à haut alliage, car une action chimique plus importante est nécessaire pour éliminer l'oxyde. Si un inhibiteur est utilisé lors du décapage des aciers alliés, des concentrations quelque peu inférieures à celles recommandées pour les aciers au carbone ordinaires sont suggérées.
Lignes de décapage continu de bandes
Les lignes de décapage continu de bandes avec bacs de décapage horizontaux sont capables de traiter des bobines soudées tête-bêche. Le cœur de la ligne de décapage est ses bains d'acide qui consistent généralement en trois ou quatre bacs en rangée et qui contiennent l'acide de décapage. La section d'entrée comprend un convoyeur de bobines, un ou deux dérouleurs, un ou deux processeurs, un ou deux cisailles, et une machine à souder. Les processeurs sont intégrés avec l'équipement de déroulement et consistent en un mandrin, un rouleau de maintien, et une série de rouleaux de plus petit diamètre. Au fur et à mesure que la bande passe à travers le processeur, une certaine fissuration se produit dans la couche de calamine. Un soudage et un ébarbage de soudure appropriés sont essentiels pour éviter les ruptures de bande dans la ligne.
La ligne de décapage continu a besoin que les bobines soient jointes ensemble, tête-bêche. Pour y parvenir, des cisailles hydrauliques à l'extrémité d'entrée coupent une section de la bande de chaque extrémité de la bobine, équarrissant les extrémités de la bobine et enlevant les tours extérieurs endommagés de la bobine. Pour accélérer la préparation de chaque bobine, l'extrémité de tête est cisaillée peu de temps après que la bande est coupée, avant même qu'elle ne soit chargée sur la ligne. La tête de la prochaine bobine à charger est mise en butée contre la queue de la dernière bobine, et une haute tension (et courant) est appliquée à travers la jointure, fondant les deux extrémités. Les deux bandes sont ensuite forcées ensemble (resserrées) hydrauliquement, les joignant ensemble avec ce qu'on appelle une « soudure bout à bout ». Des outils de coupe immédiatement après la soudeuse ébarbent le flash forcé hors de la jointure pendant le resserrage. La solidité de la soudure est très importante car les ruptures de bande sur la ligne nécessitent un ré-enfilage qui est chronophage.
La section avant les bacs de décapage utilise des brideaux pour la tension de la bande, un accumulateur de bande, soit sous forme de fosses de boucle humides, soit, pour les lignes plus modernes, un accumulateur à chariot à bobines, et un étireur-niveau qui non seulement fissure efficacement la calamine, mais contribue également à une forme de bande supérieure.
La section de décapage contient généralement trois bacs ou plus. Les « bacs profonds » typiques ont 1,2 m de profondeur et jusqu'à 32 m de longueur. Les bacs d'acide sont des coques en acier avec des couches de caoutchouc collées sur l'acier. Le caoutchouc est protégé de l'abrasion par un revêtement de brique anti-acide à base de silice. La plupart des lignes ont un flux en cascade de solutions de décapage en contre-courant par rapport au sens de déplacement de la bande. Lorsque de l'acide frais est ajouté au dernier bac, il a la plus haute concentration d'acide. Les concentrations d'acide diminuent du dernier bac au premier bac, d'où la liqueur de décapage usagée est évacuée. Une section de rinçage suit la section de décapage.
Dans certaines lignes modernes, la solution de décapage est contenue dans des bacs peu profonds avec des profondeurs de liquide d'environ 0,4 m et des longueurs jusqu'à environ 36 m. Bien qu'ils impliquent un système en cascade, la solution dans chaque bac est recirculée à travers un échangeur de chaleur. Lors d'un arrêt de ligne, la solution de décapage peut être rapidement vidangée des bacs peu profonds vers des bacs de stockage individuels et repompée lors du redémarrage de la ligne. Les lignes avec des bacs profonds ont généralement des élévateurs de bande pour retirer la bande de la solution acide lors d'un arrêt prolongé. Les couvercles de bacs peuvent être en fibre de verre ou polypropylène. Certaines lignes ont des rouleaux racleurs, recouverts de caoutchouc résistant à l'acide, situés au-dessus et au-dessous de la bande à chaque sortie de bac pour minimiser le report d'acide d'un bac à l'autre. Des lignes continues à bande à écoulement turbulent et bacs peu profonds qui prétendent fournir une action de décapage plus efficace que les lignes conventionnelles sont également utilisées.
Une méthode de rinçage particulièrement efficace utilisée sur de nombreuses lignes continues est le système de rinçage en cascade. Plusieurs compartiments de rinçage sont utilisés, et de l'eau fraîche est ajoutée au dernier compartiment. La solution dans ce compartiment cascade par-dessus des déversoirs dans les compartiments précédents. L'excès déborde du premier compartiment et est envoyé à l'usine de traitement des eaux usées (une partie peut être utilisée pour l'eau d'appoint dans les bacs de décapage). Chaque compartiment contient moins d'acide que le compartiment précédent. Après le rinçage, la bande est séchée à l'air et quitte le sécheur à air avec une structure argent mat.
À l'extrémité de sortie de la ligne, il y a normalement un accumulateur de bande de sortie. Tant à l'entrée qu'à la sortie, les accumulateurs sont de grands accumulateurs de bande. Ils sont aussi appelés boucleurs et sont installés aux deux extrémités des bacs d'acide pour maintenir la bande en mouvement à travers les bacs de décapage et de rinçage à vitesse constante lorsque les extrémités d'entrée et de sortie sont arrêtées pour le changement de bobines. Cela est important non seulement du point de vue de la productivité mais aussi pour éviter les taches qui peuvent se produire lorsque la bande s'arrête entre les bacs d'acide et le sécheur à air.
D'autres équipements à l'extrémité de sortie de la ligne sont des rouleaux directeurs, une station d'inspection de bande, des cisailles latérales doubles, un huileur, et un ou deux enrouleurs. À l'extrémité de sortie de la ligne, les bords de la bande décapée sont cisaillés par des « couteaux » de cisaille rotative (cisailles latérales doubles) si nécessaire, résultant en une largeur et une condition de bord plus uniformes. Typiquement, le cisaillement des bords à la ligne de décapage enlève environ 30 mm à 50 mm de « coupe de bord » de la largeur. De l'huile est appliquée sur la surface de la bande juste avant qu'elle ne soit enroulée. L'huileur applique de l'huile avec des additifs S pour améliorer la propreté du produit final. Les produits galvanisés ne sont généralement pas huilés après le décapage. L'acier décapé est ensuite enroulé. Les lignes de décapage doivent avoir des épurateurs de fumées pour capturer les émissions/projections des bacs de décapage.
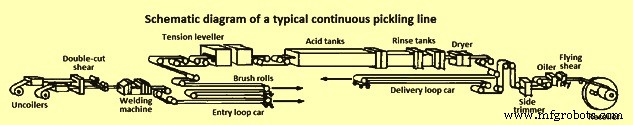
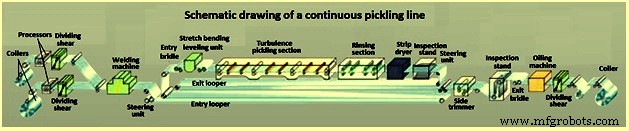
Les vitesses maximales dans les lignes modernes dans la section de décapage peuvent atteindre 300 mètres par minute (m/min) à 460 m/min. Bien que le fonctionnement soutenu à de telles vitesses soit limité par d'autres aspects de la manipulation des bobines, la sélection des concentrations et températures d'acide des bacs de décapage doit être telle que l'élimination complète de la calamine soit réalisée pendant les périodes de fonctionnement à haute vitesse. Un schéma d'une ligne de décapage continu typique est à la figure 4.
Quelques lignes de décapage utilisent des tours verticales dans lesquelles une ou deux colonnes de pulvérisation d'acide HCl sont utilisées. Les colonnes de pulvérisation d'acide sont assemblées et scellées dans des sections en polyester renforcé de fibre de verre, avec une hauteur de tour de 21 m à 46 m. Les sections de bac sont en acier revêtu de caoutchouc. Après utilisation, l'acide s'écoule dans une cuve et est retourné au bac de circulation. La composition de l'acide dans le bac de recirculation est généralement maintenue à 11 g/100 cm³ d'acide HCl et 13 % de FeCl₂. Il est passé à travers un échangeur de chaleur à bloc de carbone et livré aux pulvérisateurs à 77 °C. La plupart des lignes de ce type ont des installations de régénération d'acide. La manipulation des bobines à l'entrée et à la sortie est similaire aux lignes horizontales plus courantes.
Types de lignes de décapage
Fondamentalement, il existe trois types de lignes de décapage. Ce sont : (i) ligne de décapage de type pousser-tirer, (ii) ligne de décapage semi-continue, et (iii) ligne de décapage continue.
Lignes de décapage de type pousser-tirer
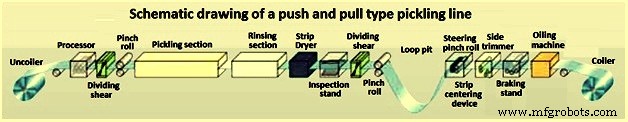
Ces types de lignes sont normalement utilisés pour de petites et moyennes capacités de production. Dans ces lignes, l'épaisseur préférée de la bande à chaud est supérieure à 1,5 mm. Dans ces types de lignes, la bande n'est ni soudée ni piquée mais est poussée ou tirée à travers la ligne bande par bande.
L'avantage de la ligne de décapage pousser-tirer est sa grande flexibilité combinée à une haute productivité à faible coût d'investissement. Les équipements coûteux, comme les machines à souder, les boucleurs et les rouleaux brideaux, ne sont pas requis. La conception de bac de décapage peu profond assure une turbulence élevée et un temps de décapage réduit.
Les lignes de décapage pousser-tirer sont capables de traiter des épaisseurs de bande de 1 mm à 16 mm et des largeurs de bande jusqu'à 2 100 mm, avec différents grades d'acier et dimensions, bobine par bobine, et en succession directe. Ces lignes pour l'acier au carbone peuvent avoir une capacité maximale de 1,2 million de tonnes par an (Mt/an). Le processus de décapage optimisé, avec système de circulation et de chauffage individuels, assure une consommation minimisée des utilités, tout en fournissant une surface de bande entièrement décapée et sans défaut. Le dessin schématique de cette ligne est montré à la figure 5.
Lignes de décapage semi-continues
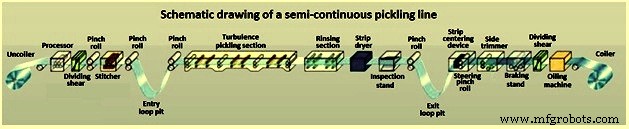
Les caractéristiques exceptionnelles des lignes de décapage semi-continues sont les petits boucleurs qui assurent que la bande dans la section de processus n'a pas à s'arrêter complètement pendant que les bandes sont jointes par une piqueuse dans la zone d'entrée. Par conséquent, il n'est pas nécessaire de ré-enfiler chaque longueur de bande. Ces lignes conviennent pour de petites ou moyennes capacités de production. Ces lignes conviennent pour des épaisseurs de bande minces et ultra-minces (inférieures à 3 mm). Un avantage supplémentaire est qu'elles peuvent être ultérieurement mises à niveau vers des modèles continus. Le dessin schématique d'une ligne de décapage semi-continue est montré à la figure 6.
Lignes de décapage continues
Ces lignes sont destinées aux capacités moyennes à élevées et aussi pour les épaisseurs de bande minces à moyennes. Dans ces lignes, une machine à souder à l'entrée de la ligne de décapage continue joint les bandes individuelles en bande sans fin et ensuite des boucleurs horizontaux assurent une vitesse continuellement élevée dans la section de traitement. Cela signifie qu'il est possible d'atteindre des normes de qualité supérieures à des capacités très élevées. Les lignes de décapage continues peuvent également être couplées à des laminoirs à froid. Le dessin schématique d'une ligne de décapage continue est à la figure 7.
Processus de fabrication
- Passivation acier inoxydable : Améliorer la résistance à la corrosion et la performance
- Nuances d'acier laminé à chaud et applications — Guide complet
- Acier laminé à chaud vs laminé à froid : différences clés et choix du bon matériau
- Acier laminé à chaud vs laminé à froid : choisir la bonne option pour votre projet
- Acier à carbone moyen : propriétés, usages et avantages
- Acier AISI 1008 laminé à chaud : Aperçu complet des propriétés
- Acier AISI 1015 laminé à chaud : Propriétés principales et applications
- Acier laminé à chaud DIN 17111 Grade R10S10 – Idéal pour boulons, écrous et rivets
- Acier laminé à chaud DIN 17111 Grade R7S6 – Idéal pour éléments de fixation