



Production du ferrochrome : procédés, composition et usages
Le ferrochrome (Fe-Cr) est un alliage fer (Fe) - chrome (Cr) utilisé principalement pour la production d'acier inoxydable. Le rapport Fe/Cr varie, avec une teneur en Cr entre 50 % et 70 %.
Classification
Le Fe-Cr est classé selon le rapport Cr/C (carbone). La grande majorité de la production est le « charge chrome » — rapport Cr/C plus bas, destiné à l'inox. Le deuxième plus grand volume est le « ferrochrome haut carbone » (HC Fe-Cr) — teneur en Cr plus élevée, produit à partir de minerai de chromite de meilleur grade. Autres grades : « ferrochrome moyen carbone » (MC Fe-Cr, aussi appelé intermédiaire, jusqu'à 4 % C) et « ferrochrome bas carbone » (LC Fe-Cr, Cr ≥ 60 %, C 0,03-0,15 %, pouvant aller jusqu'à 1 %).
L'alliage Fe-Cr est indispensable pour l'inox et les aciers spéciaux — haute résistance à la corrosion, faible aimantation. Le cycle de production implique la réduction chimique du minerai de chromite.
Électrolyse du HC Fe-Cr (four à arc submergé / four à arc DC)
Le HC Fe-Cr et le charge chrome sont produits par réduction carbothermique du minerai de chromite (oxydes de Cr et Fe) dans un four à arc submergé (SAF) ou un four à arc DC (courant continu) à arc libre.
Four à arc submergé (SAF)
L'énergie est fournie principalement en mode résistif. Deux paramètres clés : résistivité électrique du laitier et température de liquidus du laitier, strictement choisis pour opérer confortablement. Ces paramètres imposent des restrictions sur la température opératoire.
Deux types de SAF pour chromite : (i) type fermé, (ii) type ouvert. Four fermé : récupération du gaz riche en CO pour préchauffe et pré-réduction partielle de la charge → réduction significative de la consommation d'électricité. Mais exploitation plus délicate (préparation de charge soignée requise).
Four à arc DC : unique électrode centrale creuse en graphite (cathode), foyer réfractaire conducteur comme anode. Bain libre (pas de surcharge), fines de chromite + charbon + fondants alimentés directement dans le bain par l'électrode creuse. Toit fermé. Caractéristiques : (i) utilisation de fines sans agglomération, (ii) réducteurs moins chers → plus de choix, (iii) meilleurs rendements Cr, (iv) changements de composition de charge répercutés rapidement dans laitier/ferroalliage, (v) toit fermé → énergie des gaz de four utilisable.
L'énergie au four DC est fournie principalement en mode arc — largement indépendante de la chimie du laitier. Liberté accrue sur composition du laitier et température. Permet de contrôler plus finement la réduction de SiO₂ par chimie du laitier. Large gamme de températures atteignable (sous-liquidus et surchauffé). Laitier surchauffé améliore cinétique et séparation laitier/métal ; laitier sous-liquidus favorable au revêtement. Changement de chimie possible mais limité par l'économie.
La conversion de chromite en Fe-Cr est dominée par le SAF : électrodes enterrées dans la charge de matériaux massifs (minerai, réducteurs carbonés — בעיקר coke, fondants pour bonne composition laitier). Courant triphasé alternatif, trois électrodes graphite auto-cuissantes équidistantes dans conteneur cylindrique réfractaire avec trou de coulée fond. Caractéristiques : (i) contrôle aisé si charge bien triée pour surcharge perméable (échappement gaz aisé), (ii) autorégulation : puissance détermine vitesse de consommation de charge, (iii) préchauffage/pré-réduction partielle de la surcharge par gaz chauds ascendants. SAF ouvert, semi-fermé ou fermé → meilleur rendement thermique et valorisation énergie gaz de four fermé.
L'élaboration du Fe-Cr (Figure 1) est très énergivore. Énergie transférée via électrodes carbone auto-cuissantes. Électrodes latéralement entourées par la charge massive (résistivité > bain fondu sous pointes) → courant dirigé vers zone chaude de réaction. Consommation électrique : 2000 kWh/t Fe-Cr (avec pré-réduction) à 4000 kWh/t (sans pré-réduction ni préchauffage). Complexité structure charge + interactions électro-thermo-chimiques → grands gradients température (quelques centaines °C surface charge à >2000 °C pointes électrodes) → zones distinctes et mécanismes de réduction différents.
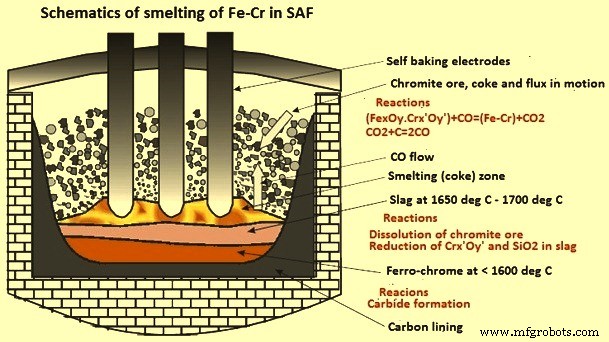
Figure 1 : Schémas de l'élaboration du Fe-Cr en SAF
Dans le four, un grain/pellet de chromite unique subit une température croissante en descendant, réduit par CO ascendant et coke contacté. Le profil thermique influence fortement le taux de réduction et l'efficacité. Sensibilité du contrôle d'électrodes à la distribution température → distribution non symétrique dans la charge et zones de réaction → difficultés de contrôle, qualité produit, rendement four.
Zones dans un SAF
D'après fouilles de SAF éteints et revues technologiques, six zones de réaction idéalisées identifiées (positions exactes variables selon conception/exploitation, structure pas nécessairement en couches simples). Figure 2 : diagramme schématique.
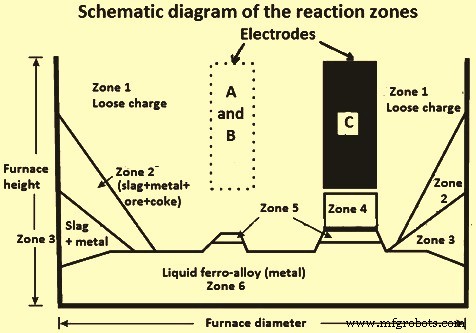
Figure 2 : Diagramme schématique des zones de réaction en SAF pour production Fe-Cr
- Zone 1 (haute fournaise) : charge lâche du sommet jusqu'aux pointes d'électrodes. Activités : (i) préchauffage charge, (ii) décomposition (calcination) fondants (chaux, dolomie), (iii) gazéification matière carbonée (réaction air/CO₂), (iv) réduction gazeuse chromite et métallisation partielle Fe/Cr. ~80 % volume SAF = charge frittée lâche. Temps de séjour moyen ~24 h, mais seulement ~20 % réduction dans cette zone, pas de laitier liquide. Descente charge en V, vitesse max entre parois/électrodes et entre électrodes. Isotherme 1600 °C seulement près pointes électrodes ; >1400 °C pression gaz monte vite (début formation laitier).
- Zones 2-6 (bas fourneau) : (i) formation laitier, (ii) dissolution chromite dans laitier, (iii) réduction métal depuis phase laitier + formation alliage, (iv) séparation alliage/laitier.
Zone 2 : laitier de paroi, métal, minerai, coke. Bancs rigides, partiellement fondus/réduits, le long parois, plus épais loin des électrodes.
Zone 3 : laitier de paroi + métal. Mélanges laitier/métal sous zone 2.
Zone 4 : sous pointes électrodes. Matériau sous pointes incertain. Zone sous une électrode généralement non connectée aux autres. Vide possible (contraction lit au refroidissement). Possibilité laitier+coke ou lit coke (minéraux fondus, fondants, MgO, Al₂O₃ libérés du chromite). Zones 2-3 (matériaux partiellement solidifiés autour électrodes) limitent la zone active de réduction du laitier. Temps de séjour zone haute température (lit coke, zone 4) court : 30-40 min.
Zone 5 : grande région de minerai grumeleux pas fondu/partiellement réagi entre laitier et métal.
Zone 6 : formation couche distincte de Fe-Cr liquide au fond du four.
Réactions de procédé
Sous pointes électrodes (zone 4), tous oxydes fondus → réduction carbothermique possible avec coke solide : Cr₂O₃ + 3C = 2Cr + 3CO. Oxydes restants (SiO₂, Al₂O₃, CaO, MgO) → laitier. Laitier = couche liquide sur Fe-Cr liquide. Gouttelettes Fe-Cr traversent laitier et s'accumulent au fond.
Pendant la réduction carbothermique, Cr métallique formé réagit avec C disponible → carbures Cr (Cr₃C₂, Cr₇C₃, Cr₂₃C₆). Fe métallique réagit aussi → carbures Fe (Fe₃C, Fe₂C). Ces carbures augmentent la teneur C totale du Fe-Cr au-delà des limites spécifiées (teneur C théorique carbures : 5,5-13,3 %). Réactions simplifiées :
Cr₂O₃(l) + 3C = 2Cr(l) + 3CO(g)
3Cr₂O₃(l) + 13C = 2Cr₃C₂ + 9CO(g)
2Cr₂O₃(l) + 7C = Cr₄C + 6CO(g)
7Cr₂O₃(l) + 27C = 2Cr₇C₃ + 21CO(g)
23Cr₂O₃(l) + 81C = 2Cr₂₃C₆ + 69CO(g)
Fe₂O₃(l) + 3C = 2Fe(l) + 3CO(g)
3Fe₂O₃(l) + 11C = 2Fe₃C + 9CO(g)
Fe₂O₃(l) + 4C = Fe₂C + 3CO(g)
Énergies libres de Gibbs standard de formation de ces carbures (réaction Cr₂O₃ dissous dans laitier + C solide non réagi) étudiées par plusieurs chercheurs. Formation Fe₃C favorisée thermodynamiquement sur tout l'intervalle 1500-2000 °C (ΔG plus bas que Fe métallique). Formation Cr₃C₂ favorisée vs Cr métallique jusqu'à ~1920 °C. Cr₇C₃ et Cr₄C se forment aussi à 1650 °C et 1550 °C. Plusieurs carbures se forment donc préférentiellement au Cr et Fe métalliques lors de la réduction.
→ Le LC Fe-Cr ne peut PAS être produit directement par réduction carbothermique du minerai. Produits = HC Fe-Cr ou charge chrome selon rapport Cr/Fe du minerai.
Particules de coke (quantité, taille) influencent fortement la résistance électrique en zone de réaction et colonne de charge → double fonction : réaction de fusion + conversion énergie électrique/thermique. Maintient aussi la perméabilité de la charge pour CO ascendant.
Formation carbures débute déjà à basses températures. Températures laitier jusqu'à 1650 °C → teneur C 7-8 % dans Fe-Cr. Seulement si teneur MgO du minerai élevée ET températures laitier >1700 °C → C 4-6 %. Teneurs C plus basses inaccessibles en SAF → seconde étape de procédé nécessaire.
Matières premières
Type et combinaison matériaux de charge (minerais, réducteurs, fondants) influencent l'exploitation du four et in fine la consommation électrique. Volume laitier produit = très dépendant de la qualité des matériaux de charge. Consommation électrique influencée par volume laitier : plus de laitier → plus d'énergie électrique.
Charge type : minerai chromite (grumeaux, pellets, briquettes), réducteurs (anthracite, char, coke, charbon), fondants (quartzite, dolomie, chaux). Particules chromite pas nécessairement composition uniforme (variations entre corps, entre et dans couches). Chromites = famille spinelle, formule générale (Fe²⁺, Mg²⁺)O·(Al³⁺, Cr³⁺, Fe³⁺)₂O₃.
Contrôle fin de la gamme de taille et composition → conditions four idéales. Contrôle étroit type/taille matières premières → bonne perméabilité lit compact, composition influence propriétés laitier. Plusieurs prétraitements charge possibles pour améliorer stabilité/productivité four :
- Agglomération : (i) frittage, (ii) pelletisation, (iii) briquetage.
- Efficacité selon type et préconditionnement alimentation : (i) préchauffage, (ii) pré-réduction.
Minerais chromite friables → pelletisation nécessaire (après broyage si requis) avec liant, réducteur, fondants → four rotatif durcissement (frittage), préchauffage, pré-réduction partielle avant charge SAF.
Charge minerai au four : principalement grumeaux et/ou pellets. Grumeaux = particules chromite dans roche mère solidifiée. Pellets = concentrés chromite agglomérés/prétraités en particules sphériques. Granulométrie/microstructure : grains denses arrondis (grumeaux) à grains aciculaires très fracturés (pellets). Tailles grumeaux, pellets, coke contrôlées pour maximiser perméabilité lit.
Autre traitement fines : pré-réduction four rotatif (fines chromite non agglomérées + charbon bas coût + fondants). Auto-agglomération des fines près sortie four (zone ~1500 °C, charge pâteuse). Taux réduction très élevés (80-90 %) → fours électriques aval (SAF/DC) deviennent essentiellement fours de fusion.
Approche récente adoptée par plusieurs usines : pelletisation avec coke inclus → frittage/pré-réduction partielle sur système de frittage à bande acier → pellets livrés à fours puits de préchauffage (souvent au-dessus SAF) servant de trémies d'alimentation directe, utilisant chaleur gaz de four. Grumeaux, coke, fondants aussi dirigés vers trémies.
Autres approches : frittage/pré-réduction pellets sur sole rotative, préchauffeurs lit fluidisé pour fines chromite.
Procédé de production
Fe-Cr produit par réduction carbothermique à haute température. Minerai chromite réduit par charbon/coke → alliage Fe-Cr. Chaleur pour cette réaction : généralement arc électrique entre pointes électrodes (fond four) et foyer → ~2800 °C. Grande consommation d'électricité.
Procédé = très énergivore en électricité (toute chaleur pour réactions endothermiques + équilibre thermodynamique = énergie électrique seulement). Énergie électrique = intrant le plus vital.
Coulée par intermittence. Quand assez de Fe-Cr accumulé au foyer, trou de coulée percé → jet alliage liquide + laitier dans rigole vers lingotière ou poche. Fe-Cr liquide se solidifie en gros lingots → concassés, criblés, conditionnés ou retraités.
Caractéristiques importantes production Fe-Cr en SAF
- Réductibilité minerai chromite = clé efficacité. Déterminée par : minéralogie (ratio MgO/Al₂O₃), forme structurale MgO dans chromite, granulométrie chromite, distribution grains dans minerai, température fusion minerai. Porosité nécessaire (réduction état solide significative = réaction gaz/solide poreux). Résistance mécanique suffisante pour atteindre zone réduction sans usure/concassage. Haute température fusion, si bonne réductibilité état solide = plus de temps pour réduction avant zone fusion → moins pertes Cr₂O₃ vers laitier.
- Récupération Cr = dépend réductibilité. Du Cr entrant, hors Cr récupéré en ferroalliage, reste → laitier (majoritaire) + poussières four. Minerai dur/dense = peu poussières, mais selon réductibilité/taille, teneur Cr₂O₃ laitier peut augmenter. Réduction état solide significative → fines utilisables. Fines chromite réduites facilement état solide avant fusion → Cr₂O₃ laitier 1,5-4 %. Séparation complète alliage liquide/laitier à la coulée essentielle pour minimiser Fe-Cr vers laitier = optimisation récupération Cr.
- Bonne réductibilité (surtout état solide) → meilleure utilisation CO pour réduction chromite. Ratio MgO/Al₂O₃ laitier = 2,1 → point fusion minimal laitier → conso énergie minimale pour fusion laitier. Mais présence Cr₂O₃ + autres oxydes → ratio typique 2,2. Réduction SiO₂ en Si très énergivore → économie énergie sur ce compte.
- Réduction basses températures + ratio MgO/Al₂O₃ élevé → formation plus importante carbures haute teneur C. Présence Cr₃C₂, Cr₇C₃ (peu Cr₂₃C₆) = meilleure réduction état solide. Ratio Cr/Fe influence aussi teneur C Fe-Cr : Cr a plus d'affinité pour carbures que Fe → ratio Cr/Fe élevé = teneur C plus élevée.
- Ratio MgO/Al₂O₃ élevé + laitier basique → inhibe réduction SiO₂ en Si. Températures plus hautes nécessaires pour réduire SiO₂. Cr₂O₃ et FeO réduits état solide à basses températures → peu d'opportunité pour réduction SiO₂. Faible teneur Si = résultat réduction Cr₂O₃/FeO état solide + basses températures.
- S et P : teneur minerai chromite généralement pas élevée. S et P dans Fe-Cr proviennent principalement réducteurs. Coke S 0,6-1 % → Fe-Cr S 0,014-0,025 %. Désulfuration : laitiers basiques, atmosphère réductrice, températures élevées (vs déphosphoration) — conditions réunies. Déphosphoration : laitiers basiques, températures plus basses, atmosphère oxydante. Seule condition laitier basique disponible. Augmentation Si dans ferroalliage = atmosphère réductrice. Majorité P dans ferroalliage, mais basicité élevée laitier peut diminuer teneur P.
- Composition laitier : sous conditions normales, pas grande influence sur teneur Cr₂O₃ laitier. Haute teneur Si dans ferroalliage peut réduire Cr₂O₃ dissous par réaction silicothermique → Si Fe-Cr diminue, mais réaction significative seulement à hautes teneurs Si. Couleur laitier devient plus claire.
Production du LC Fe-Cr
LC Fe-Cr normalement produit à partir de HC Fe-Cr ou charge chrome. Deux voies : ajout minerai chromite ou soufflage O₂ dans HC Fe-Cr. Mais peu attractives : température très élevée (~2100 °C) pour abaisser C aux specs LC Fe-Cr + pertes Cr pendant procédé. Utilisées surtout pour MC Fe-Cr. LC Fe-Cr principalement par procédés métallothermiques.
Réduction métallothermique : réaction avec métal à énergie de Gibbs négative. Réducteurs métalliques produits en vrac techniquement adaptés : Al, Mg, Mn, Si. Consommations stœchiométriques par tonne Cr : 0,519 t Al, 0,701 t Mg, 1,585 t Mn, 0,405 t Si (pratique : légères différences pour récupération ciblée). Si et Al plus économiques. Réduction silicothermique plus populaire qu'aluminothermique pour LC Fe-Cr.
Processus de fabrication
- 3D Systems Figure 4 Production – Solution d'impression 3D résine haut volume
- Construire un partenariat Operations‑Maintenance solide pour une production durable
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Four optimisé énergétique (EOF) : Technologie sidérurgique de pointe
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Techniques optimisées de laminage fendu pour une production de barres efficace
- Four à arc électrique DC : technologie efficace de sidérurgie à électrode unique
- Moules prototypes vs moules de production par injection : choisir le bon moule pour votre projet
- Comprendre les lignes de production : comment les chaînes de montage stimulent l'efficacité manufacturière