



Techniques optimisées de laminage fendu pour une production de barres efficace
Laminage fendu pour production de barres
Dans les laminoirs à barres marchands avec laminage conventionnel, les ronds et barres à béton (tous deux normalement appelés barres) sont produits à partir de brames laminées en séquence de passes dans un laminoir multi-cages. Chaque cage possède un jeu de deux cylindres, cannelés sur la circonférence pour donner ensemble la forme de passe désirée. La section transversale de la brame est progressivement réduite et façonnée en séquence de passes jusqu'à l'obtention de la forme et taille sectionnelle finales.
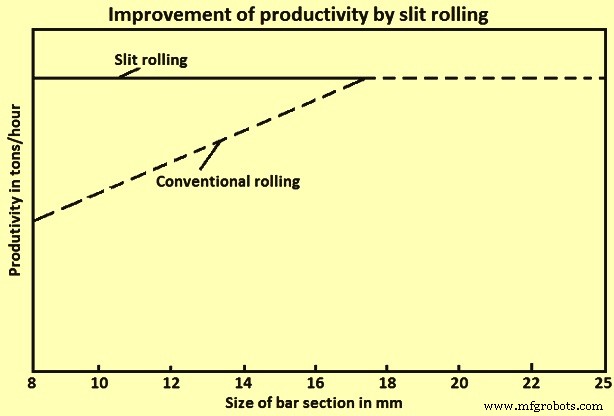
En laminant barres en laminoir marchand, la productivité des barres petit diamètre est normalement inférieure aux gros diamètres. Pour améliorer la productivité à haut niveau pour petits diamètres, l'un des développements les plus significatifs récents dans la production de barres est le laminage fendu. Figure 1 : amélioration productivité par laminage fendu. La technologie combine design passe spécial avec équipements guides désignés pour façonner et séparer longitudinalement la brame entrante en deux ou plusieurs brins individuels, ensuite laminés aux dimensions finies. En principe, brame laminée conventionnellement jusqu'au laminoir intermédiaire. Là, après section acceptable produite, l'opération de fendage commence.
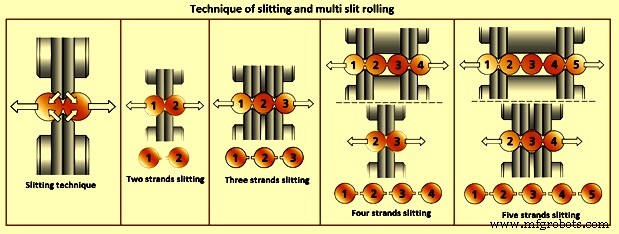
Le laminage fendu est le procédé le plus économique permettant taux production élevés aussi pour petites barres et réduction significative coûts production. Permet production 2, 3, 4 voire 5 barres d'une brame. Procédé fendage utilise passes et guides spéciaux pour préparer, façonner, séparer longitudinalement matériau entrant en brins individuels, puis laminés tailles finies. Aussi appelé « laminage multi-fendu » (LMF). Procédé : laminer 2+ barres simultanément d'une brame. Comparé laminage continu mono-brin conventionnel, LMF réduit nombre passes. Très utilisé laminage barres à nervures (armature). Figure 2 : technique fendage et laminage multi-fendu 2, 3, 4, 5 brins.
Design passes laminage barres avec fendage longitudinal = application passes façonnage spéciales (passes « cutting-in ») stade final laminage. Dans ces passes, brin laminé subit déformations considérablement différentes passes étirage/façonnage conventionnelles. Laminage passes multi-brins réalisable laminoirs existants sans investissements considérables ni équipements spéciaux. Permet augmentation considérable capacité production laminoir.
Passe séparation laminage fendu = 2+ sections majeures, maintenues ensemble par minces bandes matériau. Pendant fendage/séparation, sections divisées en barres distinctes faux rond. Aussi pendant fendage : barres divisées ont petite bavure(s) matériau gauche, droite ou deux côtés brin faux rond fendu (Fig 2). Transformation faux rond → ovale : bavures s'allongent. Bavure roulée produit final = profondeur acceptée normes.
Développement historique
Production sections multiples d'une brame unique remonte 1910 : méthode fils depuis tôles métaux tendres. Concept général division longitudinale pièce métal en sections individuelles. Pas adaptée acier : dureté élevée, T° laminage élevées. Autre méthode sections multiples 2+ unités formées simultanément brame, 1934. Séparation unités passe finale par cylindres cisaillement vertical coupant mince âme métal joignant sections. Problèmes : contraintes tensionnelles différentes sections interne/externe, usure élevée cylindres coupe coûteux, problèmes différentiels vitesse. Années 1980 : méthode proposée fendage brames laminées produire barres double/triple brin seulement. Brevetée mais limitée 3 brins.
Procédé laminage multi-fendu
Diffère laminage continu conventionnel par passes/guides spéciales préparant, façonnant, séparant longitudinalement brame entrante en 2+ brins individuels pour laminage ultérieur tailles finies. Principe :
- Réduction brame conventionnelle cages ébauche/intermédiaire → section acceptable 1ère passe façonnage spéciale cage formage.
- Guidage précis brin vers cage formage → réduction/façonnage section symétrique « formage » (forme os de chien / dog bone).
- Guidage/contrôle rapproché os chien vers cage séparation → réduction/façonnage « passe fendue » (slit pass), conçue séparation facile 2 sections égales faux rond.
- Guide spécial côté livraison cage séparation → fendage propre barre, livre maintenant brins multiples sections égales vers lignes finition respectives.
Design passes typique fendage barres 2, 3, 4, 5 brins : Figure 3.
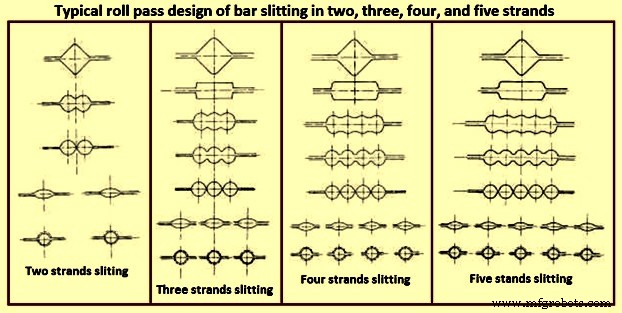
Procédé LMF : design passes nécessite attention particulière. Design passes (Fig 4) = application passes façonnage spéciales (cutting-in ou slit passes) stade final. Laminage passes fendage = grande signification. Déformations considérablement différentes passes étirage/façonnage conventionnelles. Problème principal design passes LMF = détermination forme rainures : passe os chien (dog bone) et passe fendue (slit). Passes restantes avant/après fendage = passes étirage standard typiques laminage ronds laminoir marchand. Construction 1ère passe façonnage (os chien) : « couteaux » symétriques hauteur assez grande. Essence laminage cette passe : division précise carré/rectangulaire/rond/ovale en 2 parties égales. Insertion précise brin passe + maintien position correcte = système guides brin laminé. Système guides crucial : impossible corriger irrégularités (fendage asymétrique) passes suivantes → rebuts.
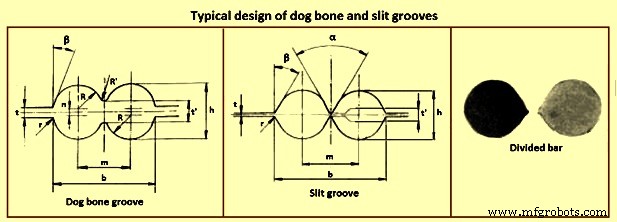
Passe fendue = passe finale divisant barre en 2 brins. Axe passe : couteaux très hauts/étroits, distance minimale entre eux. Matériau sortant cylindres = 2 parties presque parfaitement égales reliées par mince âme épaisseur max 1 mm. Brins séparés → laminés tailles finies.
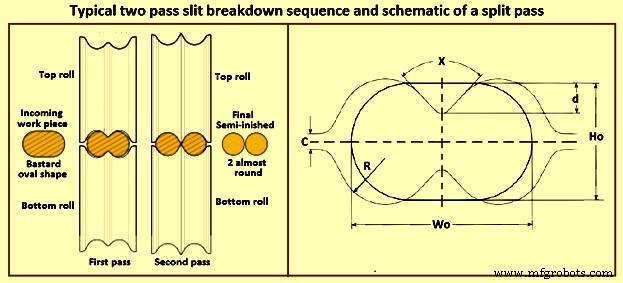
Séquence rupture fendue typiquement 2 passes (Fig 5). 1ère passe : adaptation forme pièce entrante (normalement ovale bâtard) → pièce semi-finie en 8 (os chien). Fig 5 montre aussi schématique passe fendue. Cylindres 1ère et 2ème passes : rainures relativement similaires double-rond avec protubérance centrale → séparation progressive pièce. Inclinaison protubérance « X » Fig 5 cylindres 1ère passe généralement bien plus élevée que 2ème pour augmenter rigidité. Cylindres 2 passes : objectifs différents. 1ère passe : protubérance exerce effet indentation/estampage profond sur pièce. 2ème passe : arêtes latérales protubérance (plutôt que sommet) utilisées séparation pièce développant barres rondes. Paramètres clés design passe fendue : Fig 5. Passe fendue = significativement différente calibres concaves communs laminage fils. Caractérisée par protubérance (nez) → configuration mixte concave-convexe.
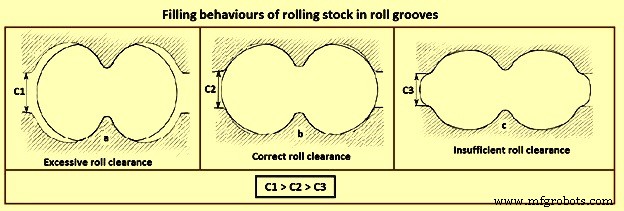
But séquence rupture = fendage parallèle → jeu maximal cylindres : hauteur rainure presque = hauteur pièce entrante. Légers ajustements jeu pour compenser erreurs design possibles, Fig 6. Design incorrect passe fendue ou choix inapproprié jeu cylindres → effets pièce finale. Fig 6a : jeu excessif C1 (rainure surdimensionnée vs pièce entrante) → barre laminée affectée circularité excessive passes suivantes. Fig 6c : jeu excessivement bas C3 (rainure sous-dimensionnée) → remplissage excessif rainure → bavures latérales pièce + augmentation brutale force séparation cylindres + dommages cylindres possibles.
Procédés MSR : sections guides (carré, rectangulaire, rond, ovale) avant passes os chien/fendue = tolérances très serrées. Obtenu par : (i) profil passe précis cylindres, (ii) jeu cylindres précis éviter sur-remplissage, (iii) alignement précis passes cylindres sup/inf, (iv) paliers cols cylindres sains + positionnement positif éviter flux axial, (v) cages laminoir rigides : vis serrage rigide + équilibrage cylindres, (vi) qualité cylindres saine + bonnes conditions passes, (vii) T° uniforme brin laminé.
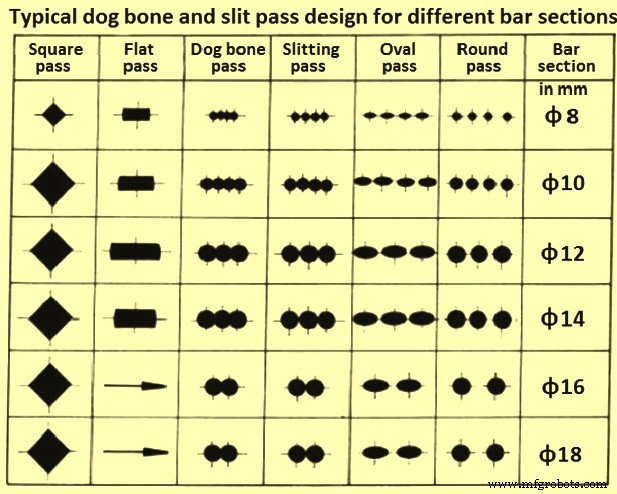
Guidage section guide vers passe formage et passe séparation cage séparation = critique pour brins équilibrés. Caractéristiques guidage souhaitées : (i) guides robustes/solides, (ii) barres repos sûres/rigides, (iii) équipements guides précis, (iv) alignement positif/réglable/sûr, (v) guidage barres près cage, (vi) guides correctement réglés/entretenus. Design passes typique application passes os chien/fendue différentes sections barres : Figure 7.
Avantages laminage fendu
Avantages laminage fendu vs laminage conventionnel laminoir marchand : (i) nombre cages réduit, (ii) réduction coût investissement, (iii) réduction consommation spécifique énergie, combustible, cylindres, (iv) augmentation rendement laminage, (v) réduction coût production, (vi) augmentation niveau productivité laminoir. Même vitesse laminage sortie : productivité augmente linéairement avec nombre brins.
Processus de fabrication
- Considérations clés pour l'usinage Swiss à haut volume
- Marc Schnadinger : tracer une nouvelle voie de carrière dans l'Industrie 4.0
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Série NX : Centres d'usinage modulaires pour lignes de production automobile
- 3 Stratégies Prouvées pour Accélérer la Fabrication
- Machines VMC : booster production et efficacité avec solutions CNC de précision
- Machines à mesurer tridimensionnelles (CMM) CNC de Taïwan – Précision pour production de haute qualité
- Services d'inspection CMM de précision à Taiwan – Assurance qualité de production mondiale
- Pérennisez votre production : stratégies pour une croissance durable