



Techniques efficaces de séchage du lignite : optimisation de l'élimination de l'humidité
Les charbons sont classés par rang : anthracite, houille, sous-bitumineux et lignite — l'anthracite étant le plus ancien, le lignite le plus jeune. En vieillissant, le charbon perd de l'humidité et gagne en pouvoir calorifique. Le lignite, souvent appelé « charbon brun », a le rang le plus bas, la plus faible teneur en carbone et la plus forte teneur en humidité — pouvant dépasser 60 %.
Problèmes liés à l'humidité élevée
Les gisements de lignite sont peu profonds, facilitant l'exploitation à ciel ouvert. Outre son humidité élevée, le lignite présente une forte teneur en matières volatiles, un faible pouvoir calorifique (PCI) et une tendance à l'auto-inflammation spontanée. L'humidité élevée est le principal frein à son utilisation.
L'humidité complique le traitement, le stockage, le transport, le broyage et la combustion. Elle réduit fortement le PCI et le rendement de combustion, et augmente les pertes de chaleur aux gaz d'échappement.
Lors de la combustion, une part importante de l'énergie est consommée pour évaporer l'eau du charbon. Cela entraîne : surconsommation d'énergie pour l'évaporation, combustion incomplète, surproduction de gaz d'échappement.
Classification de l'humidité du lignite
- Humidité de surface (externe) : adhère à la surface des particules ou dans les gros capillaires. Elle est éliminable par séchage à l'air à température ambiante (~25 °C). Dépend des conditions hydriques du gisement.
- Humidité inhérente (hygroscopique) : partie naturelle du gisement. C'est l'humidité à l'état « air-sec ». Eau chimiquement liée (eau constitutionnelle et intermoléculaire). Sa teneur diminue avec l'augmentation du rang.
- Humidité cristallisée (de décomposition) : combinée chimiquement aux matières minérales. Eau formée lors de la décomposition thermique du charbon.
Bénéfices du séchage/déshydratation
Le séchage réduit les problèmes liés à l'humidité : allègement du système de manutention (convoyeurs, concasseurs), charbon plus facile à transporter → coûts de maintenance réduits, disponibilité accrue.
L'élimination de l'humidité améliore le PCI → réduction des polluants. Elle réduit aussi la consommation d'énergie aux broyeurs, les pertes de chaleur aux fumées, les coûts de transport, tout en augmentant le rendement de combustion, la sécurité et en diminuant le volume des gaz d'échappement.
État de l'art des procédés de séchage
De nombreux procédés sont développés dans divers pays. Beaucoup reposent sur de la chaleur de haut niveau ou des équipements complexes avec matériaux coûteux pour récupérer la chaleur latente de vaporisation — ce qui renchérit significativement le séchage thermique.
La courbe de séchage du lignite est donnée en Figure 1.
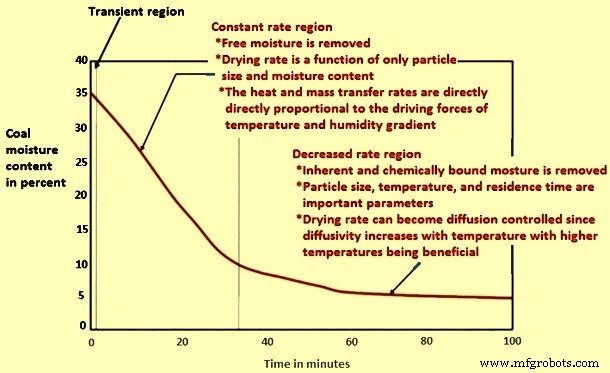
Figure 1 : Courbe de séchage des lignites
Le séchage est généralement la première étape essentielle de tout procédé basé sur le lignite. Il n'existe pas de méthode universelle. Il existe un très grand nombre de brevets sur les sécheurs et procédés, mais peu sont réellement viables ; certaines idées ne sont même pas pratiques.
Les méthodes se divisent en deux grands groupes :
- Séchage évaporatif : apport de chaleur pour éliminer l'eau. Milieu de séchage : air, gaz de combustion, ou vapeur surchauffée. Transfert de chaleur et de masse actifs. Chauffage par contact direct ou indirect. Lit fixe, fluidisé ou entraîné.
- Séchage non-évaporatif : déshydratation thermique, thermomécanique, ou par extraction au solvant.
Principaux procédés de séchage
Séchage par gaz chaud
Procédé mature, équipements simples. Contact direct lignite/gaz de combustion chaud. L'humidité absorbe la chaleur et s'évapore. Le gaz de combustion (fourneau ou conduit arrière) est aisément disponible en centrale. Sa faible teneur en O₂ limite les risques d'inflammation/explosion. Le séchage dans le pulvérisateur de charbon est l'une des méthodes les plus utilisées actuellement. Inconvénients : forte consommation d'énergie, risque d'inflammation/explosion résiduel.
Procédé Fleissner
Ancien procédé (1927, Autriche, Pr. Hans Fleissner) pour bas charbons. Principe : éviter le retrait inégal et la désintégration du charbon par élimination contrôlée de l'eau. L'atmosphère de vapeur saturée empêche l'évaporation jusqu'à échauffement du morceau ; la perte d'eau est ensuite contrôlée par réduction graduelle de la pression de vapeur. C'est un séchage thermique : l'action de la vapeur haute pression sur un morceau de lignite produit ces effets. Au fur et à mesure de la montée en température et pression, partie de l'eau colloïdale est expulsée sous forme liquide. Le morceau se rétracte, les cellules s'effondrent ; à la baisse de pression, plus d'eau part par évaporation grâce à la chaleur sensible emmagasinée. Sous vide, humidité additionnelle évaporée → refroidissement du morceau. De nombreux procédés dérivent du Fleissner.
Séchage en tube rotatif
Échangeur de chaleur tubulaire rotatif, sans contact direct vapeur/lignite. Si pas d'infiltration d'air, seul de la vapeur d'eau reste en fin de processus → récupération de la chaleur latente possible. Inconvénients : équipement encombrant, faible capacité de séchage.
Séchage à la vapeur surchauffée
Procédé récent. Contact direct lignite/vapeur surchauffée. Inertie de la vapeur → pas de risque d'inflammation/explosion. Pas de résistance au transfert de masse entre humidité du lignite et vapeur → fort taux de séchage. En centrale lignite, la vapeur de turbine peut servir de milieu. Si la chaleur latente des gaz de sortie est entièrement récupérée, la consommation d'énergie n'est que ~20 % de celle du séchage à l'air chaud. Fort potentiel d'économie d'énergie.
Séchage en lit mixte
Séchage évaporatif en lit fluidisé circulant où le matériau de lit chaud fournit la chaleur. Gaz de sortie = vapeur d'eau, facile à récupérer/valoriser. Gaz de sortie en recyclage cyclique avec transfert de chaleur dans la chambre de séchage.
Procédé Coldry
Développé en Australie (début années 1980, Université de Melbourne + CRA Advanced Technical Development), breveté par Environmental Clean Technologies Limited. Technologie de valorisation du lignite et sous-bitumineux (chars bruns) par élimination de l'humidité naturelle et de certains polluants.
Le procédé libère l'humidité en déclenchant une réaction exothermique par abrasion des particules de carbone entre elles. Produit : pellets densifiés, durables, faciles à stocker/transporter, pouvoir énergétique comparable aux chars noirs, avec forte réduction des émissions CO₂ vs charbon brun d'origine. Six étapes : (i) criblage/contrôle alimentation, (ii) attrition/extrusion, (iii) conditionnement, (iv) séchage lit compact, (v) récupération eau, (vi) production pellets Coldry.
Étape 1 : lignite concassé/tamisé <8 mm. Étape 2 : particules (grains C + eau) dans un « attritionneur » qui frotte les faces de charbon → réaction exothermique déclenchant l'expulsion naturelle de l'eau. La réaction s'accélère quand le mélange plastifié est extrudé sous basse pression vers le conditionneur. Étape 3 : morceaux extrudés chauffés ~1 h à 40 °C. Produit durci/séché séparé en pellets vers le sécheur. Humidité finale 10-14 % selon humidité mine, caractéristiques alimentation, paramètres (température échangeur, temps séchage).
Pellets Coldry : Ø16 mm, longueur 45 mm, densité apparente 700-750 kg/m³, humidité ~12 %, PCI ~5520 kcal/kg.
Avantages principaux : (i) PCI multiplié par 2 à 2,5, (ii) grands volumes d'eau récupérables pour usage industriel immédiat sans traitement coûteux, (iii) eau récupérable pour circuits de refroidissement de centrale, (iv) teneur en cendres diminuée, (v) réduction émissions CO₂, (vi) réduction accumulation cendres, (vii) procédé basse température (chaleur fatale ~40 °C), (viii) chaleur sourcée par échange sur centrale voisine, (ix) basse pression → moins d'énergie, (x) chaudières existantes utilisables.
Déshydratation thermique
Simule la formation du charbon sous haute température/pression pour réduire l'humidité. Transforme le lignite en charbon proche de la houille. Paramètres : 280-350 °C, 10-130 atm. Séchage non-évaporatif : humidité extraite sous forme liquide. En plus du séchage, réduit le caractère hygroscopique et augmente le PCI. Élimination aussi de certaines matières inorganiques/organiques. Exigences technologiques élevées, difficile à réaliser à grande échelle.
Déshydratation thermomécanique
Action combinée température + force mécanique. Humidité extraite sous forme liquide. Travaux en Allemagne, Australie, Chine. Taux d'élimination d'humidité >60 %. Tendance à l'auto-inflammation et caractère hygroscopique réduits. Exigences techniques : T <200 °C, P <2 atm — facilement réalisables. Élimination conjointe de certaines matières inorganiques avec l'humidité.
Procédé d'expression thermomécanique (MTE)
Combinaison expression mécanique + déshydratation thermique. Chaleur douce + compression mécanique. Pour bénéfice substantiel, chauffer le lignite au-dessus de l'ébullition de l'eau, mais assez bas pour éviter libération significative d'organiques dans l'eau produite. 10-60 % de l'eau initiale éliminée à l'étape compression mécanique. La pression de compression est le facteur majeur influençant la quantité d'eau éliminée.
Déshydratation mécanique en contre-pression pour éviter l'évaporation → eau éliminée seulement par forces mécaniques. Réduction d'humidité supplémentaire par évaporation éclair (flash) en exposant le lignite traité à l'atmosphère.
MTE élimine jusqu'à ~75 % de l'humidité initiale. Inconvénients : (i) broyage préalable nécessaire, (ii) eau propre requise, (iii) long, (iv) coûts d'investissement et exploitation élevés.
Moulin électromagnétique
Séchage par méthode thermomécanique. Charbon chauffé par vapeur à 150-200 °C, 5-16 atm, puis compressé dans presse hydraulique pour extraire l'eau. Milieux de broyage ferromagnétiques très légers → consommation d'énergie très faible. Les milieux suivent les variations du champ magnétique, atteignant haute énergie cinétique. Structure multi-section (parallèle/série) pour augmenter productivité ou affiner granulométrie.
Avantages : (i) temps de séchage très court (~30 s), (ii) faible consommation d'énergie, (iii) élimination ~75 % de l'eau initiale.
Séchage en lit fluidisé
Contact direct charbon/milieu de séchage, particules en suspension. Milieux : air chaud, gaz de combustion chaud, vapeur surchauffée. Échangeur intégré possible pour apport de chaleur supplémentaire.
Caractéristiques : (i) taux de séchage élevé, (ii) structure compacte, (iii) passage à grande échelle aisé. Échangeur intégré fournit l'essentiel de la chaleur, diminue le débit de milieu fluidisé, réduit la taille du sécheur et la consommation du ventilateur. Si vapeur d'eau comme milieu : pas d'auto-inflammation, fort rendement de transfert de masse. Milieu fluidisé et fluide chaud de l'échangeur intégrable au cycle chaudière/turbine.
Technologie WTA (Wirbelschicht Trocknung Anlage)
Développée par RWE Power AG. Séchage en lit fluidisé avec valorisation interne de chaleur fatale. Figure 2 : aperçu schématique.
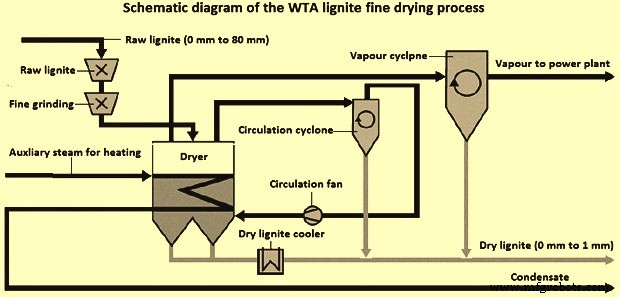
Figure 2 : Aperçu schématique du procédé WTA de séchage fin du lignite
Charbon brut broyé <2 mm dans deux broyeurs à marteaux en série. Alimentation du lit fluidisé où le fluide de fluidisation est la vapeur issue du séchage. Évaporation à 110 °C sous légère surpression via échangeurs intégrés chauffés à la vapeur. Temps de séjour 60-90 min.
Charbon sec séparé de la vapeur : cyclone puis précipitateur électrostatique. Sortie cyclone = vapeur de fluidisation ; sortie précipitateur = rejet atmosphère. Extraction de gros au fond du lit, mélangée aux charbons du cyclone et précipitateur après refroidisseur intermédiaire.
Chaleur fournie par vapeur externe (prélèvement turbine), échange dans faisceaux tubulaires immergés. Le séchage réduit encore la granulométrie : sortie typique <1 mm (≈9 % >1 mm), humidité ~12 %. Contrôle de la température du lit → humidité ajustée et constante. WTA = levier clé pour réduire CO₂ dans l'électricité à base de lignite.
Actuellement en service à la centrale de Niederaussem (1000 MW) : 210 t/h charbon brut, évaporation 100 t/h eau, plus grande usine mondiale de séchage de lignite, production 110 t/h lignite sec.
Avantages majeurs WTA : (i) haute efficacité énergétique (basse température + valorisation vapeur par condensation ou compression mécanique), (ii) très sûr (atmosphère inerte, pas de mélange explosif poussière/air), (iii) conception compacte (broyage fin intégré + second broyage si nécessaire), (iv) valorisation vapeur évitant émissions vapeur/poussières ; condensat = source d'eau.
Procédé combiné broyage-séchage
Le lignite est généralement broyé avant utilisation. La chaleur du broyage réduit l'humidité tout en réduisant la granulométrie. Un dispositif commercial combinant les deux fonctions : broyeur/sécheur KDS (Kinetic Disintegration System) Micronex. Broyeur à haut volume qui broie et sèche en une seule étape, sans apport de chaleur externe. Mécanisme : partie thermique, partie déshydratation mécanique. KDS utilise 70 % d'énergie en moins que le broyage+séchage conventionnels combinés.
Déshydratation par extraction au solvant
Basée sur la variation de solubilité de l'eau dans un solvant apolaire. Solvants courants : éther diméthylique (DME), CO₂ supercritique, toluène, anisole. Réduit la tendance à l'auto-inflammation. Pour certains solvants (DME), exigences techniques et consommation d'énergie faibles. Le solvant organique augmente le coût d'extraction d'humidité. Taux de séchage faible. Difficile à réaliser à grande échelle.
Procédé Pristine-M
Développé par Clean Coal Technologies, Inc. (CCTI). Conversion du charbon brut en combustible plus propre/efficace. Conçu pour déshydrater charbons à forte humidité (30-60 %). Combine un concept unique : « Dépôt en Phase Vapeur » (Vapour Phase Deposition).
Trois défis adressés : (i) produit ne réabsorbant pas l'humidité, (ii) produit peu friable, transportable sans risque d'auto-combustion, (iii) procédé peu coûteux et économiquement viable. Pas de pulvérisation du charbon d'alimentation. Le charbon brut subit quasi aucune dégradation → pas de briquetage/pelletisation.
Procédé continu en trois composants :
1) Dévolatiliseur produisant gaz utilisés pour chaleur de procédé et stabilisation du charbon sec. <7 % du charbon d'alimentation dévolatilisé. Paramètres optimisés pour produire juste assez de gaz volatils. Pas de sous-produits liquides. Excédent de charbon dévolatilisé remélangé au charbon sec/stabilisé en fin de procédé — pas de perte.
2) Sécheurs conçus par Carrier. Séchage ~120 °C, suffisant pour chasser l'humidité inhérente (jusqu'à 15 %, 10 %, 5 % selon temps de séjour, hauteur de lit, température). Certains charbons se dégradent en fines selon le degré de séchage → dans ce cas, réduction de l'élimination d'humidité ou briquetage nécessaire. Le procédé élimine les fines à divers stades pour combustion (chaleur de procédé) si requis. Petites quantités de fines entrant en phase 3 s'agglomèrent et durcissent en surface du charbon sec/stabilisé.
3) Stabilisation / Dépôt en Phase Vapeur : la matière volatile est absorbée dans les pores du charbon d'où l'humidité a été retirée. Paramètres de stabilisation basés sur le profil chimique du charbon d'alimentation.
Pristine-M rend le charbon imperméable, maintient l'intégrité structurelle, augmente le pouvoir calorifique au-delà du simple retrait d'humidité. L'indice de broyabilité Hardgrove (HGI) du produit = celui de l'alimentation.
Procédé modulaire. Module commercial : débit 30 t/h, lignite 50 % humidité → ~160 000 t/an charbon sec. Usine 1 million t/an = 6 modules. Continu, temps de séjour ~15 min (selon élimination humidité et humidité inhérente). Pression 1 atm.
Processus de fabrication
- Construire un capteur d'humidité du sol Raspberry Pi low-cost pour irrigation intelligente
- Explorer l'Évolution et les Technologies de Base de l'Impression 3D
- Technologies clés pilotant la révolution Industrie 4.0
- Capteur d'humidité du sol fiable DIY avec Arduino UNO – Alerte LED RGB
- Gazéification du charbon : conversion du charbon en gaz de synthèse propre
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- Technologies avancées optimisant le cokéfaction dans les fours à coke à sous-produits
- Comment les technologies émergentes façonnent l'Industrie 4.0