



La technologie WTA révolutionne l'efficacité du séchage du lignite
La technologie WTA (Wirbelschicht Trocknung Anlage) pour le séchage du lignite a été développée par l'entreprise allemande RWE Power AG. WTA est l'abréviation allemande pour « séchage en lit fluidisé avec utilisation interne de la chaleur résiduelle ». RWE Power AG détient de nombreux brevets sur cette technologie.
Historique et développement
Le premier sécheur à lit fluidisé à la vapeur a été développé par RWE sous forme de l'usine de démonstration WTA-1 à Frechen, près de Cologne (Allemagne), avec une capacité de traitement de 53 tonnes par heure de lignite brut (granulométrie 0-6 mm) et une capacité d'évaporation de 25 tonnes par heure. Durant les 20 000 heures d'essais de 1993 à 1999, l'usine WTA-1, couplée à un système de compression de vapeur pour le chauffage du sécheur (première mondiale pour le lignite), a démontré une fiabilité et une performance exceptionnelles.
Les travaux théoriques ultérieurs et l'évaluation de l'exploitation de WTA-1 ont révélé un potentiel d'optimisation technique et économique. La réduction de la granulométrie s'est avérée être la piste la plus prometteuse.
En 1999, RWE a construit l'usine pilote WTA-2 pour le procédé à grain fin, juste à côté de WTA-1 à Frechen. Sa capacité nominale a été augmentée par étapes successives, passant de 16,4 t/h de lignite brut et 8 t/h d'évaporation à 28,7 t/h et 13,1 t/h respectivement, après 8 200 heures de fonctionnement jusqu'en 2011.
Usine prototype commerciale à Niederaussem
Fort de l'expérience acquise avec WTA-2 sur divers lignites du bassin rhénan, RWE a décidé en 2005 de construire une usine prototype de taille commerciale au Centre d'innovation charbon de Niederaussem. Capacité de conception : 210 t/h de lignite brut, 110 t/h de lignite sec, évaporation de 100 t/h d'eau — un changement d'échelle supérieur à 8. L'usine, conçue comme unité de production avec automatisme industriel et dispositifs de sécurité, a été érigée entre 2006 et 2008 ; le premier lignite a été séché en décembre 2008. Une configuration alternative permet d'empiler tous les composants du flux principal de charbon dans une structure métallique.
Aujourd'hui, cette technologie fonctionne à la centrale de Niederaussem (1000 MW). Le système traite 210 t/h de charbon brut, évapore 100 t/h d'eau et produit 110 t/h de lignite sec — c'est la plus grande installation de séchage de lignite au monde.
Principes du séchage à la vapeur
Le séchage du charbon à la vapeur est resté marginal jusqu'il y a quelques années. En 1979, Potter et al. ont repris le principe et montré en laboratoire que le lignite peut être séché en lit fluidisé stationnaire à la vapeur légèrement surchauffée.
Deux aspects rendent le séchage à la vapeur particulièrement intéressant :
1) La quantité massive d'eau à éliminer — environ 0,5 tonne d'eau par tonne de lignite brut.
2) Le comportement hygroscopique du lignite : sa teneur en humidité s'équilibre avec l'atmosphère ambiante, ne dépendant que de la pression de vapeur d'eau et de la température.
Lors d'un séchage en vapeur pure à pression constante (pression atmosphérique), l'humidité d'équilibre ne dépend plus que de la température. La courbe décrivant cette relation est l'isobare de désorption. C'est crucial pour la commande du procédé : l'humidité du lignite séché ne dépend pas du temps de séchage (pourvu que l'équilibre soit atteint), et le charbon ne peut pas être « sur-séché » — sa teneur en eau reste constante une fois l'équilibre atteint. L'isobare varie selon la qualité du lignite. La figure 1 montre qu'une humidité d'équilibre de ~12 % est atteinte vers 110 °C pour le type 1 et 107 °C pour le type 2 (pression ~1,1 atm).
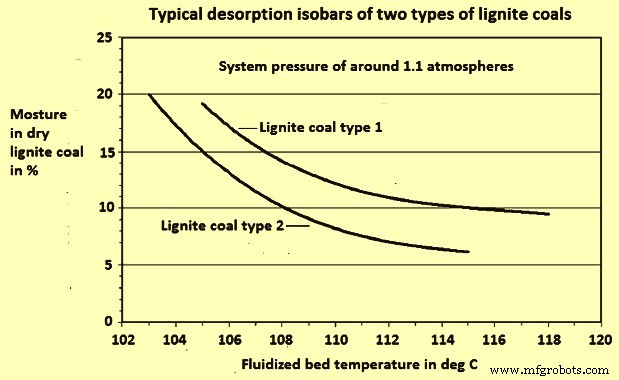
Figure 1 : Isobares typiques des lignites
Avantages du séchage à la vapeur
- Atmosphère inerte — sécurité intrinsèque élevée vis-à-vis du risque d'explosion du lignite sec.
- L'humidité finale est une simple fonction de la température à pression constante.
- Température de séchage relativement basse.
- La vapeur de séchage est quasi pure (>99 %) et se condense isothermiquement — source de chaleur résiduelle facilement valorisable.
- Condensation de la vapeur = pas d'émissions massives de vapeur ni de poussières.
- Le condensat récupéré est une source d'eau utilisable pour les besoins de l'usine.
Procédé WTA et sécheur à lit fluidisé
Le lignite brut est broyé sous 2 mm dans deux broyeurs en série. Il entre ensuite dans le sécheur à lit fluidisé, où le fluide de fluidisation est la vapeur issue du séchage même. L'évaporation se fait à 110 °C sous légère surpression, via des échangeurs de chaleur intégrés au lit fluidisé et chauffés à la vapeur. Le temps de séjour dans la chambre de séchage est de 60 à 90 minutes.
Le charbon sec quittant le lit stationnaire est séparé de la vapeur d'accompagnement d'abord dans un cyclone, puis dans un précipitateurelectrostatique. La vapeur à la sortie du cyclone sert à la fluidisation ; celle à la sortie du précipitateur est rejetée à l'atmosphère. Une extraction de gros au fond du lit est mélangée aux charbons séparés au cyclone et au précipitateur après passage dans un refroidisseur intermédiaire.
La chaleur nécessaire est fournie par de la vapeur externe (généralement prélevée sur la turbine), avec échange thermique dans des faisceaux tubulaires immergés dans le lit. Le séchage en lit fluidisé réduit encore la granulométrie : le charbon sec sort typiquement sous 1 mm (≈9 % > 1 mm) avec une humidité d'environ 12 %. En contrôlant la température du lit fluidisé, l'humidité est ajustée et maintenue constante à la valeur désirée. La technologie WTA est un levier majeur pour réduire les émissions de CO₂ dans la production d'électricité à base de lignite.
Principe du procédé WTA
Le procédé WTA repose sur un lit fluidisé stationnaire à faible expansion sous légère surpression. L'énergie de séchage est apportée via des échangeurs installés dans le sécheur, chauffés à la vapeur. Seule une faible partie de l'énergie transite par le fluide de fluidisation — ce qui permet de contrôler indépendamment le débit de fluidisation et les besoins énergétiques.
Le transfert de chaleur entre échangeurs et lit fluidisé est excellent, autorisant de forts flux thermiques même avec de faibles écarts de température. Résultat : malgré sa compacité, le sécheur offre une grande capacité d'évaporation. Comme le lignite brut broyé est pratiquement impossible à fluidiser en vrac (propriétés cohésives), le lit est généralement conçu comme lit mixte : du lignite sec comme support, avec ajout continu de lignite brut fraîchement broyé.
Le séchage s'effectue en atmosphère de vapeur d'eau quasi pure, légèrement surchauffée. À pression constante, l'équilibre s'établit entre la température de la vapeur et l'humidité résiduelle du lignite.
L'avantage majeur : l'eau évaporée du charbon se condense isothermiquement (à température constante), permettant une valorisation énergétique efficace. Deux concepts industriels de valorisation de la vapeur ont été développés :
(i) Recompression mécanique de vapeur (procès à pompe à chaleur ouverte) pour chauffer les échangeurs du sécheur, avec ou sans préchauffage intégré du lignite brut (Figure 3b).
(ii) Condensation de la vapeur pour préchauffer l'eau d'alimentation de chaudière dans le cycle eau-vapeur de la centrale, comme mis en œuvre à Niederaussem (Figure 3a).
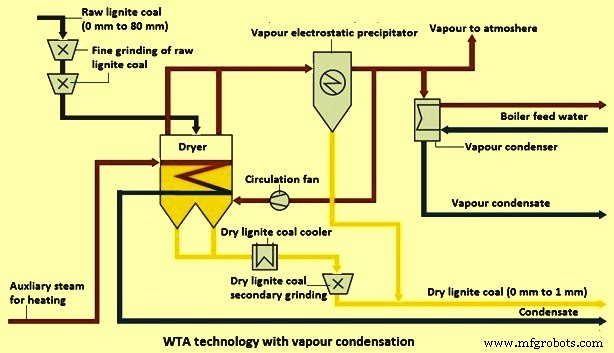
Figure 3a : Technologie WTA avec condensation de vapeur
Ces deux variantes peuvent être intégrées au procédé WTA. Elles augmentent l'efficacité énergétique du séchage et réduisent les émissions. Le condensat de vapeur peut servir d'eau industrielle. Le choix du système de valorisation dépend notamment des exigences de séchage et de l'intégration au procédé global.
Granulométrie du lignite brut
Le procédé WTA a été développé pour deux granulométries d'entrée :
(i) Grain grossier (0-6 mm) — utilisé si le procédé aval exige une granulométrie minimale (ex. gazéification Winkler haute température, cokéfaction du lignite).
(ii) Grain fin (0-2 mm) — option techniquement et économiquement plus attractive pour tous les autres usages. En particulier comme pré-séchage en centrale conventionnelle : le lignite séché (≤1 mm) est assez fin pour être brûlé directement en chaudière.
Pour le broyage fin direct du lignite brut (mine), RWE a développé un procédé à deux étages de broyage en série, réduisant la granulométrie de <80 mm à <2 mm. La figure 3b montre le procédé global WTA grain fin avec broyage fin amont et compression mécanique de vapeur intégrée.
La vapeur d'eau évaporée (vapeur) est nettoyée dans un précipitateur électrostatique et recomprimée à ~4 atm pour chauffer les échangeurs du sécheur (Figure 3b). La chaleur sensible du condensat préchauffe le lignite brut à 65-70 °C. L'énergie de la vapeur couvre ainsi les besoins énergétiques du sécheur.
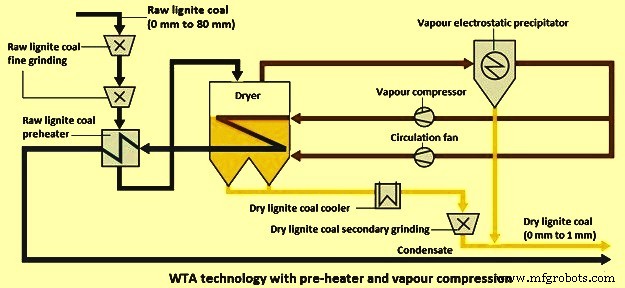
Figure 3b : Technologie WTA avec préchauffeur et compression de vapeur
Une partie de la vapeur nettoyée est recyclée au sécheur pour la fluidisation. Le lignite sec est refroidi si nécessaire et rebroyé (broyeur intégré à l'usine WTA) sous 1 mm pour combustion directe en chaudière.
La vapeur du sécheur peut aussi préchauffer l'eau d'alimentation de chaudière dans le cycle eau-vapeur de la centrale. Une alternative bas coût (Figure 3c) sans valorisation de la vapeur est également possible pour améliorer le PCI de lignites à haute humidité et cendres.
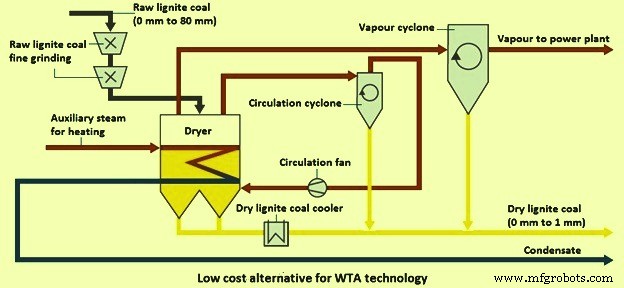
Figure 3c : Alternative bas coût pour la technologie WTA
Le procédé WTA se distingue par sa capacité massique élevée et sa faible pression de vapeur de chauffe. Chaque unité de sécheur atteint un débit de séchage très élevé. Grâce à sa conception compacte et au système de broyage fin intégré (charbon brut et sec), l'ensemble de l'usine reste relativement compact.
Avantages du séchage du lignite par la technologie WTA
- Haute efficacité énergétique : séchage à basse température + valorisation énergétique de l'eau évaporée (condensation de vapeur ou compression mécanique).
- Sécurité opérationnelle élevée : séchage en atmosphère inerte — élimination des mélanges explosifs poussière de charbon/air.
- Grande capacité de séchage par unité.
- Conception compacte grâce au système de broyage fin intégré du lignite brut (et, si nécessaire, second broyage du lignite sec).
- Valorisation de la vapeur énergétique évitant émissions massives de vapeur et de poussières ; le condensat est une source d'eau utilisable.
- Ingénierie d'usine flexible selon les besoins de séchage.
- Gain de rendement de la centrale de 4 à 6 %, selon l'alternative de séchage et l'humidité du lignite brut.
Processus de fabrication
- Technologie Industrielle : Une Nouvelle Ère d'Efficacité et de Croissance
- Textiles RF-E respirants : Tissus conducteurs flexibles pour communications portables
- Tendances manufacturing 2021 : Cloud, IA, impression 3D, Blockchain, Cobots & RTLS
- Arch Coal remporte le prix mondial du meilleur programme de maintenance prédictive
- Pourquoi SQL reste la référence pour l'intégration de données fiable
- Cinq industries prêtes pour la disruption technologique en 2024
- Les solutions 5G d'Ericsson pilotent la transformation digitale manufacturière
- Fraisage CNC de précision pour surfaces courbes
- Techniques efficaces pour sécher l'air comprimé et garantir la performance des équipements