



Technologie de polissage miroir : sublimer les pièces usinées vers des finitions éblouissantes
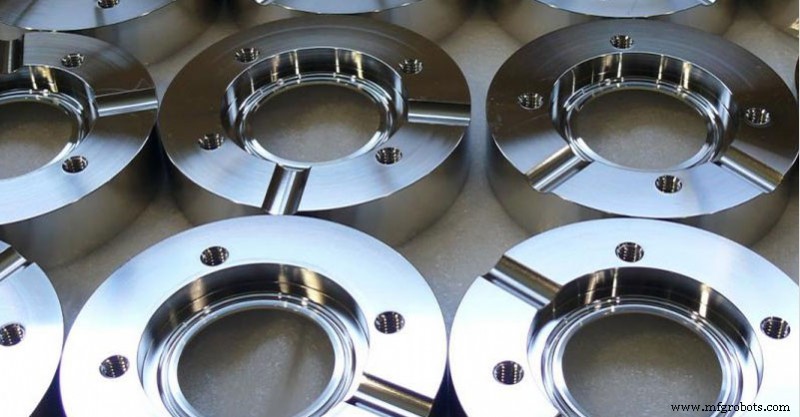
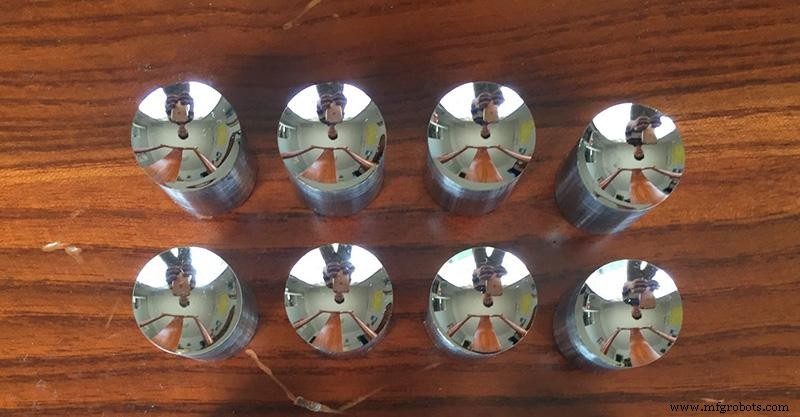
Grâce à une technologie de polissage exceptionnelle, une pièce en SUS304 devient un miroir éblouissant en quelques minutes.
Le polissage de pièces de précision utilise généralement des pierres à aiguiser, des roues en laine, du papier de verre, etc., pour déformer plastiquement la surface du matériau et éliminer les saillies sur la surface de la pièce afin d'obtenir une surface lisse. L'opération manuelle est généralement la méthode principale. La méthode de surfinition peut être utilisée pour les exigences de haute qualité de surface. La surfinition utilise un outil abrasif spécial, qui est pressé contre la surface traitée de la pièce dans un fluide de polissage contenant des abrasifs pour une rotation à grande vitesse. Le polissage peut atteindre une rugosité de surface de Ra 0,008 µm.
Outils et spécifications couramment utilisés pour le polissage
1) Les outils couramment utilisés pour le polissage de moules sont : papier de verre, pierre à aiguiser, roue en feutre adhésive, pâte abrasive, lime en alliage, aiguille de diamant, copeau de bambou, pierre à aiguiser en fibre, et meuleuse rotative circulaire.
2) Papier de verre : 150#, 180#, 320#, 400#, 600#, 800#, 1000#, 1200#, 1500#
3) Pierre à aiguiser : 120#, 220#, 400#, 600#
4) Roue en feutre adhésive : cylindrique, conique, pointe carrée
5) Pâte à polir : 1# blanc, 3# jaune, 6# orange, 9# vert, 15# bleu, 25# marron, 35# rouge, 60# violet
6) Lime : carrée, ronde, plate, triangle et autres formes
7) Aiguilles de meulage au diamant : généralement manches 3/32 ou 1/8, avec forme d'onde ronde, forme cylindrique, forme cylindrique droite longue, et forme de cône circulaire long.
8) Bambou : Diverses formes adaptées à l'opérateur et à la forme du moule. La fonction est de presser le papier de verre et de meuler sur la pièce pour atteindre la rugosité de surface requise.
9) Pierre à aiguiser en fibre : 200# noir, 400# bleu, 600# blanc, 800# rouge
Processus de polissage
(1) Polissage grossier
La surface après fraisage de finition, EDM, meulage, etc. peut être polie par une machine de polissage de surface rotative avec une vitesse de 35000-40000 tr/min. Ensuite, il y a le meulage manuel à la pierre à aiguiser, et la pierre à aiguiser en bande est ajoutée avec du kérosène comme lubrifiant ou liquide de refroidissement. L'ordre d'utilisation est :
180# → 240# → 320# → 400# → 600# → 800# → 1000#.
(2) Semi-polissage de précision
Le semi-polissage de précision utilise principalement du papier de verre et du kérosène. Les numéros de papier de verre sont les suivants :
400# → 600# → 800# → 1000# → 1200# → 1500#.
En fait, le papier de verre #1500 n'utilise que l'acier à moule approprié pour le durcissement (au-dessus de 52 HRC), pas l'acier pré-durci, car cela pourrait endommager la surface des pièces en acier pré-durci et ne pas atteindre l'effet de polissage attendu.
(3) Polissage fin
La pâte de polissage au diamant est principalement utilisée pour le polissage fin. Si la roue en tissu de polissage est mélangée avec de la poudre de meulage au diamant ou de la pâte de meulage pour le meulage, la séquence de meulage habituelle est :
9 µm (1800#) → 6 µm (3000#) → 3 µm (8000#)
La pâte abrasive au diamant 9 µm et la roue en tissu de polissage peuvent être utilisées pour éliminer les marques d'usure ressemblant à des cheveux laissées par le papier de verre 1200# et 1500#. Ensuite, utilisez du feutre collant et de la pâte abrasive au diamant pour le polissage, la séquence est :
1 µm (14000#) → 1/2 µm (60000#) → 1/4 µm (100000#)
(4) Environnement de travail poli
Le processus de polissage doit être effectué séparément dans deux lieux de travail, c'est-à-dire que le lieu de traitement de meulage grossier et le lieu de traitement de polissage fin sont séparés, et il faut faire attention au nettoyage des particules de sable restantes sur la surface de la pièce dans le processus précédent.
Généralement, après avoir terminé le polissage grossier avec la pierre à aiguiser jusqu'au papier de verre 1200#, la pièce doit être transférée dans une salle sans poussière pour le polissage afin de garantir qu'aucune particule de poussière dans l'air ne colle à la surface du moule. Le processus de polissage avec des exigences de précision supérieures à 1 µm (y compris 1 µm) peut être effectué dans une salle de polissage propre. Pour un polissage plus précis, il doit être dans un espace absolument propre, car la poussière, la fumée, les pellicules et la salive peuvent mettre au rebut la surface polie de haute précision.
Après la fin du processus de polissage, la surface de la pièce doit être protégée de la poussière. Lorsque le processus de polissage est arrêté, tous les abrasifs et lubrifiants doivent être soigneusement éliminés pour garantir que la surface de la pièce est propre, puis une couche de revêtement antirouille pour moule doit être pulvérisée sur la surface de la pièce.
Facteurs affectant le polissage de surface
(1) État de surface de la pièce
Pendant le processus d'usinage du matériau, la couche de surface sera endommagée en raison de la chaleur, des contraintes internes ou d'autres facteurs, et des paramètres de coupe inappropriés affecteront l'effet de polissage. La surface après EDM est plus difficile à meuler que la surface après usinage ou traitement thermique. Par conséquent, elle doit être finie avec EDM avant la fin de l'EDM, sinon la surface formera une couche mince durcie. Si les règles de réglage fin EDM ne sont pas correctement sélectionnées, la profondeur de la couche affectée par la chaleur peut atteindre jusqu'à 0,4 mm. La dureté de la couche mince durcie est plus élevée que celle du substrat et doit être éliminée. Par conséquent, il est préférable d'ajouter un processus de meulage grossier pour fournir une bonne base pour le polissage.
(2) La qualité de l'acier
L'acier de haute qualité est une condition préalable à une bonne qualité de polissage, et diverses inclusions et pores dans l'acier affecteront l'effet de polissage. Pour obtenir un bon effet de polissage, la pièce doit être marquée avec la rugosité de surface polie au début de l'usinage. Lorsqu'une pièce est déterminée comme nécessitant un polissage miroir, elle doit être un acier avec de bonnes propriétés de polissage et avoir été traité thermiquement, sinon elle ne répondra pas aux attentes. Effet.
(3) Processus de traitement thermique
Si le traitement thermique est inapproprié, la dureté de surface de l'acier est inégale ou les caractéristiques sont différentes, ce qui causera des difficultés de polissage.
(4) Technologie de polissage
Puisque le polissage est principalement fait manuellement, les compétences humaines sont encore la raison principale qui affecte la qualité du polissage.
On pense généralement que la technologie de polissage affecte la rugosité de surface. En fait, une bonne technologie de polissage doit être assortie d'acier de haute qualité et du bon processus de traitement thermique pour obtenir un effet de polissage satisfaisant. Inversement, si la technologie de polissage n'est pas bonne, aucun effet miroir ne peut être atteint même si l'acier est bon.
Comment résoudre les problèmes courants en polissage
(1) Surpolissage
Le plus grand problème rencontré dans le processus de polissage quotidien est le « surpolissage », ce qui signifie que plus le temps de polissage est long, plus la qualité de la surface du moule se dégrade. Il y a deux phénomènes de surpolissage : « peau d'orange » et « piqûres ». Le surpolissage se produit principalement dans le polissage mécanique.
(2) Raisons de la « peau d'orange » sur la pièce
La surface irrégulière et rugueuse est appelée « peau d'orange ». Il y a de nombreuses raisons pour la « peau d'orange ». La raison la plus courante est que la surface du moule est surchauffée ou cémentée. La pression de polissage est trop grande et le temps de polissage est trop long. La raison principale de la « peau d'orange ». Par exemple : polissage avec une roue de polissage, la chaleur générée par la roue de polissage peut facilement causer la « peau d'orange ». L'acier plus dur peut supporter une pression de polissage plus élevée, et l'acier relativement mou est sujet au surpolissage. Des études ont montré que le temps de surpolissage variera en fonction de la dureté de l'acier.
(3) Mesures pour éliminer la « peau d'orange » des pièces
Lorsque la qualité de surface est trouvée mal polie, beaucoup de gens augmenteront la pression de polissage et prolongeront le temps de polissage. Cette pratique rend souvent la qualité de surface pire.
Les méthodes suivantes peuvent être utilisées pour remédier :
1) Éliminer la surface défectueuse, et la taille de grain est légèrement plus grossière que la taille de sable précédente, puis le meulage est effectué, et la force de polissage est inférieure à la précédente.
2) Effectuer un soulagement des contraintes à une température de 25 °C inférieure à la température de revenu. Utilisez le numéro de sable le plus fin pour meuler avant le polissage jusqu'à ce qu'un résultat satisfaisant soit atteint, et enfin effectuez le polissage avec une force plus légère.
(4) Causes des « piqûres » sur la surface de la pièce
Parce qu'il y a des impuretés non métalliques dans l'acier, qui sont généralement des oxydes durs et fragiles, ils sont arrachés de la surface de l'acier pendant le processus de polissage pour former des pits ou de la corrosion par piqûres. Les principaux facteurs qui produisent la « corrosion par piqûres » sont les suivants :
1) La pression de polissage est trop élevée et le temps de polissage est trop long.
2) La pureté de l'acier n'est pas suffisante, et la teneur en impuretés dures est élevée.
3) Rouille sur la surface du moule.
4) La peau noire n'est pas enlevée.
(5) Mesures pour éliminer la corrosion par piqûres des pièces
1) Re-meuler soigneusement la surface. La taille de grain de sable est d'un niveau plus grossier que la taille de grain utilisée précédemment. Utilisez une pierre à aiguiser douce et aiguisée pour l'étape finale de meulage avant de passer au processus de polissage.
2) Lorsque la taille des particules de sable est inférieure à 1 mm, évitez d'utiliser l'outil de polissage le plus doux.
3) Utilisez le temps de polissage le plus court et la force de polissage la plus faible possible.
Processus de fabrication
- Guide complet des finitions de surface pour l'usinage CNC
- Maîtriser l'Usinage de Précision : Techniques Essentielles pour Pièces Aéronautiques
- Guide Expert Usinage CNC Aluminium & Pièces Aluminium Précision
- Les 5 éléments essentiels pour des devis d'usinage CNC précis
- Guide expert de l'usinage CNC des pièces en acier inoxydable
- Guide expert de l'usinage CNC du laiton et pièces de haute qualité
- La Chine fait progresser l'usinage de précision des métaux : renforcement des capacités de personnalisation
- Fraisage CNC de précision pour surfaces courbes
- Matériaux optimaux pour pièces tournées CNC de précision