



Guide complet des finitions de surface pour l'usinage CNC
L'usinage CNC est un procédé de fabrication soustractif qui peut produire des pièces avec des tolérances serrées (jusqu'à ± 0,025 mm) et de fins détails à partir d'une énorme gamme de métaux et plastiques. Cependant, en raison de la nature soustractive du CNC — en contraste avec l'impression 3D et la fabrication additive — les pièces sortent souvent des machines de fraisage et tournage avec des traces d'outils visibles.
C'est là qu'interviennent les finitions de surface. L'application de post-traitement et des bonnes finitions de surface peut améliorer la rugosité de surface, les propriétés cosmétiques et visuelles et la résistance à l'usure des pièces usinées CNC. La finition de surface, correctement appliquée, améliore la fonctionnalité et l'esthétique, et dans de nombreux cas les deux.
Dans cet article, nous discutons des finitions de surface les plus courantes pour les pièces CNC métal pour vous aider à sélectionner les bonnes pour votre application.
Quelles finitions de surface d'usinage CNC Hubs propose-t-il ?
Voici les finitions de surface les plus courantes disponibles sur la plateforme Hubs. Notez que celles-ci sont toutes pour des pièces métal.
| Brut d'usinage | Les pièces brutes d'usinage — ou pièces sortant directement de la machine — ont de légères traces d'outils visibles et une rugosité de surface standard (Ra) de 3,2 μm. Les exigences de finition peuvent être augmentées à 1,6, 0,8 et 0,4 μm. |
| Grenaillage (Bead Blasting) | Les pièces grenaillées ont une finition mate avec une texture légère. C'est principalement utilisé pour améliorer l'apparence visuelle d'une pièce. |
| Anodisation Type II (transparent ou couleur) | L'anodisation (Type II) ajoute une couche céramique résistante à la corrosion sur la surface de la pièce. Disponible uniquement pour l'aluminium et le titane, les pièces anodisées peuvent être teintées en plusieurs couleurs. |
| Anodisation Type III (durcissement) | L'anodisation (Type III) ajoute une couche céramique résistante à l'usure et à la corrosion sur la surface de la pièce. Elle offre une protection supérieure au Type II et peut être teintée en différentes couleurs. Disponible uniquement pour l'aluminium et le titane. |
| Revêtement par poudre | Le revêtement par poudre ajoute une finition résistante à l'usure et à la corrosion sur la surface des pièces. Il a une résistance aux chocs supérieure à l'anodisation, existe dans une large gamme de couleurs et peut être appliqué sur tout métal. |
Aperçu technique : Explorez la liste complète des finitions disponibles sur Hubs. Faites usiner et finir vos pièces métal et plastique en aussi peu que 5 jours.
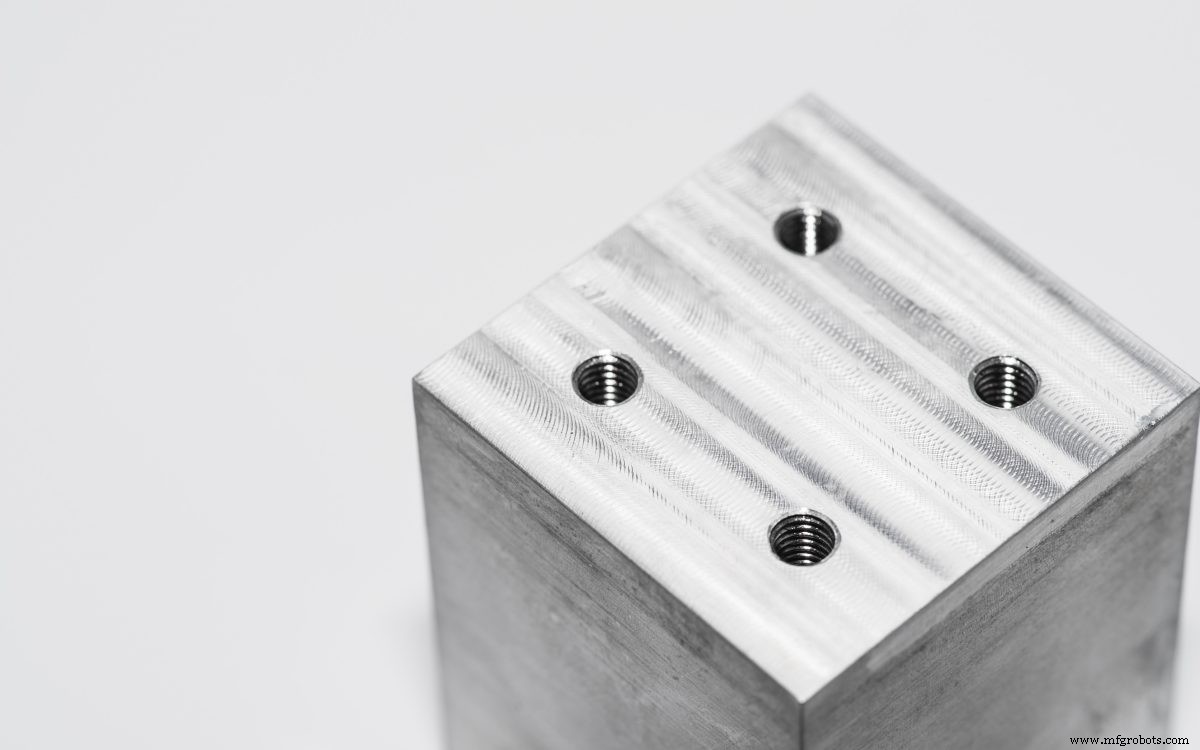
Finition de surface expliquée : Brut d'usinage
Toutes les pièces usinées CNC auront des marques suivant le parcours de l'outil de coupe utilisé pendant l'usinage. La qualité de la surface est mesurée en termes de rugosité moyenne (Ra). Ra est une mesure de l'écart moyen du profil usiné par rapport à la surface idéale.
La rugosité standard brute d'usinage est de 3,2 μm (125 μin). Une passe de finition peut être appliquée pour réduire la rugosité d'une surface jusqu'à 1,6, 0,8 ou 0,4 μm (63, 32 ou 16 μin). Cela augmentera le coût de production d'une pièce, car des étapes d'usinage supplémentaires et un contrôle qualité plus strict sont requis.
Les pièces brutes d'usinage peuvent être lissées ou polies pour améliorer leur qualité de surface et apparence visuelle en réduisant leur rugosité. Le lissage et le polissage retireront de la matière, affectant les tolérances dimensionnelles de la pièce.
Avantages
Tolérances dimensionnelles les plus serrées
Aucun coût ajouté (pour finition standard)
Inconvénients
Traces d'outils visibles
| Finition | ★ ★ ☆ ☆ ☆ |
| Tolérances | ★ ★ ★ ★ ★ |
| Protection | ★ ☆ ☆ ☆ ☆ |
| Coût | $ |
| Adapté pour | Tout matériau |
Finition de surface expliquée : Grenaillage
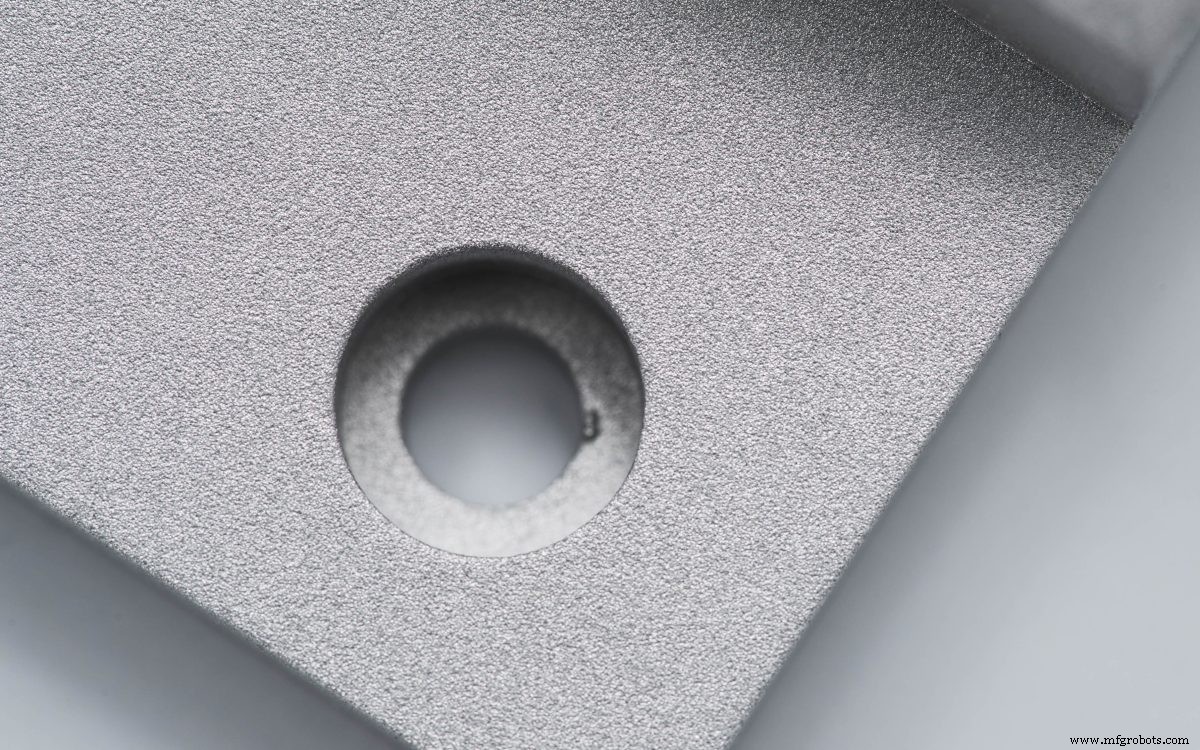
Le grenaillage ajoute une finition de surface mate ou satinée uniforme à une pièce usinée, ce qui retire les traces d'outils. Il fonctionne en bombardant votre pièce avec de petites billes de verre à l'aide d'un pistolet à air comprimé. Cela retire l'excès de matière et lisse la surface de la pièce. Les surfaces ou caractéristiques critiques (comme les trous) peuvent être masquées pour éviter tout changement dimensionnel.
En général, le grenaillage est utilisé davantage pour l'esthétique des pièces que pour la fonctionnalité. C'est un processus manuel, donc le résultat dépendra dans une certaine mesure de la compétence de l'opérateur. La taille de la pression d'air et la taille des billes de verre sont les principaux paramètres du processus. Les billes de verre existent en différentes tailles (de grossières à très fines) comme le papier de verre existe en différents grains.
Avantages
Finition mate ou satinée uniforme
Finition de surface à faible coût
Inconvénients
Affecte les dimensions critiques et la rugosité de surface
| Finition | ★ ★ ★ ☆ ☆ |
| Tolérances | ★ ★ ★ ☆ ☆ |
| Protection | ★ ☆ ☆ ☆ ☆ |
| Coût | $$ |
| Adapté pour | Tout matériau |
Finition de surface expliquée : Anodisation (Type II et Type III)
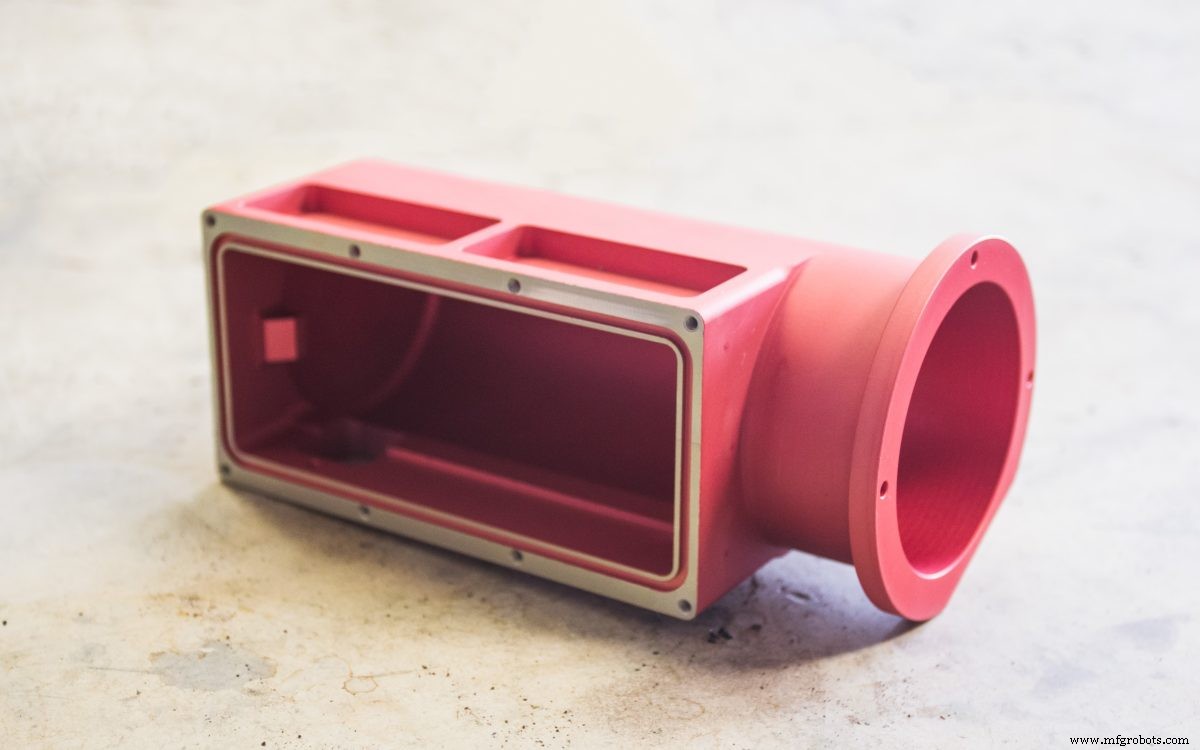
L'anodisation ajoute une fine couche céramique à la surface des pièces métal qui protège contre la corrosion et l'usure. Le revêtement anodique est électriquement non conducteur, a une dureté élevée et peut être teinté en différentes couleurs. L'anodisation n'est compatible qu'avec l'aluminium et le titane.
Avec l'anodisation Type II et Type III, la pièce est immergée dans une solution d'acide sulfurique dilué et une tension électrique est appliquée entre le composant et la cathode. Une réaction électrochimique consomme la matière sur la surface exposée de la pièce, la convertissant en oxyde d'aluminium ou de titane dur. Un masque peut être appliqué sur les surfaces aux dimensions critiques (comme les trous filetés) ou les surfaces qui doivent rester électriquement conductrices pour les empêcher de s'anodiser. Les pièces anodisées peuvent aussi être teintées en diverses couleurs avant scellement (rouge, bleu, noir, or).
En variant le courant électrique, le temps d'anodisation et la consistance et température de la solution, des revêtements de différentes épaisseurs et densités sont créés.
Qu'est-ce que l'anodisation Type II (transparent ou couleur) ?
L'anodisation Type II est aussi appelée anodisation "standard" ou "décorative" et peut produire des revêtements jusqu'à 25 μm d'épaisseur. L'épaisseur typique dépend de la couleur et peut varier entre 8-12 μm pour les pièces teintées noir et 4-8 μm pour les pièces transparentes (non teintées).
L'anodisation Type II est principalement utilisée pour produire des pièces avec une surface plus lisse et offre une bonne résistance à la corrosion et une résistance à l'usure limitée.
Qu'est-ce que l'anodisation Type III (durcissement) ?
L'anodisation Type III est aussi appelée anodisation "durcissement" et peut produire des revêtements jusqu'à 125 μm d'épaisseur. Si non spécifié autrement, le revêtement anodique Type III typique est de 50 μm d'épaisseur.
L'anodisation Type III produit des revêtements céramiques épais à haute densité offrant une excellente résistance à la corrosion et à l'usure, adaptés aux applications fonctionnelles. Sachez qu'elle nécessite un contrôle de processus plus strict que l'anodisation Type II (densité de courant plus élevée et température de solution constante près de 0°C), donc le coût est plus élevé.
Astuce pro pour l'anodisation
Le revêtement anodique croît dans les deux directions de manière égale. Cela signifie qu'un revêtement de 50 μm d'épaisseur fera saillie d'environ 25 μm au-dessus de la surface originale et qu'un cylindre de 1 mm de diamètre avant anodisation aura un diamètre de 1,05 mm après anodisation. Plus de détails sur l'anodisation dans la norme MIL-A-8625.
Avantages
Revêtement durable et cosmétique
Revêtement haute résistance à l'usure pour applications d'ingénierie de pointe (Type III)
Applicable facilement aux cavités internes et petites pièces
Bon contrôle dimensionnel
Inconvénients
Compatible uniquement avec les alliages d'aluminium et de titane
Relativement fragile comparé au revêtement par poudre
L'anodisation Type III est la plus chère parmi les finitions discutées dans cet article
| Finition | ★ ★ ★ ★ ★ |
| Tolérances | ★ ★ ★ ★ ☆ |
| Protection | ★ ★ ★ ☆ ☆ (Type II) ; ★ ★ ★ ★ ☆ (Type III) |
| Coût | $$$ (Type II) ; $$$$ (Type III) |
| Adapté pour | Aluminium & titane |
Finition de surface expliquée : Revêtement par poudre
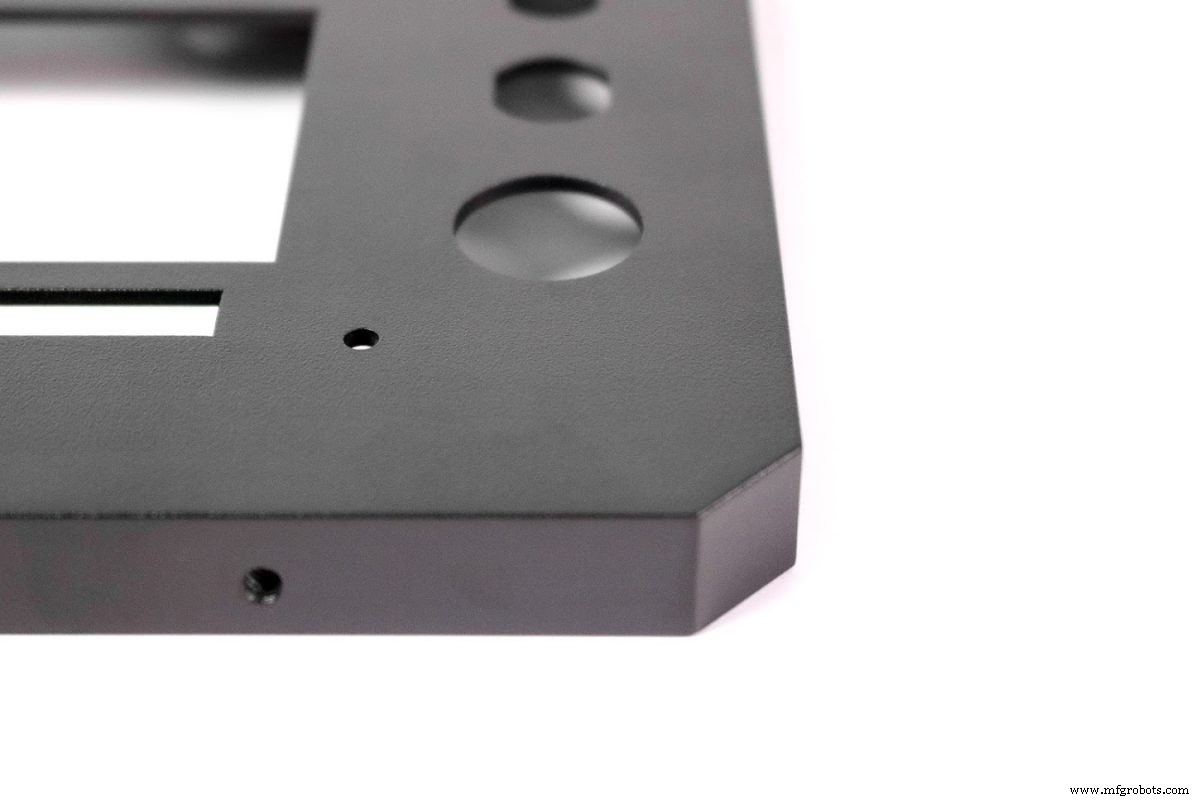
Le revêtement par poudre ajoute une fine couche de polymère protecteur à la surface de la pièce. C'est une finition solide, résistante à l'usure, compatible avec tous les matériaux métalliques et peut être combinée avec le grenaillage pour créer des pièces aux surfaces lisses et uniformes avec une excellente résistance à la corrosion.
Le processus de revêtement par poudre est similaire à la peinture au pistolet, mais la "peinture" en question est une poudre sèche au lieu d'un liquide. Les pièces sont d'abord apprêtées avec un revêtement de phosphatation ou chromatation optionnel pour augmenter leur résistance à la corrosion, puis revêtues de poudre sèche à l'aide d'un pistolet de pulvérisation électrostatique et ensuite cuites à haute température (généralement dans un four à 200°C).
Plusieurs couches peuvent être appliquées pour créer un revêtement plus épais et l'épaisseur typique varie d'environ 18 μm à 72 μm. Une large gamme de couleurs est disponible.
Avantages
Revêtement solide & résistant à l'usure et à la corrosion pour applications fonctionnelles
Résistance aux chocs supérieure à l'anodisation
Compatible avec tous les métaux
Plusieurs couleurs disponibles
Inconvénients
Pas facilement applicable aux surfaces internes
Moins de contrôle dimensionnel que l'anodisation
Pas adapté aux petits composants
| Finition | ★ ★ ★ ★ ★ |
| Tolérances | ★ ★ ★ ☆ ☆ |
| Protection | ★ ★ ★ ☆ ☆ |
| Coût | $$$ |
| Adapté pour | Tout matériau supportant la cuisson thermique |
Quels sont les meilleurs conseils de Hubs pour choisir les finitions de surface en usinage CNC ?
Chaque finition de surface a ses avantages et inconvénients, donc choisir la bonne dépend des caractéristiques qui correspondent aux exigences et à l'application de vos pièces.
Il est essentiel d'évaluer les caractéristiques fonctionnelles et esthétiques dont vous avez besoin, et de considérer comment votre pièce interagira avec les composants adjacents. Le fait que votre pièce soit soumise à des frottements répétés ou intenses peut influencer votre décision.
N'oubliez pas non plus de prendre en compte l'environnement opérationnel de vos pièces. Vous pouvez croire que votre pièce n'a pas besoin de résistances robustes, mais les faits environnementaux pourraient exiger une finition de surface plus intensive que vous ne le pensiez lors de la phase de conception.
Bonnes pratiques par finition de surface
Grenaillage : Cette finition fonctionne bien si vous ne vous souciez pas des tolérances dimensionnelles. Elle laisse la pièce avec une finition mate uniforme.
Anodisation (Type II) : Utilisez-la pour donner à vos pièces aluminium et titane une couche protectrice qui est aussi cosmétique — les pièces sortent avec des couleurs mates naturelles.
Anodisation (Type III) : Parfaite pour les applications d'ingénierie avancées, l'anodisation Type III donne aux pièces une haute résistance à l'usure et une dureté de surface élevée.
Revêtement par poudre : Utilisez cette finition pour les applications où vous avez besoin de haute résistance aux chocs. Le revêtement par poudre convient aussi si vos pièces ne peuvent pas être anodisées.
Questions fréquentes
Qu'est-ce que la finition de surface ?
La finition de surface est la dernière phase du processus d'usinage CNC. Vous pouvez l'utiliser pour retirer les défauts et imperfections des pièces et améliorer leur apparence, renforcer leurs résistances à certains types d'usure, ajuster leur capacité à conduire l'électricité et plus.
Quel est le but de la finition de surface ?
Appliquer des finitions de surface à votre pièce la protège de l'usure et l'améliore cosmétiquement tout en maintenant ou même en améliorant sa fonctionnalité.
Quels sont les différents types de finitions de surface ?
Les finitions de surface disponibles sur la plateforme Hubs incluent le grenaillage, l'anodisation (Type II & Type III), le revêtement par poudre, brossé + électropoli, brossage et bien d'autres.
Quelle est la différence entre finition de surface et rugosité de surface ?
La finition de surface est tout post-traitement appliqué à une pièce après usinage, tandis que la rugosité de surface est une méthode de quantification du nombre d'irrégularités sur une surface. Le paramètre Ra représente la moyenne de toutes les hauteurs de surface mesurées sur une zone donnée.
Quelle préparation est nécessaire avant d'appliquer des finitions de surface ?
Dans de nombreux cas, il y a des étapes entre le retrait de la pièce de la machine et l'application d'une finition de surface. Par exemple, vous devrez peut-être masquer la pièce pour protéger des surfaces ou des trous, car certaines finitions augmentent l'épaisseur de la pièce (couches de matière supplémentaires). Cela peut interférer avec les trous filetés et les tolérances serrées.
Peut-on combiner plusieurs finitions de surface ?
Vous pouvez combiner plusieurs types de finitions de surface pour utiliser des propriétés variées. Avant d'anodiser une pièce, par exemple, vous pouvez la grenailler pour obtenir une finition plus lisse et mate.
commande numérique par ordinateur
- Maîtriser l'usinage CNC : Stratégies de conception éprouvées pour des pièces optimales
- Choisir la bonne finition de surface pour produits moulés sur mesure
- Choisir un atelier d'usinage CNC de confiance : Guide pour une production fiable de pièces CNC
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Usinage CNC de grandes pièces : stratégies pour surmonter les contraintes de taille
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- Comment Choisir la Rugosité de Surface Idéale pour un Usinage CNC Réussi
- Les 5 éléments essentiels pour des devis d'usinage CNC précis
- Usinage CNC de précision : composants divers pour multiples industries