



Maîtriser l'usinage CNC : Stratégies de conception éprouvées pour des pièces optimales
Il existe quelques étapes simples pour optimiser vos designs pour l'usinage à commande numérique (CNC). En suivant les règles de conception pour la fabrication (DFM), vous pouvez tirer davantage parti des larges capacités de l'usinage CNC. Cela peut être un défi toutefois, car il n'existe pas de normes industrielles spécifiques universelles.
Dans cet article, nous offrons un guide complet des meilleures pratiques de conception pour l'usinage CNC. Pour compiler ces informations exhaustives et à jour, nous avons sollicité les retours d'experts de l'industrie et de fournisseurs de services d'usinage CNC. Si vous optimisez pour les coûts, consultez ce guide sur la conception de pièces rentables pour le CNC.
Quel est le processus d'usinage CNC ?
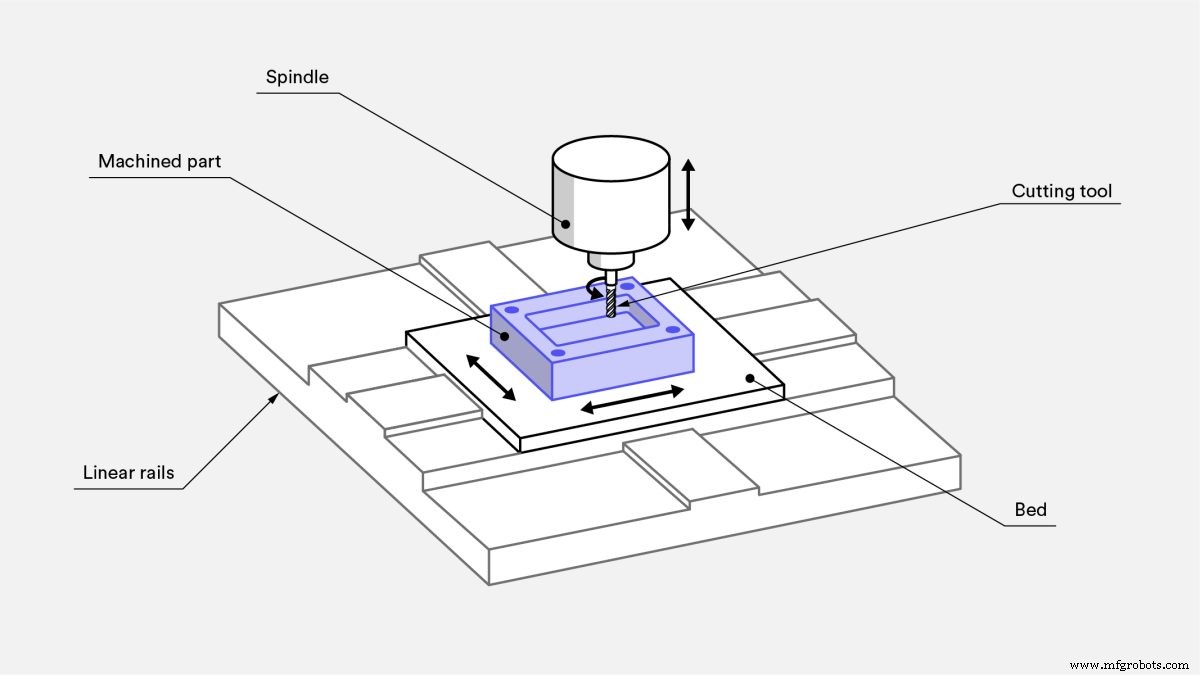
L'usinage CNC est une technologie de fabrication soustractive. En CNC, la matière est retirée d'un bloc plein à l'aide d'une variété d'outils de coupe qui tournent à grande vitesse — milliers de tr/min — pour produire une pièce basée sur un modèle CAO. Les métaux et les plastiques peuvent être usinés en CNC.
Les pièces usinées CNC ont une haute précision dimensionnelle et des tolérances serrées. Le CNC convient à la production de gros volumes comme aux pièces unitaires. En fait, l'usinage CNC est actuellement le moyen le plus rentable de produire des prototypes métal, même comparé à l'impression 3D.
Lisez notre introduction aux principes de base de l'usinage CNC.
Quelles sont les principales restrictions de la conception CNC ?
Le CNC offre une grande flexibilité de conception, mais il y a quelques restrictions. Ces limitations concernent la mécanique de base du processus de coupe et touchent principalement la géométrie de l'outil et l'accès à l'outil.
Géométrie de l'outil
La plupart des outils de coupe CNC courants (fraises en bout et forets) ont une forme cylindrique et une longueur de coupe limitée.
Au fur et à mesure que la matière est retirée de la pièce brute, la géométrie de l'outil est transférée sur la pièce usinée. Cela signifie, par exemple, que les angles internes d'une pièce CNC ont toujours un rayon, peu importe la petitesse de l'outil de coupe utilisé.
Accès à l'outil
Pour retirer la matière, l'outil de coupe approche la pièce brute directement depuis le haut. Les caractéristiques qui ne peuvent pas être accessibles de cette façon ne peuvent pas être usinées en CNC.
Il y a une exception à cette règle : les contre-dépouilles (undercuts). Il y a une section sur les contre-dépouilles vers la fin de cet article.
Une bonne pratique de conception est d'aligner toutes les caractéristiques de votre modèle (trous, cavités, parois verticales, etc.) sur l'une des six directions principales. Cependant, voyez cette règle comme une recommandation et non une restriction, car les systèmes CNC 5 axes offrent des capacités avancées de maintien de pièce.
L'accès à l'outil est aussi un problème lors de l'usinage de caractéristiques avec un grand rapport profondeur/largeur. Pour atteindre le fond d'une cavité profonde, par exemple, vous avez besoin d'outils à portée étendue. Cela signifie une plus grande amplitude de mouvement pour l'effecteur final, ce qui augmente les vibrations de la machine et réduit la précision atteignable.
Cela simplifiera la production si vous concevez des pièces qui peuvent être usinées avec l'outil ayant le plus grand diamètre possible et la plus courte longueur possible.
Directives de conception CNC
Un défi fréquent lors de la conception d'une pièce pour l'usinage CNC est qu'aucune norme industrielle spécifique n'existe. Les fabricants de machines et d'outils CNC améliorent continuellement les capacités de la technologie, repoussant les limites du possible. Le tableau ci-dessous résume les valeurs recommandées et réalisables pour les caractéristiques les plus courantes rencontrées dans les pièces usinées CNC.
Cavités et poches
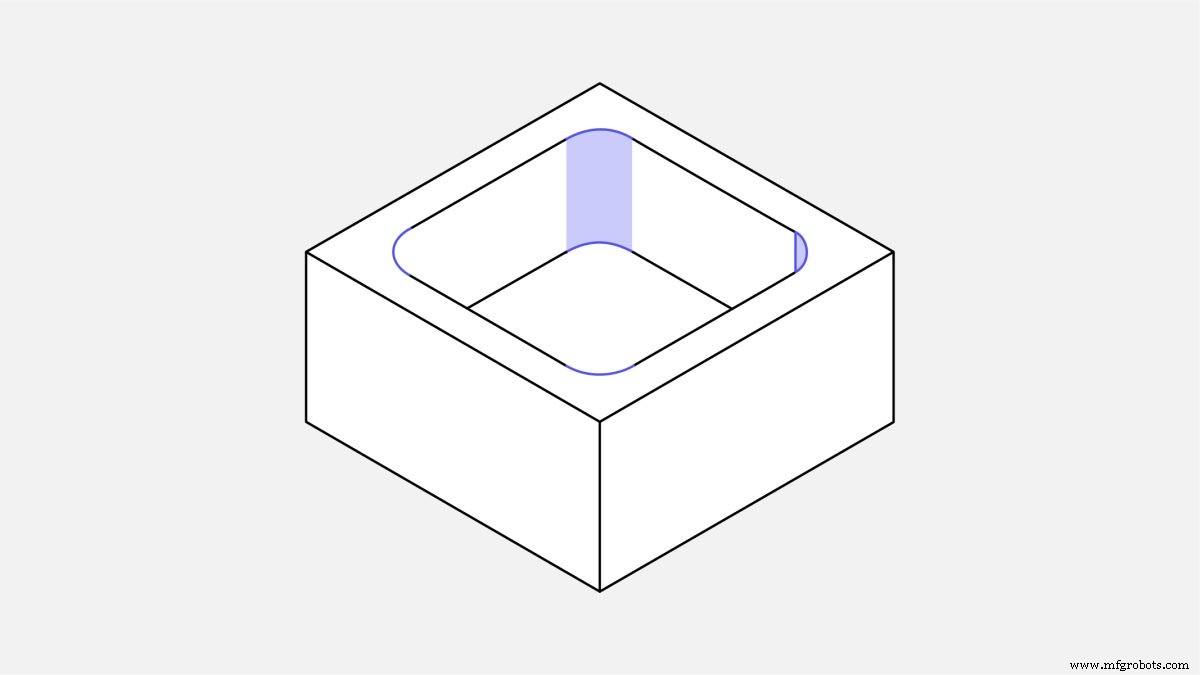
Profondeur de cavité recommandée : 4 fois la largeur de la cavité
Les fraises en bout ont une longueur de coupe limitée (typiquement 3 à 4 fois leur diamètre). La déflexion de l'outil, l'évacuation des copeaux et les vibrations deviennent plus prononcées quand les cavités ont un rapport profondeur/largeur plus petit.
Limiter la profondeur de la cavité à quatre fois sa largeur assure de bons résultats.
Si des profondeurs plus grandes sont requises, envisagez de concevoir des pièces avec une profondeur de cavité variable.
Fraisage de cavités profondes : Les cavités avec des profondeurs supérieures à six fois le diamètre de l'outil sont considérées comme profondes. Un rapport diamètre d'outil/profondeur de cavité jusqu'à 30:1 est possible avec de l'outillage spécialisé (profondeur max : 35 cm avec une fraise en bout de 1 pouce de diamètre).
Arêtes internes
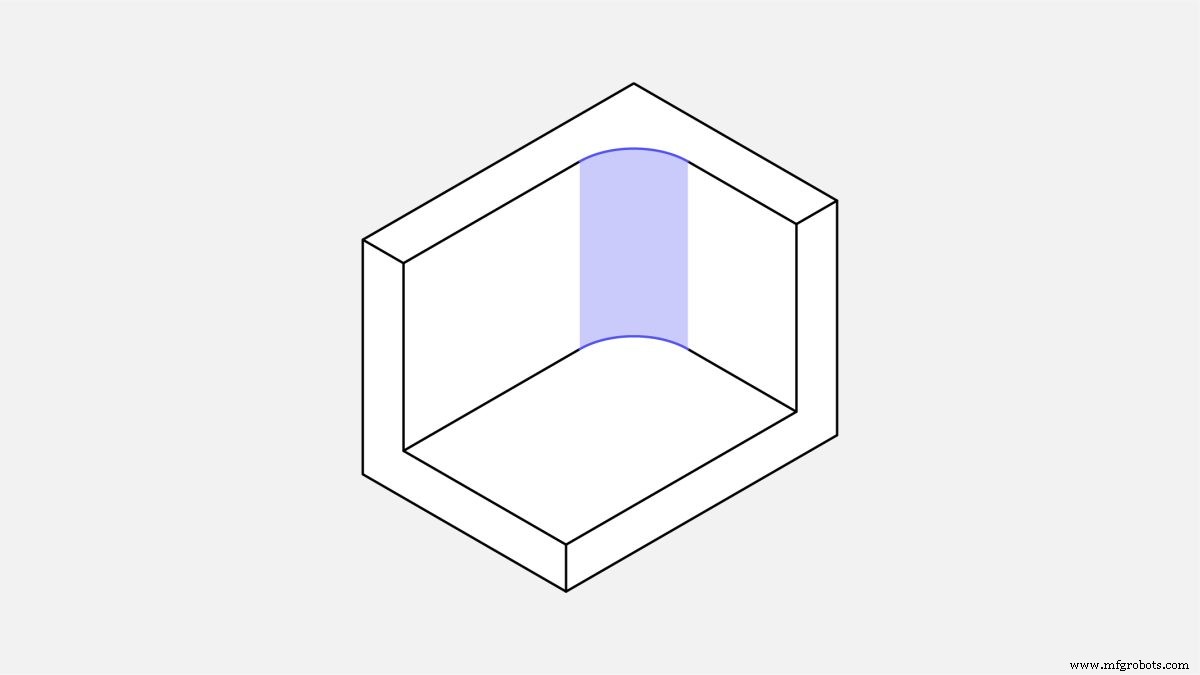
Rayon d'angle vertical interne
Recommandé : ⅓ fois la profondeur de la cavité (ou plus)
L'utilisation de la valeur recommandée pour les rayons d'angle internes assure qu'un outil de diamètre approprié peut être utilisé et s'aligne avec les directives pour la profondeur de cavité recommandée. Augmenter légèrement les rayons d'angle au-dessus de la valeur recommandée (par ex. de 1 mm) permet à l'outil de couper en suivant un chemin circulaire au lieu d'un angle à 90°. C'est préférable car cela donne une finition de surface de meilleure qualité. Si des angles internes vifs à 90° sont requis, envisagez d'ajouter une contre-dépouille en T au lieu de réduire le rayon d'angle.
Rayon de fond
Recommandé : 0,5 mm, 1 mm ou sans rayon
Faisable : tout rayon
Les fraises en bout ont un bord de coupe inférieur plat ou légèrement arrondi. D'autres rayons de fond peuvent être usinés avec des fraises hémisphériques. C'est une bonne pratique de conception d'utiliser les valeurs recommandées, car c'est préféré par les usineurs.
Parois minces
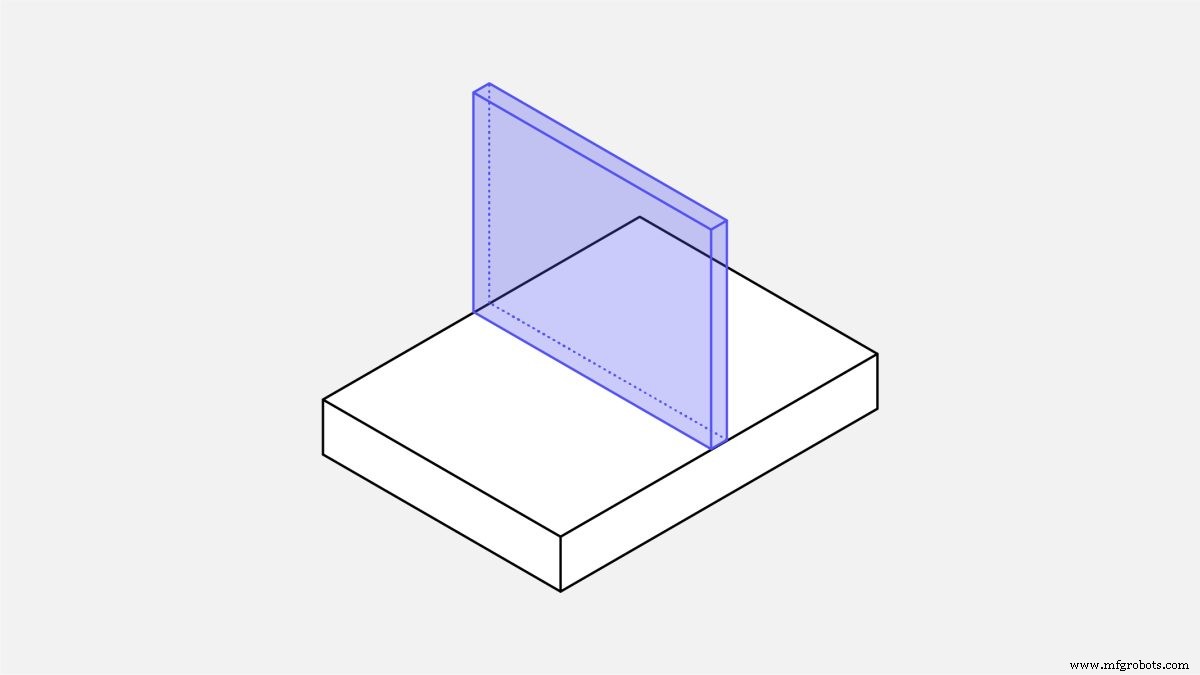
Épaisseur de paroi minimale
Recommandée : 0,8 mm (métaux), 1,5 mm (plastiques)
Faisable : 0,5 mm (métaux), 1,0 mm (plastiques)
Diminuer l'épaisseur de paroi réduit la rigidité du matériau, ce qui augmente les vibrations pendant l'usinage et réduit la précision atteignable. Les plastiques sont sujets au gauchissement (contraintes résiduelles) et au ramollissement (augmentation de température), donc une épaisseur de paroi minimale plus grande est recommandée. Les valeurs faisables indiquées ci-dessus doivent être examinées au cas par cas.
Trous
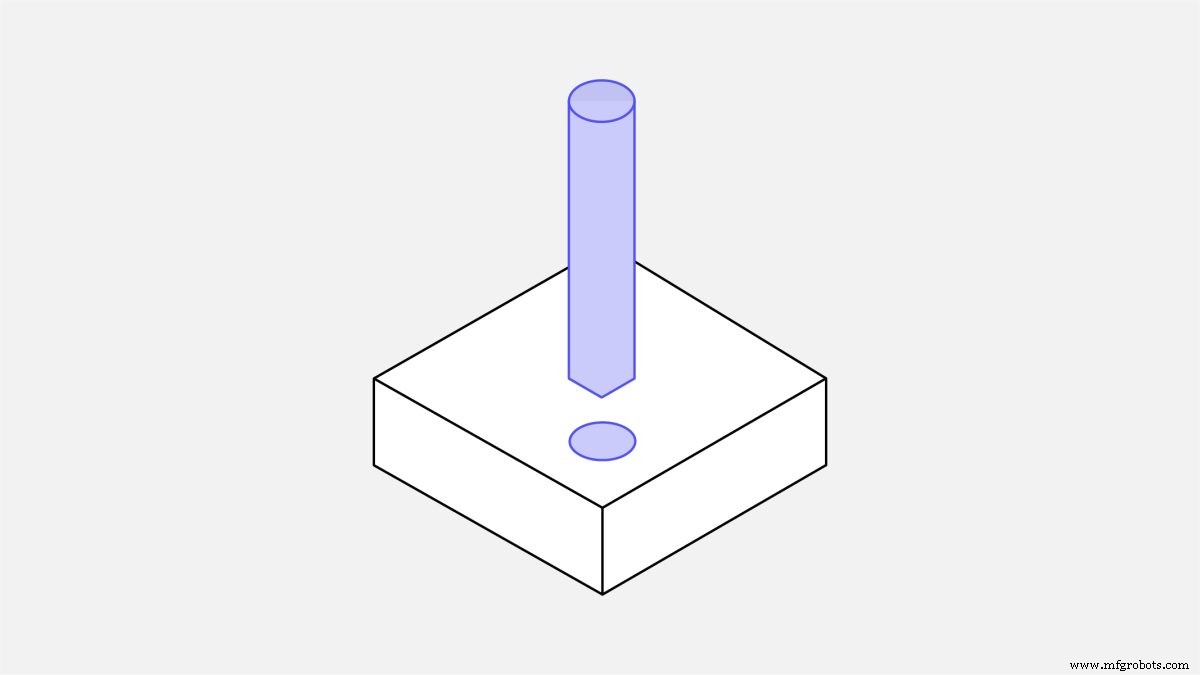
Diamètre
Recommandé : foret standard
Faisable : tout diamètre supérieur à 1 mm
Les trous sont usinés soit avec un foret, soit avec une fraise en bout. La taille des forets est standardisée (en unités métriques et impériales). Les alésoirs et outils d'alésage sont utilisés pour finir les trous nécessitant des tolérances serrées. Pour les trous de haute précision avec un diamètre inférieur à 20 mm, l'utilisation d'un diamètre standard est recommandée.
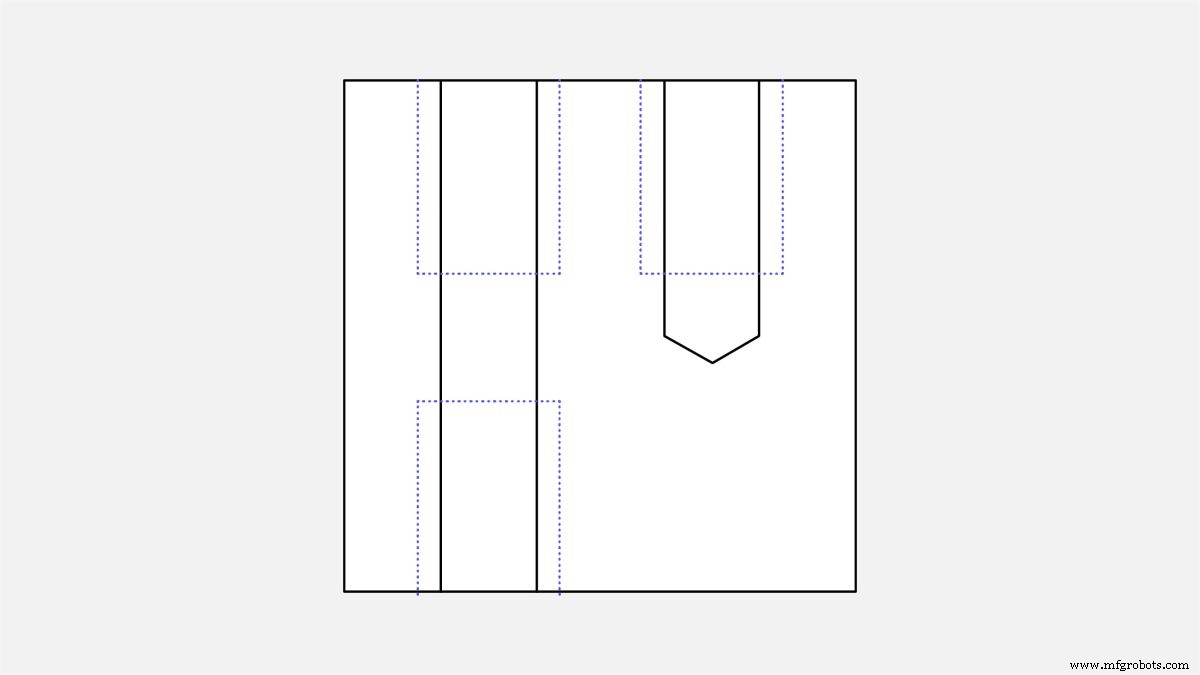
Profondeur maximale
Recommandée : 4 fois le diamètre nominal
Typique : 10 fois le diamètre nominal
Faisable : 40 fois le diamètre nominal
Les trous à diamètre non standard doivent être usinés avec une fraise en bout. Dans ce cas, les restrictions de profondeur de cavité maximale s'appliquent et la valeur recommandée de profondeur maximale doit être utilisée. Les trous plus profonds que la valeur typique sont usinés avec des forets spécialisés (diamètre minimum 3 mm). Les trous borgnes usinés avec un foret ont un fond conique (angle 135°), tandis que les trous usinés avec une fraise en bout ont un fond plat. Il n'y a pas de préférence particulière entre trous débouchants ou borgnes en usinage CNC.
Filetages
Taille de filetage
Minimum : M2
Recommandé : M6 ou plus grand
Les filetages sont taraudés avec des tarauds et les filetages externes avec des filières. Tarauds et filières peuvent couper des filetages jusqu'à M2. Les outils de filetage CNC sont courants et préférés par les usineurs, car ils limitent le risque de casse de taraud. Les outils de filetage CNC peuvent couper des filetages jusqu'à M6.
Longueur de filetage
Minimum : 1,5 fois le diamètre nominal
Recommandé : 3 fois le diamètre nominal
La majorité de la charge appliquée à un filetage est reprise par les premiers filets (jusqu'à 1,5 fois le diamètre nominal). Les filetages plus longs que 3 fois le diamètre nominal sont donc inutiles.
Pour les filetages dans trous borgnes coupés avec tarauds (c'est-à-dire tous les filetages plus petits que M6), ajoutez une longueur non filetée égale à 1,5 fois le diamètre nominal au fond du trou. Quand un outil de filetage CNC peut être utilisé (c'est-à-dire filetages plus grands que M6), le trou peut être fileté sur toute sa longueur.
Petites caractéristiques
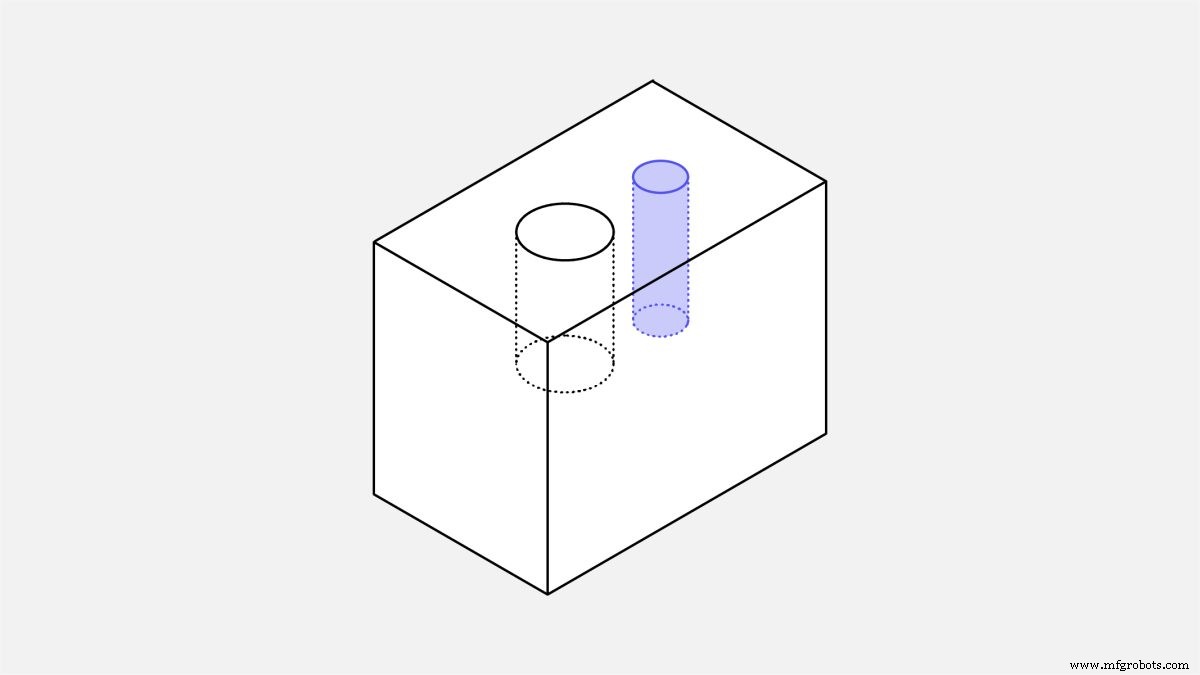
Diamètre de trou minimal
Recommandé : 2,5 mm (0,1 pouce)
Faisable : 0,05 mm (0,005 pouce)
La plupart des ateliers peuvent usiner avec précision des cavités et trous avec des outils jusqu'à 2,5 mm (0,1 pouce) de diamètre. Tout ce qui est en dessous de cette limite est considéré comme de la micro-usinage. Des outils spécialisés (micro-forets) et une expertise pointue sont requis pour usiner de telles caractéristiques car la physique du processus de coupe change à cette échelle. Sauf si absolument nécessaire, la recommandation est donc de les éviter.
Tolérances
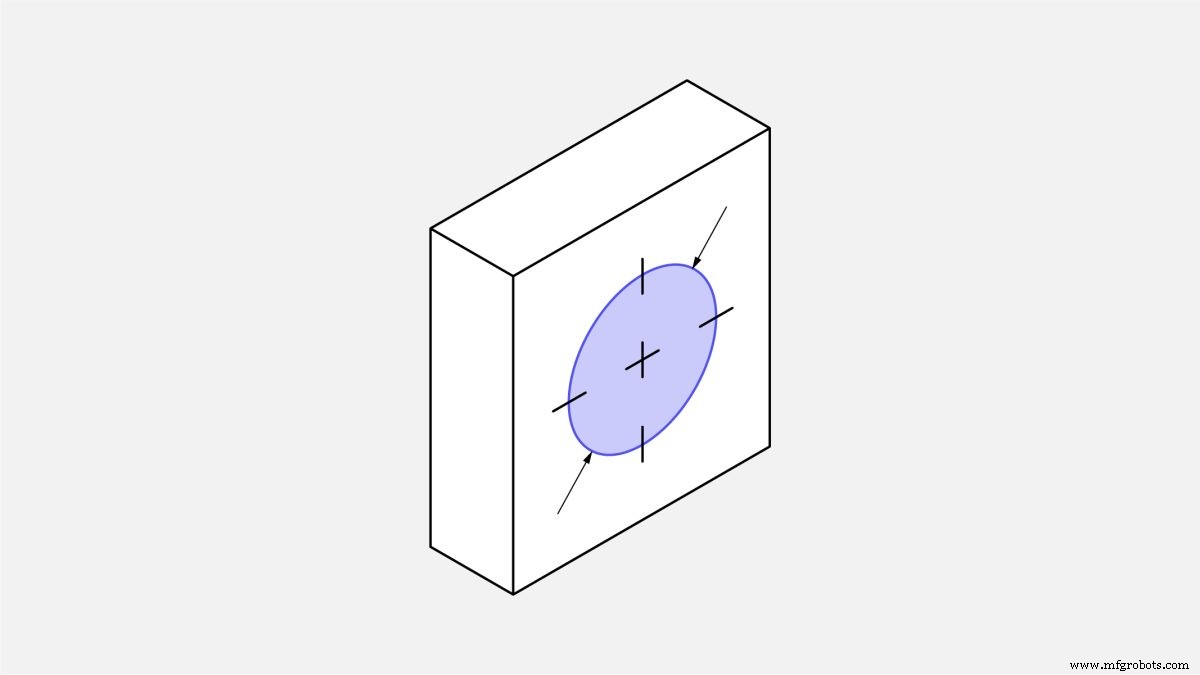
Typique : ±0,1 mm
Faisable : ±0,02 mm
Nos tolérances sont soit 2768 moyen soit fin. Si les tolérances ne sont pas spécifiées, les partenaires de fabrication utiliseront le grade 2768 sélectionné. Les tolérances définissent les limites pour une dimension acceptable. Les tolérances atteignables varient selon la dimension de base et la géométrie de la pièce. Les valeurs ci-dessus sont des directives raisonnables.
Texte et lettrage
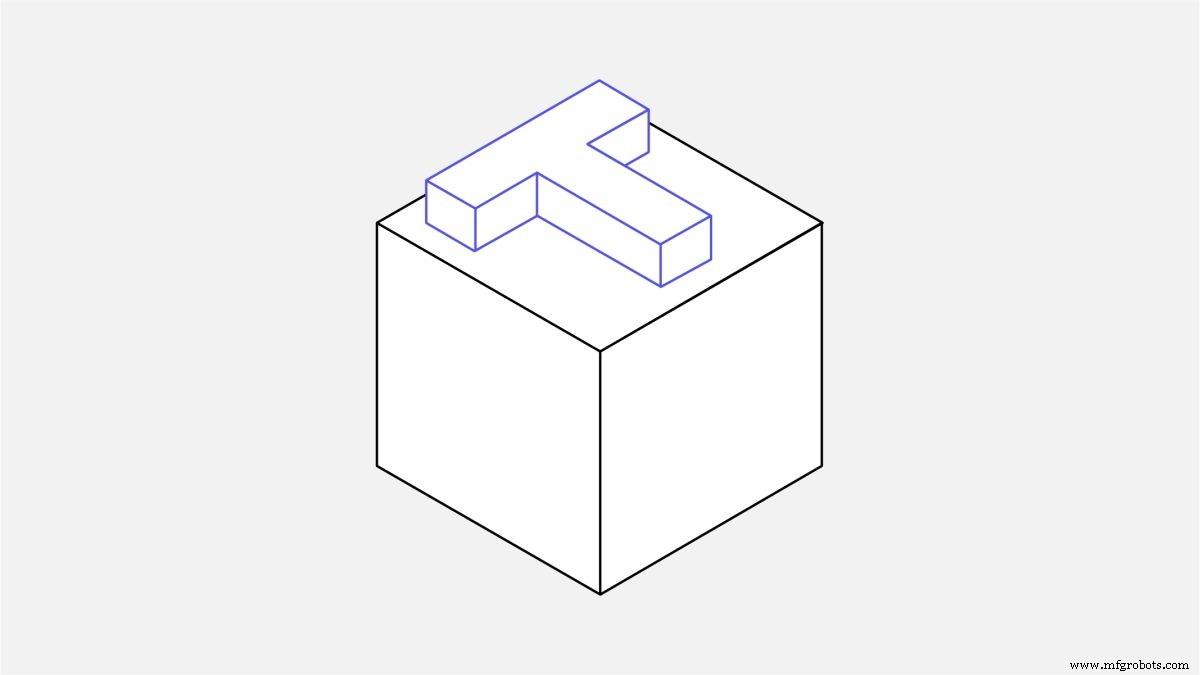
Recommandé : taille de police 20 (ou plus), 5 mm gravé
Le texte gravé est préféré au texte en relief, car moins de matière est retirée. L'utilisation d'une taille minimum de police sans empattement (sans-serif) de 20 (ex: Arial ou Verdana) est recommandée. De nombreuses machines CNC ont des routines préprogrammées pour ces polices.
Configurations machine CNC et orientation des pièces
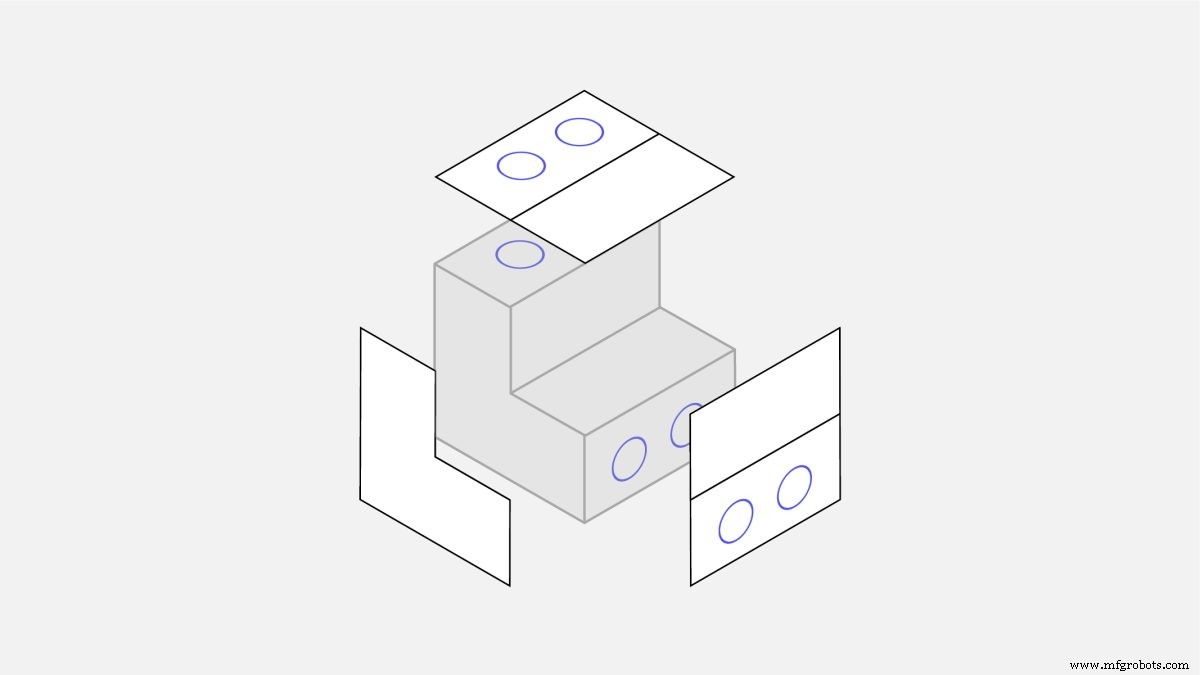
L'accès à l'outil est l'une des principales limitations de conception en usinage CNC. Pour atteindre toutes les surfaces du modèle, la pièce brute doit être tournée plusieurs fois.
Chaque fois que la pièce brute est tournée, la machine doit être recalibrée et un nouveau système de coordonnées doit être défini.
Lors de la conception, il est important de considérer les configurations machine pour deux raisons :
Le nombre total de configurations machine affecte le coût. Tourner et réaligner la pièce nécessite du travail manuel et augmente le temps total d'usinage. C'est souvent acceptable si la pièce doit être tournée jusqu'à trois ou quatre fois, mais au-delà, c'est excessif.
Pour atteindre une précision de position relative maximale, deux caractéristiques doivent être usinées dans la même configuration. C'est parce que l'étape de recalibrage introduit une petite erreur (mais non négligeable).
Qu'est-ce que l'usinage CNC 5 axes ?
Une machine CNC 5 axes déplace les outils de coupe ou les pièces le long de cinq axes simultanément. Les machines CNC multi-axes peuvent fabriquer des pièces aux géométries complexes, car elles offrent deux axes de rotation supplémentaires. Ces machines éliminent le besoin de multiples configurations machine.
Quels sont les avantages et limitations de l'usinage CNC 5 axes ?
L'usinage CNC 5 axes permet à l'outil de rester constamment tangent à la surface de coupe. Les parcours d'outil peuvent être plus complexes et efficaces, résultant en des pièces avec une meilleure finition de surface et des temps d'usinage plus courts.
Cela dit, le CNC 5 axes a ses limitations. Les limitations de base de la géométrie de l'outil et de l'accès à l'outil s'appliquent toujours (par exemple, les pièces aux géométries internes ne peuvent pas être usinées). De plus, le coût d'utilisation de tels systèmes est plus élevé.
Contre-dépouilles (Undercuts) en usinage CNC
Les contre-dépouilles sont des caractéristiques qui ne peuvent pas être usinées avec des outils de coupe standards, car certaines de leurs surfaces ne sont pas accessibles directement depuis le haut.
Il y a deux types principaux de contre-dépouilles : les rainures en T et les queues d'aronde. Les contre-dépouilles peuvent être unilatérales ou bilatérales et sont usinées avec des outils spéciaux.
Les outils de coupe pour rainures en T sont constitués d'une lame de coupe horizontale attachée à un arbre vertical. La largeur d'une contre-dépouille peut varier entre 3 mm et 40 mm. Nous recommandons d'utiliser des tailles standard pour la largeur (incréments de millimètres entiers ou fractions de pouce standard), car il est plus probable qu'un outil approprié soit déjà disponible.
Pour les outils de coupe queue d'aronde, l'angle est la caractéristique définissant la taille. Les angles de 45° et 60° sont considérés comme standards. Des outils avec des angles de 5°, 10° et jusqu'à 120° (par incréments de 10°) existent aussi mais sont moins couramment utilisés.
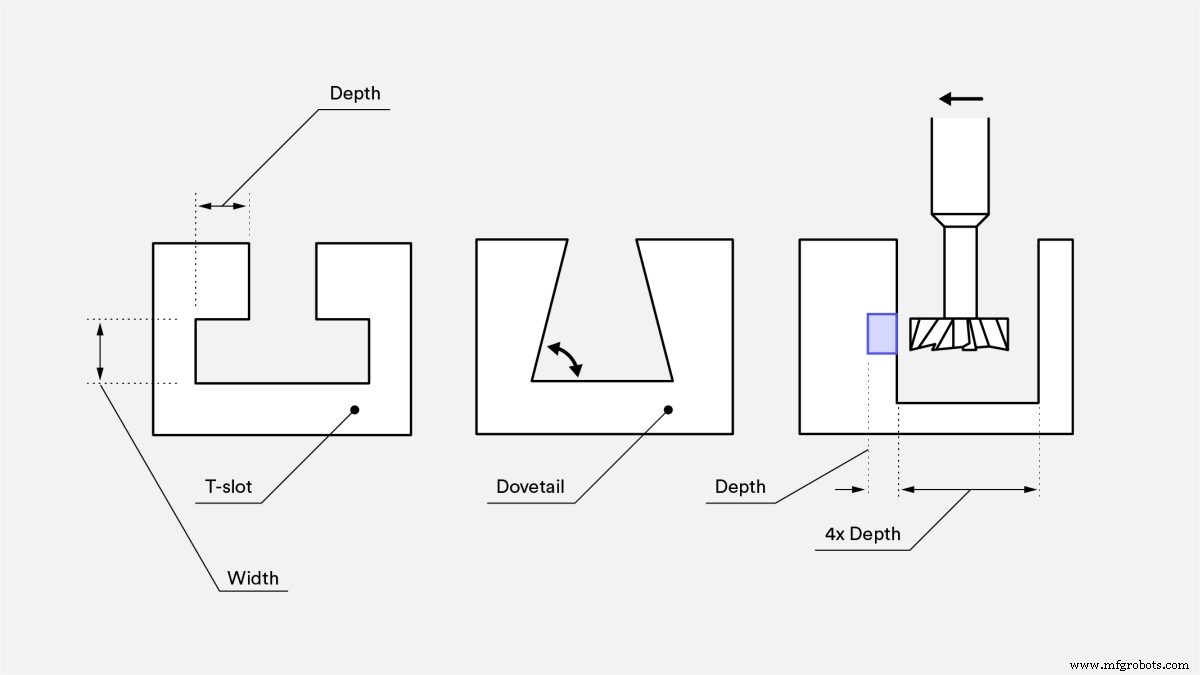
Conception de contre-dépouilles pour l'usinage CNC
Lors de la conception de pièces avec des contre-dépouilles sur des parois internes, n'oubliez pas d'ajouter assez de dégagement pour l'outil. Une bonne règle de base est d'ajouter un espace égal à au moins quatre fois la profondeur de la contre-dépouille entre la paroi usinée et toute autre paroi interne.
Pour les outils standards, le rapport typique entre le diamètre de coupe et le diamètre de l'arbre est de 2:1, limitant ainsi la profondeur de coupe. Quand une contre-dépouille non standard est requise, il est courant que les ateliers fabriquent leurs propres outils de contre-dépouille sur mesure. Cela peut augmenter les délais et coûts, donc évitez-le si possible.
Rédaction d'un plan technique
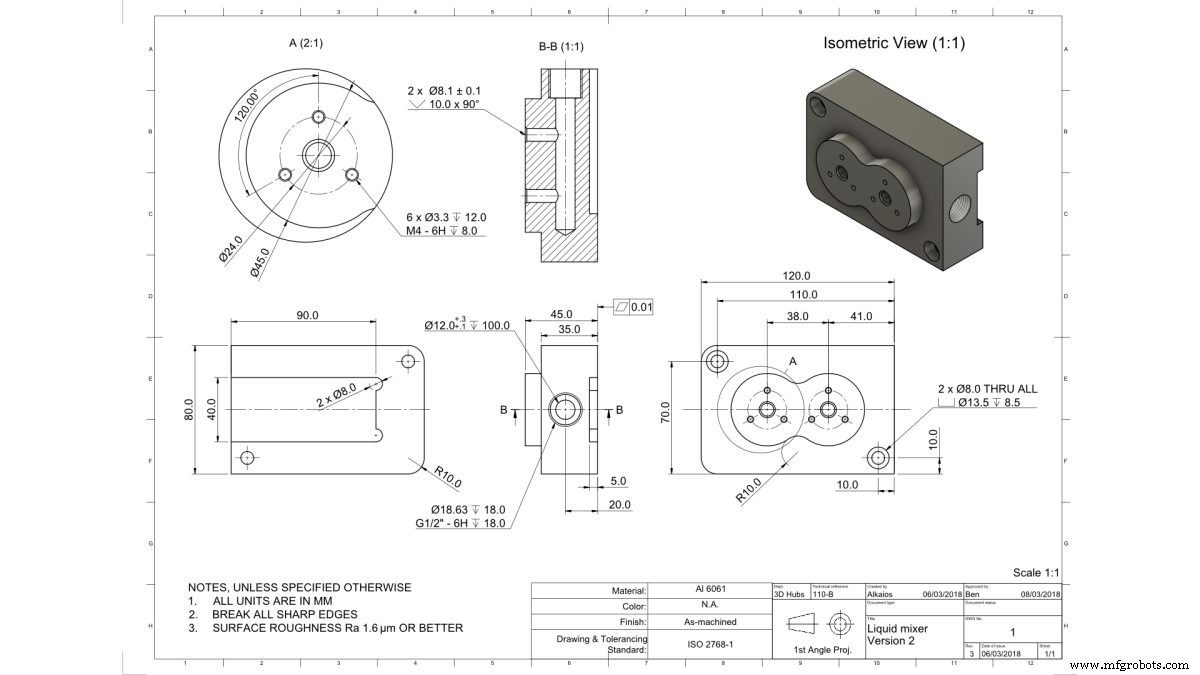
Les plans techniques sont parfois utilisés par les ingénieurs pour communiquer des exigences de fabrication spécifiques à l'usineur. Si le sujet vous intéresse, lisez cet article sur comment, quand et pourquoi utiliser les plans techniques.
Télécharger un plan technique avec votre devis Hubs
Nous n'exigeons généralement pas de plan technique pour les commandes sur notre plateforme, mais dans certains cas, ils peuvent ajouter un contexte précieux à une demande de devis. Certaines spécifications de conception ne peuvent pas être incluses dans un fichier STEP ou IGES. Par exemple, vous devrez inclure un plan technique 2D si votre modèle inclut des trous ou arbres filetés et/ou des dimensions avec des tolérances plus serrées que le grade 2768 sélectionné.
Si vous ajoutez un plan technique, assurez-vous qu'il correspond aux spécifications des fichiers téléchargés. Si les plans techniques ne correspondent pas aux fichiers téléchargés ou aux spécifications du devis :
Les spécifications du devis sont considérées comme point de référence pour la technologie, le matériau et les finitions de surface.
Les plans techniques sont considérés comme point de référence pour les spécifications de filetage, de tolérance, de détails de finition de surface, demandes de marquage de pièce et spécifications de traitement thermique.
Le fichier CAO est considéré comme point de référence pour le design de la pièce, la géométrie, les dimensions et l'emplacement des caractéristiques.
Pour plus de détails, lisez notre politique de spécifications.
Quelles sont les meilleures pratiques de Hubs pour l'usinage CNC ?
Concevez des pièces qui peuvent être usinées avec l'outil au plus grand diamètre possible.
Ajoutez de grands congés (au moins ⅓ fois la profondeur de la cavité) à tous les angles verticaux internes.
Limitez la profondeur des cavités à 4 fois leur largeur.
Alignez les caractéristiques principales de votre design avec l'une des six directions principales. Si ce n'est pas possible, l'usinage CNC 5 axes est une option.
Soumettez un plan technique avec votre dessin si votre design inclut des filetages, tolérances, spécifications de finition de surface ou autres notes pour l'opérateur machine.
Vous avez des pièces à faire usiner en CNC ? Téléchargez vos designs et notre outil DFM suggérera des optimisations et fournira un prix instantané.
commande numérique par ordinateur
- Maîtriser le Tour à Bois : Guide Pas à Pas pour Débutants
- Comprendre et Maîtriser la Déflexion d'Outil en Usinage CNC
- Guide complet des finitions de surface pour l'usinage CNC
- Préparer des plans techniques précis pour l'usinage CNC : Guide étape par étape
- Choisir un atelier d'usinage CNC de confiance : Guide pour une production fiable de pièces CNC
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Usinage CNC de grandes pièces : stratégies pour surmonter les contraintes de taille
- Atteindre des tolérances serrées en usinage CNC : un processus éprouvé sur 10 ans
- Choisir les Bons Matériaux pour l'Usinage CN : Guide Pratique