



Optimisation de l'usinage CNC pour pièces à parois minces : Techniques et solutions éprouvées
Problèmes rencontrés lors de l'usinage CNC de pièces à parois minces
1. Problèmes liés au processus d'usinage
L'usinage CNC de pièces à parois minces exige une épaisseur ne dépassant pas 1 mm sur l'ensemble de la pièce. Bien que la structure globale soit compacte, la rigidité est faible et la résistance ne répond pas aux exigences de production réelles. En pratique, l'effet d'usinage est souvent compromis par le matériau lui-même, qui ne satisfait pas aux exigences de conception. Il est donc nécessaire de retravailler le processus pour garantir la qualité d'usinage.
2. Problèmes liés à la méthode d'usinage
Lors du serrage des pièces, il faut assurer la compacité de l'étau tout en effectuant des ajustements et optimisations efficaces, en contrôlant et optimisant de manière aussi complète que possible la matrice de gestion et de rotation. Par ailleurs, comme l'étau est influencé par la broche, seule la concentration du centre de gravité sur le sommet de la broche permet d'assurer le bon déroulement de chaque opération. Un contrôle efficace de la profondeur de suspension et une sélection adaptée à l'état réel de la pièce garantissent que la longueur totale répond aux exigences de conception. Il faut également veiller à ce que la résistance et la dureté des mors répondent aux besoins actuels, afin de réduire leur usure et d'assurer leur fonctionnement à long terme. Cependant, en pratique, le contrôle de l'outil se concentre principalement sur l'usinage et la coupe CNC de pièces à parois minces. De nombreux opérateurs ne sélectionnent pas correctement l'angle de coupe global, ce qui aboutit à un angle ne répondant pas aux exigences pratiques, alors qu'un usinage efficace ne devrait nécessiter qu'un effort minimal pour garantir un contrôle optimal de la pièce.
Mesures d'optimisation du processus d'usinage CNC pour pièces à parois minces
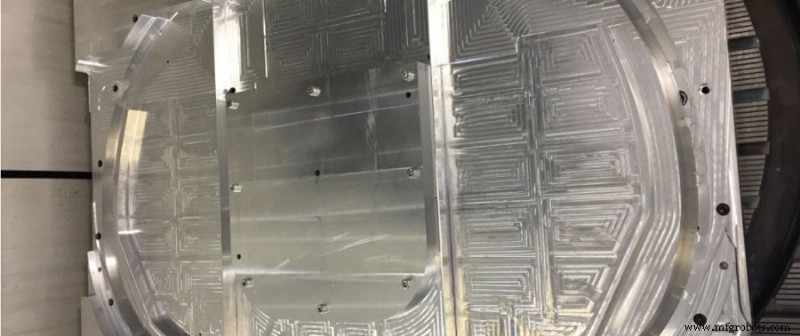
1. Optimisation de la technologie d'usinage
Comparée à la technologie traditionnelle, la méthode d'usinage CNC de pièces à parois minces permet de réduire considérablement les erreurs de données lors du processus, garantissant ainsi la qualité effective des produits. L'analyse globale du processus technique montre que la méthode actuelle passe de l'ébauche à la finition. Lors de l'ébauche par commande numérique, il convient d'analyser la situation réelle de la pièce pour définir la méthode cible, ce qui améliore la qualité tout en réduisant les pertes. Après l'ébauche, on poursuit par une semi-finition visant à traiter les matériaux de surface pour garantir la précision des données ultérieures. En finition, une analyse précise des données et une gestion par des moyens techniques fins sont indispensables. Par exemple, le fraisage de précision du diamètre extérieur permet d'optimiser l'usinage pour que la pièce finale réponde aux exigences de conception. L'usinage CNC de pièces à parois minces impose des exigences élevées. Pour améliorer la fabrication de précision et réduire la consommation de ressources, il faut d'abord bien contrôler la déformation CNC, optimiser la méthode et les paramètres actuels, proposer un plan d'usinage scientifique et maintenir la valeur de déformation dans une plage contrôlable.
2. Modification de la méthode d'usinage
La méthode d'usinage CNC de pièces à parois minces comprend trois aspects : la conception du processus, le serrage de la pièce et le contrôle de l'outil. Lors de l'usinage réel, il faut achever efficacement l'analyse de la politique CNC, clarifier la capacité de charge réelle du matériel, analyser efficacement la relation entre la séquence de charge et la déformation, et enfin concevoir une méthode de processus ciblée. La formule F=KU est le calcul principal actuel : F est le tableau de charge des pièces usinées CNC à parois minces, et KU est la matrice de lumière, valeur technique de la déformation d'usinage. L'analyse complète des trois montre que lorsque la valeur du tableau de charge diminue progressivement, la matrice de lumière doit être ajustée efficacement, garantissant ainsi l'amélioration globale de la qualité de la pièce. Pour renforcer la résistance du matériau, la valeur de KU doit être ajustée et optimisée de manière globale, afin de sélectionner la méthode de production appropriée.
Estimation de l'effet d'optimisation du processus d'usinage CNC pour pièces à parois minces
1. Contrôle efficace de la déformation des pièces
Compte tenu de la situation actuelle, lors de la mise en œuvre de l'usinage CNC de pièces à parois minces, la conception d'usinage doit suivre les exigences réelles, comme le montre la Figure 1. On procède d'abord à l'ébauche, puis à la semi-finition, et enfin à la finition. Sur la base de la mise en œuvre, le contrôle de surface doit être effectué en premier et optimisé au maximum. Cependant, lors de la construction des pièces brutes, l'intérieur est influencé par l'environnement externe, et avec l'ajout du traitement thermique, la déformation des pièces est facile, affectant finalement la taille réelle et la qualité de conception. Comme l'épaisseur de paroi varie constamment, la structure rigide ne répond pas aux besoins de production, ce qui modifie sa propre guidance. La réduction continue de l'épaisseur provoque des vibrations de coupe, et la taille finale du produit ne répond pas aux exigences de conception, sans garantie de la surface centrale. Le processus CNC dépend principalement des paramètres de conception réels et de méthodes scientifiques claires, mais les influences externes et divers facteurs augmentent souvent la difficulté d'usinage, la qualité du produit ne répond pas aux exigences, l'écart avec la précision attendue est important, et la pièce ne résiste pas à la force de serrage établie, entraînant une déformation et une faible qualité d'usinage.
2. Optimisation complète de l'effet de processus
Pour améliorer globalement la qualité du processus, il faut optimiser la technologie sous deux aspects : le plan d'amélioration du processus et l'amélioration de la méthode d'usinage.
(1) Plan d'amélioration du processus
Selon les besoins de conception actuels, lors de l'usinage CNC de pièces à parois minces, on commence par l'ébauche de la face terminale, puis on termine l'usinage initial par traitement thermique. Mesures à prendre : transformer la force de serrage radiale en compression axiale, de sorte que la pièce ne subisse que la force axiale et non la force radiale, réduisant considérablement la déformation de serrage. Après l'usinage initial, on procède par élimination de chaleur, puis on termine par la finition. Durant la finition, la surépaisseur doit être organisée et gérée à l'avance pour éviter que de nombreuses méthodes de construction ne puissent être mises en œuvre selon les exigences établies à cause du facteur de surépaisseur, et réduire les problèmes comme l'incapacité à corriger la forme du cercle intérieur due à une surépaisseur insuffisante.
(2) Amélioration de la méthode d'usinage
Pour garantir que l'état réel du trou reste sous le contrôle du concepteur, il faut utiliser autant que possible la technologie d'opération au couteau léger lors de la finition, afin d'améliorer la qualité de l'usinage CNC et d'assurer l'effet d'usinage. L'amélioration de la méthode exige que l'opérateur sélectionne un usinage machine ciblé sur la base de l'usinage réel de la pièce pour garantir la résistance d'usinage, atteindre la stabilité des pièces usinées, et s'assurer que les matériaux utilisés répondent aux exigences de travail établies, réduisant ainsi les dommages aux pièces causés par les équipements d'usinage.
Conclusion
En analysant la situation réelle de l'usinage CNC de pièces à parois minces dans notre pays, combinée aux effets réels de la transformation technologique, seule l'optimisation de cet usinage permet d'améliorer efficacement la qualité, de réduire les lignes de vibration, la déformation et autres problèmes, et de garantir que la taille réelle et la rugosité de surface du produit répondent aux exigences de gestion de conception actuelles. L'analyse et la recherche efficaces des résultats des cas pertinents montrent qu'il faut non seulement analyser et optimiser en combinant l'expérience de production réelle, mais aussi proposer les différents problèmes causés par différentes méthodes d'usinage, pour que la qualité ne soit pas limitée par l'expérience de production, et finalement éviter les dommages à la qualité d'usinage. Par conséquent, seul le renforcement continu de la qualité de l'analyse de simulation d'usinage CNC et l'amélioration efficace de la méthode d'usinage permettront d'améliorer au maximum la qualité d'usinage et de garantir une qualité d'usinage entièrement contrôlable.
Processus de fabrication
- Directives essentielles de programmation CNC pour un processus fluide et efficace
- Guide complet des finitions de surface pour l'usinage CNC
- Maîtriser l'usinage CNC : Stratégies de conception éprouvées pour des pièces optimales
- Usinage CNC sur mesure pour pièces moto : précision et durabilité
- Guide Gratuit Ebook : Coulée Métallique & Usinage CNC pour Fabricants
- Trois critères essentiels pour structurer les opérations d'usinage CNC
- Les 5 éléments essentiels pour des devis d'usinage CNC précis
- Fraisage CNC de précision pour surfaces courbes
- Optimiser le traitement thermique pour composants métalliques usinés CNC