



Techniques efficaces de fraisage CNC pour divers matériaux
Parce que différents métaux ont des matériaux différents, les méthodes de fraisage CNC ne peuvent pas être exactement les mêmes. Cet article présente brièvement différentes méthodes de fraisage et suggestions pour différents matériaux.
Fraisage de l'acier
L'usinabilité de l'acier varie selon les éléments d'alliage, le traitement thermique et les processus de fabrication (forgeage, coulée, etc.). Lors du traitement de l'acier à faible teneur en carbone plus tendre, le principal problème est la formation de bord construit et la formation de bavures sur la pièce. Afin d'éviter l'ébréchage lors de l'usinage d'acier plus dur, la position relative de la fraise et de la pièce deviendra plus importante.
Suggestion :
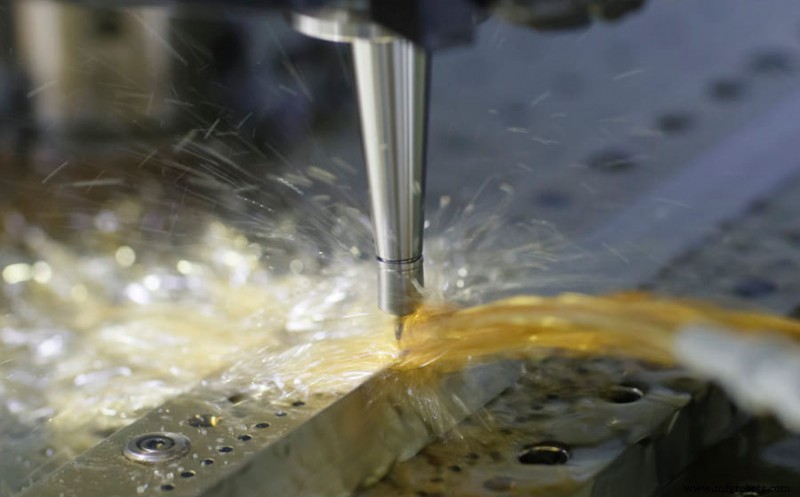
Lors du fraisage de pièces en acier, optimisez la position de la fraise pour éviter les copeaux épais lors de la rétraction de l'outil. Assurez-vous de considérer la coupe à sec sans utilisation de fluide de coupe, en particulier dans le processus d'ébauche.
Fraisage de l'acier inoxydable
L'acier inoxydable peut être classé en acier inoxydable ferritique/martensitique, acier inoxydable austénitique et acier inoxydable duplex (austénitique/ferritique). Chaque type a ses propres recommandations de fraisage.
1) Fraisage de l'acier inoxydable ferritique/martensitique
Classification du matériau : P5.x
L'usinabilité de l'acier inoxydable ferritique est similaire à celle de l'acier faiblement allié, donc les recommandations de fraisage de l'acier peuvent être utilisées.
L'acier inoxydable martensitique a une performance d'écrouissage plus élevée et nécessite une force de coupe très élevée lors de la coupe. Utilisez le bon trajet d'outil et la méthode de coupe en arc pour obtenir les meilleurs résultats, et utilisez une vitesse de coupe Vc plus élevée pour surmonter l'effet d'écrouissage. Des vitesses de coupe plus élevées, des matériaux plus tenaces et des arêtes de coupe renforcées peuvent garantir une sécurité plus élevée.
2) Fraisage de l'acier inoxydable austénitique et duplex
Classification du matériau : M1.x, M2.x et M3.x
Les principaux critères d'usure pour le fraisage de l'acier inoxydable austénitique et duplex sont l'ébréchage du bord de coupe dû à la fissuration à chaud, l'usure de gorge et le bord construit/soudure. Pour les pièces, la formation de bavures et les problèmes de qualité de surface sont les principaux problèmes.
Suggestions pour l'ébauche :
Utilisez une vitesse de coupe élevée (Vc = 150-250 m/min) pour éviter le bord construit
Coupe à sec sans utilisation de fluide de coupe pour minimiser les problèmes de fissuration à chaud.
Suggestions pour la finition :
1) Afin d'améliorer la qualité de surface, il est parfois nécessaire d'utiliser du fluide de coupe ou de préférence une lubrification par brouillard d'huile/lubrification minimale. Il y a moins de problèmes de fissuration à chaud pendant la finition, car la chaleur générée dans la zone de coupe est plus faible.
2) Lors de l'utilisation de matériaux cermet, une qualité de surface suffisamment bonne peut être obtenue sans utiliser de fluide de coupe.
3) Si l'avance fz est trop faible, le bord de coupe peut couper dans la zone durcie par déformation et causer une usure plus grave de la plaquette.
Fraisage de matériaux métalliques non ferreux
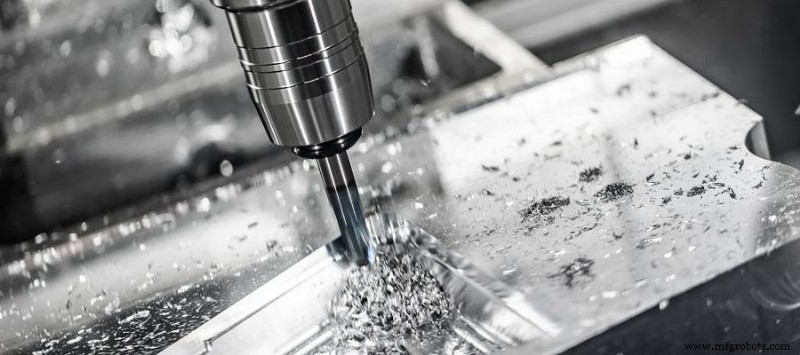
Les matériaux métalliques non ferreux comprennent non seulement les alliages d'aluminium, mais aussi le magnésium, le cuivre et les alliages à base de zinc. L'usinabilité varie principalement en raison de la différence de teneur en silicium. L'alliage aluminium-silicium hypoeutectique est le type le plus courant, avec une teneur en silicium inférieure à 13 %.
Classification du matériau : N1.1-3
Le principal critère d'usure est le bord construit/soudure sur le bord de coupe, ce qui entraîne la formation de bavures et des problèmes de qualité de surface. Afin d'éviter de laisser des rayures sur la surface de la pièce, une bonne formation et évacuation des copeaux sont essentielles.
Suggestion :
1) L'utilisation de plaquettes à pointe PCD avec des arêtes de coupe polies et aiguës peut garantir une bonne capacité de rupture de copeaux et prévenir le bord construit.
2) Choisissez une géométrie de plaquette à angle de dépouille positif avec des arêtes de coupe aiguës.
3) Contrairement à la plupart des autres applications de fraisage, le fluide de coupe doit toujours être utilisé lors de l'usinage des alliages d'aluminium pour éviter que le matériau ne colle au bord de coupe de la plaquette et améliorer la qualité de surface.
Teneur en Si < 8 % : Utilisez un fluide de coupe avec une concentration de 5 %
Teneur en Si 8-12 % : utilisez un fluide de coupe avec une concentration de 10 %
Teneur en Si > 12 % : Utilisez un fluide de coupe avec une concentration de 15 %
4) Des vitesses de coupe plus élevées améliorent généralement les performances sans affecter négativement la durée de vie de l'outil.
5) La valeur recommandée de hex est de 0,10-0,20 mm (0,0039-0,0079 pouce). Une valeur trop faible provoquera la formation de bavures.
6) En raison de l'avance de table élevée, une machine-outil avec fonction « pré-lecture » doit être utilisée pour éviter les erreurs dimensionnelles.
7) La durée de vie de l'outil est toujours limitée par la formation de bavures ou la qualité de surface des pièces. L'usure de la lame est difficile à utiliser comme critère de durée de vie de l'outil.
Fraisage de l'acier trempé
Ce groupe contient des aciers trempés et revenus avec une dureté supérieure à 45-65 HRC. Les pièces typiques pour le fraisage incluent les matrices d'estampage, les matrices en plastique, les matrices de forgeage et les matrices de moulage sous pression. L'usure abrasive/flanc de la lame et l'ébréchage de la pièce sont les principaux problèmes.
Suggestion :
1) Utilisez une géométrie de plaquette à angle de dépouille positif avec des arêtes de coupe aiguës. Cela réduira la force de coupe et produira une action de coupe plus fluide.
2) Coupe à sec, évitez d'utiliser du fluide de coupe.
3) Le fraisage cycloïdal est une méthode appropriée, qui peut atteindre une avance de table élevée et une force de coupe faible en même temps, de sorte que le bord de coupe et la pièce peuvent être maintenus à basse température, ce qui est bénéfique pour la productivité, la durée de vie de l'outil et les tolérances des pièces.
4) En fraisage de face, une stratégie de coupe légère doit également être adoptée, c'est-à-dire qu'une faible profondeur de coupe ae et ap doit être maintenue en même temps. Utilisez des fraises à dents ultra-denses et des vitesses de coupe relativement élevées.
Processus de fabrication
- Créer un aspect patiné : guide sûr pour faire rouiller le métal
- Découvrez 15 types essentiels de fraiseuses pour l'usinage de précision
- Comment choisir le bon fluide de coupe pour votre matériau : guide pratique
- Comprendre la dureté des matériaux : guide pour comparer les matériaux d'ingénierie
- Coupe de Précision de l'Acier par Jet d'Eau Haute Pression
- Comprendre les grades d'acier à outils : propriétés et applications
- Acier à outils démystifié : composition, fabrication et applications industrielles
- Choisir la bonne fraiseuse : guide professionnel
- Types de Fraiseuses : Choisir l'Outil Adapté à Votre Projet