



Choisir le Mode de Trajectoire d'Outil Optimal pour le Fraisage CNC : Guide Pratique
Avec le développement continu de la fabrication moderne et de la technologie d'usinage, l'équipement d'usinage CNC et son système CAM de soutien ont été largement utilisés et développés. La trajectoire d'usinage générée par le système CAM (c'est-à-dire le motif de trajectoire d'outil) est le cœur de l'opération d'usinage de l'équipement de contrôle. Elle affecte directement la précision, la rugosité de surface, le temps total d'usinage, la durée de vie des machines-outils et d'autres aspects de la pièce usinée, et détermine finalement l'efficacité de production.
Cet article analyse les différentes caractéristiques de la méthode de coupe et certains facteurs qui affectent sa sélection, et compare les méthodes technologiques et les méthodes de coupe dans le processus de fraisage, et fournit une référence pour comment choisir le mode de trajectoire d'outil approprié.
1. Mode de Trajectoire d'Outil
Le concept de base du mode de trajectoire d'outil.
Dans l'usinage CNC, le motif de trajectoire d'outil fait référence à la méthode de planification de chemin lorsque l'outil termine la coupe de la pièce. Dans le traitement de la même pièce, plusieurs méthodes de coupe peuvent répondre aux exigences de taille et de précision de la pièce, mais l'efficacité de traitement est différente.
La classification du mode de trajectoire d'outil
Le mode de trajectoire d'outil peut être divisé en 4 types : avance unidirectionnelle, avance aller-retour, avance de coupe circulaire et avance composée. L'avance composée est une alimentation mixte des trois premiers types. L'avance unidirectionnelle ou aller-retour sont toutes des coupes en ligne en termes de stratégies de traitement. Par conséquent, selon les différentes stratégies de traitement, la méthode de coupe peut être divisée en coupe en ligne, coupe circulaire et autres méthodes spéciales. Couramment utilisés sont les coupes en ligne et les coupes en anneau.
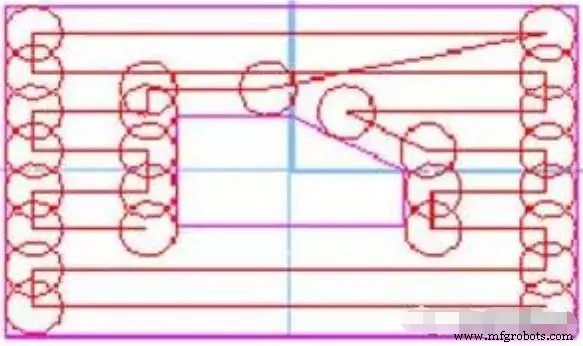
La coupe en ligne est bénéfique pour le taux d'avance maximal de la machine-outil, et la qualité de surface de coupe est également meilleure que la coupe circulaire. Cependant, lorsqu'une cavité plane complexe a plusieurs bosses pour former plusieurs contours intérieurs, des actions de levage d'outil supplémentaires sont souvent générées, c'est-à-dire quelque part dans le trajet d'outil, ou pour éviter l'interférence entre l'outil et la bosse, ou pour retourner l'outil vers la zone non traitée restante, il est nécessaire de lever l'outil à une certaine hauteur du plan d'usinage, puis de translater vers le début d'un autre trajet d'outil, et ensuite de continuer la coupe.
Le trajet d'outil de coupe en ligne est principalement composé d'une série de segments de ligne droite parallèles à une certaine direction fixe, et le calcul est simple. Il est approprié pour la finition de cavité simple ou l'ébauche avec de grandes marges enlevées.
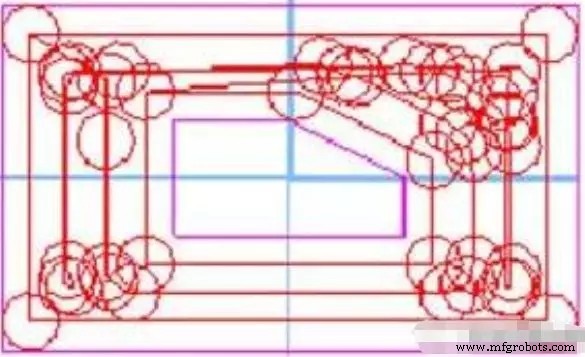
En coupe annulaire, l'outil se déplace le long d'un chemin avec des contours de frontière similaires, qui est composé d'un ensemble de courbes fermées, ce qui peut garantir que l'outil maintient le même état de coupe lors de la coupe des pièces. Puisque le processus de coupe en anneau consiste à calculer la trajectoire de l'anneau suivant en décalant continuellement le graphique de trajectoire de l'anneau actuel, le calcul est compliqué et chronophage. Adapté au traitement de cavités complexes et de surfaces courbes.
2. Les facteurs qui affectent le mode de trajectoire d'outil
La forme et les éléments géométriques de la pièce
La forme et les éléments géométriques de la pièce incluent la forme géométrique de la zone de traitement, la taille et l'emplacement de l'île, etc. C'est une caractéristique inhérente de la pièce elle-même, et c'est un facteur immuable, mais c'est le facteur fondamental qui détermine la façon de l'avance d'outil.
Routage
Le chemin de processus est le processus direct pour atteindre le but de traitement et la base directe pour la sélection du mode de trajectoire d'outil. Le chemin de processus détermine la séquence des domaines de traitement, la fusion et la division des îles, la division de l'ébauche, de la semi-finition et de la finition. Il y a de nombreux chemins de processus pour atteindre le but, ce qui détermine les différents choix du mode de trajectoire d'outil.
Matériau de la pièce
Le matériau de la pièce est aussi l'un des facteurs qui déterminent le mode de trajectoire d'outil. Le matériau de la pièce est l'objet de traitement direct et n'affecte pas directement l'avance d'outil, mais il affectera la sélection du matériau d'outil, de la taille, de la méthode de traitement, etc., ce qui affecte indirectement la façon de l'outil. La forme et la taille du brut de la pièce causeront la distribution de la marge d'usinage de chaque partie de la pièce à être uniforme. En même temps, pour la pièce avec le brut optionnel, l'utilisation de la taille et de la forme du brut changera la méthode de serrage et la redistribution de la zone de traitement pour affecter les stratégies de traitement, menant à une approche différente de l'avance d'outil.
Méthode de serrage et de fixation de la pièce
Les méthodes de serrage et de fixation de la pièce affectent également indirectement la façon de couper, comme l'influence des nouveaux « îles » produits par la plaque de pression, l'effet de la force de serrage sur la quantité de coupe et le changement de la façon de couper, et l'impact de la vibration sur la façon de couper.
Sélection de l'outil
La sélection des outils inclut le matériau de l'outil, la forme de l'outil, la longueur de l'outil, le nombre de dents de l'outil, etc. Ces paramètres déterminent la zone et la fréquence de contact entre l'outil et la pièce, et déterminent ainsi le volume du matériau de coupe par unité de temps, la charge de la machine-outil, et le degré de résistance à l'usure. Et la durée de vie de l'outil détermine la longueur du temps de coupe. Parmi eux, la taille de l'outil (c'est-à-dire le diamètre) a un impact direct sur la méthode de coupe. Puisque la sélection d'outils avec différents diamètres affectera la taille de la zone résiduelle, causera des changements dans le chemin de traitement, et mènera à différentes méthodes de coupe.
Sélection des zones d'usinage
Dans le processus de fraisage, lorsque la cavité plane complexe a plusieurs bosses pour former plusieurs contours intérieurs, des actions de levage d'outil supplémentaires sont souvent générées pour la coupe en ligne, et le chemin d'usinage est allongé pour la coupe circulaire. Ce type d'action de levage d'outil supplémentaire ou d'allongement du chemin de traitement réduira sérieusement l'efficacité du traitement de coupe. Par conséquent, comment minimiser le nombre de telles situations est un problème majeur qui nous préoccupe.
Diviser toute la zone de coupe en plusieurs sous-zones selon les besoins de traitement, et traiter chaque sous-zone séparément. Le levage d'outil a lieu entre les sous-zones. En même temps, ces sous-zones de traitement sont fusionnées ou divisées selon la méthode de coupe, ou même ignorées. Ce choix de différents domaines de traitement non seulement réduit le nombre de levages d'outil mais ne rend pas le chemin de traitement relativement plus long. En même temps, la méthode de coupe la plus raisonnable peut être adoptée pour la nouvelle zone, ce qui améliore l'efficacité d'usinage.
3. Choix Raisonnable du Mode de Trajectoire d'Outil
Principe de sélection de base
Il y a deux points à considérer lors du choix de la méthode d'avance : l'un est la longueur du temps de traitement, et l'autre est de savoir si la marge d'usinage est uniforme. En général, la méthode de coupe circulaire est une méthode de coupe basée sur la forme de la pièce, et la marge d'usinage est relativement uniforme. Cependant, la marge d'usinage de la méthode de coupe en ligne est relativement inégale. Si vous voulez laisser une marge plus uniforme après le processus de coupe en ligne, il est généralement nécessaire d'augmenter le trajet d'outil de coupe circulaire autour de la frontière. Si l'exigence d'inégalité de marge est négligée, la longueur du trajet de l'outil de coupe en ligne est généralement relativement courte. Si l'inégalité de la marge est considérée pour augmenter le trajet d'outil de coupe circulaire, lorsque la frontière de la zone de traitement est plus longue, le trajet d'outil de coupe circulaire autour de la frontière a un impact plus évident sur le temps total de traitement, et le trajet d'outil de coupe horizontale est généralement meilleur que le trajet d'outil de coupe circulaire. long. La position de l'outil de coupe en ligne est facile à calculer, et elle occupe moins de mémoire, mais il y a plus de fois de levage d'outil. Lorsque un trajet d'outil circulaire est utilisé, il est nécessaire de décaler la frontière annulaire plusieurs fois et de nettoyer la boucle auto-intersectante.
Choisir selon les caractéristiques d'apparence
Les caractéristiques de forme de la pièce déterminent la façon d'usinage. Selon les différents objets de traitement, la pièce peut être simplement divisée en type cavité plane et type surface de forme libre. Les cavités planes sont généralement traitées par coupe en ligne. Puisque la plupart de ce type de pièces sont formées par ébauche et fraisage, telles que les boîtes, les bases et autres pièces, la marge d'usinage est grande. La méthode de coupe en ligne est bénéfique pour maximiser la vitesse d'avance de la machine-outil, améliorer l'efficacité de traitement, et sa qualité de surface de coupe est également meilleure que le traitement de coupe annulaire.
Les surfaces de forme libre utilisent généralement le traitement de coupe circonférentielle, principalement parce que la surface est mostly coulée ou formée à partir d'une forme régulière, et la marge n'est pas uniformément distribuée. En même temps, la surface a des exigences plus élevées pour la précision de la surface. Elle peut approcher la vraie forme de la surface mieux que d'avoir de bonnes caractéristiques de traitement de surface.
Choisir selon la stratégie d'usinage
Le traitement des pièces est souvent divisé en trois étapes d'ébauche, de semi-finition et de finition, et parfois il y a une étape de surfinition. Une division raisonnable des étapes de traitement est nécessaire pour assurer la précision du traitement. Les méthodes d'usinage traditionnelles ont des fonctions relativement simples des machines-outils, donc les frontières de chaque étape peuvent être clairement vues dans le chemin de processus. Cependant, les frontières des méthodes de traitement de fraisage CNC sont relativement floues et peuvent être mélangées.
Le but principal de l'ébauche est de poursuivre le taux d'enlèvement de matière par unité de temps et de préparer le contour géométrique de la pièce pour l'usinage de semi-finition. Par conséquent, la méthode de coupe en ligne ou la méthode composée est souvent utilisée pour la coupe par couches. Le but principal de la semi-finition est de rendre le contour de la pièce lisse et la marge de finition de surface est uniforme. Par conséquent, la méthode de coupe annulaire est souvent utilisée. Le but principal de la finition est d'obtenir des pièces avec des dimensions géométriques, une précision de forme et une qualité de surface qui répondent aux exigences. Selon les caractéristiques géométriques de la pièce, la méthode de coupe interne sera adoptée, et la méthode de coupe circulaire sera adoptée pour les bords et les joints.
Choisir selon la stratégie de programmation
Les principes principaux pour déterminer la façon de couper pendant la programmation sont : il doit être capable d'assurer les exigences de précision d'usinage et de rugosité de surface des pièces ; le chemin de traitement doit être raccourci autant que possible, le temps de mouvement à vide de l'outil doit être réduit, le calcul numérique doit être simple, et le nombre de segments de programme doit être petit. Réduire la charge de travail de programmation. En général, pour la cavité plane, la zone de traitement est divisée par la méthode de coupe en ligne pour réduire le nombre de levages d'outil, et la méthode de coupe circulaire de surface de forme libre approxime la forme. La taille sélectionnée de la forme du brut affectera le choix de la programmation. En augmentant la forme du brut, le traitement de forme qui n'est pas facile à serrer peut être converti en méthode de coupe en ligne facile à serrer et traitement de cavité, ou la surface de forme libre traitée par coupe annulaire peut être changée en méthode de coupe en ligne. Coupe à grande marge pour améliorer l'efficacité de traitement.
Processus de fabrication
- Choisir la bonne machine de découpe plasma CNC pour votre atelier : guide pratique
- Compétences essentielles pour opérer des fraiseuses CNC
- Sélection des Outils pour Machines CNC : Guide Professionnel sur la Durée de Vie et la Productivité
- Maîtriser le Fraisage CNC : Guide Complet d'Utilisation et de Configuration
- Maîtriser la précision du fraisage CNC : étapes éprouvées pour pièces de précision
- Choisir la machine de découpe waterjet idéale pour votre atelier
- Comment choisir le bon fluide de coupe pour votre matériau : guide pratique
- Sélectionner l'outil CNC optimal et la programmation pour une performance maximale
- Sélectionner la meilleure mini fraiseuse CNC pour votre atelier