



Choisir le bon Hotend : Guide pour l'impression 3D FDM
Le hotend est l'une des parties fondamentales d'une imprimante 3D FDM, et malgré sa simplicité apparente, l'une des plus complexes. Ce composant détermine non seulement la résolution de l'imprimante, mais aussi la capacité d'imprimer certains matériaux, comme les abrasifs ou haute température. Il existe de multiples options lors de la sélection d'un hotend, ainsi que de multiples pièces de rechange et accessoires pour chacun d'eux. Il n'y a pas de hotend parfait pour toutes les applications, et le choix du plus approprié pour chaque utilisateur sera conditionné par l'utilisation préférentielle qu'il donne à l'impression 3D ou par les matériaux qu'il utilise habituellement.
Pour apprendre à sélectionner et configurer le hotend le plus approprié pour chaque utilisateur, il est nécessaire de comprendre comment il fonctionne et quelles parties le composent.
Fonctionnement du Hotend
Le hotend est l'ensemble d'éléments destinés à faire fondre et extruder le filament, avant de le déposer dans l'espace de construction. Le hotend always travaille en conjonction avec l'extrudeur, soit en montage direct, soit indirect (bowden). Il consiste essentiellement en : l'extrudeur pousse le filament dans une petite chambre où il fond et, grâce à la pression générée, le matériau fondu sort par un petit trou où il se solidifie lorsqu'il est déposé sur la base de construction ou la pièce. Parce que le filament est poussé, il est nécessaire qu'il maintienne une rigidité maximale avant d'atteindre la zone de fusion. Pour cela, il doit y avoir deux parties clairement différenciées dans le hotend : une zone froide et une zone chaude, avec une transition entre elles la plus courte possible.
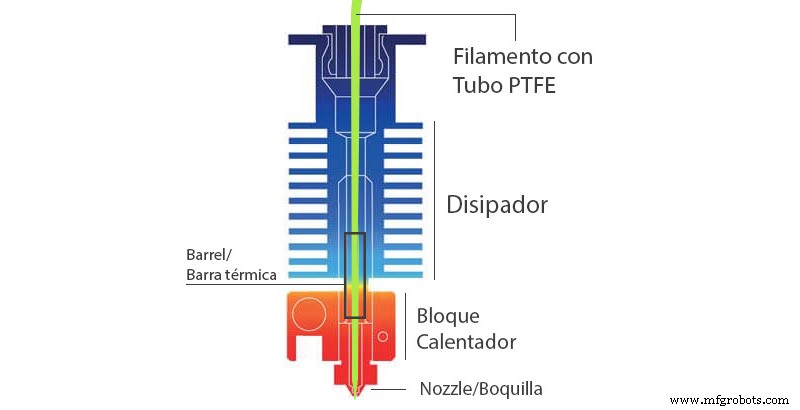
Image 1 : Schéma d'un hotend. Source : impresoras3d.com
Pièces du hotend
Les hotends se composent principalement de six composants :
- Buse (Nozzle)
- Bloc chauffant (Heating block).
- Sonde de température (Temperature probe).
- Cartouche chauffante (Heating cartridge).
- Heatbreak (Barrière thermique).
- Radiateur (Heatsink)
Buse (Nozzle)
C'est la partie finale du hotend et celle qui détermine la résolution de l'imprimante sur le plan XY. Lors de la sélection de la plus appropriée, nous devons considérer trois paramètres : le système auquel elles appartiennent, le diamètre et le matériau.
Système :
Il existe de multiples systèmes de hotend, bien que les plus courants soient deux : le système V6 et le Mk8. En plus de ceux-ci, certaines marques reconnues telles que Ultimaker, BCN3D ou Raise 3D ont leur propre.
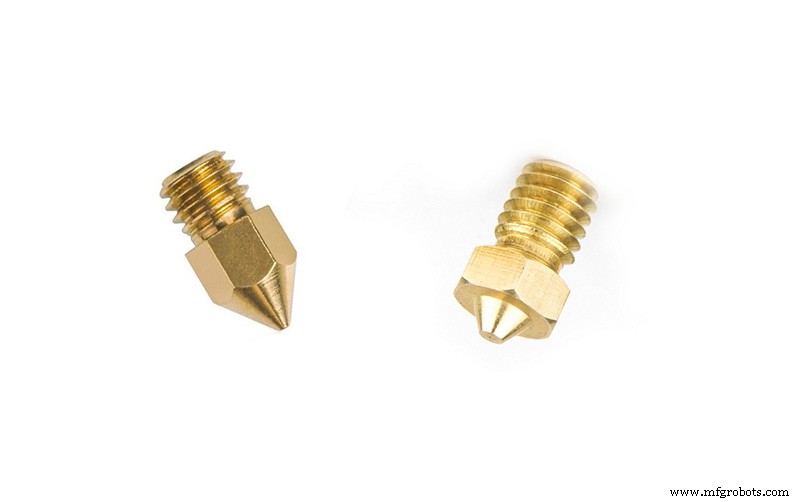
Image 2 : Buse MK8 et V6.
Bien que les buses V6 et MK8 aient un filetage M6x1 et puissent sembler compatibles au premier abord, ce n'est pas le cas. Les dimensions diffèrent considérablement entre les deux. Alors que les buses du système MK8 ont une longueur de 8 mm, celles du système V6 ont une longueur de 5 mm. Cela implique que sur les imprimantes où le capteur de niveau est situé sur la tête, la buse sera plus haute et ne sera pas imprimable. Bien que des modifications puissent être faites à l'imprimante pour adapter des hotends d'un autre système, il est conseillé de rester dans le système d'origine et d'éviter de mélanger des composants d'autres systèmes. Ce n'est actuellement pas un problème car il y a des fabricants dans les deux systèmes qui produisent des composants d'une qualité extraordinaire tels que E3D, MicroSwiss ou 3DSolex.
Diamètre :
En général, la plupart des hotends utilisent une buse de 0,4 mm par défaut car c'est considéré comme le compromis idéal entre résolution et temps d'impression. Cependant, il existe de nombreuses autres options de diamètre qui peuvent être meilleures dans certains cas.
La gamme de buses disponibles varie selon le système et le fabricant, mais généralement elle va de 0,25 à 0,8 mm. Cela est dû aux limitations intrinsèques de la technologie FDM. Les plastiques, une fois fondus, maintiennent une viscosité considérable qui rend nécessaire d'appliquer une pression plus élevée plus le diamètre est petit. C'est pourquoi en dessous de 0,25 mm, la pression requise est si élevée qu'il est impossible d'imprimer certains plastiques de viscosité plus élevée. Cependant, certains fabricants comme E3D ont des buses expérimentales jusqu'à 0,15 mm, avec lesquelles il est possible d'obtenir d'excellents résultats en imprimant du PLA à basse vitesse.
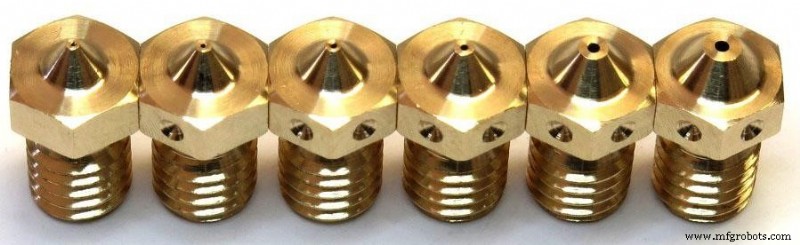
Image 3 : Buses de différentes tailles. Source : e3d-online.com
Pour les buses au-dessus de 0,8 mm, la limitation est due à la capacité des hotends à fondre assez de débit volumétrique de plastique pour maintenir une extrusion correcte. Une buse de grand diamètre nécessite une vitesse d'extrusion si élevée qu'il peut être impossible de fondre le filament à la même vitesse. Malgré cela, deux des fabricants les plus reconnus ont réussi à résoudre partiellement cette limite en utilisant deux stratégies différentes.
D'une part, E3D offre deux sous-systèmes V6 connus sous le nom de Volcano et Supervolcano qui sont basés sur l'augmentation de la longueur de la zone chaude du hotend, parvenant à fondre un flux de plastique beaucoup plus important. Cela implique la possibilité d'imprimer à des vitesses plus élevées avec des buses de tailles standard, ainsi que la possibilité d'utiliser des buses jusqu'à 1,4 mm.
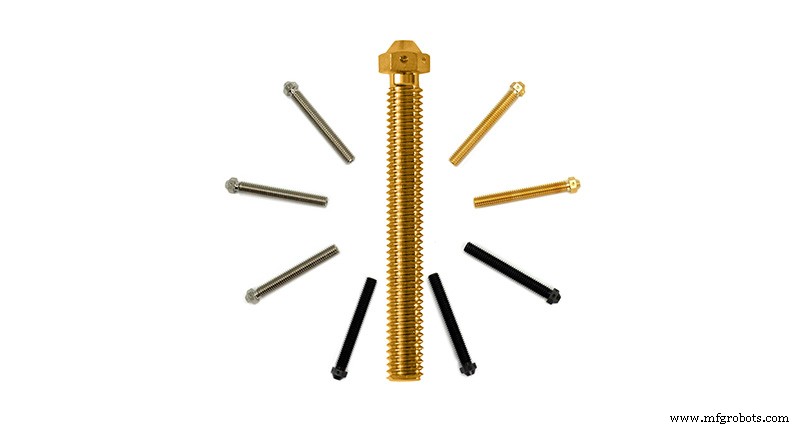
Image 4 : Buses Supervolcano. Source : e3d-online.com
D'autre part, le fabricant 3DSolex a introduit l'innovante technologie "Core Heating Technology". Cette technologie est basée sur la division de l'intérieur du hotend en trois chambres, obtenant une surface chaude plus grande en contact avec le filament et ainsi une fusion plus rapide et plus homogène sans avoir besoin d'augmenter la longueur de la zone chaude. Grâce à cela, 3DSolex offre des buses avec des diamètres jusqu'à 2 mm compatibles avec le système V6.
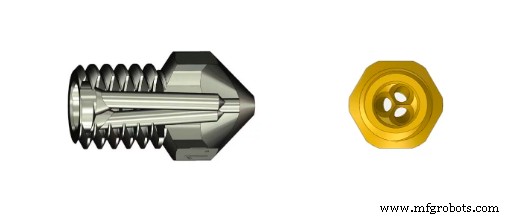
Image 5 : Buse 3DSolex. Source : 3DSolex.com
Matériaux :
Ces dernières années, l'émergence de nouveaux matériaux avancés a également signifié la nécessité de concevoir des buses en nouveaux matériaux. Actuellement, les matériaux les plus courants dans la fabrication des buses sont les suivants :
- Laiton : C'est le matériau le plus courant. Ses principaux avantages sont son faible coût, facilité de fabrication et son haut coefficient de transmission thermique. Parmi ses principaux inconvénients sont sa faible résistance à l'usure, ainsi que sa faible résistance aux hautes températures, puisqu'il n'est pas conseillé de l'utiliser au-dessus de 300 °C. C'est le matériau idéal quand on imprime seulement avec des matériaux comme PLA, ABS, ASA
- Laiton nickelé : Il devient la norme dans les hotends de plus haute qualité. C'est une buse en laiton à laquelle un fin revêtement de nickel a été appliqué. Ce traitement de surface lui donne une plus grande résistance à l'usure, un coefficient de frottement plus faible et une haute résistance à la corrosion. Cela leur donne une durabilité supérieure aux buses en laiton.
- Cuivre nickelé : Le matériau spécifique pour l'impression avec des filaments haute température. Il doit être combiné avec un bloc chauffant du même matériau. Permet d'atteindre des températures jusqu'à 500 °C.
- Acier trempé ou acier à outils : Ils se distinguent par leur haute résistance à l'abrasion. Ils ont été conçus pour travailler avec des filaments hautement abrasifs tels que ceux renforcés avec des fibres ou des particules. Il est essentiel dans des matériaux comme les filaments métalliques ou ceux renforcés avec fibre de verre ou carbone. Leur principal inconvénient est qu'ils fournissent généralement une qualité de surface d'impression inférieure aux précédents. Bien qu'ils soient généralement disponibles en tailles à partir de 0,4 mm, il est recommandé d'utiliser des tailles supérieures à 0,5 mm pour éviter les obstructions. Bien qu'ils puissent supporter jusqu'à 500 °C, il n'est pas recommandé de les utiliser avec des matériaux abrasifs au-dessus de 350 °C
- Acier inoxydable : Bien qu'il puisse sembler similaire au précédent et que de nombreux utilisateurs l'acquièrent pour l'utiliser avec des filaments abrasifs, ce n'est pas leur application principale car leur résistance à l'abrasion est bien inférieure aux précédents. Ce type de buses sont principalement utilisées dans des applications médicales et alimentaires car, en raison de leur haute résistance à la corrosion, elles ne dégagent pas de particules toxiques qui peuvent se mélanger au matériau fondu. C'est probablement le matériau le moins courant dans la fabrication de buses. Comme les buses en cuivre nickelé, elles conviennent aux applications haute température, supportant jusqu'à 500 °C.
- Laiton ou cuivre avec pointe en rubis : Ce sont des buses en laiton ou cuivre, avec un rubis serti sur la pointe. Bien que beaucoup de gens pensent qu'elles sont des buses qui ne s'usent pas, ce n'est pas entièrement correct. S'il est vrai que la grande dureté de la pointe en rubis fait que la pointe ne s'use pas et maintient une haute qualité d'impression pendant toute la durée de vie de la buse, le corps en laiton ou cuivre s'use. Avec des filaments sans charges, la durabilité de ce type de buses est très élevée et dans de nombreux cas peut être supérieure à celle de l'imprimante, cependant, avec des filaments abrasifs, l'usure interne du corps en laiton ou cuivre fait que le rubis se sépare de la buse avec le temps. C'est la buse idéale pour imprimer des matériaux abrasifs avec la plus haute qualité à condition que cet usage cause une durée de vie limitée. C'est aussi la buse idéale pour les utilisateurs qui n'utilisent pas de matériaux abrasifs et veulent une buse avec une haute durabilité et qui maintient la plus haute qualité tout au long de sa durée de vie.
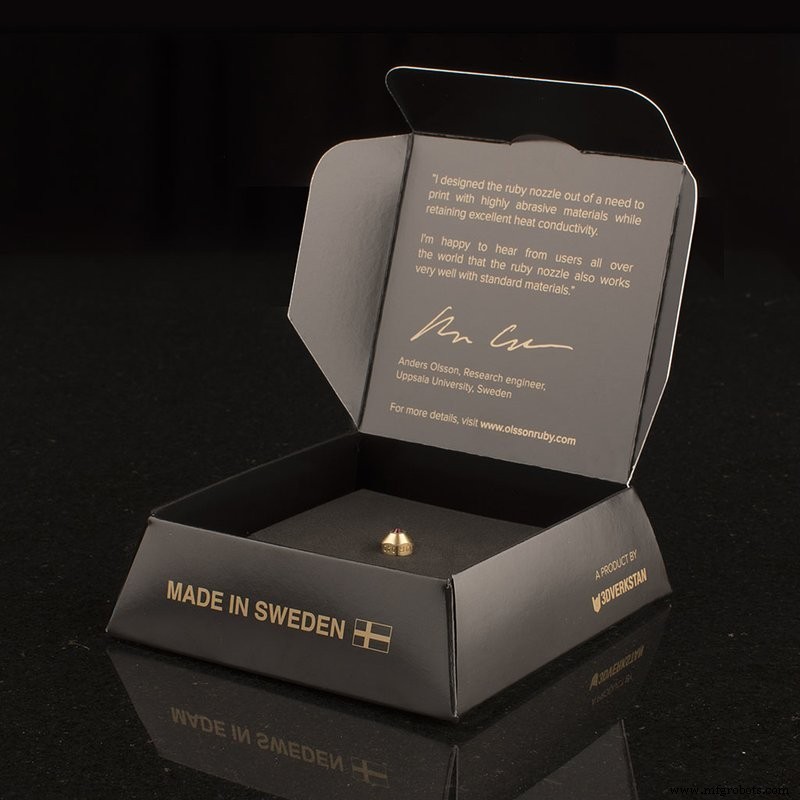
Image 6 : Buse The Olson Ruby. Source : olssonruby.com
Bloc chauffant (Heating block) :
C'est l'élément responsable de transmettre la chaleur à la buse et à la zone chaude du heatbreak. Il y a principalement deux types : normal et haute température. Les blocs chauffants standards sont généralement en aluminium. Ce sont les plus économiques, mais ne supportent que des températures jusqu'à 300 °C. Ceux à haute température sont en cuivre nickelé, et peuvent supporter des températures jusqu'à 500 °C.
Certains, comme ceux du système V6, ont comme option un manchon ou chaussette en silicone qui aide à protéger la pièce de la chaleur irradiée, quelque chose d'une importance particulière avec des matériaux comme le PLA.
Sonde de température (Temperature probe) :
C'est l'élément responsable de mesurer la température du bloc chauffant. Il existe de multiples types différents, avec différents facteurs de forme et paramètres. C'est peut-être l'un des éléments les plus difficiles à échanger, car en plus d'avoir différents facteurs de forme, il peut être nécessaire de modifier le firmware de l'imprimante ou même d'ajouter des composants électroniques supplémentaires. Les types les plus courants sont trois :
- Thermistance : C'est la plus courante. Elle a une haute précision aux basses températures et son prix est très économique. Comme inconvénient, elle n'est pas adaptée pour des températures au-dessus de 285 °C.
- Thermocouple : Ils permettent de mesurer des températures très élevées avec précision, cependant, quand ils sont calibrés pour une plage spécifique, ils ne peuvent pas mesurer des températures hautes et basses avec haute précision en même temps. Bien qu'ils soient généralement peu coûteux, ils nécessitent de l'électronique additionnelle pour convertir le signal. Un de leurs principaux inconvénients est qu'ils sont sensibles au bruit électromagnétique, donc leurs câbles doivent être blindés et tenus à l'écart des alimentations ou bobines.
- Sonde PT100 : Elles ont presque complètement remplacé l'utilisation des thermocouples. Elles permettent de mesurer des températures jusqu'à 500 °C avec précision, combinant les avantages des thermistances et des thermocouples. En contrepartie, leur prix est le plus élevé et elles nécessitent de l'électronique additionnelle.
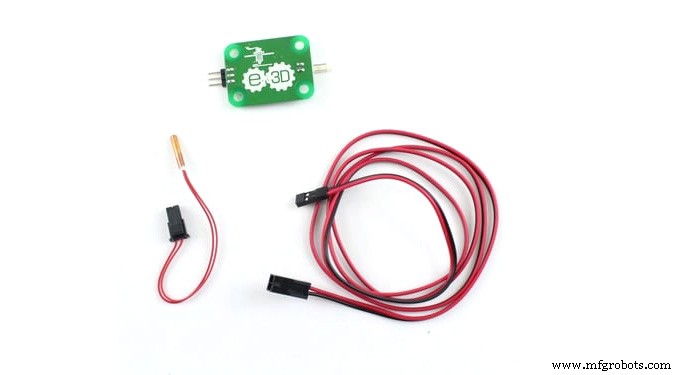
Image 7 : Sonde PT100. Source : e3d-online.com
Cartouche chauffante (Heating Cartridge) :
Elle consiste essentiellement en une résistance qui, quand un courant la traverse, transmet de la chaleur au bloc chauffant. Les plus courantes ont une puissance de 30 W ou 40 W. Avec exceptions, leurs dimensions sont généralement universelles. Elles sont disponibles en versions 12V et 24V, il est essentiel d'utiliser la tension appropriée à la carte de l'imprimante.
Heatbreak (Barrière thermique) :
L'un des éléments les plus importants du hotend. Sa fonction est de séparer la zone chaude et la zone froide du hotend et sa qualité est décisive pour éviter les bourrages possibles. C'est le composant qui déterminera si un hotend est de type All-Metal ou non, selon que son intérieur est revêtu de Téflon ou non. Il est fabriqué avec des matériaux à faible coefficient de transmission thermique comme l'acier inoxydable pour augmenter l'effet de rupture thermique. Les plus haute qualité sont produits en titane ou avec des combinaisons bimétalliques comme Slice Engineering.
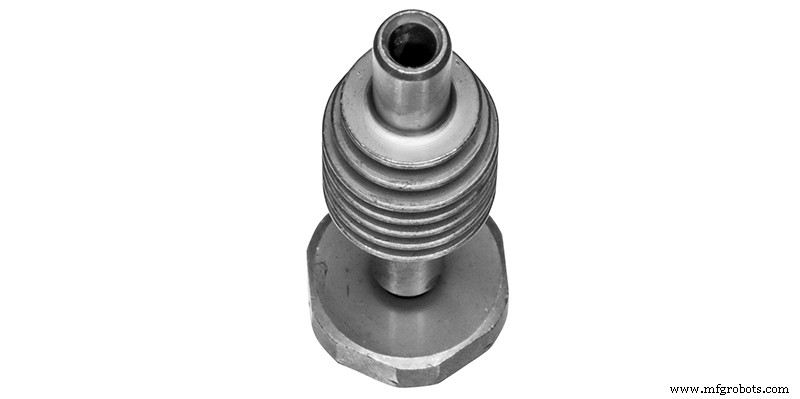
Image 8 : Heatbreak bimétallique Slice Mosquito. Source : sliceengineering.com
Radiateur (Heatsink) :
Sa fonction est de refroidir la zone froide du hotend, et d'empêcher le filament de fondre avant d'atteindre la zone de fusion. Il est très important que leur qualité et performance soient très élevées, surtout quand on utilise des hautes températures ou des polymères avec bas point de ramollissement comme le PLA. Dans le cas d'utilisation d'extrudeurs directs, une autre fonction importante est d'empêcher la chaleur d'être transmise à celui-ci, sauf exceptions des extrudeurs compacts comme le E3D Aero et Hemera, dans lesquels le corps de l'extrudeur lui-même agit comme radiateur.
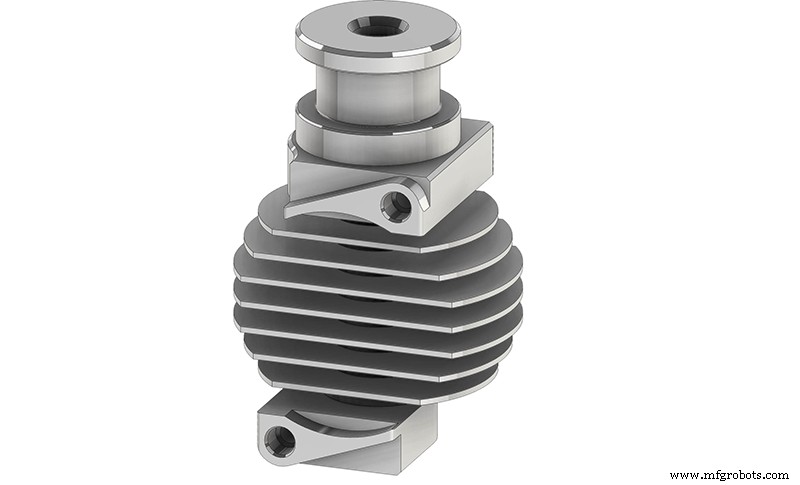
Image 8 : Radiateur pour Slice Copperhead. Source : sliceengineering.com
Comment choisir le bon Hotend
Comme nous l'avons discuté au début, il n'y a pas de hotend idéal capable de fonctionner à performance maximale dans tous les cas. Pour chaque situation, il y a un modèle ou une combinaison optimale. Bien que les hotends standards fonctionnent généralement bien sur des impressions occasionnelles avec des matériaux de base, quand des situations plus exigeantes se produisent, il peut être nécessaire de remplacer le hotend ou certains de ses composants. Parmi ces situations spéciales, ce sont ces six plus courantes :
- Impression avec matériaux non abrasifs nécessitant haute température
- Impression avec matériaux abrasifs nécessitant haute température
- Impression avec matériaux abrasifs
- Applications médicales et alimentaires
- Impressions 3D grand format
- Impressions haute vitesse
Impression avec matériaux non abrasifs nécessitant haute température
Bien qu'en général les matériaux les plus courants aient des températures d'impression en dessous de 280 °C, il y a certains filaments d'ingénierie dont la température d'impression peut être légèrement au-dessus comme c'est le cas du polycarbonate ou même bien au-dessus comme le PEKK. Dans ces cas, il est essentiel de sélectionner un hotend dont les composants sont capables de supporter des hautes températures. Pour cela, tant le bloc chauffant que la buse sont en cuivre nickelé. De plus, ils doivent être accompagnés d'un heatbreak All-Metal avec le coefficient de transmission thermique le plus bas possible, comme ceux en titane ou composés bimétalliques.
En raison de la limitation des thermistances, il sera essentiel que le hotend effectue la mesure de température par un thermocouple ou une sonde PT100.
Dans le cas d'utilisation d'un extrudeur direct, le radiateur doit être de haute qualité et réfrigéré du mieux possible.
Parmi les options disponibles, probablement les meilleures pour ce type d'application sont les hotends Mosquito et Copperhead de Slice Engineering.
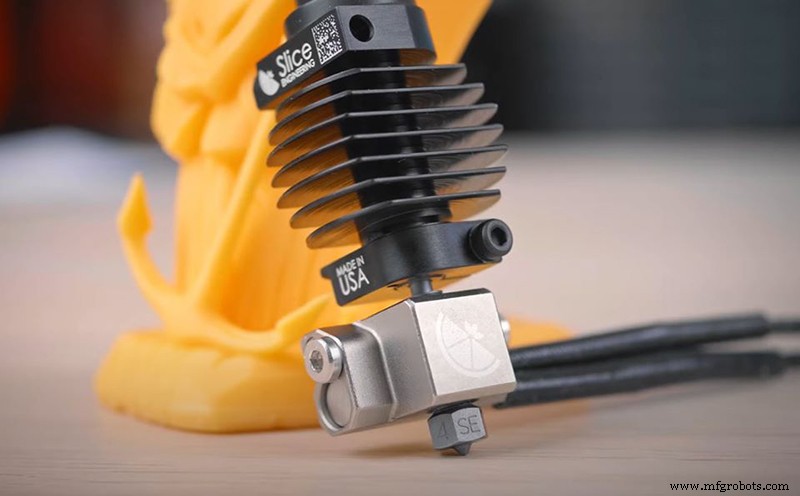
Image 9 : Slice Copperhead. Source : sliceengineering.com
Impression avec matériaux abrasifs nécessitant haute température
Probablement l'un des cas les plus exigeants. Le choix serait le même que dans le cas précédent, sauf qu'il serait nécessaire de remplacer la buse en cuivre nickelé par une adaptée aux matériaux abrasifs comme la Buse en acier trempé ou la buse E3D Nozzle X en tailles de 0,6 mm. Les deux compatibles avec les hotends Slice Engineering.
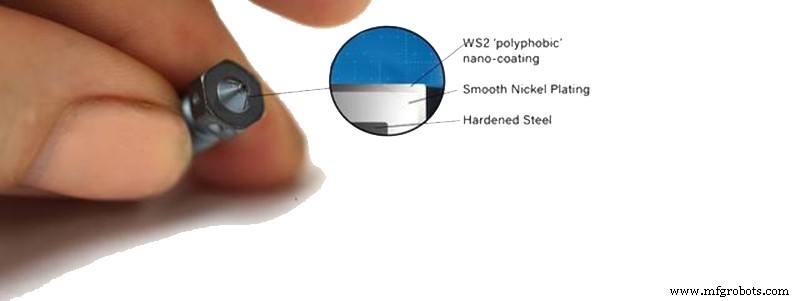
Image 10 : Nozzle X. Source : e3d-online.com
Impression avec matériaux abrasifs
Quand on utilise des matériaux abrasifs, mais qu'il n'est pas requis d'atteindre des températures au-dessus de 285 °C, il est aussi conseillé, comme dans le cas précédent, d'utiliser une buse résistante à l'abrasion et un heatbreak All-Metal. Bien qu'un heatbreak en Téflon fonctionnerait aussi correctement, l'usure serait élevée, et le tube PTFE devrait être remplacé fréquemment. Parmi les heatbreaks métalliques, les heatbreaks en titane ont une plus grande durabilité face aux matériaux abrasifs en raison de leur grande dureté. Cependant, dans ce cas un bloc chauffant en aluminium serait plus que suffisant.
Applications médicales et alimentaires
Dans le cas d'impression de pièces avec matériaux biocompatibles ou pour usage alimentaire, l'essentiel est d'éviter la contamination avec des résidus métalliques qui pourraient causer de la toxicité. Le mieux est que tous les composants en contact avec le filament soient en acier inoxydable ou titane. C'est pourquoi un hotend E3D V6 avec heatbreak en titane et buse en acier inoxydable serait la combinaison parfaite.
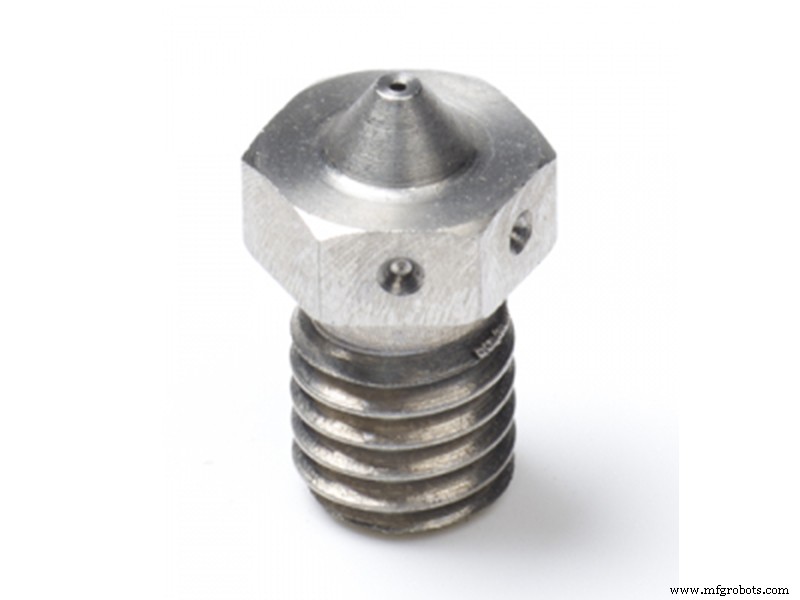
Image 11 : Buse en acier inoxydable. Source : e3d-online.com
Impressions 3D grand format
Quand on imprime des pièces avec de grands volumes, le temps d'impression peut primer avant la résolution. Dans ces cas, il peut être utile d'utiliser des buses avec de grands diamètres, supérieurs à 1 mm. Cela implique d'utiliser des hotends capables de fondre de grands flux de filament à un rythme raisonnable. Dans ces situations, le système V6 Volcano ou Supervolcano est l'une des meilleures options.
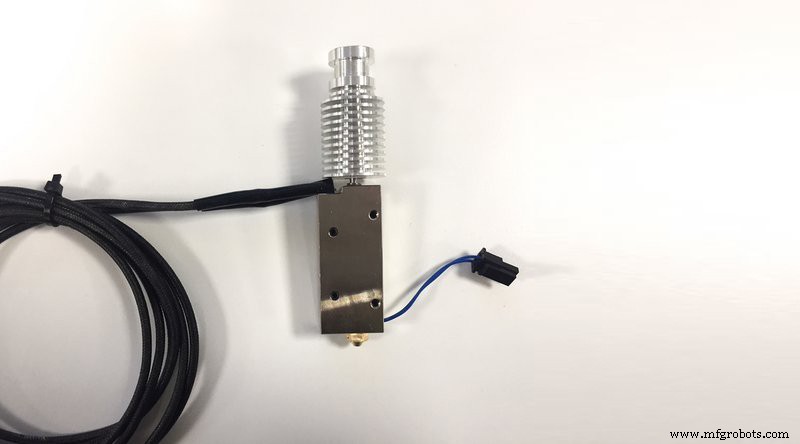
Image 12 : V6 Supervolcano. Source : e3d-online.com
Impressions haute vitesse
Comme dans le cas précédent, la limite est déterminée par la vitesse à laquelle notre hotend est capable de fondre le filament. Bien que dans ce cas tant le V6 Volcano que V6 Supervolcano système seraient appropriés, l'option optimale est l'utilisation de buses Solex avec la technologie "Core Heating Technology" capables d'atteindre des débits jusqu'à 30 mm³/s et compatibles avec les hotends E3D et Slice Engineering.
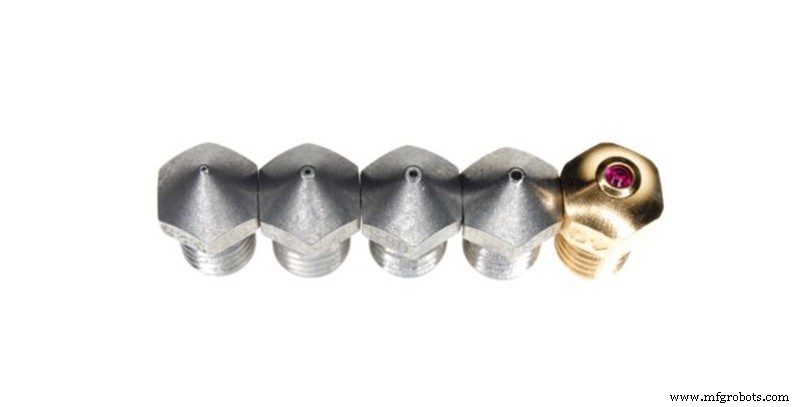
Image 13 : Buses 3DSolex. Source : 3dsolex.com
Dans de nombreux cas, nos besoins ne se limitent pas à un seul de ces cas, il sera donc nécessaire de chercher un compromis qui permette une performance adéquate dans plusieurs situations.
Cependant, l'idéal est d'avoir un système hautement modulaire comme le E3D V6 ou le nouveau Copperhead de Slice Engineering. Grâce à ces deux systèmes, il est possible de reconvertir notre hotend pour fournir une performance maximale dans chaque situation.
impression en 3D
- Choisir les pieds de nivellement idéaux pour mobilier et machines
- Choisir les bons coulisses de tiroir : guide complet
- Choisir le Bon Logiciel CAO pour la Conception de Bijoux : Guide Complet
- Choisir le Bon Compacteur : Guide Complet pour une Gestion Efficace des Déchets
- Sélectionner l'embrayage-frein industriel optimal : guide pratique
- Guide expert : choisir la machine d'encartonnage idéale pour votre ligne de production
- Choisir la machine de découpe waterjet idéale pour votre atelier
- Choisir le Cintreuse à Tubes Idéale pour Vos Besoins de Fabrication
- Sélectionner la vitesse de sciage optimale pour scies à ruban : guide pratique