



Comprendre la Durée de Vie des Outils CNC : Évaluation Précise et Optimisation
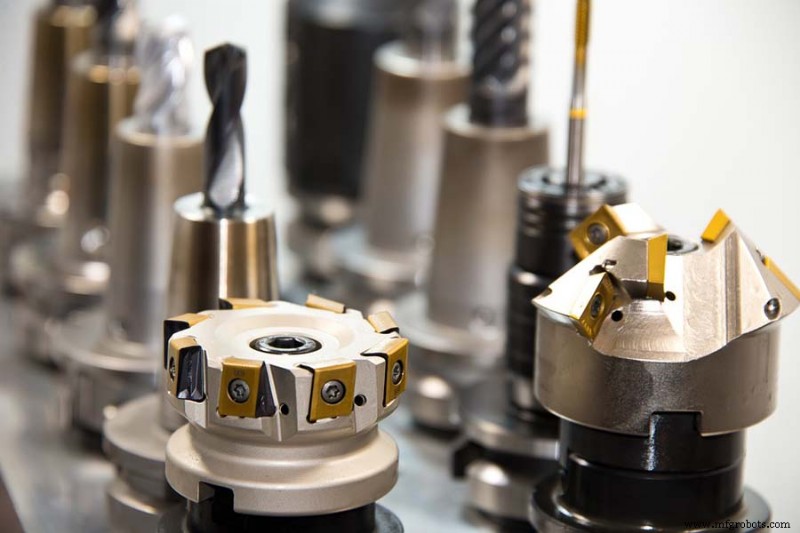
Dans l'usinage CNC, la durée de vie de l'outil fait référence au temps depuis que la pointe de l'outil coupe la pièce jusqu'à ce que la pointe de l'outil soit mise au rebut ou la longueur réelle de la surface de la pièce. Le temps d'usinage de la pointe de l'outil est l'indice d'évaluation principal pour les entreprises d'outils pour calculer la durée de vie de l'outil.
La durée de vie générale de l'outil est de 15 à 20 minutes de traitement continu de chaque lame. La durée de vie de l'outil est mesurée par les entreprises sous des conditions relativement idéales en laboratoire. Selon les différentes profondeurs de coupe et avances de différents matériaux de pièce, chaque lame est traitée en continu pendant 15 à 20 minutes, et la relation entre la vitesse linéaire correspondante et l'avance est calculée pour former le tableau de paramètres de coupe correspondant. Par conséquent, le tableau de données de coupe de chaque entreprise est également différent.
1. La Durée de Vie de l'Outil Peut-Elle Être Améliorée ?
La durée de vie de l'outil n'est que de 15 à 20 minutes, la durée de vie de l'outil peut-elle être encore améliorée ? Évidemment, la durée de vie de l'outil peut facilement être améliorée, mais seulement au détriment de la vitesse linéaire. Plus la vitesse linéaire est basse, plus l'augmentation de la durée de vie de l'outil est évidente (mais plus la vitesse linéaire est basse, les vibrations pendant l'usinage réduiront la durée de vie de l'outil).
2. Y a-t-il une Signification Pratique à Améliorer la Durée de Vie de l'Outil ?
Dans le coût de traitement de la pièce, la proportion du coût de l'outil est très faible. Si la vitesse linéaire diminue, même si la durée de vie de l'outil augmente, le nombre de pièces traitées par l'outil n'augmentera pas nécessairement, mais le coût d'usinage de la pièce augmentera.
Il faut bien comprendre qu'il est logique d'augmenter le nombre de pièces autant que possible tout en assurant la durée de vie de l'outil autant que possible.
3. Facteurs Affectant la Durée de Vie de l'Outil
1. Vitesse Linéaire
La vitesse linéaire a un grand impact sur la durée de vie de l'outil. Si la vitesse linéaire est supérieure de 20 % à la vitesse linéaire spécifiée de l'échantillon, la durée de vie de l'outil sera réduite à 1/2 de l'original. Si elle est augmentée à 50 %, la durée de vie de l'outil ne sera que de 1/5 de l'original. Afin d'améliorer la durée de vie de l'outil, il est nécessaire de connaître le matériau, l'état et la plage de vitesse linéaire de l'outil pour chaque pièce à usiner. Les couteaux de chaque entreprise ont des vitesses linéaires différentes. Nous pouvons effectuer une recherche préliminaire à partir des échantillons pertinents fournis par l'entreprise, puis l'ajuster selon la situation spécifique pendant le traitement, afin qu'un effet relativement idéal puisse être atteint. Les données de vitesse linéaire pour l'ébauche et la finition sont incohérentes. L'ébauche vise principalement à enlever la marge, et la vitesse linéaire est faible. La finition vise principalement à assurer la précision dimensionnelle et la rugosité, et la vitesse linéaire est élevée.
2. Profondeur de Coupe
La profondeur de coupe a moins d'effet sur la durée de vie de l'outil que la vitesse linéaire. Chaque rainure a une plage de profondeur de coupe relativement grande. Lors de l'ébauche, la profondeur de coupe devrait être augmentée autant que possible pour assurer un grand taux d'enlèvement de matière. Lors de la finition, la profondeur de coupe devrait être aussi petite que possible pour assurer la précision dimensionnelle et la qualité de surface de la pièce. Cependant, la profondeur de coupe ne peut pas dépasser la plage de coupe de la rainure. Si la profondeur de coupe est trop grande, l'outil ne peut pas résister à la force de coupe, entraînant l'ébréchage de l'outil. Si la profondeur de coupe est trop petite, l'outil ne fera que gratter et presser sur la surface de la pièce, causant une usure sévère du flanc, réduisant ainsi la durée de vie de l'outil.
3. Avance
Comparée à la vitesse linéaire et à la profondeur de coupe, l'avance a peu d'effet sur la durée de vie de l'outil, mais a un grand effet sur la qualité de surface de la pièce. Lors de l'ébauche, l'augmentation de l'avance peut améliorer le taux d'enlèvement de la marge. Lors de la finition, la réduction de l'avance peut améliorer la rugosité de surface de la pièce. Si la rugosité le permet, le taux d'avance peut être augmenté autant que possible pour améliorer l'efficacité d'usinage.
4. Vibrations
En plus des trois facteurs de coupe, les vibrations ont un grand impact sur la durée de vie de l'outil. Il y a de nombreuses raisons pour les vibrations, y compris la rigidité de la machine, la rigidité de l'outillage, la rigidité de la pièce, les paramètres de coupe, la rainure de l'outil, le rayon d'arc de la pointe de l'outil, l'angle de dépouille de la lame, la longueur de saillie du porte-outil, etc., mais la raison principale est que la rigidité du système n'est pas suffisante pour résister à la force de coupe pendant le temps de traitement. Cela cause la vibration continue de l'outil sur la surface de la pièce pendant l'usinage. Pour éliminer ou réduire les vibrations, une considération globale doit être donnée. La vibration de la surface de la pièce peut être comprise comme le frappement constant entre l'outil et la pièce, plutôt que la coupe normale, ce qui causera de minuscules fissures et ébréchures à la pointe de l'outil, et ces fissures et ébréchures augmenteront la force de coupe et aggraveront davantage les vibrations, ce qui augmentera encore le degré de fissures et d'ébréchures, réduisant considérablement la durée de vie de l'outil.
5. Matériau de la Lame
Lors de l'usinage des pièces, nous considérons principalement les matériaux de pièce, les exigences de traitement thermique, et si l'usinage intermittent est requis. Par exemple, les inserts pour usiner l'acier et les inserts pour usiner la fonte ne sont pas nécessairement les mêmes que ceux pour usiner la dureté HB215 et HRC62, et les inserts pour l'usinage intermittent et continu ne sont pas les mêmes. Les pièces en acier sont utilisées pour usiner les pièces en acier, les inserts de fonderie sont utilisés pour usiner les fonderies, les inserts CBN sont utilisés pour usiner l'acier durci dur et ainsi de suite. Pour le même matériau de pièce, s'il s'agit d'un traitement continu, il est nécessaire d'utiliser une lame de dureté plus élevée, ce qui peut améliorer la vitesse de coupe de la pièce, réduire l'usure de la pointe de l'outil, et réduire le temps de traitement. S'il s'agit d'un traitement intermittent, il faut utiliser une lame de meilleure ténacité. Réduire efficacement l'usure anormale telle que l'ébréchage et prolonger la durée de vie de l'outil.
6. Nombre de Lames Utilisées
L'outil générera beaucoup de chaleur pendant l'utilisation, ce qui augmentera considérablement la température de la lame, mais lorsque l'outil n'est pas traité ou refroidi avec de l'eau de refroidissement, la température de la lame diminuera, donc la lame est toujours dans la plage de haute température, causant une expansion et une contraction thermiques continues de la lame, entraînant de minuscules fissures dans la lame. Lors de l'usinage de l'insert avec le premier bord, la durée de vie de l'outil est normale, mais à mesure que l'utilisation de l'insert augmente, la fissure se propagera aux autres bords de coupe, entraînant une réduction de la durée de vie des autres bords de coupe.
4. Le Nombre de Pièces Traitées Dans La Plage De Durée De Vie De L'Outil Peut-Il Être Augmenté ?
Puisque la durée de vie de l'outil n'est que de 15 à 20 minutes, la longueur de coupe effective de l'outil détermine le nombre de pièces réellement usinées dans la plage de durée de vie de l'outil. L'augmentation du débit de pièces signifie réduire le temps d'usinage et la longueur de coupe des pièces individuelles. En ajustant correctement les paramètres de coupe de l'outil, le temps d'usinage de la pièce peut être réduit :
- Dans une plage raisonnable de vitesse linéaire, augmenter correctement la vitesse linéaire ne peut pas réduire la longueur de traitement de la pièce, mais peut raccourcir le temps de traitement de la pièce.
- Augmenter la profondeur de coupe peut réduire le nombre d'ébauches et la longueur de coupe effective de la pièce, raccourcissant ainsi le temps de traitement.
- Augmenter appropriément le taux d'avance peut également réduire efficacement la longueur de coupe et raccourcir le temps de traitement.
Processus de fabrication
- Prolonger la durée de vie de votre fraise : stratégies éprouvées pour réduire la casse et économiser
- Comprendre et Maîtriser la Déflexion d'Outil en Usinage CNC
- Maximiser l'efficacité de l'usinage CNC : stratégies éprouvées pour une production supérieure
- Maîtriser l'usinage CNC : Stratégies de conception éprouvées pour des pièces optimales
- Atteindre des tolérances serrées en usinage CNC : un processus éprouvé sur 10 ans
- Comprendre les Coûts d'Usinage CNC : Facteurs Clés et Optimisation
- Choisir les Bons Matériaux pour l'Usinage CN : Guide Pratique
- Comprendre la déflexion d'outil en usinage CNC – Causes et stratégies efficaces de réduction
- Centres d'usinage CNC : évolution, impact et perspectives de développement