



Laminage à chaud des bandes et prévention des défauts courants
Laminage à chaud des bandes et défauts de bande
Le laminage est l'une des opérations de formage des métaux les plus importantes en industrie. Le laminage à chaud est employé pour laminer des brames d'acier en bandes à chaud dans les trains à bandes à chaud. Comme toute opération de laminage à chaud, le laminage de bande est une déformation plastique du matériau de la brame causée par une force compressive appliquée à travers un jeu de cylindres. La section transversale de la brame est réduite. Le matériau est comprimé entre un couple de cylindres, ce qui réduit l'épaisseur et augmente la longueur. Le laminage à chaud se fait à haute température en raison de l'exigence de grandes déformations. Il résulte en une bande sans contraintes résiduelles. Normalement, la formation d'oxydes (calamine) accompagne le laminage à chaud, ce qui rend la précision dimensionnelle inférieure à celle des bandes laminées à froid.
Pour le laminage à chaud, les brames sont initialement chauffées à 1100-1300 °C. La température au dernier cage de finition varie de 700 à 900 °C. Elle doit toujours être au-dessus de la température critique supérieure pour produire des grains de ferrite équiaxes uniformes.
L'objectif pendant le laminage est de diminuer l'épaisseur de la brame avec augmentation de la longueur et très peu d'augmentation de la largeur. Le matériau au centre de la bande est contraint dans la direction de la largeur, et les contraintes des épaules non déformées de chaque côté des cylindres empêchent l'extension dans la direction de la largeur. Cette condition est connue sous le nom de déformation plane. Le matériau s'allonge donc sans s'élargir.
Concepts fondamentaux applicables pendant le laminage à chaud : (i) l'arc de contact entre les cylindres et le matériau est une partie de cercle, (ii) le coefficient de frottement est constant en théorie, mais varie en réalité le long de l'arc de contact, (iii) le matériau se déforme plastiquement pendant le laminage, (iv) le volume du matériau est constant avant et après laminage (en pratique, il peut diminuer légèrement par fermeture des pores), (v) la vitesse des cylindres est supposée constante, (vi) le matériau ne s'étend que dans le sens du laminage, pas en largeur, et (vii) la section transversale normale au sens de laminage n'est pas déformée.
Variables principales influençant le laminage
Les principales variables influençant le processus sont : (i) diamètre des cylindres, (ii) résistance à la déformation du matériau influencée par la métallurgie, température et taux de déformation, (iii) contrainte d'écoulement du matériau, (iv) frottement entre cylindres et matériau, (v) présence de tension avant et/ou arrière dans le plan de la bande.
Les forces et relations géométriques dans le laminage à chaud sont montrées à la figure 1. Le matériau d'épaisseur « ho » entre dans les cylindres au plan d'entrée x-x à la vitesse « vo ». Il passe par l'écartement et sort au plan de sortie y-y avec une épaisseur réduite « hf » et une vitesse accrue « vf ». Sachant qu'il n'y a pas d'augmentation de largeur, la compression verticale se traduit par un allongement dans le sens de laminage. Comme il n'y a pas de changement de volume à un point donné par unité de temps, b·ho·vo = b·h·v = b·hf·vf, où « b » est la largeur, « v » la vitesse à toute épaisseur, « h » l'épaisseur intermédiaire.
Considérant b·ho·vo = b·hf·vf, et si bo = bf, alors ho·vo = hf·vf, donc vo/vf = hf/ho. Cela signifie que quand ho > hf, alors vo < vf. Donc, la vitesse de la bande augmente régulièrement de l'entrée à la sortie de sorte qu'un élément vertical reste non déformé.
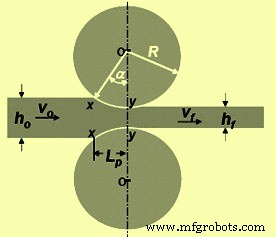
Figure 1 : Forces et relations géométriques dans le laminage à chaud des bandes
En un seul point le long de la surface de contact entre le cylindre et la bande, deux forces agissent sur le matériau : (i) une force radiale Pr, et (ii) une force tangentielle de frottement F. Entre le plan d'entrée (x-x) et le point neutre, la bande se déplace plus lentement que la surface du cylindre, et la force tangentielle F agit dans le sens (figure 2) pour entraîner le métal dans le cylindre. Du côté sortie (y-y) du point neutre, la bande se déplace plus vite que la surface. La direction de la force de frottement s'inverse et s'oppose à la sortie de la bande.
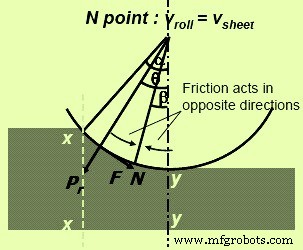
Figure 2 : Forces agissant pendant le laminage
Pr est la force radiale, avec une composante verticale P (charge de laminage – la charge avec laquelle les cylindres pressent contre le matériau). La pression spécifique des cylindres, p, est la charge de laminage divisée par la surface de contact : p = P / (b·Lp), où b est la largeur et Lp la longueur projetée de l'arc de contact.
La distribution de la pression des cylindres (figure 3) le long de l'arc de contact montre que la pression monte à un maximum au point neutre puis diminue. La distribution ne forme pas un pic net au point neutre, indiquant que ce point n'est pas vraiment une ligne sur la surface du cylindre mais une zone. La surface sous la courbe est proportionnelle à la charge de laminage et la zone ombrée représente la force requise pour surmonter les forces de frottement entre le cylindre et la bande. La surface sous la ligne pointillée AB représente la force pour déformer le métal en compression plane homogène.
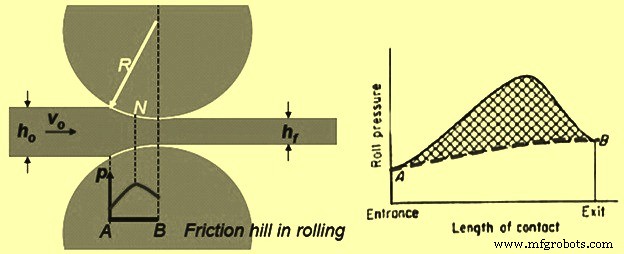
Figure 3 : Distribution de la pression des cylindres
La condition de morsure (roll bite condition) détermine si le matériau entre dans la gorge des cylindres (figure 4). Pour cela, la composante de la force de frottement doit être ≥ à la composante horizontale de la force normale. Soit F·cos α ≥ Pr·sin α, où α est l'angle de morsure. Donc F/Pr ≥ tan α. Comme F = μ·Pr (μ = coefficient de frottement), μ = tan α. Si tan α > μ, le matériau ne peut pas être entraîné ; si μ = 0, le laminage est impossible. L'engagement libre a lieu quand μ > tan α. Pour augmenter μ efficace : rainurer les cylindres parallèlement à l'axe, utiliser de gros diamètres pour réduire tan α, ou si le diamètre est fixe, réduire l'épaisseur du matériau.
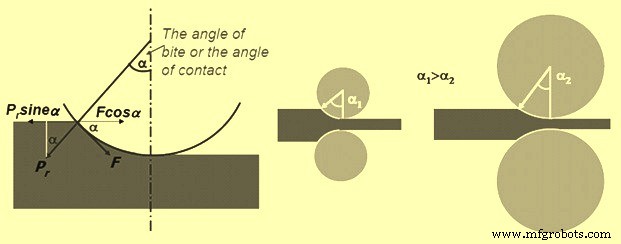
Figure 4 : Conditions de morsure des cylindres
En l'absence de frottement, la charge de laminage P = p·b·Lp, où p est la contrainte d'écoulement en déformation plane sans changement de largeur. En pratique, il y a frottement. La force de frottement est nécessaire pour entraîner le matériau et est responsable d'une grande partie de la charge. Un frottement élevé donne une charge élevée, une « colline de frottement » raide et une grande tendance à la fissuration des bords. Le frottement varie le long de l'arc de contact. Il est très difficile de mesurer cette variation de μ, donc toutes les théories supposent un coefficient constant. Pour le laminage à chaud, μ ≈ 0,2 jusqu'à condition de collage.
La force de laminage augmente avec l'augmentation du rayon des cylindres ou de la réduction d'épaisseur. La charge augmente avec la réduction d'épaisseur ou l'augmentation du diamètre. En dessous d'une certaine épaisseur minimale (en deçà d'un amincissement critique), la charge augmente à des valeurs très élevées car la résistance de la bande augmente fortement. Il peut devenir impossible de laminer la bande ; elle est juste poussée entre les cylindres sans réduction appréciable. Pour laminer des bandes minces, il faut utiliser des cylindres de petit diamètre, soutenus par de gros cylindres. Comme la longueur de l'arc de contact diminue avec le rayon, le coefficient de frottement augmente, et la charge augmente aussi.
Quand les forces élevées sont transmises au matériau par les cylindres, il y a deux types majeurs de distorsions élastiques : (i) les cylindres tendent à fléchir le long de leur longueur car le matériau tend à les séparer alors qu'ils sont retenus à leurs extrémités, causant une variation d'épaisseur, (ii) les cylindres s'aplatissent dans la zone de contact, augmentant le rayon de courbure (aplatissement des cylindres).
Sous de fortes forces, les cylindres s'aplatissent et fléchissent, et tout le train est élastiquement déformé. Le « ressort du train » (mill spring) cause une épaisseur de bande à la sortie supérieure à l'écartement réglé à vide. Un laminage précis nécessite la constante élastique du train. Des courbes d'étalonnage sont nécessaires. Les constantes élastiques sont généralement de 1-3 GN/m pour trains à vis et ~4 GN/m pour trains à chargement hydraulique.
Sous l'effet de la force, les cylindres se déforment et fléchissent, résultant en une épaisseur plus grande au centre et plus fine aux bords. Ce défaut s'appelle le bombé (crown) et le cambre (camber). Pour l'éviter, on donne aux cylindres une légère courbure par rectification pour que le centre ait un diamètre plus grand que les bords. C'est le cambrage des cylindres (cambering). Pour le laminage de bande, on prévoit normalement un cambrage de 0,5 mm sur le diamètre. Pendant le laminage à chaud, les cylindres chauffent et bombent au centre, causant un cambrage. Cela est dû à la variation de température entre bords et centre. Le cambrage doit être varié pendant le laminage pour compenser les effets thermiques et la flèche. Cela évite aussi l'usure inégale (usure plus forte aux bords qu'au centre).
Le cambrage peut être varié par : (i) fléchir les cylindres de travail par force externe, (ii) décaler latéralement les cylindres de travail par rapport à l'axe central de la bande, (iii) utiliser des cylindres profilés (shaped rolls), (iv) rotation de l'axe du cylindre de travail par rapport à l'axe du cylindre d'appui dans le plan horizontal (résulte en flèche des extrémités, produisant du cambrage).
L'aplatissement des cylindres (roll flattening) se produit quand le rayon de courbure augmente sous l'effet de la pression, causant une déformation élastique. Cela augmente la longueur de contact et donc la force de laminage.
La charge de laminage dépend du diamètre. Plus le diamètre est grand, plus la force est grande. De même, de faibles réductions requièrent moins de force. Pour réduire la force : réduire le diamètre, réduire le frottement, ou appliquer une petite force de traction sur la bande. L'application d'une force de traction longitudinale réduit la limite d'écoulement en compression dans la direction transversale (critère de Tresca). En laminage, la tension avant est appliquée à l'entrée par un alimentateur ou dérouleur avec frein. La tension arrière est appliquée à la sortie par l'enrouleur en contrôlant le couple.
Le couple des cylindres peut être estimé à partir de la force. Couple = force × rayon. Le couple total comprend le couple de laminage + couple pour surmonter frottement paliers + couple arbre moteur + couple transmission.
Si une tension arrière assez forte est appliquée, le point neutre se déplace vers la sortie. Cela signifie que les cylindres se déplacent plus vite que le matériau. Si la tension avant est utilisée, le point neutre se déplace vers l'entrée. Normalement, la tension arrière est presque deux fois plus efficace que la tension avant pour réduire la charge.
L'écartement (spread) est l'augmentation de largeur des bandes de faible rapport largeur/épaisseur – sections carrées par exemple. Réduire le frottement, augmenter le rapport rayon/épaisseur, et utiliser des bandes plus larges réduit l'écartement. Un couple de cylindres verticaux (cylindres de bordure / edger rolls) peut réduire l'écartement.
Le contrôle de l'épaisseur et de la section transversale est un vrai défi dans un train à bandes à chaud. Pour surveiller en continu l'épaisseur, des capteurs à rayons X ou gamma sont utilisés. Le contrôle précis de l'épaisseur (gauge control) se fait en mesurant l'épaisseur par jauge à rayons X et en ajustant la tension de bande par système de rétroaction.
Pendant le laminage, la bande est enroulée pour gérer sa longueur croissante due à la réduction d'épaisseur. Il est aussi important de réduire la complexité du contrôle de bandes à vitesses différentes dues à différentes épaisseurs, la section plus mince se déplaçant plus vite pendant son laminage.
Défauts de laminage
Le problème de la qualité de surface des bandes laminées à chaud est une priorité absolue. Chaque imperfection peut causer un défaut ou diminuer la qualité du produit final. Sources possibles de défauts de surface à différentes étapes : (i) production et coulée de l'acier liquide, (ii) réchauffage des brames, (iii) laminage des brames chaudes. Parmi les défauts les plus problématiques, les initiateurs sont créés pendant la production et la coulée : (i) inclusions, (ii) soufflures (blowholes), (iii) croûtes (scabs), (iv) lignes d'oxydes d'aluminium, (v) trous, (vi) fissures longitudinales, transversales et de bord. L'état de réchauffage et le laminage représentent la création et l'évolution ultérieures des défauts. Les opérations de chauffage et laminage peuvent créer des défauts spécifiques : peau de surface (shell surface), fissures thermiques, ongles (hangnails), écailles (slivers), calamines, écrasement des cylindres, rayures, etc. L'accumulation de défauts pendant les opérations technologiques diminue les propriétés mécaniques et l'analyse fractographique révèle un autre mécanisme de dégradation.
Défauts provenant de la brame coulée avant laminage
- Certains défauts comme porosité, cavité, soufflure dans la brame se referment pendant le laminage.
- Cordons longitudinaux d'inclusions non métalliques ou bandage de perlite sont liés aux pratiques de fusion et solidification. Dans les cas graves, ces défauts mènent à la laminage (lamination) qui réduit drastiquement la résistance dans le sens de l'épaisseur.
Défauts survenant pendant le laminage
Il y a deux aspects au problème de la forme d'une bande : (i) épaisseur uniforme sur la largeur, contrôlable précisément avec les systèmes modernes de jauge, et (ii) planéité (flatness), difficile à mesurer avec précision.
Les problèmes de forme sont plus grands en laminage de bandes minces car les erreurs fractionnelles du profil d'écartement augmentent avec la diminution d'épaisseur, produisant des contraintes internes plus grandes. La bande mince est aussi moins résistante au flambage. Les problèmes de forme légers peuvent être corrigés par nivelage sous tension (stretch leveling) ou par flexion alternée dans un niveleur à rouleaux (roller-leveller).
Ressort du train (Mill spring) : Défaut où la bande est plus épaisse que requis car les cylindres se déforment sous les fortes forces. La déformation élastique du train a lieu. Évitable avec des cylindres plus rigides (matériau à haut module d'élasticité). Constante élastique typique : 1-4 GN/m.
Déformation élastique des cylindres : Résultat en épaisseur inégale. Le matériau des cylindres doit avoir un haut module d'élasticité. Pour bandes très minces, on utilise des cylindres de petit diamètre soutenus par de gros. L'épaisseur minimale réalisable est directement proportionnelle au rayon, frottement, contrainte d'écoulement.
Aplatissement des cylindres : Augmente la pression et cause une déformation plus facile des cylindres que du matériau.
Planéité des bandes : Dépend de la flèche des cylindres. Les bandes deviennent ondulées (wavy) quand les cylindres fléchissent.
L'écartement doit être parfaitement parallèle pour produire des bandes d'épaisseur égale aux deux extrémités. La vitesse de laminage est très sensible à la planéité. Une différence d'allongement d'une partie sur 10 000 entre différents endroits peut causer l'ondulation.
Si les cylindres sont élastiquement déformés, la bande devient mince aux bords, épaisse au centre. De même, les cylindres déformés donnent des bords plus longs que le centre. Les bords s'allongent plus que le centre. Par continuité, le centre est en tension, les bords en compression. Cela mène à l'ondulation aux bords. Au centre, des fissures en zip (zipper cracks) surviennent à cause de la forte tension.
Le cambrage des cylindres peut prévenir de tels défauts. Cependant, un cambrage ne fonctionne que pour une force de laminage particulière. Pour corriger la flèche pour une gamme de conditions, des vérins hydrauliques contrôlent la déformation élastique selon les besoins.
Si les cylindres ont une convexité excessive, le centre a plus d'allongement que les bords. Ce défaut s'appelle le bombé central (centre buckle).
Effets possibles d'un cambrage insuffisant : centre plus épais = bords allongés plastiquement plus que le centre (long edges). Cela induit un schéma de contraintes résiduelles : compression aux bords, tension sur la ligne centrale. Cela peut causer fissuration de la ligne centrale, gauchissement, froissement des bords, effet papier crêpe, bord ondulé.
Effets possibles d'un sur-cambrage : bords plus épais que le centre = centre allongé plus que les bords, résultant en écartement latéral (lateral spread). Schéma de contraintes : compression sur la ligne centrale, tension aux bords. Cela peut causer fissuration des bords, fendage central, froissement de la ligne centrale.
Les bandes minces sont plus sensibles aux défauts d'écartement menant à des défauts plus grands. Elles sont plus sujettes à l'ondulation ou au bombage. Ces défauts sont corrigés par nivelage à rouleaux ou nivelage sous tension. Le nivelage sous tension se fait entre les rouleaux du niveleur à rouleaux.
Pendant le laminage, la bande a tendance à se déformer latéralement. Le frottement est élevé au centre. Donc l'écartement est minimal au centre. Cela mène à l'arrondi des extrémités. Les bords sont soumis à une déformation de traction. Cela mène aux fissures de bord (edge cracks). Si le centre est sévèrement retenu et soumis à une tension excessive, une fente centrale (centre split) peut se produire.
La déformation non homogène du matériau à travers l'épaisseur mène à de fortes contraintes de traction secondaires au bord. Cela mène aux fissures de bord. Les contraintes secondaires sont dues au bombage de la surface libre. Les fissures de bord peuvent être évitées par l'utilisation de cylindres de bordure (edge rolls).
Défaut de bordure (Edging defect) : Causé par déformation inhomogène dans la direction de l'épaisseur. Si seule la surface est déformée (réduction légère sur brame épaisse), les bords sont concaves. Le matériau en surplomb n'est pas compressé à l'étape suivante, causant une zone sous tension et menant à la fissuration de bord. Observé dans le décochage initial à chaud quand h/Lp > 2. Avec forte réduction, le centre tend à s'étendre latéralement plus que la surface, produisant des bords barrélés (barreled edges). Cela cause des contraintes secondaires de traction par barrélage, sensibles à la fissuration de bord.
À cause de l'écoulement non homogène à travers l'épaisseur, un autre défaut survient : l'alligatoring. Cela est dû au fait que la surface est en déformation de traction et le centre en compression. Cela se produit quand l'écartement latéral est plus grand au centre qu'en surface (surface en tension, centre en compression) et avec présence de faiblesse métallurgique sur la ligne centrale.
Les défauts de surface sont plus faciles en laminage à cause du rapport surface/volume élevé. Le meulage, écaillage ou décapage des défauts sur la surface des brames sont normalement requis avant laminage. Les plis (laps) dus au mauvais positionnement des cylindres causent des formes indésirables. Les écailles (flakes) ou fissures de refroidissement aux bords diminuent la ductilité dans le laminage à chaud de brames à grains très grossiers. Les rayures peuvent être dues aux outillages et manutention. Une variation d'épaisseur est due à la flèche des cylindres ou à la vitesse de laminage.
Processus de fabrication
- Coulée et laminage de brames minces : amélioration de la production de produits plats
- Caractéristiques clés d'un laminoir à large bande moderne pour une production d'acier haute performance
- Optimisation de la génération d'air chaud avec les réchauffeurs régénératifs
- Poutres universelles (I/H) : conception, laminage et applications
- Laminage : Types de laminoirs, procédés et applications
- Comprendre les Défauts de Fonderie : Types, Causes et Remèdes Prouvés
- Défauts de Soudage Courants : Causes, Identification et Remèdes Efficaces
- Laminage : types de laminoirs et défauts courants des métaux laminés
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux