



Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
Le procédé de frittage agglomère un mélange de fines de minerai de fer, fines de retour, fondants et coke de soufflet (granulométrie < 10 mm) pour produire un fritté (5-30 mm) capable de résister aux conditions de pression et température du haut fourneau (HF). Développé à l'origine pour valoriser les fines minières, il vise un produit à granulométrie, qualité physique, composition chimique et propriétés mécaniques adaptées à la charge du HF.
Principes du procédé de frittage
Le frittage s'effectue sur une machine à fritter alimentée par un mélange préparé. Le combustible principal est le coke de soufflet, éventuellement complété par des combustibles de substitution (ex. anthracite). Le mélange est préparé par homogénéisation et granulation dans un tambour rotatif avec 7-8 % d'eau, produisant un pré-aggloméré (mélange de frittage) déposé en couche sur une grille ou un strand mobile continu.
C'est un procédé métallurgique, thermique, énergivore, complexe, impliquant transferts de chaleur, masse, quantité de mouvement couplés à des réactions chimiques simultanées.
Objectifs et paramètres clés
Le frittage est une pré-traitement pour produire la charge (fritté) du HF. L'agglomération se fait par combustion : l'air est aspiré à travers le lit de mélange sur le strand. Le combustible en surface s'enflamme dans un four d'allumage ; le front de combustion progresse vers le bas jusqu'à la fin.
La chaleur du coke élève la température du lit pour fusion partielle et liaison par diffusion. Le débit d'air et la vitesse du front de flamme guident la performance et dépendent de la perméabilité du lit. La vitesse du front est un paramètre d'exploitation clé. La productivité dépend fortement de la perméabilité du lit de mélange fritté : progression plus rapide de la réaction → débit gazeux plus élevé → contrôlé par la perméabilité. La Figure 1 montre le flowsheet.
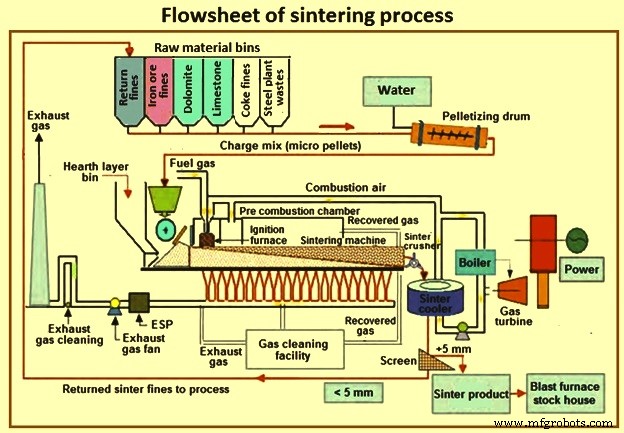
Figure 1 : Flowsheet du procédé de frittage
Objectif global : production élevée de fritté de qualité uniforme à coûts opérationnels bas. Composant principal de la charge du HF, un fritté de haute qualité (granulométrie, propriétés physiques, composition chimique, résistance mécanique) est crucial pour une productivité HF élevée, stable, avec faible consommation de réducteurs. Le HF nécessite : haute résistance, faible RDI (indice de dégradation à la réduction), haut RI (indice de réductibilité), faible teneur en fines, bonne taille moyenne calibrée, faible variation compositionnelle pour régime stable. Le contrôle qualité par frittage adéquat permet d'opérer le HF à bas taux de combustible et régime stable. Plusieurs technologies ont amélioré le procédé et la qualité du fritté ces dernières décennies.
Technologies majeures d'amélioration
Utilisation de chaux vive en substitution du calcaire
Calcaire et dolomite sont les fondants basiques du mélange. Les oxydes fondants modifient la chimie du laitier de HF pour les caractéristiques souhaitées. Les fondants agissent comme liants, améliorent l'agglomération des fines, augmentent la productivité de la machine et réduisent la consommation spécifique de combustible solide. La distribution granulométrique des fondants impacte la productivité. Le CaO forme avec les oxydes de fer des composés à bas point de fusion favorisant la formation du fondu primaire (minimum requis pour fritté résistant) : Fe₂O₃·CaO (1205 °C) et FeO·CaO (1120 °C).
La chaux vive (CaO) est un liant actif : s'hydrate en Ca(OH)₂ par réaction avec l'eau. Elle favorise la propriété quasi-particule du mélange, permet d'augmenter l'apport de micro-fines via les fines de minerai. Meilleure granulation → productivité accrue. En plus du pouvoir liant, la chaux vive réduit le taux de coke (moins de calcination du calcaire) et allège le concassage/criblage du calcaire dur → économie d'énergie.
Valeur optimale d'humidité de granulation
Une étude japonaise a déterminé l'humidité optimale de granulation pour six types de minerais à distribution granulométrique identique. L'humidité optimale pour perméabilité maximale du lit compacté a été déterminée par type de minerai. Méthode adoptée : hypothèse que l'humidité n'affecte pas l'optimum des matériaux du mélange, moyenne pondérée selon proportions de chaque minerai et auxiliaires. Application : réduction de l'humidité ajoutée vs méthode conventionnelle. Perméabilité accrue, productivité +11 t/h.
Système de mélange intensif et granulation
Matières premières (fines de minerai, fondants, déchets) de sources et caractéristiques variées nécessitent un mélange homogène. Productivité ↔ perméabilité du lit ↔ distribution granulométrique et taille moyenne des granulés ↔ humidité ajoutée. Perméabilité = f(humidité) avec maximum.
Le système mélange intensif + granulation permet une préparation optimale du mélange par homogénéisation de l'alimentation et élimine les parcs de mélange. Composé d'un mélangeur à agitation rapide et d'un tambour de granulation. Résultats : taux de granulation accru, perméabilité améliorée, zone de combustion plus uniformisée, contrôle optimal du point de combustion. Mélange plus homogène → consommation coke -5 %, productivité +2 %. Permet d'incorporer plus d'ultra-fines.
Certaines usines ajoutent une étape préliminaire : mélangeur à fort taux d'agitation + tambour. Ce système deux étages permet de traiter les minerais fins tout en augmentant vitesse du front de flamme, perméabilité, productivité.
Granulation sélective
Permet le frittage de minerais à haute teneur en alumine, autrement difficiles (faible réactivité de l'alumine, viscosité élevée du fondu primaire). Principe : criblage du minerai → fraction grossière (alumine faible) → granulation conventionnelle ; fraction fine (alumine élevée) → pelletisation en granulés 2-5 mm → incorporés au circuit conventionnel. La fraction fine contient des minerais argileux riches en alumine nécessitant températures de fusion plus élevées.
Étude laboratoire (minerais 0,2-3,2 % Al₂O₃) sur formation du fondu primaire (réaction fines de minerai + calcaire) : granulation sélective → noyau granulaire à alumine plus élevée que granulation conventionnelle. Les fines adhèrent au noyau (alumine faible) en réagissant avec le calcaire → formation du fondu primaire à température plus basse. Figure 2 : flux type granulation sélective.
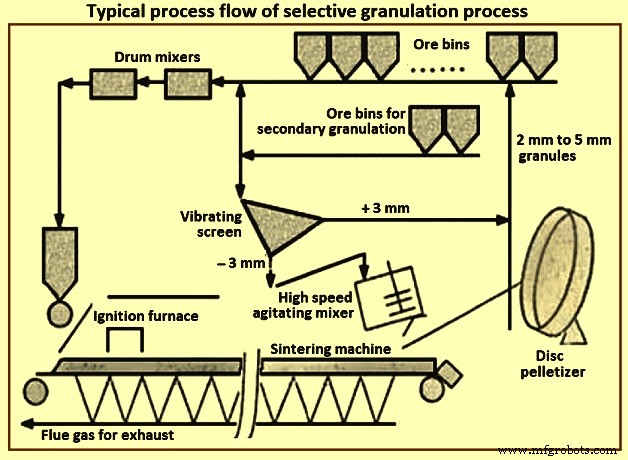
Figure 2 : Flux de processus typique de granulation sélective
Granulation par enrobage (Coating granulation)
Améliore la granulation conventionnelle, surtout pour minerais goethite/limonite (Al₂O₃ élevée vs hématite) détériorant les propriétés du fritté. Études : frittage amélioré si granulation conventionnelle (tambour) suivie d'une seconde étape. Étape 1 : mélange minerai + fines de retour dans tambour. Étape 2 : ajout coke + calcaire + dolomite au mélange étape 1 → granulé = noyau minerai enrobé de coke et fondant.
Améliore réaction de formation du fondant par ségrégation CaO (calcaire) sur Fe (minerai). Frittage à température plus basse, perméabilité et productivité améliorées, formation d'hématite secondaire réduite → RDI amélioré. TI (indice tumble) et réductibilité améliorés (plus de micropores, prévention propagation fissures détériorant RDI).
Temps de mélange au tambour (étape 2) crucial : ~50 s optimal. Moins → enrobage insuffisant. Plus → destruction quasi-particules (inclusion coke/fondant dans granulés noyau) → quasi-particules similaires granulation conventionnelle mono-étage.
Procédé RF-MEBIOS : fines de retour - embedding mosaïque
Pour augmenter la perméabilité du lit et la productivité : procédé « return fine - mosaic embedding iron ore sintering » (RF-MEBIOS). Technique de by-pass des fines de retour à la granulation. Fines de retour (particules sèches) ajoutées aux matières premières granulées → chargées dans la machine → productivité accrue.
Gain par : (i) augmentation taille pseudo-particules à la granulation (humidité plus élevée matières premières à la granulation, humidité constante au chargement), (ii) diminution densité apparente du lit après chargement (frottement accru lit composé particules sèches/humides → rôle diminution densité). Augmentation ratio et taille fines by-pass → vitesse frittage et productivité accrues.
Figure 3 : flux matières type usine frittage. Transport fines retour divergé en deux routes par clapet divergence. Route 1 : bac fines retour existant. Route 2 : nouveau bac fines by-pass. Fines bac existant + autres matières → mélangeur + granulation + eau. Fines bac by-pass → ajout après mélangeur. Coupe droite Figure 3 : position clapet/convoyeur. Position clapet ajustée pour contrôler ratio fines by-pass. Clapet sépare fines : couche supérieure (by-pass), couche inférieure (granulation). Convoyeur décharge grosses particules en couche supérieure → bac by-pass.
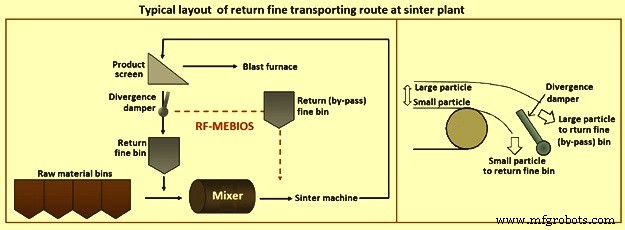
Figure 3 : Disposition typique route transport fines retour usine frittage
Perméabilité augmentée par deux facteurs : (i) faible ratio pseudo-particules fines (< 0,25 mm), (ii) faible densité apparente. Premier facteur : granulation humidité élevée grâce à ajout fines sèches après granulation (humidité constante au chargement).
Chargement bi-couche (Twin layer charging)
Chargement uniforme → température élevée → fusion du mélange → restriction flux d'air descendant → perturbation frittage. Bi-couche : couche supérieure = matériaux grain fin + concentration coke élevée. Couche inférieure = matériaux grain gros (minerai, fines retour) + concentration coke faible. Assure passage chaleur dans couches inférieures, perméabilité élevée, utilisation efficace combustible.
Améliorations équipements alimentation mélange frittage
Chargement ségrégué → grosses particules fond du lit sur palettes, fines en surface. Améliore perméabilité → productivité machine. Plusieurs conceptions : (i) crible additionnel sur goulotte inclinée conventionnelle, (ii) alimentateur à tamisage intensifié, (iii) fente ségréguée, (iv) alimentateur à rupture magnétique. Figure 4 : systèmes chargement sans et avec chargement ségrégué.
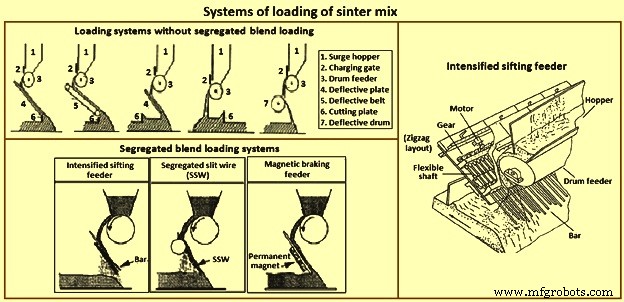
Figure 4 : Système de chargement du mélange de frittage
Brûleur multi-fentes au four d'allumage
Stabilité flamme essentielle pour allumer surface du lit sur machine dans four d'allumage. Brûleurs multi-fentes : flamme unique large stable, élimine zones sans flamme, apport thermique minimal pour allumage → économie énergie au capot d'allumage. Usine japonaise : apport thermique total réduit ~30 % vs brûleurs conventionnels. Figure 5 : schéma brûleur multi-fentes.
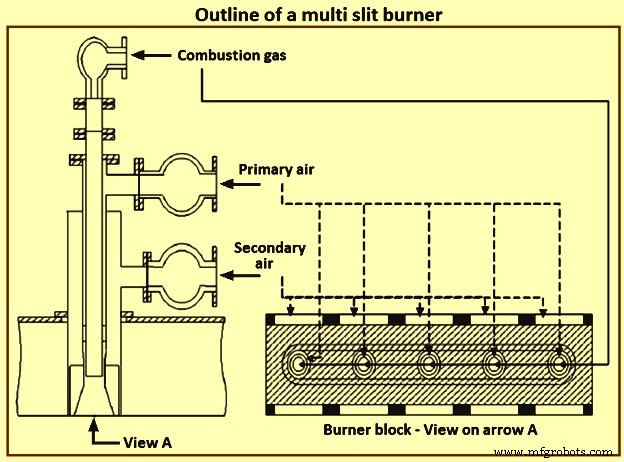
Figure 5 : Schéma d'un brûleur multi-fentes
Frittage sur supports (Stand support sintering)
Nouvelle technique japonaise : support du gâteau de fritté par supports métalliques (barres/plaques) fixés aux palettes. Améliore retrait, porosité, réductibilité. Productivité machine considérablement accrue, fonctionnement plus stable.
Le chargement du gâteau dans la partie supérieure du lit est supporté par les supports pendant le frittage. Le poids du gâteau sur la zone de fusion/combustion en dessous compacte le lit (compactage) → détériore perméabilité. Supports à l'intérieur des palettes commencent à supporter la charge au moment où la portion du lit autour des sommets se solidifie après chauffage/fusion. La partie inférieure du lit fritte ensuite sous charge réduite → réseau de perméation se développe bien → perméabilité améliorée.
Récupération chaleur fatale
Moyen d'améliorer l'efficacité du frittage. Fritté chaud à refroidir. Chaleur récupérée au refroidisseur utilisée pour : préchauffer air combustion brûleurs four d'allumage, ou générer vapeur haute pression → électricité. Configuration installation récupération énergie gaz : hotte, collecteur poussières, chaudière récupération, ventilateur circulation, désaérateur.
Usine frittage = deux sections : (i) frittage, (ii) refroidissement fritté chaud. Récupération chaleur des deux : gaz d'échappement section frittage et gaz refroidissement section refroidissement. Figure 6 : distribution température gaz des deux sections. Grande différence température selon position. Température moyenne 100-150 °C (trop basse pour récupération efficace). Récupération limitée zone haute température : fin section frittage + début section refroidissement (gaz ≥ 300 °C). Volume gaz important → récupération pratique viable commercialement. Gaz corrosif → température après récupération > point rosée acide.
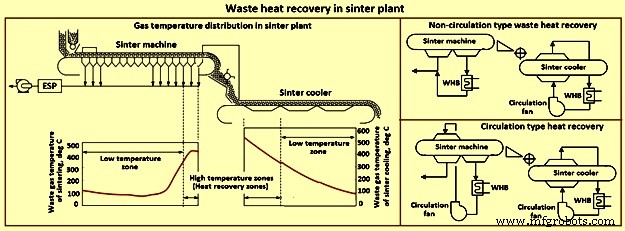
Figure 6 : Récupération chaleur fatale en usine frittage
Récupération chaleur gaz d'échappement machine : type circulation et type non-circulation (Figure 6). Type circulation : gaz après récupération recirculé à machine comme gaz refroidissement remplacement. Type non-circulation : gaz après récupération → traitement gaz direct. Type circulation adopté pour efficacité récupération chaleur.
Avantages additionnels : réduction SOx, NOx, émissions particulaires ; amélioration productivité, rendement, résistance à froid du fritté. Récupération énergie ~30 % atteinte.
Système frittage optimisé émissions (EOS - Emission Optimized Sintering)
Problème récurrent : volume élevé gaz d'échappement, faible concentration polluants à traiter. Objectif EOS : réduire volume gaz à traiter (jusqu'à -50 %) par hotte au-dessus grille frittage alimentée air pur + air recyclé des boîtes à vent. Figure 7 : strand frittage avec système EOS.
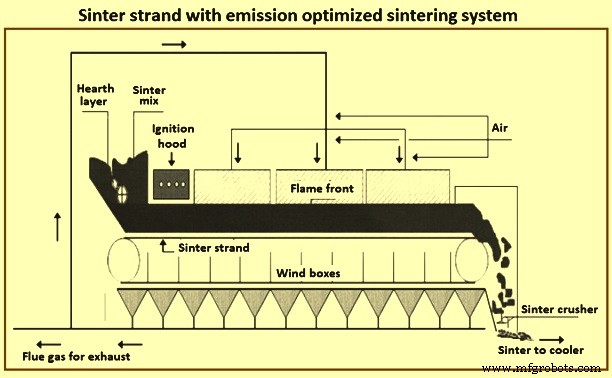
Figure 7 : Strand frittage avec système frittage optimisé émissions
Contrôle émissions poussières
Augmentation production → plus de poussière → plus d'émissions particulaires. Poussières chargées, variété polluants organiques et métaux lourds (HAP). Envoi gaz résiduels vers précipitateur électrostatique par tuyaux chargés négativement → particules chargées négativement → attirées/collectées par plaques chargées positivement → gaz propre + récupération vapeur accrue. Poussières grossières éliminées collecteurs secs poussières et recyclées. ESP réduit niveau poussières gaz de four.
Procédé EFA (Entrained Flow Absorber)
Développé par Paul Wurth. Installé en fin de processus frittage. Composé : absorbant à flux entraîné + filtre à manches. Capture dans gaz de four frittage : poussières, oxydes soufre, acides chlorhydrique/fluorhydrique, dioxines/furanes. Absorbant : chaux hydratée (hydroxyde calcium) + coke de charbon brun (adsorption dioxines/furanes). Conditions optimales : eau pulvérisée haute pression dans réacteur, température 80-110 °C. Eau injectée s'évapore, poussières collectées filtre manches. Résultats : SOx < 50 mg/Nm³, poussières < 5 mg/Nm³, furanes/dioxines < 0,1 ng/Nm³ (STP).
Procédé MEROS (Maximized Emission Reduction of Sintering)
Technologie innovante Primetals Technologies pour réduire émissions polluantes usines frittage. Additifs spécifiques → composants polluants gaz combinés/séparés dans filtre tissu connecté. Procédé « semi-sec » → 100 % sans effluent.
Nettoyage en plusieurs étapes : (i) injection adsorbants carbone + agents désulfuration dans flux gaz four frittage (contre-courant) → liaison métaux lourds/composés organiques, (ii) circulation flux gaz dans réacteur conditionnement : humidification + refroidissement ~100 °C par brouillard fin injecté (accélère réactions chimiques liaison/élimination SO₂ et autres gaz acides), (iii) gaz sortant réacteur → filtre manches → élimination poussières avec polluants piégés.
Élimination haute efficacité : poussières, gaz acides, métaux dangereux, composés organiques. Première installation 2007 Linz (Autriche), capacité 1 million Nm³/h. Émissions poussières < 5 mg/Nm³. Hg, Pb, composés organiques (dioxines/furanes PCDD/F), HCl, HF, COV condensables totaux < 0,1 ng/Nm³. Caractéristique majeure : conforme réglementations actuelles et futures prévisibles. Figure 8 : flowsheet base MEROS.
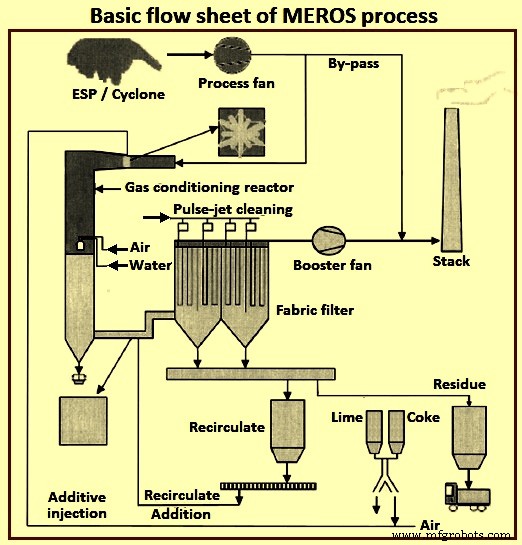
Figure 8 : Flowsheet de base du procédé MEROS
Système recirculation sélective gaz résiduels
Pendant frittage, volume air aspiré > requis combustion complète pour vitesse front flamme élevée. Gaz résiduel frittage typique : 12-15 % O₂ résiduel, température bien au-dessus point rosée critique → recirculation possible après appoint air faible.
Système « recirculation sélective gaz résiduels » : gaz résiduel zones sélectionnées machine frittage + air refroidisseur + air ambiant → recirculé vers strand frittage. Développé initialement pour maintenir volume gaz constant en augmentant capacité frittage et diminuant émissions spécifiques → coûts investissement/exploitation épuration gaz maîtrisés.
Figure 9 : schéma typique. Gaz chauds sections 1 et 3 machine frittage + air refroidisseur + air ambiant → recirculés section 2. Partie gaz recyclée vers hotte couvrant partie strand.
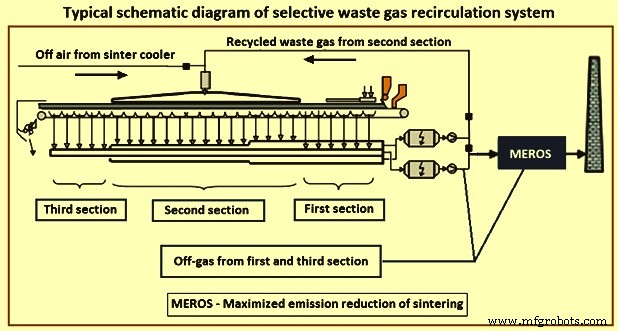
Figure 9 : Schéma typique système recirculation sélective gaz résiduels
Avantages : (i) volume gaz résiduel/unité fritté -50 %, (ii) consommation combustible solide spécifique -10 à -15 % (valorisation chaleur gaz résiduel + post-combustion CO), (iii) coûts investissement/exploitation épuration gaz réduits, (iv) productivité et qualité fritté maintenues, (v) émissions CO₂ diminuées, (vi) émissions spécifiques SOx, NOx, PCDD/PCDF, métaux lourds réduites.
Modélisation du procédé de frittage
Pendant frittage, réactions chimiques et transformations de phase multiples, dues aux changements de front thermique et modifications composition gazeuse locale / températures initiales fusion mélange matières premières. Température et composition solides locales atteintes → transformations de phase pilotées par apport chaleur et diffusion dans lit particules, mécanisme formation liquide rôle majeur. Matériaux fondent partiellement à température fusion locale ; contact gaz froid favorise re-solidification → agglomération particules → gâteau fritté poreux continu. Propriétés finales fritté dépendent fortement : cycle thermique, composition chimique initiale matières premières, propriétés thermo-physiques développées pendant frittage. Modèle mathématique simule phénomènes dans machine strand production industrielle fritté HF.
Méthode modélisation machine strand industrielle : équations transport multi-phase, multi-composant (momentum, masse, énergie) pour phases gaz, solide, liquide, intégrant phénomènes locaux formation fritté poreux (Figure 10). Modèle considère interactions phases simultanées ; espèces chimiques chaque phase calculées équations conservation espèces. Descriptions précises échanges taux momentum, énergie, réactions chimiques = essentiels précision globale.
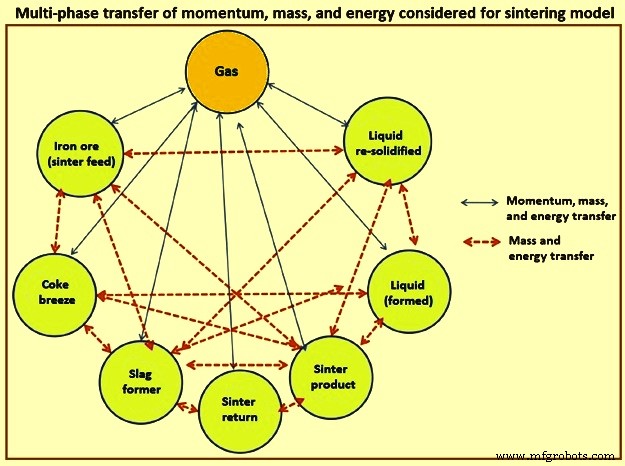
Figure 10 : Transfert multi-phase momentum, masse, énergie considéré modèle frittage
Espèces chimiques individuelles : résolution équation transport chaque espèce phases gaz/solide. Phase solide = mélange alimentation minerai frittage, fritté fin (fines retour), coke soufflet (autre combustible solide), calamines (fines aciérie), fondants. Phase liquide = composants fondus/formés phase liquide. Phase re-solidifiée = liquides re-solidifiés + phases formées re-solidification, dépendent composition liquide locale et échange chaleur. Gâteau fritté final = mélange ces matériaux ; qualité dépend compositions finales, fractions volumiques, distribution dans structure mosaïque fritté.
Hypothèse modèle : phase liquide formée se déplace avec phase solide restante (viscosité, liquide formé attaché surface particules non fondues) → équations transfert momentum et enthalpie solides comptent mélange liquide visqueux/solides. Propriétés thermo-physiques température-composition dépendantes → règle mélange (pondération fractions volumiques phases).
Système automatisation et contrôle
Objectif ultime : stabiliser frittage, augmenter productivité, baisser coûts production. Automatisation/contrôle nécessaire pour opération optimale stable tout au long du processus. Efforts pour comprendre phénomènes dans lit et piloter processus vers optimum. Techniques principales : contrôle densité charge (frittage uniforme largeur strand) et contrôle vitesse palette (productivité/qualité optimales).
Système automatisation/contrôle usine frittage = système hiérarchique trois niveaux : DCS (Distributed Control System), PCS (Process Computer System centralisé), CCS (Central Computer Systems) aciérie.
- DCS : mesure distribution vitesse vent et température gaz le long strand, DDC (Direct Digital Control).
- PCS : contrôle processus optimisation exploitation usine frittage, services information opérateurs.
- CCS : planification, gestion, analyse données production/exploitation base données générique.
Figure 11 : système automatisation/contrôle usine frittage.
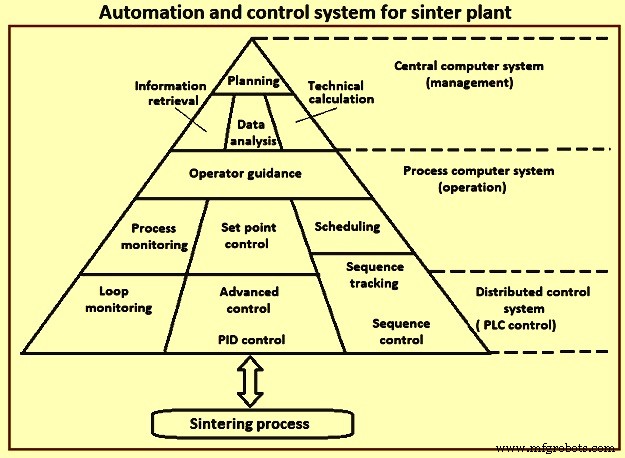
Figure 11 : Système automatisation et contrôle usine frittage
Système expert boucle fermée : opérateur « aussi peu d'actions que possible, autant que nécessaire » → opération frittage optimisée interactions minimales. Système expert = système décisionnel à règles, contrebalance fluctuations processus (changements composition/qualité mélange brut, facteurs humains, conditions processus). Réponse rapide situation anormale/changement = fonctionnement global plus fluide. Timing précis activités contrôle et anticipation perturbations = importance capitale pour éviter conditions critiques et maintenir haut taux production bas coûts.
Avec automatisation/contrôle : conditions optimales atteintes (alignement parfait paramètres processus). Système automatisation niveau 2 intégré usine frittage : écart-type paramètres qualité -5 à -10 %. Consommation coke soufflet -3 %. Productivité +3 à +5 %.
Processus de fabrication
- Procédé de frittage d'alliages réfractaires — Six étapes clés et facteurs d'influence
- Systèmes avancés d'automatisation et de contrôle pour installations de sintering
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Facteurs clés qui façonnent le processus de frittage dans la production de minerai de fer
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Technologies avancées optimisant le cokéfaction dans les fours à coke à sous-produits
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Kaizen : Une philosophie éprouvée pour l'amélioration continue