



Optimisation des fluides de coupe pour différents procédés de coupe des métaux
Le fluide de coupe des métaux, abrégé en fluide de coupe ; l'effet de lubrification dans le processus de coupe peut réduire le frottement entre la face de dépouille et les copeaux, et la face de flanc et la surface usinée, formant une partie du film lubrifiant, réduisant ainsi la force de coupe, le frottement et la consommation d'énergie, réduisant la température de surface et l'usure de l'outil de la partie de frottement entre l'outil et le brut de la pièce, et améliorant la performance de coupe du matériau de la pièce.
Différents procédés de coupe ont des exigences différentes pour le fluide de coupe. La sélection correcte d'un fluide de coupe approprié est très importante pour la qualité de la pièce.
Tournage de dégrossissage
Lors du tournage de dégrossissage, la surépaisseur d'usinage est grande, donc la profondeur de coupe et l'avance sont grandes, la résistance de coupe est grande, une grande quantité de chaleur de coupe est générée, et l'usure de l'outil est également sévère. Il doit être principalement utilisé pour le refroidissement et avec un certain nettoyage, lubrification et prévention de la rouille. Le fluide de coupe à base d'eau efficace élimine la chaleur de coupe à temps, réduit la température de coupe, et améliore la durabilité de l'outil. Généralement, il est préférable d'utiliser une émulsion à pression extrême. En plus d'une bonne performance de refroidissement, les émulsions à pression extrême ont également une bonne lubrifiabilité à pression extrême. Lors de l'utilisation de fluide de coupe à base d'eau, faites attention à l'entretien de la surface de la glissière de la machine-outil. Séchez le fluide de coupe sur la table de travail et appliquez du lubrifiant avant de quitter le travail.
Tournage de finition
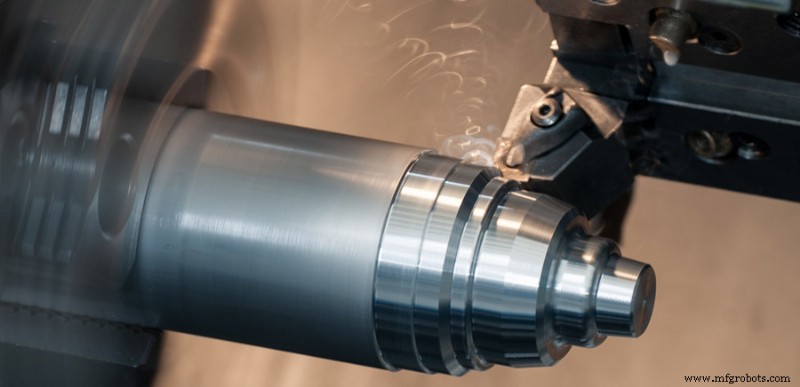 Lors du tournage de finition, la surépaisseur de coupe est faible, la profondeur de coupe est généralement seulement de 0,05 à 0,8 mm, et le débit d'avance est également faible. Il est requis d'assurer la précision et la rugosité de surface de la pièce. En raison de la faible force de coupe et de la basse température pendant le tournage de finition, des fluides de coupe à faible coefficient de frottement et à bonne performance de lubrification doivent être utilisés. Généralement, des émulsions à haute concentration (fraction massique supérieure à 10 %) et des fluides de coupe avec additifs huilés doivent être utilisés. Pour le tournage avec des exigences de précision élevées, comme le filetage fin, l'huile de colza, l'huile de soja ou d'autres produits doivent être utilisés comme fluide lubrifiant pour répondre aux exigences de précision. Comme mentionné ci-dessus, en raison de la mauvaise stabilité des huiles végétales et de leur facile oxydation, certaines usines utilisent (fraction massique) lubrifiant de coupe de précision JQ-1 15 % et huile de système à perte totale L-AN32 85 % comme huiles de coupe de précision, avec de bons résultats.
Alésage
Le mécanisme de l'alésage est le même que celui du tournage, mais c'est l'usinage de trous intérieurs, la quantité de coupe et la vitesse de coupe ne sont pas grandes, mais les conditions de dissipation de chaleur sont mauvaises, l'émulsion peut être utilisée comme fluide de coupe, et le débit et la pression du fluide de coupe doivent être augmentés de manière appropriée lorsque c'est applicable.
Fraisage
Le fraisage est une coupe intermittente. La profondeur de coupe de chaque dent change de temps en temps, ce qui est sujette aux vibrations et à un certain impact, donc les conditions de fraisage sont pires que le tournage. Lors de l'utilisation d'outils en acier rapide pour le fraisage en plan à grande vitesse ou le fraisage en bout à grande vitesse, des fluides de coupe avec de bonnes propriétés de refroidissement et une certaine lubrification sont requis, tels que les émulsions à pression extrême. En fraisage à basse vitesse, de l'huile de coupe avec une bonne lubrifiabilité est requise, telle que l'huile de coupe de précision et l'huile de coupe à pression extrême inactive. Pour l'acier inoxydable et l'acier allié résistant à la chaleur, de l'huile de coupe contenant des additifs à pression extrême au soufre et au chlore peut être utilisée.
Alésage de finition (Rémorrage)
Le rémorrage est la finition des trous et nécessite une haute précision. Le rémorrage est une coupe à basse vitesse et à faible avance, principalement parce que l'outil et la paroi du trou sont pressés et coupés, et les fragments de copeaux sont faciles à rester dans la rainure ou à coller au bord de la lame, ce qui affecte l'effet de pression de la bande de guidage. Détruit la précision d'usinage et la rugosité de surface, augmente le couple de coupe, mais génère aussi un bord rapporté et augmente l'usure de l'outil. Le rémorrage appartient essentiellement à l'état de lubrification limite. Généralement, une émulsion à pression extrême à haute concentration ou une huile de coupe à pression extrême avec une bonne lubrifiabilité et une certaine fluidité peuvent être utilisées pour obtenir de bons résultats. Pour l'acier inoxydable et l'acier résistant à la chaleur, un fluide de coupe composé à haute pression extrême peut être utilisé. Pour le rémorrage de trous profonds, l'huile de coupe pour forage profond avec une bonne performance de lubrification peut répondre aux exigences technologiques.
Brochage
La broche est un outil de traitement dans lequel un grand nombre de dents sont disposées le long de la direction axiale selon les dents de la lame. La caractéristique du brochage est qu'il peut traiter des pièces aux formes complexes avec une haute précision. Comme la broche est un outil précieux, la durabilité de l'outil a un impact plus important sur les coûts de production. De plus, le brochage est une finition, qui a des exigences strictes sur la rugosité de surface de la pièce. Lors du brochage, la résistance de coupe est grande, l'évacuation des copeaux est difficile, la condition de refroidissement est mauvaise, et la surface de la pièce est facilement rayée, donc la lubrifiabilité et la performance d'évacuation des copeaux du fluide de coupe sont requises. Il existe en Chine des huiles de brochage spéciales contenant des additifs à pression extrême au soufre.
Pour le brochage de l'acier inoxydable et des alliages résistants à la chaleur, la formule suivante (fraction massique) peut être utilisée : lubrifiant à pression extrême JQ-2 20 %, paraffine chlorée 15 %, benzène 80 utilisé 1 %, huile de système à perte totale L-ANN22 64 %.
Perçage
Le perçage avec un foret hélicoïdal général est un usinage de dégrossissage. Il est difficile d'évacuer les copeaux pendant le perçage et la chaleur de coupe n'est pas facile à évacuer, ce qui entraîne souvent un revenu de la lame, ce qui affecte la durée de vie et l'efficacité de traitement du foret. Choisir un fluide de coupe avec de bonnes performances peut prolonger la durée de vie du foret de plusieurs fois ou plus, et l'efficacité de production peut également être considérablement améliorée. Généralement, une émulsion à pression extrême ou un fluide de coupe synthétique à pression extrême peut être utilisé. Le fluide de coupe synthétique à pression extrême a une faible tension de surface et une bonne perméabilité. Il peut refroidir le foret à temps, ce qui est très efficace pour prolonger la durée de vie de l'outil et améliorer l'efficacité de traitement. Pour les matériaux difficiles à couper tels que l'acier inoxydable et les alliages résistants à la chaleur, des huiles de coupe à pression extrême à faible viscosité peuvent être utilisées.
Usinage de filetage
Lors de la coupe de filetage, l'outil est en contact en forme de coin avec le matériau de coupe, et le bord de coupe est entouré par le matériau de coupe sur trois côtés. Le couple de coupe est grand et l'évacuation des copeaux est difficile. La chaleur ne peut pas être emportée par les copeaux à temps. L'outil s'use facilement, les débris de coupe se coincent et des vibrations se produisent facilement. En particulier lors du filetage et du taraudage, les conditions de coupe sont plus exigeantes, et parfois l'ébréchage et la casse du taraud se produisent.
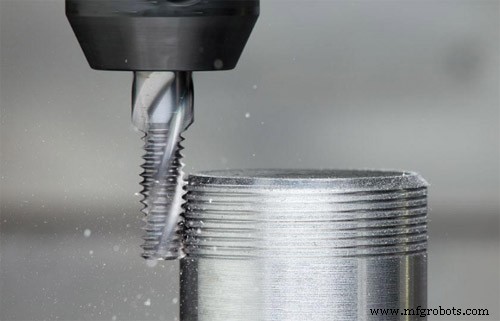
Le fluide de coupe doit avoir un coefficient de frottement plus faible et une pression extrême plus élevée en même temps pour réduire la résistance de frottement de l'outil et prolonger l'utilisation de la durée de vie de l'outil. Généralement, un fluide de coupe composite contenant à la fois un agent huilé et un agent à pression extrême doit être sélectionné. De plus, la perméabilité du fluide de coupe est très importante lors du taraudage. La capacité du fluide de coupe à pénétrer le bord de coupe à temps a un grand impact sur la durabilité du taraud. La perméabilité du fluide de coupe est liée à la viscosité. L'huile à faible viscosité a une meilleure perméabilité. Si nécessaire, une petite quantité de diesel ou de kérosène peut être ajoutée pour améliorer la perméabilité. Dans certains cas, lors du taraudage de trous borgnes, il est difficile pour le fluide de coupe d'entrer dans le trou. Dans ce cas, un fluide de coupe à haute viscosité et à forte adhérence sera plus efficace.
Voici quelques formules (fraction massique) de fluides de coupe pour le taraudage :
- Huile grasse sulfatée 10 %, paraffine chlorée 10 %, huile grasse 8 %, huile de système à perte totale L-AN15 72 %, adaptée au taraudage d'acier et d'acier allié.
- Lubrifiant à pression extrême JQ-2 20 %, lubrifiant de coupe de précision JQ-1 10 %, huile de système à perte totale L-AN15 70 %, adaptée au taraudage d'acier et d'acier allié.
- Lubrifiant à pression extrême JQ-2 15 %, huile de moteur diesel 20 %, huile de système à perte totale L-AN15 65 %, adaptée au taraudage d'aluminium et d'alliage d'aluminium.
- Lubrifiant à pression extrême JQ-2 30 %, paraffine chlorée 10 %, huile grasse 10 %, huile de système à perte totale L-AN32 50 %, adaptée au taraudage d'acier inoxydable et de trous borgnes.
- Huile émulsionnée à pression extrême 20 % + eau 80 %, adaptée au traitement de filetage de pièces standard en acier.
Rectification
L'usinage par rectification peut obtenir une haute précision dimensionnelle et une faible rugosité de surface. Lors de la rectification, la vitesse de rectification est élevée, la génération de chaleur est importante, et la température de rectification peut atteindre 800-1000 ℃ ou même plus. Il est facile de provoquer des brûlures de surface de la pièce, des fissures de surface et une déformation des pièces due au stress thermique. La meule s'use par passivation et les grains abrasifs tombent, et les débris abrasifs et la poudre de meule sont faciles à éclabousser et à tomber sur la surface de la pièce, ce qui affecte la précision d'usinage et la rugosité de surface. Lors du traitement de matériaux tenaces et plastiques, les débris de rectification sont faciles à coincer dans l'interstice sur la surface de travail de la meule ou les débris de rectification et le métal de traitement sont fusionnés sur la surface de la meule, ce qui fera perdre à la meule sa capacité de rectification. Par conséquent, afin de réduire la température de rectification, d'éliminer les débris de rectification et la poudre de meule, et d'améliorer le rapport de rectification et la qualité de surface de la pièce, il est nécessaire d'utiliser un fluide de coupe avec une bonne performance de refroidissement et de nettoyage, et un certain degré de lubrifiabilité et de résistance à la rouille.
1. Rectification ordinaire :
Une émulsion antirouille ou de l'eau de soude et un fluide de coupe synthétique (fraction massique) peuvent être utilisés, tels que : émulsion antirouille 2 %, nitrite de sodium 0,5 %, carbonate de sodium 0,2 %, eau 97,3 % ; 0,8 % nitrite de sodium, 0,3 % carbonate de sodium, 0,5 % glycérine, 98,6 % eau ; utiliser directement 3 % - 4 % d'émulsion antirouille ou de liquide de synthèse chimique.
Pour la rectification de précision avec des exigences de précision élevées, l'utilisation de fluide de rectification fin H-1 peut améliorer considérablement la précision d'usinage et l'efficacité de rectification de la pièce, et la concentration d'utilisation est de 4-5 %.
2. Rectification à grande vitesse :
La rectification avec une vitesse de meule dépassant 50 m/s est généralement appelée rectification à grande vitesse. Lorsque la vitesse linéaire de la meule augmente, la température de rectification augmente considérablement. Selon le test, la température de rectification (température moyenne de la pièce) lorsque la vitesse linéaire de la meule est de 60 m/s est d'environ 50-70 % plus élevée que celle de 30 m/s ; lorsque la vitesse linéaire de la meule est de 80 m/s, la température de rectification est de 15-20 % plus élevée qu'à 60 m/s. Après l'augmentation de la vitesse linéaire de la meule, le nombre de grains abrasifs participant à la rectification par unité de temps augmente, le frottement s'intensifie, et la consommation d'énergie augmente également, ce qui augmente la température de surface de la pièce, et augmente la possibilité de brûlures et de fissures de surface. Utilisez un fluide de refroidissement avec une performance de refroidissement efficace pour résoudre. Par conséquent, dans la rectification à grande vitesse, les fluides de rectification ordinaires ne peuvent pas être utilisés, mais des fluides de rectification à grande vitesse avec une bonne pénétration et performance de refroidissement doivent être utilisés. Par exemple, les fluides de rectification à grande vitesse GMY peuvent répondre aux exigences du processus de rectification à grande vitesse avec une vitesse linéaire de 60 m/s.
3. Rectification puissante :
C'est un processus de rectification avancé à haute efficacité. Par exemple, dans la rectification puissante par plongée à grande vitesse, une meule avec une vitesse linéaire de 60 m/s sera coupée radialement à un débit d'avance de 3,5-6 mm/min. Le débit peut atteindre 20-40 mm3/mm.s. À ce moment, le frottement entre les grains abrasifs de la meule et la pièce est très sévère. Même sous la condition de refroidissement à haute pression et grand débit, la plage de température de la couche de surface de la pièce dans la zone de frottement est de 700-1000 ℃. Sans cela, le processus de rectification est impossible. Dans la rectification par plongée puissante, par rapport à l'émulsion, le volume total de rectification est augmenté de 35 %, le rapport de rectification est augmenté de 30-50 %, et le temps de rectification normal est prolongé d'environ 40 %. La perte de puissance est d'environ 40 %. Par conséquent, la performance du fluide de refroidissement a une grande influence sur l'effet de rectification pendant la rectification puissante. Actuellement, les fluides de rectification puissante produits nationalement incluent le fluide de rectification puissante à grande vitesse QM et le fluide de rectification puissante à avance lente HM.
4. Rectification avec meule diamant :
Cela est utilisé pour la rectification de carbure cémenté, céramique, verre et autres matériaux à haute dureté. Il peut être dégrossi et finement rectifié. La surface rectifiée ne produit généralement pas de fissures ou d'interstices, ce qui peut atteindre une meilleure faible rugosité de surface. Afin d'empêcher une génération excessive de chaleur pendant la rectification et l'usure prématurée de la meule, et d'obtenir une rugosité de surface plus faible, un refroidissement continu et suffisant est requis. En raison de la haute dureté de la pièce, le fluide de rectification doit principalement avoir une performance de refroidissement et de nettoyage pour maintenir la meule affûtée. Le coefficient de frottement du fluide de rectification ne doit pas être trop bas, sinon il causera une faible efficacité de rectification et des brûlures de surface. Un fluide synthétique chimique basé sur des sels inorganiques est utilisé comme fluide de rectification. Une petite quantité de polyéthylène glycol peut être ajoutée comme lubrifiant pendant la rectification fine, ce qui peut améliorer la qualité de traitement de surface de la pièce. Pour les pièces avec une haute précision d'usinage, des fluides de rectification à base d'huile à faible viscosité avec de bonnes propriétés de lubrification peuvent être utilisés.
5. Rectification de filetage, d'engrenage et de vis :
Ce type de rectification accorde une attention particulière à la qualité et à la précision dimensionnelle de la surface traitée après rectification. Généralement, il est conseillé d'utiliser de l'huile de rectification contenant des additifs à pression extrême. Ce type de fluide de rectification à base d'huile est dû à sa bonne performance de lubrification, peut réduire la chaleur de rectification, et les additifs à pression extrême qu'il contient peuvent réagir avec le matériau de la pièce pour produire un film de sulfure de fer et de chlorure de fer à faible résistance au cisaillement, ce qui peut réduire l'usure du bord de coupe du grain abrasif et faire en sorte que la rectification se déroule sans problème. Afin d'obtenir de meilleures propriétés de refroidissement et de nettoyage, et d'assurer la sécurité incendie, de l'huile de rectification à faible viscosité et à point d'éclair élevé doit être sélectionnée.
Processus de fabrication
- Découvrez les machines de découpe au couteau CNC polyvalentes pour la précision multi-industries
- Production de films d'emballage plastique : aperçu complet des processus et matériaux
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- Sélection Optimale des Outils de Tournage et Fluides de Coupe pour Alliages d'Aluminium
- Les 5 principaux procédés de découpe des métaux dans la fabrication moderne
- Coupe CNC vs coupe laser : choisir le bon processus de fabrication pour vos besoins
- Choisir la bonne lame de scie circulaire : Types, dentures et matériaux