



Production de films d'emballage plastique : aperçu complet des processus et matériaux
Les sacs plastiques — souvent appelés emballages plastiques — sont devenus omniprésents dans la vie moderne, offrant des solutions légères et rentables pour stocker aliments, biens de consommation et produits industriels dans le monde entier. Si leur commodité est indéniable, les implications environnementales de leur usage répandu font l'objet d'un examen croissant. Ci-dessous, Sunrise Colors fournit un regard expert, étape par étape, sur le parcours de fabrication des films d'emballage plastique, de la matière première au sac fini, et met en lumière les nuances différenciant les principaux types de polymères.
1. Le cycle de production en quatre étapes pour un emballage sûr et de haute qualité
Pour répondre aux normes rigoureuses de qualité et sécurité — surtout pour les applications de contact alimentaire — les entreprises d'emballage plastique suivent une séquence éprouvée en quatre étapes qui priorise les pratiques hygiéniques et le contrôle précis des intrants.
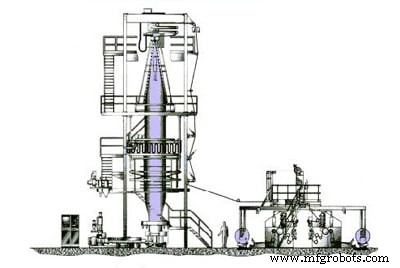
1.1. Préparation des matériaux : Mélange et conditionnement
Durant cette phase initiale, les techniciens mélangent des granulés de plastique vierge — ou un mélange de contenu recyclé — avec des additifs essentiels, formant un matériau « plastique-en-usage ». Le mélange résultant, ou masterbatch, assure que chaque couche de film possède les propriétés mécaniques, optiques et barrières souhaitées.
1.2. Formation du film : L'étape de soufflage-extrusion
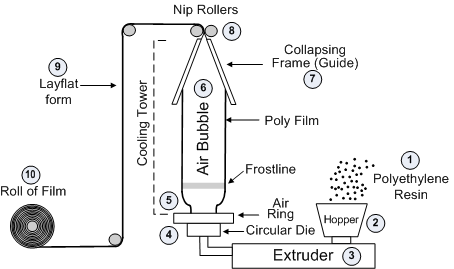
Après le pré-mélange, le matériau fondu est dirigé dans une extrudeuse ou un système de type paille, où il est chauffé et transformé en une bulle — connue comme « fusion à chaud » ou rupture thermique — avec une épaisseur et largeur précisément contrôlées. Les opérateurs calibrent la membrane pour atteindre les spécifications requises pour l'application cible.
1.3. Post-extrusion : Refroidissement et enroulement
Une fois la bulle refroidie, elle passe à travers une série de rouleaux qui la transforment en une feuille plate et stable. Le film est ensuite enroulé sur un noyau en papier ou plastique, produisant un rouleau double-couche. Pour les produits monocouche, une étape de dédoublement secondaire crée deux noyaux simultanément.
1.4. Découpe et scellage finaux
Le rouleau fini est alimenté dans une coupeuse automatisée. Des capteurs avancés mesurent la longueur de chaque segment pour assurer l'uniformité, tandis qu'un système de thermoscellage intégré scelle les bords inférieurs du sac. Le résultat est un sac plastique prêt à l'emploi répondant aux critères de sécurité et de performance.
2. Nuances de production spécifiques aux matériaux
Bien que le cycle d'extrusion-soufflage de base reste constant à travers les polymères, chaque matériau — PEBD, PEHD, PP — a des caractéristiques uniques qui influencent les ajustements de processus et l'adéquation à l'usage final. Voici une comparaison concise de ces plastiques courants.
2.1. PEBD (Polyéthylène basse densité)
- Propriétés : Haute flexibilité, excellente transparence, barrière supérieure contre l'humidité et les produits chimiques, apte au contact alimentaire.
- Usages typiques : Sacs flexibles pour stockage liquide, sachets d'épices, pochettes pour produits frais.
- Note processus : Point de fusion 105-115 °C ; facile à imprimer mais difficile à poinçonner en raison de sa souplesse. Traitements antistatiques recommandés pour environnements électroniques ou explosifs.
- Production : Reflète la séquence standard extrusion-soufflage, avec légers ajustements pour maintenir l'intégrité du film pendant le refroidissement.
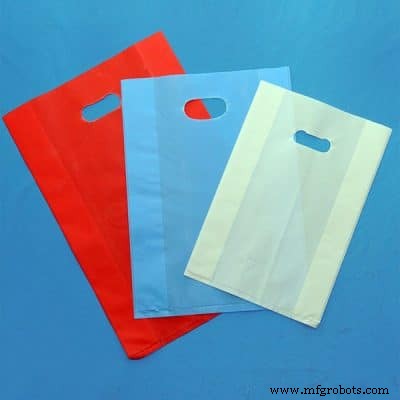
2.2. PEHD (Polyéthylène haute densité)
- Propriétés : Modérément transparent, surface brillante, rigide comparé au PEBD, résistance mécanique supérieure.
- Usages typiques : Sacs à poignées, sacs de courses, contenants rigides.
- Note processus : Point de fusion 130-150 °C. Nécessite une barre stabilisatrice centrale dans la tête de moulage pour maintenir la bulle verticale pendant l'extrusion et faciliter le refroidissement rapide de la fusion haute température.
- Production : Similaire au PEBD mais incorpore la barre stabilisatrice et un régime de refroidissement légèrement modifié.
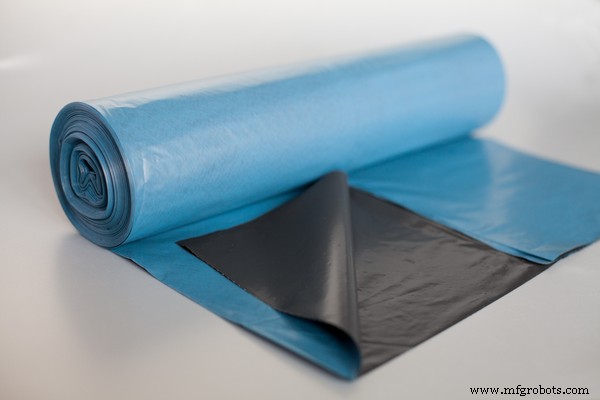
2.3. PP (Polypropylène)
- Propriétés : Incolore, inodore, non-toxique, excellente résistance thermique (160-171 °C), facile à déchirer quand percé.
- Usages typiques : Emballage produits haute valeur, sacs à ouverture facile, contenants botaniques.
- Note processus : La haute température de fusion nécessite une méthode de soufflage par le haut ; la bulle est formée depuis le haut pour prévenir la déchirure. Le refroidissement par jet d'eau assure une chute rapide de température, stabilisant le film avant enroulement.
- Production : Partage les étapes extrusion-soufflage-pressage et découpe avec les autres polymères mais nécessite techniques de soufflage et refroidissement spécialisés pour préserver l'intégrité du film.
Quel que soit le type de polymère, les étapes fondamentales de production — mélange, extrusion-soufflage, refroidissement, découpe — restent constantes. Cependant, les propriétés physiques uniques de chaque matériau dictent des ajustements de processus spécifiques, assurant que le produit final répond aux exigences fonctionnelles de son application prévue.
Colorant
- Alliages Tungstène-Cuivre : le matériau haute performance pour l'encapsulation microélectronique
- Ultra Purge 100X : Nettoyage Efficace et Instantané pour Moules Polyoléfines à Parois Fines
- Exploration des 8 Grandes Tendances Technologiques de 2021 avec Exemples Concrets
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Maîtriser l'Extrusion Plastique : Processus, Matériaux et Applications Clés
- Choisir les Bons Matériaux pour le Moulage à la Cire Perdue : Types, Avantages et Applications
- Procédés de soudage à l'arc électrique : types et applications
- Équipements essentiels du soudage à l'arc : types, fonctions et applications
- Propriétés mécaniques clés des matériaux : vue d'ensemble complète