



Technologies avancées optimisant le cokéfaction dans les fours à coke à sous-produits
Les charbons cokéfiables sont convertis en coke dans les batteries de fours à coke à sous-produits. Le cokéfaction consiste à chauffer le mélange de charbons concassés en l'absence d'air pour chasser les composés volatils. Le coke résultant est un matériau carboné dur, poreux, utilisé pour la réduction des minerais de fer au haut fourneau. Le four à coke à sous-produits récupère aussi les produits chimiques volatils : gaz de cokerie, sulfate d'ammonium, goudrons, huiles. En trois à quatre décennies, plusieurs technologies ont permis : (i) utilisation de charbons inférieurs dans le mélange, (ii) vastes améliorations du procédé, (iii) qualité coke métallurgique améliorée, (iv) rendements améliorés, (v) récupération énergie fatale, (vi) meilleur contrôle émissions batterie. Principales technologies :
Concassage sélectif des charbons
Le charbon est hétérogène : composants de duretés différentes. Lors du broyage (minage ou préparation cokéfaction), composants tendres concentrés dans fines, durs dans grossiers. Fractions ont propriétés cokéfaction différentes → concept concassage sélectif : contrôler degré concassage différents constituants mélange. Utile pour charbons pétrographiquement hétérogènes.
Technologie théoriquement solide : améliorer homogénéité composants réactifs/inertes. Composants réactifs = vitrinites (plus tendres). Matières minérales = plus dures. Concassage conventionnel (tout charbon ensemble) → vitrinites plus fines que matières minérales. Pour coke qualité supérieure : souhaitable concasser matières minérales plus finement que vitrinites → lors ramollissement charge cokéfaction, matières minérales mieux assimilées → résistance améliorée. Normalement : concassage chaque type charbon séparément.
Concassage sélectif : silo tampon, station concassage, station mélange, malaxeur, acheminement tour à charbon batteries. Charbon convoyé stock → silo tampon (amortit débit massif stock vs débit réduit concassage). Station concassage : charbons concassés type par type avec réglages concasseur individuels. Après concassage → station mélange. Chaque type stocké bac mélange séparé. Nombre/taille bacs adaptés aux types/pourcentages mélange. Aval bacs : types charbon alimentés convoyeur sortie par peseuses à bande. Station mélange → malaxeur. Additifs (huile, eau, poussières coke) ajoutés chute transfert amont malaxeur. Malaxeur : homogénéisation mélange. Après mélange → tour à charbon. Mesure humidité charbon amont fin convoyeur tour. Figure 1 : concept base concassage sélectif.
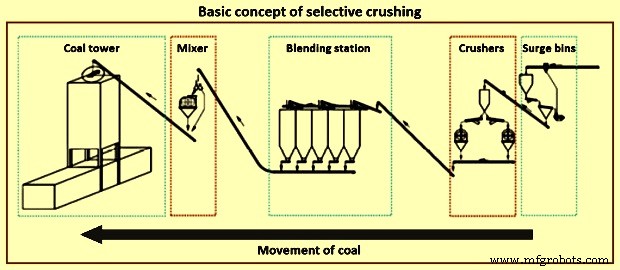
Figure 1 : Concept de base du concassage sélectif
Réglage concasseur ajusté automatiquement selon pré-réglages par type charbon. Possibilité : granulométrie optimale chaque type selon composition mélange, réactivité propriétés changeantes. Exemples : charbons faible pouvoir cokéfiant → granulométrie moyenne plus grande (surface spécifique plus faible). Charbons tendres riches inertes → granulométrie moyenne plus faible selon composition mélange. Mélange plus homogène que concassage mélange. Inertes et réactifs uniformément répartis, non concentrés certaines fractions granulométriques → moins points fragiles coke, évite différences retrait par inertes mal répartis.
Pré-criblage avant concasseurs
Étape additionnelle recommandée : pré-criblage charbon avant station concassage. Charbons bruts : 30-50 % granulométrie < 3 mm, ne nécessitant pas concassage supplémentaire. Élimination cette fraction avant concasseur : réduction capacité concasseurs considérable, contrôle portion fines plus efficace. Séparation fines : classificateurs pneumatiques ou cribles flip-flop. Investissement additionnel partiellement compensé par réduction capacité concasseurs.
Réduction fines → granulométrie moyenne mélange réduite efficacement → densité apparente augmentée → effet positif productivité four coke. Propriétés cokéfaction mélange améliorées (surface spécifique réduite) → permet pourcentage plus élevé charbons bas grade dans mélange.
Addition d'huile
Réglage densité apparente charbon par addition huile (0,1-0,5 %). Effets positifs propriétés coke. Cas addition huile compensant réduction densité apparente due à augmentation particules < 0,5 mm : pression gaz charbon n'augmente pas simultanément. Cas distribution granulométrique constante : pression gaz légèrement décroissante par addition huile. Meilleur écoulement dans chambre pendant chargement confirmé par exploitants batteries. Distribution charbon plus uniforme chambre, ligne charbon constante → moins report, carbonisation uniforme toute chambre. Consommation chaleur optimisée, surchauffe espace collecte gaz au-dessus charbon évitée → réduction formation carbone réactions craquage > 850 °C.
Contrôle humidité charbon (Coal Moisture Control - CMC)
Séchage charbon humidité constante. Fonctionnalité courante. Humidité constante → exploitation stable batteries fours coke. Séchage : sécheurs tubulaires rotatifs ou lits fluidisés derrière station mélange. CMC utilise chaleur fatale gaz cokerie pour sécher charbon cokéfaction.
Humidité mélange chargement fours : 8-10 %. Séchage → ~6 %. Réduction consommation combustible fours. Séchage coke : chaleur gaz cokerie, vapeur basse pression, autre source chaleur fatale. Figure 2 : schéma CMC.
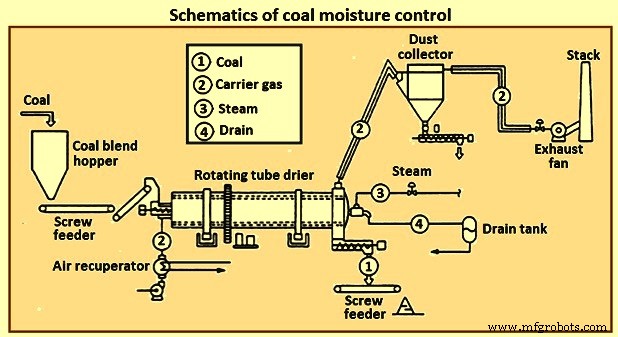
Figure 2 : Schéma du contrôle d'humidité du charbon
Bénéfices CMC : (i) économie combustible ~71 700 kcal/t, (ii) qualité coke +1,7 %, (iii) production coke +~10 %, (iv) réduction période cokéfaction, (v) diminution pollution eau.
Alternative favorable non réalisée : classificateurs pneumatiques élimination fines charbon + séchage charbon par flux air avant station concassage. Combine avantages pré-criblage + pré-séchage une station. Équipements base disponibles marché, mais application combinée pas encore adoptée pratiquement usines traitement charbon.
Chargement parestampage (Stamp charging)
Usage généralisé injection charbon pulvérisé HF → exigence coke qualité supérieure. Charbons cokéfiants plus coûteux, prix volatils, disponibilité relative → introduction charbons moins chers mélange nécessité → chargement parestampage (développé à l'origine pour charbons forts volatils, faible pouvoir cokéfiant).
Technique préparation charge : gâteau mélange charbon dans boîte métallique → chargement four coke. Densité charge plus élevée → meilleure qualité coke vs chargement conventionnel. Selon situation : soit meilleure qualité coke, soit charbons faiblement cokéfiants inclus mélange.
Estampage augmente densité apparente charge 30-35 % → ~1150 kg/m³. Concassage charbons > 90 % < 3 mm et 40-50 % < 0,5 mm nécessaire gâteau stable. Avec estampage : charbons bas rang, faiblement cokéfiants, forts volatils utilisables ~20 %. Mais charge compactée haute densité → pressions parois accrues. Choix mélange charbon : équilibre optimal forts/faibles volatils pour ne pas endommager parois réfractaires.
Procédé estampage utilisé depuis début XXe siècle. Origine Silésie/Pologne > 100 ans. Anciens : station estampage entre deux batteries. Paille comme aide résistance gâteau (liant). Chariot chargeur/bélier spécial chargement gâteau four par arrière. Coke estampage : plus dense, plus gros, plus uniforme → mieux adapté sidérurgie fonderies (résistance importante). Avantage : gamme charbons utilisables élargie (limites volatilité/pouvoir cokéfiant augmentées).
Développement moderne : cokerie Fürstenhausen, Völklingen (Allemagne), focus charbons forts volatils. 1978 : premier gâteau 6 m après R&D intensive, dépassant goulot économique. Première usine cette dimension 1984 Allemagne. Fours à fentes conventionnels et fours sans récupération/récupération chaleur utilisent cette technologie.
Technologie : formation gâteau charbon stable finement concassé par estampage mécanique hors four pour carbonisation. Estampage : densité apparente charbon chargé four augmentée par compactage physique en gâteau. Gâteau (taille ~ four) inséré dans four. Estampage : machine estampage-chargement-poussée utilisant marteaux à chute.
Équipement estampage : bâtiment dédié ou dans machine chargement/poussée. Processus : introduction mélange charbon (taille définie, distribution granulométrique, humidité) dans boîte acier, couches successives compactées mécaniquement. Application verticale ou horizontale. Vibration possible pour faciliter accommodement particules. Boîte horizontale remplie trois couches égales. Compactage + vibration, plaques marteaux couvrant surface gâteau, 2 min/couche, soutien transfert boîte→four. D'après certains, granulométrie fine pas nécessaire comme estampage conventionnel.
Deux aspects : (i) densification, (ii) propriétés mécaniques. Densification nécessaire cokéfaction. Gâteau plus dense → meilleure qualité coke (résistance mécanique à froid + comportement haute température). Propriétés mécaniques : suffisantes pour transport gâteau chargement four.
Mécanisme densification : particules charbon cèdent sous contrainte machine, vides interstitiels comblés par particules plus petites. Réarrangement soutenu par humidité superficielle (réduit frottement interne). Déformation élastique-plastique particules → cassure partielle + comblement micropores fragments. Volume pores diminue → saturation eau pores augmente → effet amortissement.
Eau capillaire : influence densification + propriétés mécaniques masse compactée (agent liant forces adhésives). Systématique génie procédés : gâteau estampage = aggloméré humide caractérisé forces adhésives ponts liquides système pores capillaires.
Densité visée : 1100-1150 kg/m³, dépend humidité, granulométrie mélange, énergie compactage. Propriétés mécaniques charbons influencent. Densité humide croissante humidité 6-13 %. Au-delà : énergie utilisée pour expulser eau gâteau. Variables importantes mélange : humidité, granulométrie pour résistance transport/chargement. Variable opératoire : énergie compactage. Propriétés pertinentes : résistance compression, cisaillement.
Chargement gâteau four : techniques selon conception four (fente verticale ou four horizontal sans récupération/récupération chaleur). Fours verticaux : chargement gâteau par portes côté pousseur → fortes émissions. Réduction : systèmes testés, surtout cadres étanches. Contrôle émissions ne réduit que partiellement. Solution récente nouvelles batteries : dépression forte (-400 Pa) collecteur principal pendant chargement. Pendant cokéfaction (pas chargement) : pression nominale négative. Commutation consigne dépression avant poussée gâteau.
Spécifications mélanges charbons typiques : 25-32 % matières volatiles (base sèche sans cendres), indice gonflement libre ≥ 3. Spécifications variables usine selon disponibilité/coûts charbons. Certaines usines : coke pétrole + fines coke dans mélange.
Avantages estampage : (i) débit +8-10 % (densité apparente supérieure), (ii) résistance coke améliorée (Micum, CSR) par compactage rapproché particules pendant carbonisation. Coke produit : plus dense, plus petit, plus uniforme.
Fours à coke à chargement par le haut à grande chambre
Fours grande chambre : 7,6 m hauteur. Complexe batteries grande chambre = état de l'art technologie consolidée cokéfaction. Tableau 1 : comparaison grande chambre vs fours 6,25 m (production 1,9 Mt/an).
| Tableau 1 : Comparaison four grande chambre vs four 6,25 m | |||
|---|---|---|---|
| Sujet | Unité | Four grande chambre | Four 6,25 m |
| Production annuelle | t | 1 900 000 | 1 900 000 |
| Hauteur four | m | 7,6 | 6,25 |
| Largeur four | mm | 550 | 410 |
| Volume four | m³ | ~79 | ~40 |
| Nombre batteries | Nb | 2 | 4 |
| Nombre fours | Nb | 118 | 160 |
| Poussées/jour | Nb | 116 | 226 |
| Portes four | Nb | 236 | 320 |
| Couvercles chargement | Nb | 472 | 640 |
| Couvercles tuyaux montant | Nb | 118 | 160 |
| Jeux machines exploitation | Nb | 31 | 2 |
Comparaison durée vie batterie
| Temps cokéfaction | h | 24,5 | 17 |
| Poussées/jour/four | Nb | 0,98 | 1,41 |
| Poussées/an/four | Nb | 358 | 515 |
| Durée vie attendue batterie (16000 poussées/four) | Ans | 44,6 | 31 |
Poussées/jour réduites grande chambre → 1 seul jeu machines exploitation vs 2 pour 6,25 m : avantages (i) coût investissement machines, (ii) coût exploitation. Durée vie attendue considérablement augmentée (16000 poussées/four vie moyenne).
Chaque paroi chauffante = 38 canaux chauffage : (i) double canal, recirculation partielle gaz résidus pour faible NOx, (ii) trois niveaux entrées air décalées → minimisation NOx + distribution température verticale correcte, (iii) débits gaz/air mixtes aisément réglables plaque régulation partie basse niveau régénérateur.
Système aspiration liqueur ammoniacale haute pression
Efficace contrôle émissions chargement batteries fours coke. Liqueur ammoniacale (sous-produit) pressurisée ~35-40 kg/cm², injectée buses spéciales col de cygne au chargement. Crée aspiration suffisante four → rétention polluants atmosphère. Système : pompes multietages haute pression, tuyauterie robuste, buses pulvérisation spéciales, vannes, instruments contrôle. Contrôle émissions → économie vapeur processus + augmentation rendement gaz brut.
Refroidissement sec du coke (Coke Dry Quenching - CDQ)
Alternative trempe humide conventionnelle. Procédé économie énergie production coke batterie fours. Usine CDQ = usine refroidissement sec coke. Trempe humide conventionnelle : coke rouge poussé four → refroidi aspersion eau. Eau vaporisée → atmosphère. Problème : perte énergie thermique coke rouge → vapeur vaporisée inutilisée. Inconvénient : poussières coke aéroportées → émissions CO₂ élevées + perte énergie thermique.
Trempe humide : chaleur sensible coke chaud dissipée atmosphère (perdue). Émissions aéroportées (0,5 t vapeur/t coke, chargée phénol, cyanure, sulfure, poussières) + grande quantité eau (~0,6 m³/t coke). Contaminants eau rejetés environnement.
Usine CDQ : coke rouge refroidi chambres refroidissement acier revêtu réfractaire, gaz inerte circulant contre-courant circuit fermé : chambre refroidissement, chambre collecte poussières, chaudière récupération chaleur, cyclones poussières, ventilateur moulin, dispositif soufflage, gaines circulation. Énergie thermique coke rouge récupérée chaudière récupération → vapeur → conservation énergie + réduction émissions particules coke. Tableau 2 : comparaison propriétés typiques coke deux procédés.
| Tableau 2 : Comparaison propriétés typiques coke produit | ||||
|---|---|---|---|---|
| N° | Paramètres | Unités | Trempe humide | Refroidissement sec |
| 1 | Teneur eau | % | 2-5 | 0,1-0,3 |
| 2 | Teneur cendres | % | 11,35 | 11,39 |
| 3 | Composants volatils | % | 0,5 | 0,41 |
| 4 | Taille particulaire moyenne | mm | 65 | 55 |
| 5 | Taux coke breeze (après coupure -15 mm) | % | 10 | 13 |
| 6 | Porosité | % | 49 | 48 |
| 7 | Indice tambour | % | 83,5 | 85 |
| 8 | CSR (Coke Strength after Reaction) | % | 58 | 60 |
Coke chaud poussé → usine CDQ seau fond ouvrant sur chariot quenching. Seau hissé dispositif levage/chargement sommet chambre CDQ → décharge coke rouge pré-chambre. Coke chaud (1000-1100 °C) refroidi chambre par gaz circulant. Chambre : gaz circulant contre-courant mouvement coke (gaz monte, coke descend gravité).
Gaz circulation continu = gaz mixte : principalement azote + faibles quantités CO₂, CO, H₂. Coke descendant refroidi < 200 °C par gaz soufflé zone basse chambre → déchargé dispositif fond chambre. Temps passage ~5-6 h.
Gaz circulation haute température (800-850 °C) après échange thermique chambre → collecteur poussières primaire → chaudière. Gaz après échange chaudière ~180 °C. Vapeur générée : vapeur processus usage général ou vapeur surchauffée haute pression → électricité via turbine génératrice.
Gaz → collecteur poussières secondaire → soufflante circulation (pression boostée, composition corrigée ajout azote) → injection bas chambre CDQ. Si nécessaire : sous-économiseur pour diminuer température gaz ~130 °C → efficacité refroidissement améliorée.
Installations auxiliaires : dispositif coupure coke chambre, système élimination poussières gaz inerte circulation, collecteur poussières secondaire avant soufflante circulation. Figure 3 : flowsheet trempe sèche.
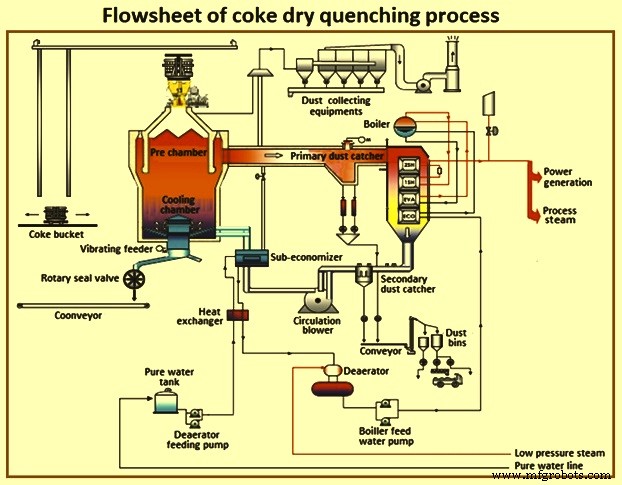
Figure 3 : Flowsheet du procédé de trempe sèche
CDQ : coke rouge refroidi gaz circuit fermé → empêche émission poussières coke aéroportées. Énergie thermique coke rouge (perdue trempe humide) récupérée/réutilisée vapeur CDQ. Moins combustibles fossiles → émissions CO₂ réduites → prévention réchauffement climatique. Usines CDQ : attention mondiale pour récupération énergie efficace + réduction pollution environnement. Considérées installation essentielle contre réchauffement climatique (CO₂) et pollution air. Étude calcul économie énergie basé exploitation existante : 85 % chaleur fatale carbonisation charbon récupérée CDQ.
Trempe sèche améliore aussi résistance coke. Autres avantages : réduction émissions GES, efficacité eau améliorée.
Portes étanches modernes
Portes fuyantes batterie four coke = source majeure pollution. Conception portes : évolution portes lutées → génération actuelle portes auto-régulées zéro fuite. Caractéristiques portes étanches : (i) diaphragme inox fin avec bord couteau cadre étanchéité entre corps porte et retenue briques, (ii) régulation ressort bord couteau pour auto-étanchéité, (iii) refroidissement air corps porte, (iv) grands canaux gaz circulation aisée gaz intérieur four.
Avantages : minimisation fuites portes, fonctionnement sans réglage, durée vie accrue (moins déformation corps porte refroidi air), maintenance réduite.
Système contrôle émissions poussée au sol (Land based pushing emission control)
Émissions poussée coke rouge : grande quantité poussières coke (~11 % polluants totaux fours coke). Systèmes contrôle poussée au sol atténuent pollution. Composés : (i) grande hotte aspiration fixée chariot guide coke, mobile avec guide, dirigeant fumées conduit collecte poussières côté coke, (ii) conduit collecte poussières, (iii) équipement nettoyage fumées. Grande quantité fumées paroxystiques haute température collectées sous ventilateur flottant chaud dans grande hotte aspiration installée chariot guide coke → conduit collecte poussières via autres équipements. Air dissipé atmosphère après purification collecteur pulsé + refroidissement accumulateur. Contrôle par automates programmables (PLC).
Système automatisation et contrôle processus
Automatisation four coke structurée niveaux classiques : Niveau 0 (terrain) à Niveau 3 (gestion). Conception automatisation usine four coke normalement divisée six couches équipements de base. Figure 4 : hiérarchie automatisation usine four coke.
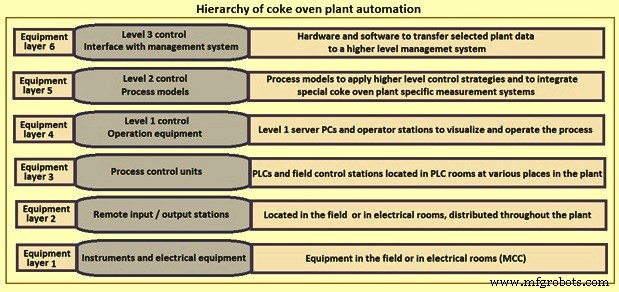
Figure 4 : Hiérarchie automatisation usine four coke
Équipements électriques, éléments contrôle, instrumentation → unités E/S distantes redondantes interfaces standard 4-20 mA / 24 V CC. Sous-systèmes intelligents → couplés Profibus/Modbus. Tout équipement automatisation connecté réseau fibre optique traversant tous sites équipements pertinents. Toutes données collectées/distribuées via ce réseau → source/cible données flexiblement connectables connexions physiques (panneaux brassage, commutateurs) + logiques (système gestion réseau). Tous systèmes communiquent entre eux.
Zone usine four coke : DCS (Distributed Control System) intégré niveau contrôle processus. Nombreuses applications = fonctions contrôle séquentiel, mieux exécutées par automates (PLC).
Automatisation/contrôle chauffage batterie fours coke et machines : système niveau 2 effectuant calculs modèles processus basés données traitées collectées niveau 1. Système niveau 2 fournit opérateurs four coke outil support avancé, précis, facile utilisation → amélioration performances opérationnelles et environnementales.
Bénéfices automatisation/contrôle : consommation énergie réduite (réduction consommation gaz combustible), stabilisation conditions/exploitation batterie, qualité coke constante, émissions réduites, durée vie batterie augmentée, facilité reporting/analyse données exploitation/maintenance.
Processus de fabrication
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Optimisation de la performance des batteries de fours à coke non récupérateurs pour opérations métallurgiques
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Optimisation de la production de coke dans les batteries de fours à coke à sous-produits
- Guide complet de fabrication des réfractaires façonnés
- Récupération Efficace de l'Ammoniac dans la Production de Coke à partir de Charbon Cokéfiable