



Techniques efficaces de séparation d'air non cryogéniques
L'air atmosphérique sec contient en volume : 78,08 % azote, 20,95 % oxygène, 0,93 % argon + traces autres gaz (Figure 1). L'air peut contenir vapeur d'eau variable (humidité) et gaz processus naturels/activités humaines. Deux technologies principales séparation gaz air : (i) distillation cryogénique, (ii) procédés séparation non cryogéniques. Procédés non cryogéniques : séparation typique un seul composant air atmosphérique.
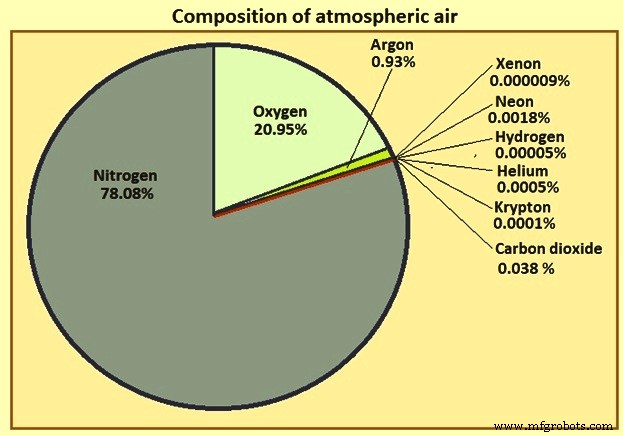
Figure 1 : Composition de l'air atmosphérique
Principes des procédés non cryogéniques
Procédés séparation air non cryogéniques = séparation à température ambiante, production azote ou oxygène gazeux. Choix rentables quand : demande gaz relativement faible, très haute pureté non requise. Usines non cryogéniques : compactes, produisent azote gazeux 95,5-99,5 % sans oxygène ou oxygène gazeux 90-95,5 % pur.
Usines non cryogéniques : moins efficientes énergétiquement que cryogéniques (pureté comparable) mais coût construction inférieur. Taille physique réduit si pureté requise réduite, puissance nécessaire réduite aussi. Démarrage rapide/facile : mise en service < 30 min. Utile si produit non nécessaire en continu. Comme usines cryogéniques : commencent par compression air.
Différence usines cryogéniques (différence points ébullition N₂/O₂) : usines non cryogéniques utilisent différences propriétés physiques (structure moléculaire, taille, masse) pour produire N₂/O₂. Basés sur : adsorption sélective ou perméation membranes.
Technologies courantes séparation air non cryogénique
- Technologie adsorption (procédés adsorption)
- Technologies procédés chimiques
- Technologie séparation membranaire
- Technologie membrane transport ionique (ITM)
Technologie adsorption (Adsorption process technology)
Basée sur capacité matériaux naturels/synthétiques à adsorber préférentiellement azote ou oxygène. Production N₂ ou O₂ par passage air comprimé (plusieurs atmosphères) dans vaisseau contenant matériaux adsorbants. Adsorbants choisis selon caractéristiques adsorption. Matériaux adsorbants spéciaux = tamis moléculaire, adsorbant préférentiellement espèces gazeuses cibles. Adsorbant désirable : affinité bien plus grande molécules non-produit que gaz produit (N₂ ou O₂). Résultat : plupart molécules gaz produit traversent lit → flux produit, autres composants air capturés adsorbant.
Usines production O₂ adsorption : zéolites tamis moléculaires adsorption N₂, CO₂, vapeur eau résiduelle, autres gaz. Pression livraison O₂ sortie usine : 1-3 atm. Pureté O₂ typique : 93-95 %, limitée principalement teneur argon (4,5-5 %).
Usines production N₂ adsorption : charbon actif tamis moléculaire élimine O₂ + composants indésirables par adsorption. Alternative : unité « de-oxo » ajoutée → combinaison catalytique H₂ + O₂ produit N₂ sortant adsorption → eau. Eau éliminée refroidissement + adsorption additionnelle. N₂ livré unité production : 6-8 atm, pureté 95-99,5 %. Pureté plus élevée → taille équipement et ratio air alimentation/produit augmentent. Flux rebut usine N₂ enrichi O₂ (~40 % O₂), parfois utilisé amélioration combustion ou exploitation équipements traitement déchets usine.
Zéolites : champs électriques non uniformes espaces vides matériau → adsorption préférentielle molécules plus polarisables (moments quadripolaires électrostatiques plus élevés). Séparation air : molécules N₂ plus fortement adsorbées que O₂ ou Ar. Air passé lit zéolitique → N₂ retenu, flux riche O₂ sort lit. Zéolites sélectives N₂.
Charbons tamis moléculaires : tailles pores même ordre grandeur taille molécules air. Molécules O₂ légèrement plus petites N₂ → diffusent plus vite cavités adsorbant. Charbons tamis moléculaires sélectifs O₂.
Procédé adsorption = processus batch (lit adsorbant nécessite désorption périodique). Usines basées cette technologie : au moins deux vaisseaux adsorbants pour continuité opérationnelle. À tout moment : un vaisseau produit (adsorption composants indésirables air), autre régénération (dépressurisation pression atmosphérique). Approche saturation vaisseau adsorbant → jeu vannes commute flux vers autre vaisseau. Vaisseau tampon (surge vessel) aval absorbants → livraison gaz produit continue. Système deux vaisseaux le plus courant, mais configurations mono-vaisseau ou trois vaisseaux parfois utilisées. Mono-vaisseau : économie investissement. Trois vaisseaux : continuité production accrue. Figure 2 : flowsheet séparation air technologie adsorption.
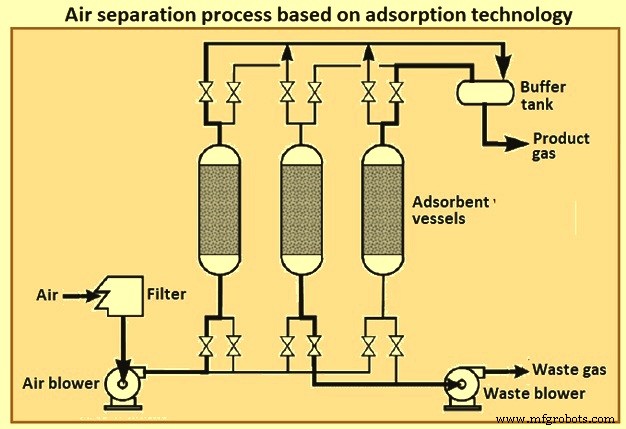
Figure 2 : Procédé séparation air basé technologie adsorption
Air sous pression entre vaisseau lit adsorbant. N₂/O₂ adsorbés → flux effluent riche O₂/N₂ jusqu'à saturation lit N₂/O₂. À ce point : air alimentation commuté vers vaisseau frais, régénération lit premier vaisseau commence. Régénération : chauffage lit adsorbant ou réduction pression lit (réduit capacité équilibre rétention N₂/O₂ adsorbant).
Ajout chaleur = TSA (Temperature Swing Adsorption). Réduction pression = PSA (Pressure Swing Adsorption) ou VSA (Vacuum Swing Adsorption). Usines séparation air utilisant vide = VPSA (Vacuum Pressure Swing Adsorption), VSA ou PVSA (Pressure Vacuum Swing Adsorption). Production O₂. Cycle similaire PSA sauf pompes vide pour réduire pression désorption. Pression désorption plus basse → pression entrée plus basse. Temps cycle plus court + opération simplifiée → choix privilégié séparation air.
Usine VPSA produit O₂ ~0,2 atm (jauge). Pression livraison O₂ plus élevée requise → compresseur booster O₂ ajouté. Globalement : VPSA plus coûteuses mais plus efficientes énergétiquement que PSA (même débit, pression, pureté produit).
VPSA régénèrent tamis sous vide → tamis moléculaire plus complètement régénéré → plus sélectif que régénération PSA. Pourcentage O₂ disponible récupéré plus élevé → moins air à traiter. Puissance compresseur air fortement réduite vs PSA (débit air plus bas + pression refoulement compresseur < 0,5 atm jauge). Contrepartie : puissance pompe vide.
VPSA plus rentables PSA quand production désirée > 20 t/j. Choix production O₂ le plus rentable jusqu'à 60 t/j (si haute pureté O₂ non requise). > 60 t/j : usines cryogéniques technologie choix, bien que deux VPSA permettent meilleure adaptation grands changements paliers demande.
Variations affectant efficacité opérationnelle : pré-traitement séparé air (élimination eau/CO₂), vaisseaux multiples (récupération énergie pression commutation lits), opération vide pendant dépressurisation. Optimisation basée : débit produit, pureté, pression, coût énergie, durée vie attendue. Nature cyclique adsorption → taille lit adsorbant = facteur contrôlant coût investissement. Production ∝ volume lit → coûts investissement augmentent plus vite fonction taux production vs usines cryogéniques.
Technologies procédés chimiques (Chemical process technologies)
Matériaux capables d'absorber O₂ à un ensemble conditions pression/température, désorber O₂ à autres conditions. Procédé étudié début années 1990 : MOLTOXe, procédé chimique sel fondu. Figure 3 : procédé chimique séparation air.
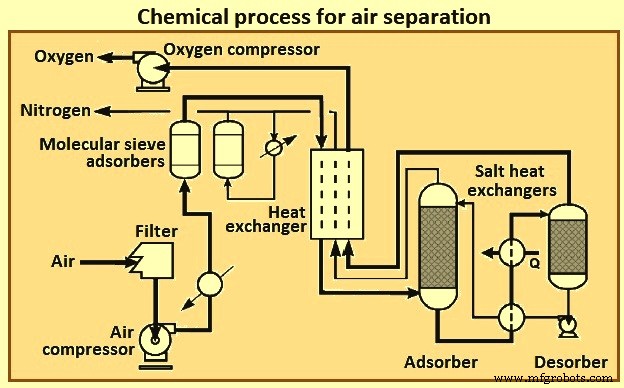
Figure 3 : Procédé chimique séparation air
Variante montrée : absorption O₂ par flux sel fondu circulant, suivie désorption par combinaison chaleur + réduction pression flux sel. Air comprimé 1,4-12,5 atm → traité élimination eau/CO₂ système base adsorbant. Eau/CO₂ dégradent sel si non éliminés stade. Air traverse lit adsorbant jusqu'à saturation. Lits commutés, lit saturé régénéré par N₂ sec processus. Air sec propre chauffé contre flux produits retour 480-650 °C échangeurs principaux. Air chaud → bas absorbant contact sel liquide fondu. O₂ air réagit chimiquement sel → éliminé avec sel liquide sortant bas absorbant. Sel porteur O₂ échange chaleur sel sans O₂ + chauffé → réduction pression → désorbant. O₂ gazeux sort sommet désorbant, sel pauvre O₂ sorti bas désorbant, échange chaleur → sommet absorbant fermeture boucle.
Flux O₂ chaud + N₂ chaud → échangeur principal → refroidis contre air alimentation. O₂ comprimé pression livraison, portion N₂ régénère système pré-traitement air. Avantage principal système base TSA : air comprimé seulement pression surmontant pertes charge pré-traitement + échangeur → réduction puissance compression air vs usine cryogénique. Source énergie thermique nécessaire libération sel chauffage. Unité pilote petite échelle opérée → vérification conditions (pureté O₂ 99,9 % charge sel attendue), mais corrosion zones diphasiques sel/O₂ = problème économique.
Technologie séparation membranaire (Membrane separation technology)
Basée sur vitesses différentes diffusion gaz air à travers membrane polymère. Procédés membranes polymères : différence taux diffusion O₂/N₂ à travers membrane séparant flux processus haute/basse pression. Utilise faisceaux tubes polymères spéciaux, souvent configurés type échangeur chaleur tubulaire. Principe : gaz différents → taux perméation différents film polymère. Figure 4 : procédé polymère séparation air.
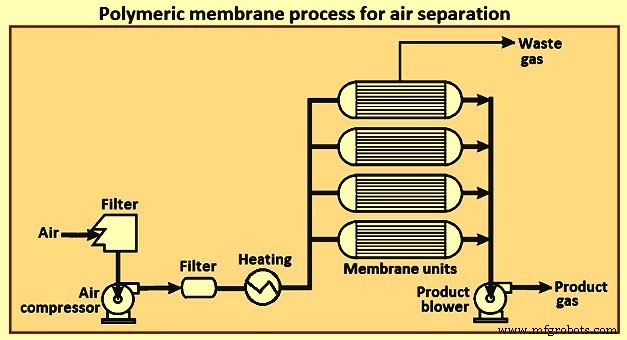
Figure 4 : Procédé polymère séparation air
Flux et sélectivité = deux propriétés déterminant économie systèmes membranes, fonctions matériau membrane spécifique. Flux détermine surface membrane, fonction différence pression / épaisseur membrane. Constante proportionnalité variant type membrane = perméabilité. Sélectivité = rapport perméabilités gaz à séparer. Taille molécule O₂ plus petite → plupart matériaux membranes plus perméables O₂ que N₂.
Principe : gaz différents → taux perméation différents film polymère. O₂ + vapeur eau + CO₂ = « gaz rapides » diffusant plus vite parois tubes que « gaz lents » Ar et N₂. Air sec → produit mélange inerte majoritairement N₂ + Ar, « perméat » ou gaz rebut basse pression riche O₂, vapeur eau, CO₂ évacué enveloppe.
Air atmosphérique : filtré, comprimé pression requise, séché → module membrane. Composants air taux diffusion élevé (O₂, CO₂) pénètrent fibres polymère plus vite → flux riche N₂ produit principal. Pureté flux N₂ dépend débit module, atteignant 93-99,5 %+ si opéré efficacement.
Produit N₂ sort unités membrane pression proche air comprimé alimentation. Pas pièces mobiles séparation → activation rapide quand nécessaire, arrêt quand non utilisées.
Usines membrane : modules taille standard, productions N₂ nominales selon pureté N₂ désirée. Module standard donné : production N₂ augmente débit air entrée plus élevé, mais pureté N₂ diminue. Capacité production nécessaire (pureté spécifiée) > plus grand module standard → plusieurs unités plus petites combinées collecteur (manifold) → fonctionnement parallèle.
Usines membrane rentables applications demande relativement faible. Usines grande capacité = modules multiples capacité plus petite → coût unitaire capacité production quasi constant large gamme taux production. Contraste : coût marginal décroissant typique usines PSA N₂ et cryogéniques N₂.
Si produit désiré = O₂ : systèmes membrane limités production air enrichi O₂ (25-50 % O₂). Membranes transport actif/facilité (agent complexant O₂ augmentant sélectivité O₂) = moyen potentiel augmenter pureté O₂ systèmes membrane (si matériaux membranes compatibles O₂ disponibles).
O₂ perméate fibre (type fibre creuse) ou feuilles (type spire enroulée) → retiré produit. Pompe vide maintient typiquement différence pression membrane + livre O₂ pression requise. CO₂ + eau apparaissent normalement produit air enrichi O₂ (plus perméables O₂ plupart matériaux membranes).
Avantage majeur séparation membranaire : processus simple, continu, conditions ambiantes. Soufflante air fournit charge pression suffisante surmonter pertes charge filtres, tubes membrane, tuyauterie. Matériaux membranes assemblés modules cylindriques → collecteurs pour capacité production nécessaire.
Comme systèmes adsorption : investissement essentiellement fonction linéaire taux production. Secours produit typiquement non disponible sans réservoir stockage O₂ liquide séparé + système distribution support. Systèmes membrane adaptés applications ≤ 20 t/j (purités enrichissement air avec contaminants eau/CO₂ tolérables). Technologie plus récente adsorption/cryogénie → améliorations matériaux pourraient rendre membranes attractives besoins O₂ quelque peu plus grands. Démarrage rapide (opération conditions ambiantes) : surtout attractif systèmes usage O₂ patterns discontinus. Nature passive processus : attrayante.
Usines membrane rentables applications demande relativement faible. Usines grande capacité = modules multiples capacité plus petite → coût unitaire capacité production quasi constant large gamme taux production.
Technologie membrane transport ionique (ITM - Ion Transport Membrane)
ITM = matériaux céramiques oxydes inorganiques solides produisant O₂ par passage ions O₂ à travers structure cristalline céramique. Fonctionnent hautes températures, généralement > 600 °C. Molécules O₂ converties ions O₂ surface membrane → transportées à travers membrane par tension électrique appliquée ou différence pression partielle O₂ → reforment molécules O₂ après passage matériau. Matériaux membranes : feuilles plates ou tubes. Figure 5 : schéma simple procédé séparation air membrane transport ionique.
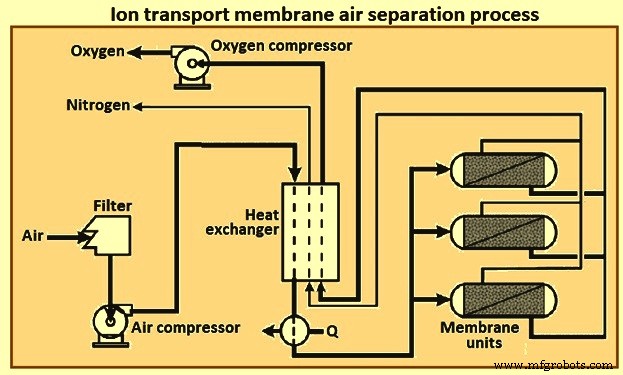
Figure 5 : Procédé séparation air membrane transport ionique
Grands procédés conversion énergie : différence pression force motrice transport = méthode choix. Membranes opérant par différence pression = membranes conductrices mixtes (conduisent ions O₂ + électrons). Ions O₂ traversent ITM débits très élevés → O₂ quasi pur côté perméat membrane. O₂ séparé produit pur, ou autre gaz utilisé balayage côté perméat → produit pureté inférieure. Gaz balayage réactif → produit oxydatif direct, ex. gaz naturel méthane balayage → gaz synthèse conversion GTL (gas-to-liquid).
Air comprimé → chauffé température opération échange contre flux processus chauds (non-perméat + produit O₂) + appoint chaleur auxiliaire. Généralement : chauffage air échange indirect et/ou combustion directe carburant. Flux O₂ comprimé pression livraison. Flux non-perméat enrichi N₂ sous pression utilisé ailleurs bilan conversion énergie, ex. détente cycle turbine gaz intégrée → électricité.
Procédé O₂ ITM adapté intégration génération énergie + procédés conversion énergie nécessitant O₂ matière première combustion/gazéification, ou toute application base O₂ avec besoin énergie.
Processus de fabrication
- Purificateurs d'air : conception, histoire et tendances futures
- Désodorisant d'air : des senteurs anciennes à la technologie moderne des diffuseurs à prise
- L'oxygène : de la découverte ancienne à la puissance industrielle moderne
- Moniteur de qualité de l'air DIY : Détecteur économique conforme EPA
- Prévenir les arrêts de production : impact des contaminants dans l'air comprimé sur les processus
- Comprendre les vérins pneumatiques : fondamentaux et applications
- Suspension pneumatique : principe, composants, types et avantages pour poids lourds
- Air comprimé : La clé d'un confort en vol sûr
- Soufflantes basse pression : outils essentiels dans de nombreux secteurs industriels