



Séparation d'air cryogénique avancée : extraction efficace azote et oxygène
L'air contient divers gaz, dont azote (N₂) et oxygène (O₂) représentent ~99,03 % volume total. Air sec : ~78,08 % N₂, ~20,95 % O₂, ~0,93 % Ar + traces H₂, Ne, He, Kr, Xe, CO₂. Air ambiant : vapeur eau variable (humidité) + gaz processus naturels/activités humaines. O₂ et N₂ produits par séparation air → séparation air en constituants. Gaz rares (Ar, Kr) récupérés sous-produits séparation air.
Technologies séparation air
Séparation air en gaz constituants = mise en œuvre technologie séparation air spécifique. Technologies disponibles : chacune exploite attributs différents différences propriétés physiques gaz constituants. Chaque gaz constituant air a propriétés physiques différentes → séparation réalisée en exploitant propriété : (i) distinction tailles molécules, (ii) différence taux diffusion certains matériaux, (iii) préférence adsorption matériaux spéciaux vers certains gaz, (iv) différence températures ébullition.
Technologies utilisées aujourd'hui : cryogénique, adsorption, procédés chimiques, membranes polymères, ITM. Technologie cryogénique : stade mature cycle vie → seul moyen faisable technologies disponibles production masse produits air (O₂, N₂, Ar).
Technologies séparation air : production O₂ et/ou N₂ gaz, parfois liquides. Certaines usines produisent Ar gaz, liquide, ou les deux. Tous procédés séparation air commencent par compression air. Toutes usines : technologies non cryogéniques ou cryogéniques. Usines non cryogéniques : production O₂/N₂ gazeux procédés séparation température ambiante. Produisent O₂ 90-95,5 % pur ou N₂ 95,5-99,5 % sans O₂. Usines séparation air : > 3x plus N₂ que O₂, mais ratio produit N₂/O₂ 1:1 à 1,5:1 maintenu normalement.
Historique et principes cryogéniques
Procédé cryogénique : développé Carl Von Linde 1895, amélioré George Claude années 1900 → production O₂ petite échelle besoins industriels (soudage, découpage, gaz médical).
Séparation air cryogénique échelle industrielle : début XXe siècle → développement métallurgie et industries dépendantes disponibilité O₂, N₂, Ar. Usines séparation air cryogénique (ASP) : qualité produits excellente, grandes capacités, haute fiabilité. Malgré technologies émergentes, cryogénie = technologie base production O₂. Usines cryogéniques : production produits haute pureté gazeux. Usage restreint applications quantités élevées (normalement > plusieurs centaines tonnes gaz séparés/jour). Produits gaz ou liquides.
Technologie cryogénique utilise différence points ébullition gaz séparation. Basée fait : gaz constituants air points ébullition différents → manipulation environnement température/pression → séparation composants. Point ébullition O₂ 1 atm 0 °C = -182,9 °C ; 6 atm 0 °C = -160,7 °C. N₂ : -195,8 °C et -176,6 °C. Ar : -185,8 °C et -164,6 °C.
Séparation cryogénique la plus efficace quand l'un trois critères : (i) O₂ haute pureté nécessaire (> 99,5 %), (ii) volumes O₂ élevés (> 100 t O₂/jour), (iii) O₂ haute pression nécessaire. Démarrage usines cryogéniques > 1 h. Pureté O₂ très élevée → flux rebut N₂ qualité utilisable → avantages financiers processus intégré usine cryogénique.
Procédés fondamentaux séparation cryogénique
Séparation cryogénique air → gaz constituants implique divers procédés. Combinaison nécessaire usine cryogénique, fondamentaux : (i) compression air, (ii) purification air, (iii) échange chaleur, (iv) distillation, (v) compression produit. Figure 1 : ces procédés.
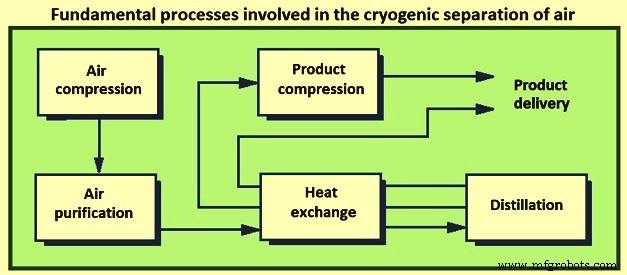
Figure 1 : Procédés fondamentaux séparation cryogénique air
Usines cryogéniques basées procédés cryogéniques. Procédé base depuis commercialisation début XXe siècle : développement continu processus industriel. Nombreuses variations configuration processus, motivées désir produire mélanges gaz particuliers efficacement possible divers niveaux pureté/pression requis. Cycles processus séparation air évolués parallèlement avancées : machinerie compression, échangeurs chaleur, technologie distillation, technologie détendeurs gaz.
Distillation = cœur processus global (séparation effective air constituants). Produits air pureté certaine = rapport quantité produit air 100 % pur / quantité totale produit air sortie.
Distillation : plateaux utilisés. Fonction base plateaux : contact efficace liquide descendant + gaz montant. Plateau prépare : (i) refroidissement condensation partielle gaz montant, (ii) chauffage vaporisation partielle liquide descendant. Figure 2 : colonne distillation typique plateau distillation fractionnée. Colonne : un vaporiseur, un condenseur. Distillation possible par contact liquide-gaz efficace → contact propre liquide descendant/gaz montant. Purités respectives éléments plus/moins volatils différent chaque plateau, extrémités bas/haut colonne = deux extrêmes = éléments purs obtenus.
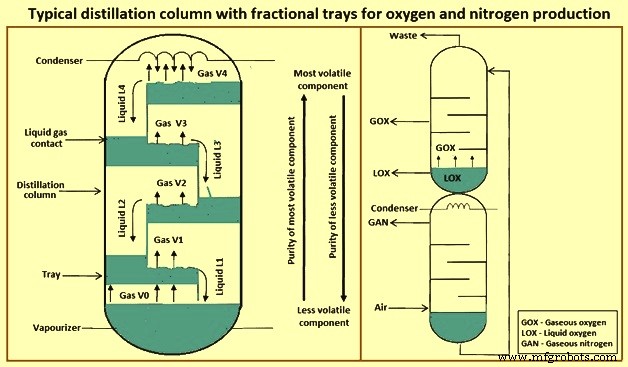
Figure 2 : Colonne distillation typique plateaux distillation fractionnée production O₂/N₂
Figure 2 : plateau donne résistance gaz montant → chute pression. Chute pression = minime possible (impact significatif consommation compresseur air + paramètre important développement technologie plateau). Garnissage distillation : autre technologie, vs plateaux fractionnés → chute pression totale bien plus faible + contact liquide-gaz amélioré.
Production O₂ : mélange liquide O₂/N₂ + colonne équipée vaporiseur bas nécessaire. Production N₂ : mélange gazeux O₂/N₂ + colonne équipée condenseur haut nécessaire + sous-produit riche O₂ produit. Empilement deux types colonnes + acheminement liquide riche O₂ (bas colonne N₂) → haut colonne O₂ → production O₂/N₂ seul condenseur. Figure 2 illustration.
Liquide riche O₂ entre sommet colonne distillation supérieure → distillation → O₂ liquide (LOX) bas même colonne. Vaporisation LOX → O₂ gazeux (GOX) par échange chaleur entre N₂ gazeux (GAN) sommet colonne inférieure et LOX bas colonne supérieure. Sommet colonne supérieure : produit rebut mélange gaz N₂/O₂ aussi produit.
Pratique : fonction condenseur = échangeur chaleur assurant chaleur reportée GAN→LOX et vice versa → vaporisation LOX + condensation GAN requis fonctionnement continu colonnes. Modèle : colonnes empilées, mais placement côte à côte possible (occasionnellement pratique).
Procédé séparation air cryogénique = énergivore, basse température, sépare air gaz composants. Consommation énergie séparation O₂ = fonction croissante pureté O₂. Coût énergie électrique = poste principal coûts opérationnels usines séparation air. Normalement 1/3 à 2/3 coûts opérationnels production gaz/liquides. Industrie sidérurgie utilise largement O₂, N₂, Ar → prix gaz affecte coût production acier/produits acier. Efficacité énergétique ASP considérablement influencée ratio production O₂/N₂ (variable selon besoins).
Travail thermodynamique minimal séparation O₂ air = 53,1 kWh/t O₂. Meilleures ASP cryogéniques actuelles : consommation énergie dépasse minimum thermodynamique ~3x.
Complexité procédé, tailles physiques équipements, énergie nécessaire varient : nombre produits gazeux/liquides, puretés requises, pressions livraison. Usines production seul N₂ gaz = moins complexes, moins puissance que seul O₂ gaz. Coproduction deux gaz = coût investissement + efficacité énergétique augmentés. Forme liquide = équipements additionnels + > 2x puissance/unité gaz livré.
Production Ar économique seulement co-produit O₂. Haute pureté = taille physique + complexité usine accrues. Figure 3 : diagramme flux usine cryogénique type. Relations inter-composants typiques. Relation réelle dépend conception usine (variable selon besoins).
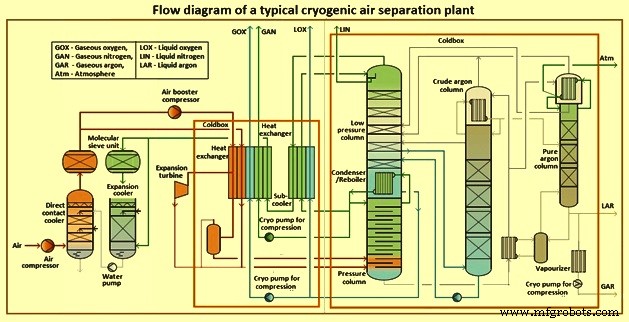
Figure 3 : Diagramme flux usine séparation air cryogénique type
Étapes procédé cryogénique séparation air
- Filtrage, compression, refroidissement air entrant. Compression air 5-8 MPa (selon mélange produits, pressions livraison). Air comprimé refroidi, majorité vapeur eau condensée/éliminée air traversant série refroidisseurs inter-étages + refroidisseur final après dernier étage compression.
- Élimination impuretés, notamment vapeur eau résiduelle + CO₂. Élimination specs qualité produit + avant entrée portion distillation usine. Deux approches base : (i) unités tamis moléculaires, (ii) échangeurs inverseurs. Nouvelles usines : unité pré-purification tamis moléculaires élimination vapeur eau/CO₂ air entrant. Échangeurs inverseurs : plus rentables petites usines. Usines échangeurs inverseurs : refroidissement air comprimé deux ensembles échangeurs aluminium brasés. Échangeurs inverseurs → unités absorption froides installées élimination hydrocarbures.
- Transfert chaleur additionnel contre flux produits/gaz rebut → température cryogénique (-185 °C). Refroidissement échangeurs aluminium brasés : échange chaleur air entrant + flux produits/gaz rebut froids sortant séparation. Échange chaleur : flux sortants réchauffés proche température ambiante. Récupération réfrigération flux gazeux produits/rebut → minimise réfrigération à produire usine. Températures très basses distillation cryogénique = processus réfrigération expansion un/plusieurs flux processus pression élevée.
- Distillation : séparation air produits désirés. Production O₂ : système distillation deux colonnes série (haute/basse pression). Usines N₂ : une colonne possible, mais souvent deux. N₂ sort sommet chaque colonne, O₂ sort bas. O₂ impur produit colonne initiale (haute pression) → purification colonne seconde (basse pression). Ar : point ébullition similaire O₂ → reste préférentiellement avec O₂. O₂ haute pureté requis → Ar éliminé. Élimination Ar : point colonne basse pression concentration Ar maximale. Ar éliminé → colonne distillation brut Ar additionnelle intégrée colonne basse pression raffinage Ar. Gaz produits froids + Ar brut → évacués, retraités sur site, collectés liquide, ou vaporisés Ar gazeux.
- Flux rebut colonnes → retour échangeurs chaleur avant. Réchauffés proche température ambiante → refroidissent air entrant. Échange chaleur alimentation/produits → minimise charge réfrigération nette usine → consommation énergie.
- Production réfrigération niveaux cryogéniques : compensation fuites chaleur équipements froids + échange chaleur imparfait flux entrants/sortants. Cycle réfrigération usines séparation air : un/plusieurs flux pression élevée (air entrée, N₂, gaz rebut, gaz alimentation, gaz produit, selon type usine) réduits pression → refroidissement flux. Maximiser refroidissement + efficacité énergétique : réduction pression (détente) dans détendeur (forme turbine). Extraction énergie flux gazeux → réduction température > simple détente vanne. Énergie produite détendeur → utilisée entraînement compresseur processus, générateur électrique, ou autre dispositif consommateur énergie.
- Produits gazeux quittent cold box (enceinte isolée colonnes distillation + équipements très basses températures) pressions relativement basses, fréquemment > 1 atm (absolu). Généralement : pression livraison plus basse → efficacité séparation/purification plus élevée. Gaz produit → compressé compresseurs pression nécessaire utilisation.
- Portions procédé cryogénique très basses températures (colonnes distillation, échangeurs chaleur, tuyauterie interconnectée froide) → bien isolées. Situées cold boxes scellées (purge N₂) : structures relativement hautes, section transversale rectangulaire/ronde. Cold boxes : laine roche isolation + minimisation convection. Selon type/capacité : 2-4 m côté, hauteur 15-60 m.
Production argon
Ar pur typiquement produit Ar brut par processus multi-étapes. Approche traditionnelle : élimination 2-3 % O₂ présent Ar brut dans unité « de-oxo ». Petites unités : combinaison chimique O₂ + H₂ vaisseau catalyseur. Eau résultante facilement éliminée (après refroidissement) sécheur tamis moléculaire. Flux Ar sans O₂ → colonne distillation « Ar pur » élimination N₂ résiduel + H₂ non réagi.
Avancées technologie distillation colonnes garnies : deuxième option récupération Ar totalement cryogénique → colonne distillation très haute (petit diamètre) séparation difficile Ar/O₂. Quantité Ar producible usine limitée : quantité O₂ traitée système distillation + variables affectant % récupération. Incluent : quantité O₂ produite liquide + stabilité conditions exploitation. Ratio naturel gaz air → production Ar ne peut excéder 4,4 % débit O₂ volume, ou 5,5 % poids.
Production produits liquides
Produits liquides usine cryogénique → unité réfrigération supplémentaire ajoutée (ou intégrée) usine base. Appelée liquéfacteur, utilise N₂ fluide travail principal. Capacité liquéfacteur : fraction faible capacité usine → capacité max production O₂+N₂+Ar usine.
Cycle base liquéfacteurs inchangé décennies. Liquéfacteur type : N₂ température/pression ambiante → compression → refroidissement → expansion flux haute pression → réfrigération. Différence liquéfacteurs récents/anciens : pression maximale nominale échangeurs chaleur cryogéniques augmentée (technologie fabrication améliorée). Liquéfacteur récent type : plus efficient énergétiquement si pressions pic cycle plus élevées + détendeurs plus efficaces.
Processus de fabrication
- Purificateurs d'air : conception, histoire et tendances futures
- Fabrication des bouteilles d'oxygène : des matières premières à l'assurance qualité
- Désodorisant d'air : des senteurs anciennes à la technologie moderne des diffuseurs à prise
- L'oxygène : de la découverte ancienne à la puissance industrielle moderne
- Moulage par injection de plastique de précision : production efficace de composants durables
- Taraudage CNC expliqué : filetage de précision pour assemblages de haute qualité
- Comprendre les vérins pneumatiques : fondamentaux et applications
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables
- Comprendre le processus d'extrusion : applications, matériaux et techniques