



Galvanisation de l'acier : principes métallurgiques et stratégies de protection
Les objets en acier non protégés en surface subissent des dommages graves sous l'effet des conditions environnementales : pluie, neige, vent, températures extrêmes. Ces conditions transforment le fer en oxyde de fer et corrodent l'acier (augmentation volume, diminution résistance). Pour protéger la surface, divers revêtements protecteurs sont utilisés. La galvanisation est l'un des plus populaires et fiables.
Revêtements galvanisés à chaud
Appliqués pour améliorer la performance anti-corrosion de l'acier → durée de vie maximale, maintenance minimale. Génération revêtements zinc/alliages zinc sur acier = technologie traitement commercialement la plus importante protection acier exposé environnements corrosifs. Principes galvanisation inchangés depuis > 200 ans.
Galvanisation à chaud : produits surface exposée usure (seuils véhicules, wagons transport, marches, mains courantes, caillebotis).
Liaison métallurgique et protection cathodique
Galvanisation forme liaison métallurgique entre acier sous-jacent et revêtement zinc → barrière partie intégrante acier. Revêtements galvanisés adhérents à l'acier au moins 10x plus que tout autre revêtement. Pendant galvanisation : réaction zinc fondu + fer acier → série couches alliages Zn-Fer formées (Figure 2). Figure : microstructure typique coupe transversale revêtement acier galvanisé = 3 couches alliages + couche zinc métallique pur.
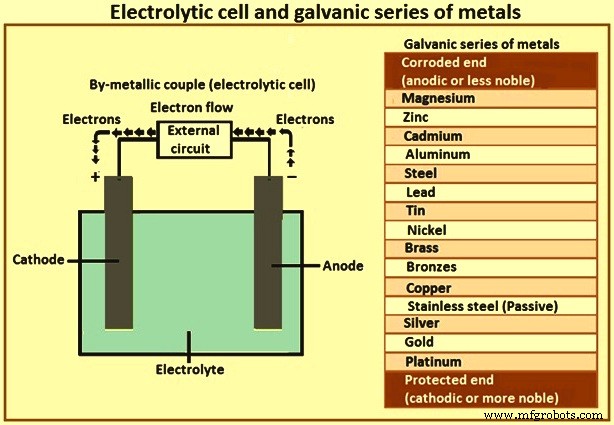
Figure 1 : Cellule électrolytique et série galvanique des métaux
Protection barrière et protection galvanique (cathodique)
Revêtements zinc améliorent corrosion aqueuse acier par deux méthodes :
- Protection barrière : revêtement zinc sépare acier environnement corrosif → corrode en premier avant environnement atteigne acier.
- Protection galvanique (cathodique) : cellule électrolytique formée (zinc moins noble/anodique vs fer conditions ambiantes) → zinc se corrode sacrificiellement protège acier substrat, même si acier exposé (bords coupés, rayures revêtement). Figure 1 : cellule électrolytique et série galvanique métaux.
Mécanisme protection cathodique revêtement galvanisé
Zinc métallique anodique vs acier. Présence électrolyte : zinc anodique corrode préférentiellement vs acier cathodique → empêche corrosion petites zones exposées par dommages accidentels revêtement (Figure 1). Protection cathodique continue tant que revêtement zinc présent.
Mécanisme : contact zinc/acier électrolyte → différences potentiel électrique → cellule électrolytique. Zinc plus actif électrochimiquement → anode pour tout acier, empêche formation petites zones cathodiques/anodiques surface acier. Différences potentiel cellule → électrons chargés négativement flux anode zinc → cathode acier ; atomes anode → ions zinc chargés positivement. Surface cathode : électrons attirent/réagissent ions H⁺ électrolyte → libération H₂. Pas réaction chimique acier cathode/électrolyte. Phénomène = protection cathodique empêche corrosion acier cathode. Ions Zn²⁺ anode réagissent ions OH⁻ électrolyte → zinc consommé lentement protection sacrificielle acier. Discontinuité/dommage revêtement zinc expose acier sous-jacent → protection cathodique zinc assure non-corrosion acier exposé.
Tests exposition ASTM : perte poids panneau (mesure taux corrosion) bien plus faible zinc qu'acier large gamme expositions. Revêtements galvanisés consommés taux 1/17 à 1/80 acier → même environnements agressifs, galvanisation à chaud = longue durée vie.
Procédé de galvanisation
Méthodes traitement production revêtements zinc : galvanisation à chaud, projection thermique, électrodéposition. Galvanisation à chaud = technique courante/populaire. Immersion objet acier bain liquide zinc/alliage zinc, par lots ou continu. Continu avantagé produits enroulés (tôle, fil, tube) ; lots pour produits en vrac.
Général : avant immersion bain zinc liquide, objet acier nettoyé élimination oxydes surface pouvant réagir bain zinc. Surface objet très propre, exempte oxydes surface introduction bain revêtement zinc. Après trempe à chaud (réaction acier/bain → formation revêtement), objet retiré, refroidi, parfois traitement thermique postérieur. Figure 2 : procédé galvanisation et coupe transversale couche galvanisée.
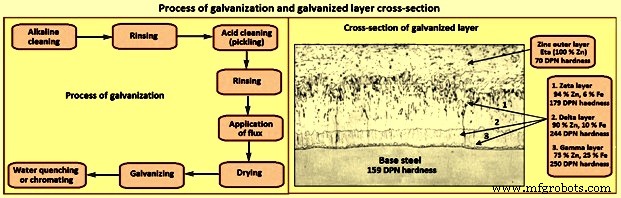
Figure 2 : Procédé de galvanisation et coupe transversale couche galvanisée
Galvanisation tôle laminée à froid : tôle reçoit recuit continu > 650 °C avant bain revêtement, refroidie ~470-490 °C avant entrée bain. Zinc (fusion 419 °C) normalement 465 °C. Tôle acier résistance haute température suffisante → traction four recuit + bain zinc sans déchirure/déformation. Temps immersion bain (parfois ~2 s) : acier + zinc fondu → réaction métallurgique.
Réaction : atomes surface acier (état solide) interagissent atomes zinc bain (état fondu). Interaction = « diffusion ». Atomes zinc migrent vers acier, atomes fer acier migrent vers zinc fondu. Résultat : formation couche solide « mixte » entre acier et zinc fondu. Couche : atomes zinc/fer proportions spécifiques = composé « inter-métallique ». Mélange atomes métaux différents = alliage ; zone diffusion formée galvanisation = alliage inter-métallique. Zone alliage, bien formée = excellente liaison acier/revêtement zinc.
Figure 2 : dureté couches gamma, delta, zeta revêtement zinc (DPN - nombre pyramide diamant) > acier sous-jacent. Dureté supérieure → excellente protection dommages revêtement abrasion. Couche eta (faible dureté) = ductile → résistance impact. Couches zeta, delta, gamma alliages Zn-Fer > dureté acier base → résistance exceptionnelle abrasion/dommages mécaniques acier galvanisé. Conditions service abrasives/chargées lourdes : enlèvent couche eta zinc relativement tendre → couche zeta alliée très dure exposée → résiste abrasion/charges.
Forces tension superficielle → couche zinc fondu adhère acier sortie bain. Excès zinc essuyé → liquide restant solidifie refroidissement < 419 °C. Produit final (acier galvanisé) : cœur acier, couche alliage inter-métallique + couche zinc externe両面. Bain zinc sans aluminium → coupe transversale revêtement similaire Figure 2.
Composition objet acier zingué : (i) alliage revêtement/surcouche, (ii) couche interfaciale surcouche/substrat acier = série composés inter-métalliques, (iii) substrat acier. Chaque région affectée : temps/température bain, chimie bain/substrat. Couches alliages inter-métalliques Figure 2 = mélange atomes zinc/fer. Liaison haut degré acier/revêtement zinc externe. Malheureusement : alliages ductilité très faible (durs, fragiles). Formage tôle galvanisée forme → forte probabilité fissures cisaillement alliages + écaillage revêtement. Comportement limite formage tôle galvanisée formes complexes (coupes étirées, panneaux toiture, joints serrés, ailes auto étirées).
Couche alliage vitale bonne liaison acier/zinc. Doit être continue (toute surface objet) → revêtement sans pores. Sans interférer formation zone liaison alliage, nature alliage à modifier → formage tôle galvanisée formes complexes possible.
Dureté, ductilité, adhérence = protection excellente dommages manipulation rude. Structure revêtement galvanisé + épaisseur relative couches alliages Zn-Fer = peu/aucun effet durée vie protection. Durée vie protection ∝ masse totale revêtement.
Épaisseur revêtement ∝ masse revêtement. Épaisseur galvanisation à chaud = f(épaisseur couches alliages Zn-Fer formées réaction acier/zinc). Épaisseur plus élevée → meilleure résistance corrosion + durabilité accrue. Mais peut réduire formabilité acier. Résistance traction couche zinguée augmente avec épaisseur. Revêtements galvanisés légèrement plus épais coins/bords → avantage important vs revêtements organiques s'amincissant zones critiques.
Épaisseur, structure alliage, finition revêtements galvanisés influencés par : (i) état surface acier, (ii) composition acier. Augmentation temps immersion bain n'augmente pas épaisseur (sauf aciers silicium). Double trempe ou seconde galvanisation n'augmente pas épaisseur + peut affecter apparence négativement.
État de surface de l'acier
Grenaillage acier avant galvanisation → rugosité surface + surface réactive accrue → croissance alliage Zn-Fer accrue → revêtements plus épais, au détriment surface plus rugueuse + apparence moins bonne. Application limitée considérations pratiques/économiques.
Composition de l'acier
Silicium et phosphore : effets majeurs structure, apparence, propriétés revêtements galvanisés. Cas extrêmes : revêtements excessivement épais, fragiles, facilement endommagés.
Certains taux silicium → revêtements galvanisés excessivement épais. Croissance excessive réactivité accrue acier/zinc fondu + croissance rapide couches alliages Zn-Fer surface. Croissance excessive : teneurs Si 0,04-0,14 %. Taux croissance moindres : 0,15-0,22 % Si, augmentent > 0,22 % Si.
Phosphore > seuil ~0,05 % → augmentation marquée réactivité acier/zinc fondu + croissance rapide revêtement. Combiné Si : effet disproportionné → revêtements excessivement épais.
Guide aptitude aciers Si/P galvanisation : (i) % Si < 0,04 %, (ii) % Si + (2,5 × % P) < 0,09 %. Revêtements aciers Si : gris terne/mouchetés, finition rugueuse, fragiles.
Durée vie service ∝ épaisseur accrue, indépendante apparence (si revêtement sain/continu). Généralement : épaisseur, adhérence, apparence aciers Si/P hors contrôle personnel galvanisation.
Propriétés mécaniques aciers galvanisés
Galvanisation n'affecte pas propriétés mécaniques aciers structurels normalement galvanisés.
Résistance et ductilité
Nombreux essais/expériences années : vérifier si/quelle mesure galvanisation à chaud affecte propriétés mécaniques aciers faible carbone, non alliés/faiblement alliés. Résultats :
- Résistance traction ultime, limite élasticité, allongement rupture, striction : virtuellement inchangés après galvanisation à chaud (états soudé/non soudé).
- Résistance acier écroui à froid/traité thermiquement peut réduire pendant galvanisation. Étendue réduction = f(degré écrouissage/nature traitement thermique).
- Tenacité encoche acier galvanisé réduit quelque peu vs échantillons vieillis artificiellement, mais pas assez affecter utilisation acier.
- Ductilité acier non affectée galvanisation à chaud. Cintrage excessif → fissuration revêtement zinc. Cintrages 1t nombreux aciers fragilisés galvanisation, mais cintrages 2t/3t galvanisés tous aciers redressables complètement sans fissuration.
Étude 19 aciers structurels zones industrielles majeures monde avant/après galvanisation : aucun effet sur propriétés traction, cintrage, impact. Versions haute résistance : pas fragilisation hydrogène après pré-traitement typique HCl/H₂SO₄ inhibés.
Changements propriétés mécaniques attribuables galvanisation détectés seulement si acier écroui à froid avant galvanisation, mais seulement certaines propriétés affectées. Résistance traction, épreuve, allongement traction acier laminé à froid non affectés, sauf allongement traction acier 40 % écroui à froid tend augmenter par galvanisation.
Fragilité et fissuration
Écrouissage à froid réduit tenacité encoche acier + augmente température transition rupture fragile. Vieillissement températures élevées renforce effet. Même si acier durci vieillissement, effet écrouissage peut suffire → ténacité inadéquate exigences. Vieillissement peut accélérer température élevée bain galvanisation. Ces aciers deviennent fragiles galvanisés ou non.
Galvanisation à chaud : important savoir si composants écrouis à froid. Aciers tués Al et Si affectés négativement déformation à froid + vieillissement galvanisation. Si écrouissage acier sensible inévitable → acier détente 600-650 °C 30 min ou normalisé avant galvanisation. Aciers sensibles relativement peu courants.
Galvanisation à chaud aciers structurels ordinaires non alliés/faiblement alliés = pas fragilisation hydrogène. Hydrogène absorbé décapage → majoritairement expulsé thermiquement immersion zinc. Absorption hydrogène peut fragiliser certains aciers durcis/haute résistance. Grenaillage au lieu décapage = possibilité éviter problème.
Fissuration inter-cristalline possible galvanisation à chaud par pénétration zinc joints inter-granulaires acier. Pré-condition : fortes contraintes induites soudage/durcissement acier. Risque fissuration/fracture pénétration zinc négligeable galvanisation acier structurel ordinaire. Matériaux durcis = sensibles. Risque minimisé si acier recuit températures > bain zinc (> 460 °C).
Fragilisation (Embrittlement)
Rare acier condition fragilisée après galvanisation. Occurrence = combinaison facteurs. Certaines conditions : aciers perdent propriétés ductiles → fragilisés. Plusieurs types fragilisation, mais seule fragilisation revenu-déformation (strain-age) aggravée galvanisation. Info guidance applications critiques.
Sensibilité fragilisation revenu-déformation
Causée par écrouissage à froid certains aciers (principalement bas carbone) + vieillissement < 600 °C, ou déformation à chaud < 600 °C. Tous aciers structurels fragilisables dans une mesure. Étendue = f(quantité déformation, temps température vieillissement, composition acier, notamment teneur N). Éléments liant N nitrures = utiles limiter effets revenu. Al, V, Ti, Nb, B.
Fragilisation hydrogène
Hydrogène absorbé acier décapage acide → expulsé rapidement températures galvanisation → pas problème composants sans contraintes internes. Certains aciers écrouis à froid/et/ou contraints pendant décapage → fragilisation hydrogène jusqu'à fissuration avant galvanisation.
Galvanisation : immersion bain zinc fondu ~450 °C. Effet traitement thermique galvanisation peut accélérer apparition fragilisation revenu-déformation aciers sensibles écrouis à froid. Autre aspect galvanisation non significatif.
Contraintes soudage
Structures soudées : contraintes soudure partiellement réduites galvanisation à chaud. Contraintes durcissement zones affectées chaleur soudure aussi réduites. Structures soudées = résistance statique plus élevée forme galvanisée vs état non traité.
Résistance fatigue
Affectée différemment galvanisation selon type acier. Réduction relativement faible aciers tués Al, réduction un peu plus élevée aciers tués Si. Raisions : composition différente couche Fe-Zn. Conditions fatigue : fissures se forment cette couche → initiateurs fissuration surface acier.
Détermination données fatigue labo : acier galvanisé comparé acier « neuf » non traité. Mais structure non traitée exposée extérieur → attaque corrosion immédiate. Piqûres 5-7x plus profondes corrosion générale → résistance fatigue chute rapide. Inversement : résistance fatigue acier galvanisé ne change pas appreciablement temps exposition (revêtement zinc reste surface). Conditions normales : pas piqûres revêtement zinc. Réduction résistance fatigue galvanisation = faible vs réduction attaque corrosion piqûres aciers non galvanisés, et vs effets soudures.
Expérience pratique : résistance fatigue aciers normalement galvanisés non significativement affectée galvanisation. Certains aciers (surtout tués Si) → réduction possible, mais faible vs réductions corrosion piqûres aciers non galvanisés + effets soudures.
Fins pratiques (vie conception base résistance fatigue soudures) : effets galvanisation ignorables. Résistance fatigue réduite présence entailles/soudures, indépendamment effets procédés cycle chauffage (galvanisation). Refroidissement rapide travail chaud → micro-fissuration zones soudure → effet entaille + réduction résistance fatigue.
Applications critiques : specs galvanisation structures soudées acier → refroidissement air plutôt trempe eau après galvanisation → éviter micro-fissuration + réductions résistance fatigue.
Écrouissage à froid
Écrouissage (perçage, cisaillement, cintrage) avant galvanisation → fragilisation aciers sensibles. Épaisseurs < 3 mm : peu affectées significativement.
Acier galvanisé à chaud et feu
Ne brûle pas, mais résistance diminue température augmente. Constructions acier stables jusqu'à température critique (500-750 °C selon chargement).
Acier galvanisé exposé températures élevées
Étude réaction revêtements galvanisés températures élevées : supportent jusqu'à 275 °C (exposition courte). > quelques semaines : trop élevé. Revêtements galvanisés haute température (immersion 560 °C) répondent moins bien températures élevées que revêtements galvanisation basse température.
Raison : température élevée → transformations phase solide revêtement. Couche externe zinc pur → phase inter-métallique Fe-Zn. Revêtement entier phase Fe-Zn → plus fragile, fissures formation surtout refroidissement (processus cycliques). Revêtements haute température : sensibles (phases inter-métalliques prédominantes dès départ). Combinaisons températures élevées + contraintes mécaniques (ex. vibrations) à éviter. Revêtements basse température (grande partie zinc pur) = meilleure possibilité supporter températures élevées longues périodes.
Durabilité usure
Zinc pur = métal tendre, mais plus dur plupart revêtements organiques. Phases inter-métalliques Fe-Zn créées galvanisation à chaud = très dures, même > aciers construction courants. Phases Fe-Zn + résistantes usure que zinc pur. Études : couche inter-métallique résistance usure 4-5x meilleure couche zinc pur.
Résistance corrosion atmosphérique
Durée vie revêtement galvanisé à chaud ∝ épaisseur revêtement. Environnement donné → prédiction durée vie avant réparation. Durée vie base : apparition 5 % rouille rouge surface acier.
Résistance corrosion atmosphérique acier galvanisé dépend facteurs climatiques : humidité, pluviométrie, proximité côte, polluants. Polluants : effet particulièrement néfaste selon polluants présents.
Taux corrosion acier galvanisé sites côtiers (généralement < 1 km marque haute mer) = élevés. Gaz industriels (SO₂, NOx) attaquent revêtement zinc, comme gaz NH₃. Zones rurales : revêtements galvanisés > 80 ans. Performance compromise : application excessive insecticides/engrais + humidité → attaque revêtement. Intéressant : revêtements vieillissent couleur plus claire climats marins, plus foncée environnements ruraux/industriels.
Parfois : revêtement galvanisé → teinte rougeâtre, prise à tort pour rouille. Décoloration : alliages Zn-Fer réagissent atmosphère → film protecteur distinct base alliage Zn-Fer. Certains environnements : alliages Zn-Fer meilleure protection corrosion acier sous-jacent que zinc pur.
Rôle de l'aluminium
Il y a > 75 ans : découverte addition faible quantité aluminium bain revêtement = réponse parfaite problème modification nature couche alliage sans interférer formation zone liaison alliage → formage formes complexes possible. Initialement : mécanisme non compris, mais observation : Al bain zinc → couche alliage bien plus fine vs bain sans Al. Al = inhibiteur ralentissant significativement vitesse réaction Zn-Fer. Couche plus fine = plus ductile → tôle revêtue formable formes complexes sans perte adhérence revêtement (pas développement grandes fissures cisaillement internes).
Al ~0,15 % = standard bains galvanisation lignes continues. Pratique encore utilisée. Meilleure compréhension métallurgie Al dans Zn → concentration Al plus étroitement contrôlée. Certains producteurs 0,2-0,3 % Al, plupart 0,15-0,19 %. Fabrication revêtements Zn-Fe (galvanneal) : niveau Al abaissé 0,11-0,135 %.
Bien que faible quantité Al ait effet prononcé formabilité tôle galvanisée, peu effet comportement corrosion global. Cependant Al se concentre couche alliage + dans une mesure surface zinc → peut affecter négativement : soudure par points, brasage, apparition rouille blanche. Inconvénients insignifiants vs effet bénéfique Al formabilité tôle galvanisée sans perte adhérence.
Fleur (Spangle) - apparence surface revêtement zinc
Solidification revêtement zinc surface acier : cristaux dendritiques croissent autour noyau zinc solidifié → parfois motif fleur cristaux zinc brillants « spangle » surface acier galvanisé (Figure 3). Épaisseur revêtement << diamètre spangle. Certaines compositions acier → croissance couche alliage Zn-Fer traversant surface → finition gris mat.
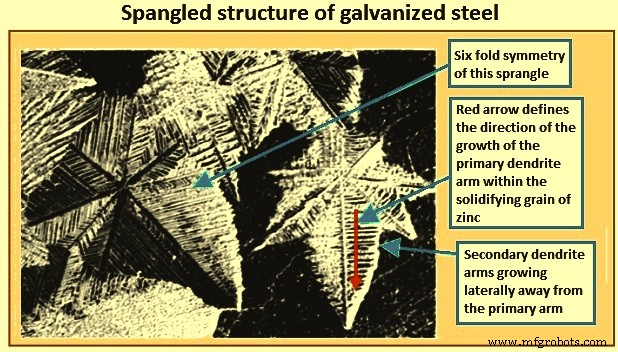
Figure 3 : Structure fleurée acier galvanisé
Certaines applications : motif spangle souhaitable (aspect attractif). Aciers automobile : rugosité surface + différence orientation cristaux spangle → altèrent aspect après peinture → indésirable. Pour ces aciers : motif spangle extrêmement fin nécessaire.
Spangles se développent refroidissement zinc fondu adhérant acier < point fusion zinc (~419 °C). À cette température : atomes disposés aléatoirement zinc liquide → s'ordonnent arrangement très ordonné. Nombreux emplacements aléatoires dans revêtement zinc fondu. Processus = solidification/cristallisation. Petites régions solidification dans zinc fondu = « grains ». Atomes zinc liquide s'attachent grain solidifiant (croissance grain) → fashion ordonnée → array/cristal distinct. Zinc : cristaux symétrie hexagonale. Grains zinc solides grandissent → atomes zinc s'ordonnent symétrie hexagonale visible spangle final. Revêtement complètement solidifié → spangles individuels = grains zinc individuels.
Terme « nucléation » = transformation atomes zinc fondu aléatoires → petit array organisé atomes cristaux graines stade initial solidification. Taux nucléation élevé → nombreux petits grains structure solidifiée finale. Taux faible → croissance grands grains favorisée.
Autre aspect solidification → motif flocon neige revêtements galvanisés : croissance dendritique. Croissance dendritique : grains individuels solidification croissent dans zinc fondu bord arrondi distinct. Bras dendritique primaire + bras secondaires latéraux bras primaire (Figure 3). Dendrites visibles revêtement galvanisé = version 2D structure solidifiée dendritique coulée.
Vitesse croissance bras dendritiques solidification zinc fondu compete taux nucléation nouveaux grains zinc fondu. Processus détermine taille finale structure solidifiée. Figure 3 : grand motif spangle bien défini → vitesse croissance dendritique dominé solidification → petit nombre grands spangles. Caractéristique : plus épais centre, plus fin bords (joints grains) → difficile lissage laminage temprage. Revêtements zinc spangles plus petits : joints moins marqués → lissables temprage. Nature/vitesse croissance dendritique solidification zinc fondu grandement influencée autres éléments métalliques présents zinc fondu.
Taille spangle dépend : chimie zinc, vitesse refroidissement, facteurs (lisseur base acier). Figure 4 : comparaison tailles spangles. Classification qualitative trois catégories :
- Spangle régulier : structure cristaux zinc multifacettes visible acier zingué. Refroidissement non contrôlé → taille grain variable.
- Spangle minimisé : motifs grains visible œil nu. Plus petits/moins distincts spangle régulier. Croissance structure cristaux zinc arrêtée techniques production spéciales ou inhibée combinaison chimie bain + refroidissement.
- Sans spangle (Spangle free) : finition uniforme, irrégularités surface spangle non visibles œil nu. Finition : combinaison chimie bain, refroidissement, ou les deux.
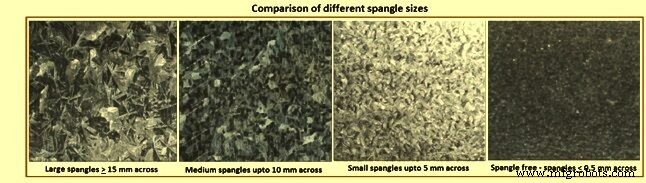
Figure 4 : Comparaison différentes tailles spangle
Zinc plombé : raison courante croissance dendritique bien définie. Plomb zinc fondu → grands spangles (diminue énergie interfaciale solide/liquide revêtement solidifiant → augmente vitesse croissance dendrite → grands spangles. Plomb précipite surface revêtement, distribution variable particules plomb surface → aspect optique (spangles brillants/mats).
Autrefois : revêtements zinc jusqu'à 1 % Pb. 40 dernières années : % plomb réduit. Concentration typique aujourd'hui < 0,15 %, souvent 0,03-0,05 %. Même faible quantité Pb → comportement croissance dendritique encore suffisant solidification. Actuellement : Pb 0,05-0,10 % bain zinc fondu pour motif spangle bien développé. Préoccupations environnementales Pb → pratiques développées zinc sans plomb + ajout faible quantité antimoine bain zinc fondu (0,03-0,10 %) → motif spangle bien développé.
Zinc plombé pour revêtement plus lisse : suppression croissance spangle possible refroidissement rapide revêtement. Dispositif minimisation spangle au-dessus bain : vapeur ou poussières zinc dirigées surface → gélification rapide zinc fondu → spangles petits. Technologie non nécessaire zinc sans plomb (Pb < 0,01 %, souvent < 0,005 %). Revêtements sans plomb → surface sans spangle = finition haute qualité industries automobile/électroménager.
Revêtements sans plomb : motif grain à peine visible œil nu. Spangles typiques 0,5 mm diamètre. Grains croissent pas mode dendritique mais mode cellulaire. Grains nucléent surface acier → croissent vers surface libre. Absence grands spangles → surface acier brillante, pas dépressions joints grains. Revêtement non-fleur + temprage → acier très lisse → peinture finition très lisse.
Difficile produire revêtements sans spangle sans Pb/Sb (influence viscosité zinc fondu). Difficile éviter affaissement/ondulations revêtement zinc (viscosité plus élevée zinc fondu sans Pb/Sb). Revêtement plus épais → tendance plus grande affaissements/ondulations. Industries auto/électroménager : revêtements plus fins + lignes haute vitesse → producteurs bains sans plomb évitant spangles + revêtement sans ondulations.
Processus de fabrication
- Acier zingué vs acier galvanisé : Comprendre les différences clés
- Laiton : composition, histoire et fabrication moderne
- Laine d'acier : Histoire, production et sécurité
- Tuyaux en acier : Types, histoire et fabrication moderne
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- Qu'est-ce que l'acier A2 ? Une nuance d'acier à outils polyvalente et rentable pour applications industrielles et menuiserie
- Acier galvanisé expliqué : types, applications et avantages clés
- La Galvanisation Expliquée : Définition, Méthodes et Procédés de Protection Contre la Corrosion
- Choisir les bons grades d'acier à outils pour une performance optimale