



Guide complet de fabrication des réfractaires façonnés
Les produits réfractaires peuvent être façonnés (formés) ou informés (monolithiques/coulables). Ils peuvent être faits de matériaux acides, neutres, basiques ou composites. Les matériaux utilisés pour la production de réfractaires peuvent ou non contenir des additifs. De plus, les réfractaires façonnés peuvent être faits en plusieurs formes et sont généralement appelés briques réfractaires. Un flux de production typique utilisé dans le processus de production des réfractaires est donné à la Fig 1.
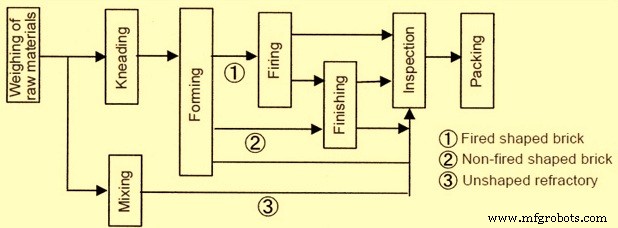
Fig 1 Flux typique dans le processus de production pour les réfractaires
Les réfractaires informés sont normalement expédiés de l'usine de fabrication de réfractaires non pas comme un réfractaire mais comme des matériaux réfractaires qui deviennent réfractaires seulement après qu'ils subissent le mélange, la formation, le vieillissement, le séchage et le préchauffage, etc. sur le site d'utilisation. Cela signifie que dans le cas des réfractaires informés, une partie du processus dans la fabrication des réfractaires façonnés se déplace sur le site d'utilisation.
Les fondamentaux de la fabrication des briques réfractaires n'ont pas changé avec le temps. Cependant, les avancées technologiques ont rendu les usines de briques contemporaines substantiellement plus efficaces et ont amélioré la qualité globale des produits. La fabrication de ces réfractaires est basée sur la connaissance de quelle combinaison de composés chimiques et de minéraux donnera aux réfractaires produits ses propriétés nécessaires telles que la réfractarité, la stabilité thermique, la résistance à la corrosion, l'expansion thermique et d'autres qualités importantes. Une connaissance plus complète des matières premières et de leurs propriétés, un meilleur contrôle de la cuisson, des conceptions de fours améliorées utilisées pour la cuisson des réfractaires verts et une mécanisation plus avancée ont tous contribué à l'avancement de l'industrie de la brique réfractaire.
Objectifs techniques et matières premières
Les objectifs techniques de la fabrication d'un réfractaire donné sont d'obtenir ses propriétés et sa performance pour une application prévue. Pour atteindre ces objectifs, les composants de base de la fabrication du réfractaire consistent en la sélection appropriée des matières premières, les méthodes de traitement et le maintien des paramètres technologiques pendant la fabrication. Les insights de fabrication ont à voir avec les caractéristiques de la composition de phase et de la microstructure (collectivement connues sous le nom de caractère du matériau) qui sont développées par le traitement, et qui sont responsables des propriétés du produit et de son comportement pendant l'utilisation.
Matières premières
Les matières premières bien sélectionnées sont la partie cruciale pour le développement et la production de produits réfractaires satisfaisants. Les propriétés des matières premières influencent directement et indirectement les propriétés importantes des réfractaires. Les matières premières doivent correspondre au moins aux six propriétés différentes suivantes pour la production de produits réfractaires à haute performance :
- Taille de grain initiale suffisante
- Densité / porosité
- Part minéral / oxyde principal
- Limites dans les oxydes réductibles et/ou fondants
- Équilibre molaire des oxydes importants
- Taille de cristal du minéral / oxyde principal
Les différentes propriétés des réfractaires telles que la densité, la porosité, la perméabilité, la résistance à l'écrasement, le module de rupture et l'élasticité ainsi que la résistance au choc thermique sont principalement déterminées par les matières premières en plus du processus de production des réfractaires.
Les matières premières utilisées pour la fabrication des réfractaires incluent différents types d'argiles (soit sous forme naturelle, soit calcinée), du chamotte (aussi appelé grog), des matières premières traitées (calcinées, frittées, brûlées ou fondues), des additifs aussi connus sous le nom de produits chimiques de matrice (peuvent être sous forme solide, liquide ou colloïdale), et des matériaux de liaison, etc.
Traitement des matières premières
Le traitement des matières premières pour la fabrication de réfractaires consiste en les étapes suivantes :
- Concassage et broyage
- Tamissage ou classement
- Séparation magnétique du fer parasite
- Pesée des lots
- Mélange des lots
L'opération de concassage et broyage est effectuée dans les unités de concassage/broyage primaire, secondaire et fin pour répondre aux exigences de différentes tailles de grain des matières premières selon la granulométrie désirée pour la composition du lot de réfractaire. Pour le concassage primaire et pour une taille de grain minimale de 10-12 mm, les concasseurs à mâchoires et les concasseurs giratoires sont normalement utilisés. Le concasseur à rouleaux, le concasseur à disque, le broyeur à impact, et divers types de broyeurs à marteaux sont utilisés pour le concassage secondaire pour atteindre une taille de grain minimale d'environ 4 mm. Les pulvérisateurs de différents types tels que le moulin d'attribution, le moulin à boulets, le moulin à barres, et le moulin tubulaire, etc. sont utilisés pour le broyage fin jusqu'à une taille minimale de 200 mailles. Le moulin vibrant, le moulin à jet, le microniseur, etc. sont utilisés pour certains produits spéciaux, qui nécessitent des poudres super fines de certaines des matières premières de taille jusqu'à 10 microns ou même moins.
Les matières premières concassées et broyées sont tamisées ou classées en différentes fractions de taille selon l'exigence des réfractaires en production. Cela est effectué en les faisant passer à travers des tamis vibrants ou rotatifs ou des classificateurs à air. Dans le cas d'un tamis vibrant, un ensemble de tamis, comme désiré, sont fixés dans le cadre vibrant de sorte que plusieurs fractions sont obtenues en opération. Les tamis rotatifs sont sous la forme d'un cylindre rotatif, consistant en des tamis de plusieurs tailles en série, fixés sur un axe incliné commun, les ouvertures plus grandes dans la configuration étant vers l'extrémité inférieure ou de décharge, tandis que la plus petite ouverture est à l'extrémité supérieure ou d'alimentation. Ce type de tamis est approprié pour classer principalement les fractions plus grossières. La classification à l'air est entreprise pour les fractions fines. Les classificateurs à air sont pratiques pour les particules fines, jusqu'à l'ordre de quelques à 10 micromètres de diamètre. Pour la séparation, les types centrifuges ou « cyclone » sont courants. Ici, les particules plus grosses sont récirculées dans le système et les fines sont alimentées dans le silo.
La classification de taille est faite pour détourner diverses fractions de taille vers différents bacs de stockage et peut être conduite en utilisant tout nombre commode de niveaux et tout ensemble sélectionné de tailles de tamis ou de numéros de maille. Peu importe que les particules puissent être irrégulières et déchiquetées en forme, ou allongées ou oblates. Les tamis standards sont utilisés avec des ouvertures carrées. Ils passent et retiennent ce qu'ils vont. Les tamis deviennent collants dans le cas de tailles plus fines et l'aveuglement des tamis peut se produire, empêchant certaines ou toutes les particules plus fines de passer. C'est une observation courante lorsque le tamisage est effectué pour des matériaux plus fins. C'est la raison pour laquelle le tamisage à sec est rarement pratiqué pour les tailles fines. Le tamisage humide (c'est-à-dire en boue) peut soulager l'aveuglement pour des fins de classification.
Le fer libre ou le fer parasite venant dans les matériaux concassés et broyés sont enlevés du matériau par séparation magnétique. Les morceaux de fers parasites sont enlevés avec l'aide du séparateur magnétique qui est soit de type poulie, soit suspendu avec soit un aimant permanent, soit un électroaimant. Les matériaux concassés à partir desquels le fer doit être enlevé sont soit placés sur une bande mobile passant sur des rouleaux magnétiques, soit autorisés à tomber directement sur des rouleaux magnétiques rotatifs en simple ou en série, un au-dessus de l'autre, pour enlever le fer.
Les briques réfractaires sont produites en lots. Un lot de matières premières consiste en fractions fines, moyennes et grossières en quantités requises (ratio). Les chariots de pesée de lots sont normalement employés pour prélever la quantité précise de matériau requis en fractions de taille appropriée des bacs de stockage. Dans le cas de petits lots, cela est normalement fait manuellement en utilisant des machines de pesée.
Les matériaux pesés sont mélangés soigneusement en employant un mélangeur approprié. Plusieurs types de mélangeurs sont disponibles pour le mélange des matériaux dans un lot. Ce sont le mélangeur à cuve, le mélangeur à auge, le mélangeur à tambour, le moulin à pug, et le mélangeur à contre-courant, etc. Normalement, pour le processus de formage semi-sec et plastique, les lots pour les réfractaires d'argile de feu sont mélangés dans le mélangeur à auge et les moulins à pug. Le mélangeur à contre-courant est utilisé pour produire le mélange pour le traitement à sec de réfractaires à haute alumine ou basiques en particulier où la teneur en humidité est inférieure à 10 %.
Les machines de mélange et de malaxage pour la fabrication de réfractaires sont normalement de deux types : (i) le type à cuve fixe, et (ii) le type à cuve entraînée. Les machines de mélange et de malaxage pour la production de briques réfractaires sont exclusives pour l'application du pressage à sec et semi-sec car la quantité de liant est minimale. Et donc les machines de mélange et de malaxage sont équipées de lames de mélange ou de roues de malaxeur.
Façonnage ou formage
Les briques réfractaires sont formées par diverses méthodes qui incluent soit le moulage à la main, soit dans différents types de machines de formage et de moulage qui incluent des presses. Le type de moulage adopté dépend des formes et tailles du réfractaire et de sa quantité. Largement, les méthodes de moulage/pressage peuvent être divisées en trois catégories : (i) pressage semi-sec ou processus de boue raide, (ii) moulage plastique ou processus de boue molle, et (iii) processus de pressage à sec. La brique moulée est appelée brique verte.
Dans le processus de boue raide ou d'extrusion, de l'eau dans la plage de 10 % à 15 % est mélangée pour produire la plasticité. Après le mélange, le mélange de réfractaire passe à travers une chambre de désaération qui maintient un vide de 375 mm à 725 mm de mercure. La désaération enlève les trous d'air et les bulles, donnant au mélange de réfractaire une ouvrabilité et une plasticité accrues, résultant en une plus grande résistance. Après cela, le mélange de réfractaire est extrudé à travers une filière pour produire une colonne du mélange. Au fur et à mesure que la colonne de mélange quitte la filière, des textures ou des revêtements de surface peuvent être appliqués. Un coupeur automatique tranche ensuite la colonne de mélange pour créer les briques individuelles. Les espacements du coupeur et les tailles de filière doivent être soigneusement calculés pour compenser le retrait normal qui se produit pendant le séchage et la cuisson. La majorité des briques réfractaires sont normalement produites par le processus d'extrusion.
Le processus de boue molle ou de moulage plastique est particulièrement approprié pour le mélange de réfractaire contenant trop d'eau pour être extrudé par le processus de boue raide. Les mélanges de réfractaire sont mélangés pour contenir 20 % à 30 % d'eau et puis formés en formes dans des moules. Pour empêcher le mélange de réfractaire de coller, les moules sont lubrifiés avec soit du sable, soit de l'eau pour produire des briques « frappées au sable » ou « frappées à l'eau ». Les briques peuvent être produites de cette manière par machine ou à la main.
Le pressage à sec est réalisé sous haute pression dans des presses de service lourd ou même par action de secousses et de pressage particulièrement pour les mélanges à grain fin. Ce processus est principalement adapté aux mélanges de réfractaires de très faible plasticité. Les mélanges de réfractaire sont mélangés avec une quantité minimale d'eau (jusqu'à 10 %), puis pressés dans des moules en acier sous des pressions de 3,4 MPa à 10,3 MPa par des presses hydrauliques ou des béliers à air comprimé.
Séchage et cuisson
Les briques vertes du moulage ou des machines de coupe contiennent une grande quantité d'humidité, selon le processus de formage. Avant que le processus de cuisson ne commence, la majeure partie de cette eau doit être évaporée dans des chambres de séchage à des températures variant d'environ 40 °C à 200 °C pour ramener la teneur en humidité à un niveau qui est de préférence inférieur à 1 %. L'étendue du temps de séchage, qui varie avec les mélanges de réfractaires, est généralement entre 24 et 48 heures. Bien que la chaleur puisse être générée spécifiquement pour les chambres de séchage, elle est généralement fournie par la chaleur d'échappement des fours pour maximiser l'efficacité thermique. Dans tous les cas, la chaleur et l'humidité doivent être soigneusement régulées pour éviter les fissures dans les briques vertes. Les briques plus grandes qui sont difficiles à manipuler sont séchées sur un sol chaud qui est chauffé par le dessous par les gaz de fumée ou la vapeur.
L'opération finale dans la production de briques réfractaires et de formes est leur cuisson. Pendant la cuisson, les briques sont chauffées à la température désirée et maintenues à cette température pendant une certaine quantité de temps pour le trempage afin de bien maturer la brique.
Il y a plusieurs types de fours/fours à tunnel qui sont utilisés. Les fours/fours à tunnel peuvent être largement divisés en intermittents, semi-continus et continus. Le type le plus courant est un four à tunnel, suivi par les fours intermittents. Le combustible peut être de l'huile, du gaz ou du charbon, ou une combinaison de ces combustibles.
Le four intermittent est celui qui est chargé, cuit, autorisé à refroidir et déchargé, après quoi les mêmes étapes sont répétées. Les briques séchées sont placées dans ces fours selon un motif prescrit qui permet la circulation des gaz chauds du four. Ces fours sont normalement des fours à tirage descendant qui sont utilisés seulement dans les petites unités de fabrication. Les fours à tirage descendant sont conçus pour accommoder une grande pile de briques réfractaires. Ceux-ci sont soit ronds, soit rectangulaires en forme, fournis avec « un certain nombre de boîtes à feu (pour le tir au charbon) ou des ports de brûleur (pour le tir au gaz ou à l'huile) autour du four. La hauteur du toit est fournie de manière à accommoder le volume des gaz de combustion dans l'espace laissé vide au-dessus de la pile de briques sous le toit. Le gaz de fumée ensemble avec la flamme est dirigé vers le toit et puis réfléchi vers le bas à travers les canaux et les conduits fournis sur le sol et en dessous. Dans de tels fours, la perte de chaleur est énorme car le gaz de combustion passe vers la cheminée sans effectuer de fonction additionnelle. Aussi, une grande quantité de chaleur est perdue dans le chauffage de la structure du four chaque fois que le four est allumé en raison de sa nature intermittente. L'efficacité thermique de tels fours est faible, autour de 15 %.
Les fours semi-continus sont les fours à chambre annulaire et les fours navette. Le four continu est le four à tunnel. Les fours continus sont les fours les plus courants dans l'industrie réfractaire car le profil de température est maintenu le long de la longueur du tunnel et les briques se déplacent sur un chariot à l'intérieur du tunnel sur des rails.
Le processus de chargement d'un chariot de four ou d'un four avec des briques façonnées est appelé hacking. Le nombre de briques sur le chariot de four est déterminé par la taille du four. Les briques sont de préférence placées par des moyens mécaniques. Le motif de placement a une certaine influence sur l'apparence. Les briques placées face à face donnent une couleur plus uniforme que les briques qui sont croisées ou placées face à dos.
La cuisson des briques est faite entre 10 et 40 heures, selon le type de four et d'autres variables. Dans le four à tunnel, les briques chargées sur des chariots de four, passent à travers diverses zones de température alors qu'elles voyagent à travers le tunnel. Les conditions de chaleur dans chaque zone sont soigneusement contrôlées, et le four est opéré continuellement.
La cuisson peut être divisée en cinq étapes générales : (i) séchage final (évaporation de l'eau libre), (ii) déshydratation, (iii) oxydation, (iv) vitrification, et (v) flash ou cuisson de réduction. Toutes sauf le flash sont associées à des températures croissantes dans le four. Bien que les températures réelles diffèrent avec le type de mélange de réfractaire.
Le mélange de réfractaire se ramollit généralement lentement et fond ou se vitrifie graduellement quand il est soumis à des températures croissantes. La vitrification permet au mélange de devenir une masse dure, solide avec une absorption relativement faible. La fusion a lieu en trois étapes : (i) fusion incipiente, quand les particules de mélange deviennent suffisamment molles pour coller ensemble en une masse quand refroidies, (ii) vitrification, quand le fluxage extensif se produit et la masse devient serrée, solide et non absorbante, et (iii) fusion visqueuse, quand la masse de mélange se décompose et devient fondue, menant à une brique déformée. La clé du processus de cuisson est de contrôler la température dans le four de sorte que la fusion incipiente et la vitrification partielle se produisent mais la fusion visqueuse est évitée. Le taux de changement de température doit être soigneusement contrôlé et dépend des matières premières, ainsi que de la taille et du durcissement des briques en production. Les fours sont normalement équipés de capteurs de température pour contrôler les températures de cuisson dans les diverses étapes. Vers la fin, les briques peuvent être flashées pour produire des variations de couleur.
Après que la température a atteint son pic et est maintenue pour un temps prescrit, le processus de refroidissement commence. Le temps de refroidissement dépasse rarement 10 heures pour les fours à tunnel et de 5 à 24 heures dans les fours intermittents. Le refroidissement est une étape importante dans la fabrication de briques car le taux de refroidissement a un effet direct sur la couleur des briques. Après le refroidissement, les briques sont inspectées, triées, classées et emballées pour l'expédition.
Processus de fabrication
- Considérations clés pour l'usinage Swiss à haut volume
- Production de films d'emballage plastique : aperçu complet des processus et matériaux
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Techniques optimisées de laminage fendu pour une production de barres efficace
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- Maîtriser le Processus de Conception en Ingénierie : Conseils Prouvés pour le Succès en Production
- Rationaliser le passage du prototype à la production : étapes clés de préparation
- Du prototype à la production : Optimiser votre parcours de la CAO au marché