



Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
Procédé de Laminage de l'Acier
Le laminage est le processus de déformation plastique de l'acier par passage entre des cylindres. Il est défini comme la réduction de la section transversale de la pièce d'acier laminée, ou la mise en forme générale des produits en acier, par l'utilisation de cylindres rotatifs.
Importance du Laminage
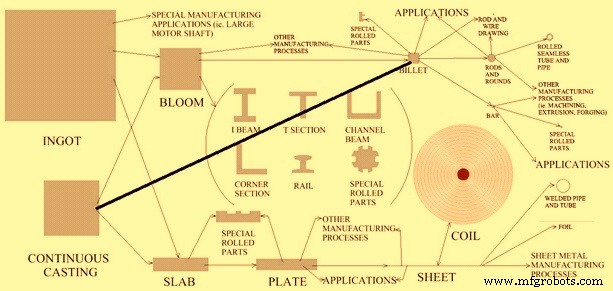
Le laminage de l'acier est l'un des procédés de fabrication les plus importants. C'est généralement la première étape de traitement de l'acier après sa fabrication et coulée, soit en lingot, soit en produit de coulée continue en aciérie. Le laminage initial se fait dans un train de laminage à chaud où les blumes et brames sont laminées en divers produits : tôle, feuille, bande, bobine, billette, profilés, rails, barres et fils machine. Le laminage à froid est aussi pratiqué pour certains produits. Beaucoup de ces produits laminés (rails, barres d'armature, etc.) sont utilisés directement par les consommateurs, tandis que d'autres servent de matières premières pour opérations ultérieures : forgeage, tôlerie, tréfilage, extrusion, usinage, fabrication. Le laminage produit une large gamme de produits. Largeur : quelques mm à plusieurs mètres. Épaisseur : 0,1 mm à plus de 200 mm. Sections : carrées, rectangulaires, rondes ou profilées. Les différents procédés de laminage sont présentés figure 1.
Principe du Laminage de l'Acier
Pendant le laminage, la pièce est soumise à de fortes contraintes compressives dues au frottement entre les cylindres et la surface de la pièce. Elle est déformée plastiquement par les forces compressives entre deux cylindres tournant en sens inverse. Ces forces réduisent l'épaisseur et affectent la structure de grain. La réduction d'épaisseur (différence avant/après) s'appelle « écrouissage » (draft). En plus de réduire l'épaisseur, les cylindres entraînent le matériau par leur rotation opposée. Le frottement est donc nécessaire, mais un excès est nuisible. Le niveau de frottement doit être contrôlé : la lubrification est un facteur important. Pour que la pièce entre dans la gorge des cylindres, la composante de la force de frottement doit être ≥ à la composante horizontale de la force normale.
Pendant l'opération, la forme géométrique change mais le volume reste essentiellement constant. La zone de laminage est la zone sur laquelle les cylindres agissent sur le matériau : c'est là que se produit la déformation plastique. Facteur important : par conservation du volume avec réduction d'épaisseur, le matériau sortant de la zone de laminage se déplace plus vite que le matériau entrant. Les cylindres tournent à vitesse constante, donc à un certain point dans la zone, la vitesse de surface des cylindres et celle du matériau sont exactement égales : point de non-glissement (no-slip point). Avant ce point, les cylindres vont plus vite que le matériau ; après, le matériau va plus vite que les cylindres.
Couple et puissance sont deux composantes importantes. Couple = mesure de la force appliquée aux cylindres pour produire le mouvement rotationnel. Puissance = appliquée en appliquant un couple aux cylindres et par tension de la pièce. Dans un train de laminage, la puissance est principalement consommée de quatre façons :
- Énergie pour déformer l'acier
- Énergie pour surmonter la force de frottement
- Pertes dans les pignons et système de transmission
- Pertes électriques dans les moteurs
Parfois, une tension (force) est appliquée à la pièce pendant le laminage : tension avant (front tension), tension arrière (back tension), ou aux deux extrémités. Cette technique aide les forces nécessaires au laminage.
Pendant le laminage, la déformation plastique réduisant l'épaisseur cause aussi une augmentation de la largeur : phénomène d'écartement (spreading). Si le rapport largeur/épaisseur est élevé, l'écartement est faible. Si le rapport est faible, l'augmentation de largeur peut poser problème. Des cylindres verticaux (cylindres de bord) contrôlent l'écartement et maintiennent la largeur constante.
Le laminage se fait soit à chaud, soit à froid. Le laminage à froid suit généralement le laminage à chaud.
Laminage à Chaud
Pendant le laminage à chaud, la structure de grain de coulée (gros grains dans le sens de solidification) est convertie en structure de grain forgé. Structure de coulée : joints de grain fragiles = acier cassant. Défauts : porosité, cavités de retrait, inclusions. Le laminage à chaud (au-dessus de la température de recristallisation) brise la structure de coulée. Anciens joints de grain détruits, nouveaux joints plus résistants formés avec structure plus uniforme. Le laminage ferme les vacances et cavités de retrait, brise les inclusions et les répartit uniformément. Marque distinctive : structure recristallisée + propagation de dislocations et adoucissement simultanés. Avantages :
- Contraintes d'écoulement faibles = forces et puissances moindres. Même très grosses pièces déformables avec équipements raisonnables.
- Ductilité élevée = grands niveaux de déformation possibles.
- Formes complexes laminables.
Laminage à Froid
Effectué à température ambiante, bien que le travail de déformation puisse élever la température de la pièce à 100–200 °C. Permet d'obtenir de bonnes finitions de surface, une résistance mécanique accrue et un contrôle précis des dimensions. Avantages :
- Sans refroidissement ni oxydation : tolérances plus serrées, meilleure finition de surface.
- Sections plus minces laminables.
- Propriétés finales finement contrôlables. Résistance élevée du laminage à froid conservable si souhaité, ou si haute ductilité nécessaire, taille de grain contrôlable avant recuit.
- Lubrification généralement plus aisée.
Laminage Contrôlé
Le laminage ne vise pas seulement la section désirée mais aussi les propriétés de l'acier. Il confère résistance et orientation de grain favorable. Les traitements thermiques intégrés au laminage contrôlé modifient la microstructure pour donner les propriétés désirées.
Le laminage contrôlé est un type de traitement thermomécanique intégrant déformation contrôlée et traitement thermique. La chaleur amenant la pièce au-dessus de la température de recristallisation sert aussi aux traitements thermiques, rendant tout traitement ultérieur inutile. Types de traitements : structure à grain fin ; contrôle nature, taille, distribution des produits de transformation (ferrite, austénite, perlite, bainite, martensite), durcissement par précipitation, contrôle ténacité. Pour y parvenir, surveillance et contrôle rigoureux de tout le processus. Variables courantes : composition et structure matière de départ, niveaux de déformation, températures aux divers stades, conditions de refroidissement. Bénéfices : meilleures propriétés mécaniques et économies d'énergie.
Le procédé de laminage permet un haut degré d'automatisation en boucle fermée et des vitesses très élevées, fournissant ainsi des matières premières de haute qualité, tolérances serrées pour les industries en aval.
Cylindres de Laminage
Les cylindres utilisés dans les trains de laminage sont de tailles et géométries variées. Ils subissent des conditions extrêmes : forces énormes, moments fléchissants, contraintes thermiques, usure. Matériaux choisis pour résistance, rigidité, résistance à l'usure. Matériaux variables selon le procédé spécifique. Matériaux courants : fonte, fonte ductile, acier moulé, acier forgé. Cylindres en acier forgé : plus résistants et rigides que fonte, mais fabrication complexe. Composition fer/acier sélectionnée selon le procédé. Aciers au nickel ou alliages molybdène pour certains procédés. Dans d'autres, carbure de tungstène pour résistance extrême à la déflexion.
Maintenir un espace uniforme entre cylindres est difficile car ils se déforment sous la charge de déformation. Résistance et rigidité sont cruciales. Pendant le laminage, de grandes forces agissent sur les cylindres. En laminage plat (largeurs importantes), l'effet de déflexion est plus marqué. Cylindres initialement plats. Pendant l'opération, la pièce exerce plus de force au centre qu'aux bords. Cela cause plus de déflexion au centre, donnant plus d'épaisseur au centre. Pour compenser, les cylindres sont rectifiés plus épais au centre pour compenser la déflexion : c'est le bombé (camber). Cylindre bombé = cylindre couronné (courbe parabolique). Le bombé est très spécifique à une largeur, matériau, température, déformation donnés. Un cylindre bombé ne compense qu'un seul jeu de conditions.
Autres méthodes de compensation : bombé variable continu (CVC - Continuous Varying Crown), laminage croisé (pair cross), cintrage des cylindres de travail (work roll bending). CVC : rectification courbe polynôme 3ᵉ ordre dans cylindres de travail, puis décalage latéral égal et opposé. Effet : espace parabolique variant avec décalage latéral, contrôle dynamique du bombé. Laminage croisé : cylindres plats ou bombés paraboliquement, mais décalage angulaire des extrémités pour augmenter/diminuer l'espace aux bords, contrôle dynamique du bombé. Cintrage cylindres : vérins hydrauliques aux extrémités pour contrer la déflexion.
Autre façon de réduire les problèmes de déflexion : diminuer la charge sur les cylindres par application d'une force longitudinale (essentiellement du tréfilage). Autres méthodes : augmenter le module d'élasticité du matériau des cylindres, ajouter des supports d'appoint (back-up rolls).
Processus de fabrication
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Choix du site idéal pour une aciérie greenfield : guide complet
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Techniques optimisées de laminage fendu pour une production de barres efficace
- Procédé CAS-OB : métallurgie secondaire avancée avec traitement à l'argon et à l'oxygène
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux