



Techniques avancées de décapage mécanique pour une production d'acier de haute qualité
Procédés mécaniques de décapage de l'acier
La calamine est le produit d'oxydation lors du laminage à chaud. L'oxydation et la formation de calamine sont inévitables pendant le laminage à chaud qui implique le réchauffage de l'acier dans un four de réchauffage, le laminage à chaud multipass et le refroidissement à l'air pendant les temps d'intervalle inter-passes et après laminage.
La calamine formée lors du chauffage de l'acier aux températures de laminage dans le four de réchauffage est appelée calamine primaire. Elle est éliminée avant le laminage à chaud, généralement pour produire des produits d'acier à haute qualité de surface et réduire l'usure des cylindres. Cependant, la calamine secondaire continue de se former sur la surface décapée pendant le temps d'intervalle aux cages de débourrage et de finissage. La calamine primaire est généralement bleu-noir, la secondaire bleue. Cette dernière donne à l'acier un aspect similaire à un apprêt bleu, souvent confondu avec un primaire bleu.
Structure de la calamine primaire
Elle est composée de trois couches bien définies d'oxydes de fer. Au contact de l'acier : couche la plus épaisse, wüstite (FeO approximatif). Couche intermédiaire : magnétite (Fe₃O₄). Couche externe : hématite (Fe₂O₃). Épaisseurs variables selon facteurs liés au laminage et disponibilité d'oxygène en surface. Couche surface : la plus riche en oxygène, 0,5-2 % de l'épaisseur. Couche au contact métal : la plus riche en fer, ~85 % de l'épaisseur. Couche intermédiaire : ~13-14,5 %.
Si la calamine est un revêtement uniforme et bien adhérent, elle peut former une barrière protectrice idéale. Malheureusement, elle n'est ni uniforme ni bien adhérente. Elle est moins réactive (plus « noble ») que l'acier sous-jacent. Conformément au comportement de deux métaux dissemblables en contact, l'acier (plus réactif) s'oxyde (rouille) au détriment de la calamine. Celle-ci peut « sauter » de la surface, fissurant le revêtement et laissant l'humidité pénétrer. Une réaction galvanique se produit, causant corrosion par piqûres (rouille) de l'acier de base.
La calamine est une nuisance pour le traitement ultérieur de l'acier. Nettoyage nécessaire avant travail à froid. Tout revêtement appliqué par-dessus est gaspillé, car il part avec la calamine quand l'air humide passe dessous. Il est essentiel d'éliminer toute la calamine pour présenter une surface de substrat uniforme et propre pour tout travail ultérieur ou application de revêtement.
L'élimination manuelle estvirtuellement impossible. Extrêmement fastidieuse et chronophage par méthodes mécaniques. Aucune ne donne une bonne base. Plusieurs types de procédés de décapage sont utilisés pour éliminer la calamine des aciers laminés à chaud. Classés en quatre catégories : (i) nettoyage par flamme, (ii) décapage mécanique, (iii) décapage hydraulique, (iv) décapage chimique. Cet article décrit le décapage mécanique.
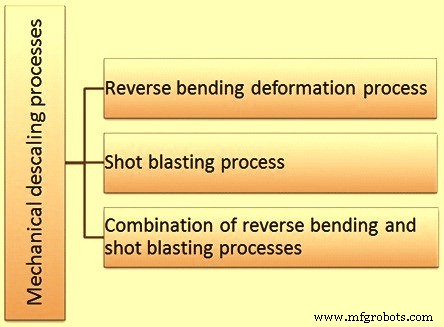
Les procédés mécaniques (Fig 1) incluent : (i) déformation par cintrage inverse, (ii) grenaillage, (iii) combinaison cintrage inverse + grenaillage. Utilisés normalement pour l'élimination de la calamine sur barres d'acier dans l'industrie du tirage de barres.
Procédé de déformation par cintrage inverse
Basé sur le principe : la barre d'acier est ductile, la calamine laminée à chaud est fragile. Lors de la déformation, l'acier se courbe, mais la calamine casse et se détache de la surface, tombant si elle est en quantité suffisante et si la déformation est suffisante. Mode de déformation principalement cintrage, mais peut inclure étirement. L'équipement utilise le cintrage inverse de manière contrôlée pour obtenir des résultats constants d'élimination de calamine sans affecter indûment les propriétés de la barre. Un facteur clé : la déformation totale de la barre.
La déformation optimale pour brisure complète de la calamine se situe entre 8 % et 10 %. Moins de 8 % : brisure incomplète, zones de calamine adhérente résiduelles. Plus de 10 % : pas de brisure supplémentaire, mais écrouissage indésirable. Effet indésirable supplémentaire de déformation lourde (>10 %) : tension de retour accrue sur la ligne de barres, pouvant étirer et réduire la section de la barre, affectant les programmes de tirage et demandant plus de puissance au premier bloc pour tirer la barre dans le système de décapage. L'objectif de 8-10 % est contrôlé par la relation entre la taille des poulies de cintrage inverse et la taille de la barre.
L'étirement de la barre est aussi important. L'étirement élastique peut améliorer le décapage ; l'étirement plastique excessif a des effets indésirables similaires.
L'équipement, bien que d'apparence simple, a des paramètres de conception concrets à satisfaire pour un décapage équilibré : calamine brisée sans effets secondaires indésirables sur la barre. Une conception appropriée selon les principes de base de la rupture de calamine est un facteur clé.
Un équipement bien conçu détache essentiellement toute la calamine. 80-90 % de la calamine grossière tombe et est collectée dans le brise-calamine. Les 10-20 % restants, bien que détachés, continuent d'adhérer à la surface par charge électrostatique. C'est une calamine fine, poudreuse. Si non éliminée : boîtes de lubrification contaminées, durée de vie des filières réduite, usure rapide des blocs de tirage, qualité médiocre du fil tiré, baisse globale de productivité de l'unité de tirage.
Reconnu très tôt que laisser des résidus de calamine fine entraînait des résultats indésirables. Tentatives initiales rudimentaires : chiffons essuie-tout attachés sur la ligne, corde de chanvre lourde en boucle – difficilement qualifiables de procédés de production. Autre méthode : brossage des résidus.
Récemment, des équipements d'élimination de calamine fine ont été développés. Concepts : jets d'air à haute vitesse ; lavage à l'eau / séchage à l'air « on-the-fly ». Les deux concepts non seulement éliminent les résidus mais les confinent, évitant leur dispersion dans l'atelier et facilitant leur élimination ultérieure.
Objectifs clés des équipements d'élimination de calamine fine (nettoyage non agressif) : (i) élimination par techniques industrielles, (ii) confinement de la matière éliminée, (iii) attention opérateur minimale, (iv) maintenance courante minimale, (v) coût d'exploitation faible.
Procédé de grenaillage
Le grenaillage (parfois sablage abrasif) est un traitement de surface où le nettoyage est effectué par projection forcée d'un média abrasif, soit à sec, soit en suspension dans un liquide, contre la surface de l'acier. Particules abrasives concentrées à haute vitesse (50-110 m/s) de manière contrôlée. L'impact abrasif élimine la calamine et autres contaminants de surface.
Procédé commencé en 1904. Le plus utilisé aujourd'hui pour le décapage de surface des barres d'acier dans les unités de tirage. Économique et plus rapide que le décapage par décapage acide (pickling). Le média abrasif ou grande partie peut être recyclé.
Permet d'obtenir un excellent nettoyage et préparation de surface. Utilisé normalement pour : (i) nettoyage fonte/acier moulés et forgés, (ii) nettoyage mécanique tôles, barres, bobines, fils, (iii) grenaillage de précontrainte pour modifier propriétés mécaniques (augmenter résistance fatigue pour ressorts, engrenages), (iv) préparation surfaces pour peinture ou revêtement. Méthode courante pour décapage lors de production de barres brillantes. Utilisé dans presque toutes les industries utilisant l'acier : automobile, construction, fonderie, forge, construction navale, ferroviaire, etc.
Méthodes d'application des matériaux abrasifs
Deux types distincts : (i) méthodes sèches, (ii) méthodes humides.
Méthodes sèches
Incluent : (i) grenaillage mécanique, (ii) sablage à air comprimé.
Grenaillage mécanique – Utilise souvent des équipements type cabine. Versions batch, semi-auto, auto. La cabine abrite une ou plusieurs turbines projetant l'abrasif par force centrifuge. Positionnement pour couverture maximale et haute efficacité du motif de projection. Abrasif propre, généralement lavé à l'air et calibré, stocké dans trémie. Écoulement par gravité vers entonnoir d'alimentation et vanne doseuse qui dose le flux vers l'hélice. L'hélice communique vitesse centrifuge à l'abrasif, dirigé à travers une cage de contrôle. La cage détermine direction et forme du motif de projection. La turbine est généralement enfermée dans un carter protecteur pour éviter projection d'abrasifs égarés.
Ces machines subissant une usure considérable, surtout composants turbine et intérieurs, les pièces sont souvent en fonte haute alliée résistante à l'usure, conçues pour remplacement facile. Tapis caoutchouc épais sur tables de travail pour amortir choc d'impact. Différents types de turbines pour efficacité accrue. Vitesse abrasive ~50 m/s et volume tels que systèmes mécaniques offrent haute capacité de travail par unité de temps. Équipements cabine mécaniques adaptés à applications production moyenne à élevée.
Sablage à air comprimé – Utilise air comprimé pour projeter l'abrasif. Trois méthodes de base : (i) aspiration, (ii) gravité, (iii) pression directe.
- Système aspiration : air comprimé dirigé par jet d'air dans buse pour créer basse pression, flux haute vitesse dans ligne d'aspiration menant au pistolet. Ligne convoye pneumatiquement l'abrasif de la trémie de collecte au pistolet, où il se mélange au flux d'air haute vitesse. Abrasif usé retombe dans trémie de collecte, repris par ligne d'aspiration et recirculé.
- Système gravité : pistolet similaire mais abrasif alimenté par gravité depuis trémie supérieure. Élimine le convoyage pneumatique moins efficace du système aspiration, le remplace par dosage abrasif plus efficace. Problème majeur vs aspiration : nécessité d'un système d'élévation d'abrasif pour retourner l'abrasif usé de la trémie de collecte à la trémie d'alimentation pour recirculation.
- Système pression directe : abrasif sous pression dans une cuve sous pression, dosé dans la ligne d'air comprimé vers la buse. Nécessite aussi système d'élévation pour recirculation. Système le plus efficace en volume d'air requis par unité de poids d'abrasif déplacé, et produit les vitesses et intensités abrasives les plus élevées. Seul système pouvant déplacer l'abrasif à travers de longues lances et buses latérales pour décaper efficacement l'acier.
La méthode de sablage à air comprimé utilise soit pression directe, soit méthode induction (siphon ou gravité).
Sablage pression directe : abrasif alimenté depuis un conteneur sous pression (cuve) dans un tuyau de sablage. Ligne air comprimé pipée vers tuyau et partie supérieure de la cuve. Pression air (normalement ~6 kg/cm²) égale aux deux, permettant chute libre de l'abrasif par orifice (point d'alimentation) au fond de la cuve. En tombant, il est repris par l'air comprimé et convoyé au point d'opération. Pour maintenir pression, vanne au point de remplissage maintenue fermée par pression air. Vanne de dosage à l'orifice pour réguler débit abrasif selon diamètre buse et pression air.
Méthode induction siphon : pistolet connecté à tuyau air comprimé et flexible transportant l'abrasif. Tuyau abrasif ouvert à l'air atmosphérique près de la base de la trémie. Passage air comprimé dans pistolet et sur tuyau abrasif crée vide partiel dans le tuyau, qui aspire l'abrasif dans le pistolet où il est projeté par le jet d'air. Tuyau d'alimentation abrasif ~2-2,5 m entre trémie et pistolet. Abrasif accéléré par flux air en passant par buse mais n'atteint pas pleine vitesse du flux air comprimé. Vitesse abrasif sortant buse ~40 % d'une machine pression directe. Équipements induction-siphon utilisés dans large gamme de cabines sablage manuelles. Utilisés en équipements auto continus, mais généralement limités à application abrasifs légers.
Induction-gravité : très similaire à induction-siphon, dispositif mélange air et abrasif. Média abrasif alimenté par gravité depuis stockage supérieur. Alimentation air entre dans pistolet au point où abrasif est entraîné sous vide partiel + poids gravité. Détente rapide de l'air comprimé en sortant du pistolet donne accélération finale à l'abrasif. Systèmes induction-gravité peu répandus. Peuvent s'appliquer en continu, mais généralement employés pour applications spécialisées.
Équipements de grenaillage mécanique à sec de plus en plus populaires. Rapidité d'élimination augmentée par augmentation vitesse particules abrasives et quantité abrasif par unité de temps. Installations semi-auto ou full-auto relativement faciles. Sablage air comprimé utilisé pour faibles besoins production ou opérations intermittentes.
Méthodes humides
Projection à haute vitesse par air comprimé de boue (slurry) sur l'acier. Boue = abrasif fin en suspension dans eau traitée chimiquement. Agitation continue pour éviter décantation. Comme unités sablage sec pression directe, air comprimé alimenté au vaisseau contenant le mélange à pression égale à celle du tuyau. Égalisation permet alimentation mélange par vanne de mélange dans ligne air. Débit abrasif contrôlé par vanne plein débit entre trémie et chambre de mélange.
Équipements généralement montés en cabine, souvent modifiés par strippers auxiliaires, convoyeurs de sortie, stations lavage-rinçage-séchage. Conceptions de base : roue verticale, plateau tournant horizontal, navette avec rails/extensions, convoyeurs chaîne/courroie, mécanismes tournants autoportants pour arbres/pièces tubulaires, machines combinées culbutage-cabine. La boue peut être projetée par trois méthodes distinctes :
- Flux air comprimé relevant la boue par action siphon et la projetant par buse adaptée.
- Air comprimé propulsant boue alimentée par gravité vers pistolet.
- Pompe centrifuge haute pression produisant vitesse de projection requise.
Variations pour procédés spéciaux. Certaines ont donné nouveaux noms mais relèvent des méthodes sablage humide. Toutes classables en deux types :
- Hydro-blast : sable mélangé à l'eau, propulsé par pression eau.
- Vapour-blast : abrasif en suspension dans liquide, projeté à haute vitesse par jet air comprimé.
Combinaison cintrage inverse et grenaillage
Les deux méthodes utilisées en série sur la ligne de tirage. Normalement cintrage inverse d'abord, puis grenaillage.
Types de matériaux abrasifs
Variété d'abrasifs courants. Choix selon facteurs économiques, métallurgiques, pratiques. Abrasifs courants : sable, grenailles acier, grit acier, aluminium, silex/grenat, billes de verre, carbures, scories, matériaux organiques.
Grenailles acier – Grains sphériques d'acier liquide par atomisation (granulation). Disponibles en différentes tailles et duretés. Généralement fabriquées à partir de ferraille en four à arc ou induction. Ferraille fondue, acier liquide atomisé en grenailles par jet d'eau. Étapes : (i) fusion ferraille, (ii) atomisation acier liquide par jet eau haute pression, (iii) séchage, (iv) criblage (séparation taille SAE des particules surdimensionnées pour production grit), (v) spirale (élimination grenailles forme irrégulière), (vi) trempe (intégrité particulaire supérieure, fissures de contrainte minimales), (vii) revenu, (viii) criblage, (ix) conditionnement.
Les particules de plus grand diamètre sont fendues pour former le grit angulaire utilisé comme abrasif. Grenailles normalement durables (faible friabilité). Se trempent par l'impact du grenaillage. Dureté augmente avec le temps, performance constante et répétable sur milliers de cycles. Dureté Rockwell initiale 40-60 HRC. Taux de décomposition extrêmement faible, quasi pas de poussière. Utilisées pour décapage lourd et finitions très brillantes : énergie d'impact élevée, taux nettoyage rapides.
Ce matériau est choisi selon le travail, non seulement par taille (majoritairement uniforme) mais aussi par dureté dans une certaine gamme. Particules facilement recyclables : 700 à 5000 projections selon diamètre, type, dureté.
Processus de fabrication
- Pourquoi les services de conception mécanique sont essentiels au succès produit
- Fabrication additive : redéfinir les économies d'échelle et piloter la production intégrée
- Concevoir des workflows de processus : harmoniser talents humains et automatisation robotique
- Choix du site idéal pour une aciérie greenfield : guide complet
- Production avancée d'acier inoxydable : du four à arc électrique aux techniques modernes à base d'oxygène
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Procédé CLU pour acier inoxydable : élimination efficace du carbone et alliage
- Optimiser la performance poinçon-matrice avec des grades d'acier à outils premium
- Matériaux optimaux pour pièces tournées CNC de précision