



Procédé CLU pour acier inoxydable : élimination efficace du carbone et alliage
Procédé CLU pour la production d'acier inoxydable
Le processus de production d'acier inoxydable a quelques caractéristiques de base telles que l'élimination du carbone (C), la désoxydation et la désulfuration. Dans le processus de production, ces opérations sont généralement combinées avec un certain alliage avec des matériaux solides ainsi que le contrôle de l'azote (N₂). Ces exigences sont satisfaites de différentes manières dans les divers processus déployés pour la production d'acier inoxydable.
Le procédé CLU est similaire au procédé AOD (décarburation argon-oxygène) pour la fabrication d'aciers inoxydables. CLU fait référence au procédé Creusot-Loire Uddeholm pour la production d'acier inoxydable. Il utilise également de l'acier liquide provenant d'un four à arc électrique (EAF) ou de tout autre four de première fusion similaire. La principale impulsion pour le développement du procédé CLU était l'idée d'utiliser de la vapeur surchauffée comme gaz diluant au lieu du gaz argon (Ar) utilisé dans le procédé AOD. La vapeur surchauffée a été utilisée comme gaz de procédé dans la production d'acier inoxydable depuis le début des années 1970, lorsque cette technologie a été développée à l'usine Uddeholms Degerfors en Suède. En France, un développement similaire a eu lieu au sein du groupe Creusot-Loire. Le procédé développé a été nommé Creusot-Loire Uddeholm (CLU).
Le convertisseur utilisé à l'origine dans le procédé CLU était un convertisseur soufflé par le bas, le différenciant ainsi du convertisseur AOD soufflé par le côté. Cependant, actuellement, le procédé CLU avec l'utilisation d'un convertisseur soufflé par le côté est également disponible.
La première usine commerciale utilisant le procédé CLU a été construite en 1973 par Uddeholm. Entre 1973 et 2003, de l'acier inoxydable a été produit à l'usine Uddeholms Degerfors dans un convertisseur de 80 tonnes où la vapeur surchauffée, l'Ar, le N₂, l'oxygène (O₂) et l'air comprimé étaient utilisés comme gaz de procédé. Le convertisseur de l'usine de Degerfors a fonctionné pendant 30 ans comme procédé CLU pour la production d'acier inoxydable avant d'être mis hors service en 2003. Une coupe transversale du convertisseur CLU soufflé par le bas est montrée à la Fig. 1.
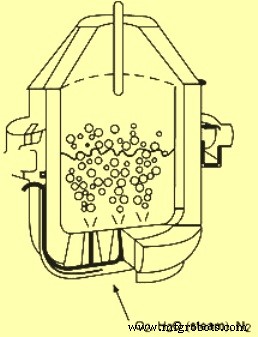
Fig. 1 Coupe transversale du convertisseur CLU
Au fil des ans, la technologie a connu une expansion modérée. Au total, sept usines avaient utilisé la vapeur surchauffée comme gaz de procédé industriellement. Le procédé est également utilisé par Samancor Ferro Metals en Afrique du Sud pour la production de ferrochrome (Fe-Cr) à teneur moyenne en carbone (C). Acerinox Columbus Stainless à Middleburg, Afrique du Sud, a choisi ce procédé pour leurs deux convertisseurs de 110 tonnes pour leur usine d'acier inoxydable. Entre 1995 et 2002, Columbus Stainless a utilisé de la vapeur surchauffée dans le convertisseur pendant le processus de raffinage. Cependant, en 2002, une décision a été prise pour supprimer la capacité de soufflage de vapeur car le marché fournissait alors suffisamment d'Ar pour satisfaire la demande locale et en même temps, une partie de l'équipement de chaudière d'origine était usée. La pratique du soufflage de vapeur surchauffée dans les convertisseurs a été réintroduite en 2008 et il est devenu possible pour Columbus Stainless d'opérer deux convertisseurs avec de la vapeur simultanément. Selon la direction de Columbus Stainless, la motivation principale pour réinstaller la capacité de soufflage de vapeur dans leurs convertisseurs était de diminuer les pics d'Ar et de réduire la consommation globale d'Ar pour mieux correspondre à l'approvisionnement en Ar du marché local.
Procédé CLU
Comme le procédé AOD, le procédé CLU utilise également la technique de dilution. Le processus est basé sur le principe que la décarburation doit avoir lieu à une pression partielle réduite de monoxyde de carbone (CO) car l'équilibre carbone-chrome dans un bain d'acier dépend beaucoup de la pression partielle du CO dans les bulles de gaz créées pendant la décarburation. L'équilibre carbone-chrome à deux températures et pressions différentes est montré à la Fig. 2.
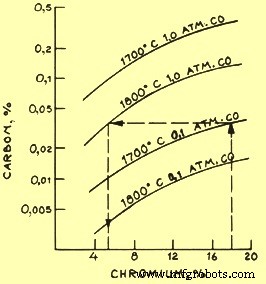 Fig. 2 Équilibre Carbone – Chrome à deux températures et pressions différentes
L'utilisation de gaz inerte abaisse la pression partielle du CO dans le bain, permettant ainsi des teneurs en chrome (Cr) plus élevées d'être en équilibre avec des teneurs en carbone (C) plus faibles. L'incitation initiale à développer la technologie CLU était le désir de baisser la pression partielle du CO par l'assistance d'un purgage avec un gaz inerte moins cher et de réduire le besoin de grandes quantités d'Ar qui est cher et dont la disponibilité est également rare.
La période de décarburation consiste en l'injection d'un mélange oxygène-vapeur. Le fondement fondamental de l'utilisation de la vapeur dans le convertisseur réside dans la réduction de la vapeur, représentée par l'équation suivante :
H₂O (g) + 241,9 kJ/mol = H₂ (g) + 0,5 O₂ (g)
La vapeur se dissocie dans l'acier, et l'hydrogène (H₂) agit comme gaz de purge de la même manière que l'Ar dans le procédé AOD, et l'O₂ agit comme milieu de raffinage. Le processus de dissociation de la vapeur est endothermique et prélève de la chaleur du bain d'acier. Cela aide à contrôler la température du bain d'acier.
Dans leur procédé, Creusot-Loire a également examiné la possibilité d'utiliser des tuyères avec protection par combustible, ce qui permettrait le soufflage d'O₂ pur et l'adoption de la technique moderne pour le raffinage de l'acier au carbone. Ainsi, le raffinage pourrait être effectué à haute vitesse à partir de teneurs initiales très élevées en C et en silicium (Si).
L'utilisation de 1 kg de vapeur surchauffée substitue 1,25 Nm³ d'Ar (ou N₂), 0,625 Nm³ d'O₂ en termes de gaz de procédé et 10 kg de ferraille en termes de capacité de refroidissement. La vapeur surchauffée est principalement utilisée pour substituer les agents de refroidissement tactiques dans les cas où la stratégie appliquée signifie que le convertisseur fonctionne près de sa capacité maximale. La vapeur surchauffée peut également être utilisée pour le refroidissement dans les cas où des agents de refroidissement appropriés ne sont pas disponibles ou ne peuvent pas être gérés logistiquement.
L'hydrogène (H₂) provenant de la vapeur se dissout dans l'acier de manière similaire au N₂. Contrairement au N₂, l'élimination est cependant extrêmement rapide jusqu'à des niveaux inférieurs à ce qui est critique dans l'acier inoxydable. Même si l'H₂ peut être un problème pour de nombreux types d'acier, pour l'acier inoxydable, ce n'est pas le cas et des niveaux d'H₂ de 5 à 6 ppm (parties par million) sont normaux au robinage du convertisseur pour la nuance standard d'acier inoxydable 304, indépendamment du traitement CLU ou AOD. La coulée des aciers inoxydables courants peut être réalisée jusqu'à plus de 10 ppm.
Avantages et autres caractéristiques du procédé
L'avantage principal du procédé CLU est la température opérationnelle plus basse dans le convertisseur (50 °C à 100 °C plus basse) par rapport à la température opérationnelle dans le procédé AOD. La perte supplémentaire de chrome (Cr) que ce procédé peut entraîner peut être contrée par l'utilisation d'une addition supplémentaire de ferrosilicium (Fe-Si) pour la réduction de la scorie. Les autres avantages majeurs du procédé sont les suivants :
- La possibilité de contrôler la température pendant la décarburation (sans l'utilisation d'additions de refroidissement) par variation de la relation entre O₂ et vapeur.
- Le coût du gaz de dilution est faible. Cela a un effet significatif sur le coût de production de l'acier inoxydable.
- Le procédé utilise du ferrochrome (Fe-Cr) à bas prix avec des teneurs élevées en Si et C.
- La basse température de fonctionnement et le fait que le convertisseur est soufflé par le bas conduisent à une durée de vie du revêtement plus élevée et à des coûts de réfractaires plus bas.
Les conditions de désulfuration sont à peu près les mêmes que dans le procédé AOD. Du point de vue de la désulfuration, une teneur élevée en Si est un avantage dans l'opération au four à arc. Cependant, la teneur plus élevée en Si dans l'acier liquide doit être compensée par de la chaux additionnelle pour maintenir la basicité de la scorie à un niveau optimal.
Pour éliminer l'H₂ dissous dans l'acier à la fin de la période de raffinage, environ 1,5 m³ d'Ar par tonne d'acier est injecté.
L'oxydation du Cr est plus élevée que dans le procédé AOD lorsque la décarburation est poursuivie en dessous de 0,18 % C. Bien qu'il y ait une exigence accrue en Si dans le procédé, il y a quand même une économie de coûts en raison de la consommation moindre d'Ar à prix élevé. De plus, l'utilisation de la vapeur pendant toute la période peut également entraîner une teneur indésirable en H₂ dans l'acier raffiné si elle n'est pas correctement contrôlée. Par conséquent, des pratiques appropriées doivent être élaborées et un mécanisme de contrôle doit être incorporé dans le procédé pour l'utilisation de diverses quantités de vapeur, d'Ar et de N₂.
Paramètres typiques
Les paramètres et conditions typiques pour les nuances d'acier inoxydable 304 et 409 pour le procédé CLU sont donnés dans le Tableau 1.
| Tableau 1 Paramètres et conditions typiques pour la nuance 304 et la nuance 409 | |||
| Paramètre | Unité | Nuance 304 | Nuance 409 |
| Carbone visé | % | 0,03 | 0,01 |
| Azote visé | ppm | 350 | 100 |
| Carbone à la charge | % | 1,65 | 0,96 |
| Silicium à la charge | % | 0,2 | 0,13 |
| Oxygène | Nm³/tonne | 27,7 | 22,4 |
| Azote | Nm³/tonne | 13,5 | 1,7 |
| Vapeur | Nm³/tonne | 10,4 | 6 |
| Hydrogène | ppm | 5,9 | 3,8 |
| Argon | Nm³/tonne | 7 | 17,1 |
| Silicium (réduction) | kg/tonne | 15,5 | 15,9 |
Processus de fabrication
- Acier inoxydable : propriétés, fabrication et applications futures
- Choisir le bon acier inoxydable pour applications haute température
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Choix du site idéal pour une aciérie greenfield : guide complet
- Coulée de précision en acier inoxydable par cire perdue : production avancée de pièces complexes
- Passivation acier inoxydable : Booster la résistance à la corrosion
- Principales Applications de l'Acier Inoxydable dans les Industries Clés
- Métaux de précision premium pour makers et artisans
- Maîtriser le moulage à la cire perdue d'acier inoxydable : précision, durabilité et applications industrielles