



Solutions de revêtement réfractaire pour poches de coulée continue
Revêtement réfractaire d'une poche de coulée continue
Dans la coulée continue (CC) des aciers, la poche est un récipient tampon revêtu de réfractaire situé entre la poche de coulée et le moule de CC. La poche sert de réservoir et de récipient de distribution. Au fil des ans, il y a eu des changements dramatiques dans la poche de CC. D'un simple réservoir et récipient de distribution, la poche est aujourd'hui considérée comme un récipient de raffinage de l'acier et un tout nouveau domaine dans le processus de technologie de fabrication de l'acier a émergé, connu sous le nom de métallurgie de poche. La poche remplit aujourd'hui également certaines fonctions métallurgiques telles que l'alimentation de l'acier liquide dans le moule à un débit contrôlé, l'homogénéisation thermique et chimique, etc. Elle se concentre également sur l'amélioration continue de nombreux paramètres liés à la qualité tels que la dynamique des fluides, l'isolation thermique, la flottation et l'élimination des inclusions, et la prise d'hydrogène, etc.
Les différents réfractaires associés à la poche comprennent les matériaux de revêtement de poche (revêtement permanent et revêtement de travail), les barrages et seuils, le tampon d'impact, le système de contrôle de flux (bouche monobloc ou vanne à glissière), la protection du jet de coulée entre la poche et le moule (manchon ou buse d'immersion, SEN), la buse de poche, et le bloc d'assise. Les barrages et seuils sont faits de plaques de magnésite (MgO) ou de briques d'alumine (Al₂O₃). L'acier liquide de la poche au moule est alimenté par une buse immergée dans l'acier fondu dans le moule. Les SEN doivent être résistants à la corrosion et à l'écaillage. Le colmatage de la buse est également important. Les SEN pressés isostatiquement en alumine-graphite-silice fondue sont couramment utilisés.
La Fig. 1 montre une poche typique avec ses réfractaires.
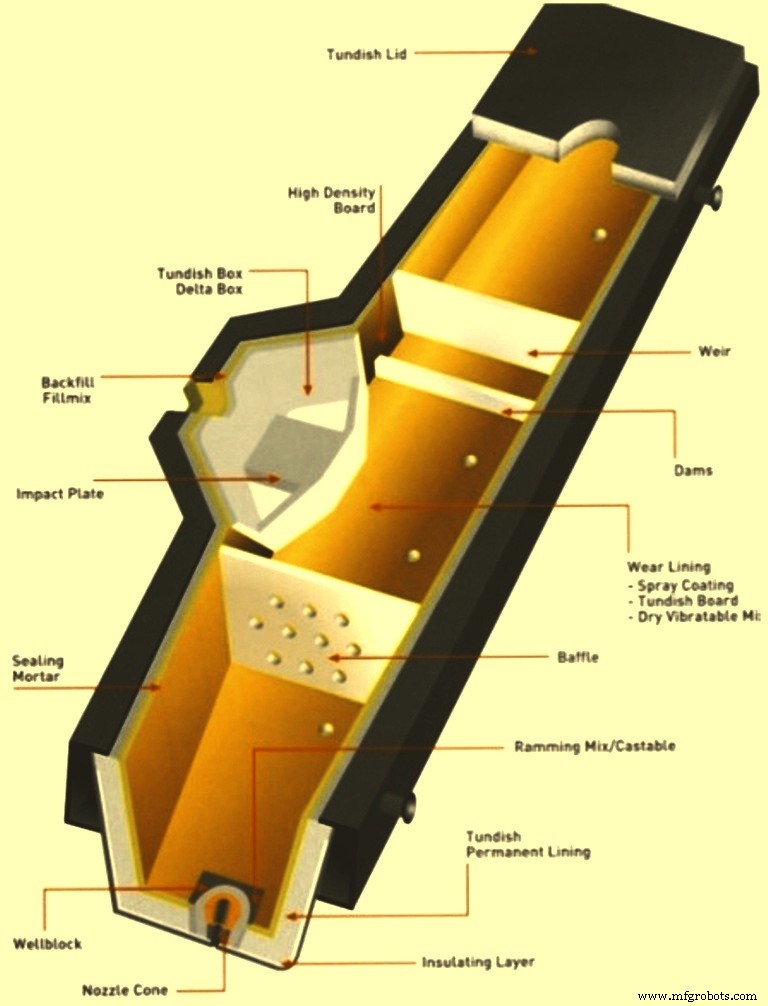
Fig. 1 Poche typique avec ses réfractaires
La conception du revêtement réfractaire et la qualité des réfractaires utilisés pour le revêtement ont une influence majeure sur les paramètres opérationnels des machines de CC tels que les exigences de surchauffe, la vitesse de la machine, les phénomènes comme le bouchon de départ à froid, le colmatage de la buse, le passage de la poche, etc. En raison des extrêmes de température impliqués, les revêtements réfractaires de la poche doivent être conçus pour résister aux chocs thermiques, prévenir les pertes thermiques, prévenir l'oxydation, et résister à l'érosion et à la corrosion tout en empêchant l'acier liquide de se contaminer avec des impuretés indésirables. La sélection des réfractaires pour une poche est également critique en raison de la longue séquence de coulée, du retour rapide de la poche, de la durée de campagne plus élevée, de la propreté de l'acier, et parce que les réfractaires de poche constituent des coûts spécifiques élevés dans l'opération de CC.
Le matériau de revêtement de poche a une influence directe sur la qualité de l'acier liquide, car il est proche de l'étape de solidification. Le revêtement de travail de la poche reste en contact avec l'acier et l'érosion est initiée à l'interface acier liquide-air avec la fluctuation du niveau d'acier liquide dans la poche. Différents oxydes métalliques présents dans l'acier liquide sont les principaux agents d'érosion pour le revêtement réfractaire de la poche. La scorie entrant en contact avec le réfractaire de la poche pendant la coulée et la poudre de couverture de poche sont également responsables de l'érosion. Le point de départ de l'érosion est la formation de « microfissures » à l'interface acier liquide-air due à l'écaillage thermique. La pénétration de l'acier liquide et de la scorie se produit à travers ces microfissures et l'érosion se produit ensuite. De plus, des interactions complexes à l'interface réfractaire-acier liquide peuvent également altérer la qualité de l'acier en raison de la formation d'inclusions. Une érosion moindre du revêtement de travail assure moins d'inclusions non métalliques dans l'acier.
Le revêtement réfractaire d'une poche a une durée de vie définie selon les qualités du revêtement et les types de scories de poche. La réaction chimique entre la couche de revêtement de travail et la scorie de poche est très importante, surtout dans le cas où il y a une coulée à haute séquence. Le revêtement de travail dans la poche est soumis à différentes contraintes résultant de la charge thermo-chimique. La chimie de la scorie et la viscosité de la scorie jouent un rôle important dans l'usure du revêtement réfractaire. En pratique, la composition de la scorie de poche varie largement même pendant la durée d'une seule séquence. Donc, aucune des compositions de réfractaires ne donne de bonnes performances avec tous les types de scories de poche normalement rencontrés pendant l'opération.
Il est souhaité que le revêtement réfractaire de la poche remplisse un certain nombre de fonctions différentes qui incluent la résistance à l'acier liquide (température de solidus élevée), la résistance à la scorie de poche, la faible conductivité thermique (bonnes propriétés d'isolation thermique), la bonne stabilité (pas d'érosion du réfractaire pendant la coulée), la haute résistance au choc thermique, l'inertie chimique, doit être jetable après utilisation, et raisonnable en prix. De plus, le revêtement réfractaire de poche doit avoir un faible potentiel d'oxygène, une bonne résistance mécanique, une faible prise d'hydrogène par l'acier, et un déshabillage facile.
Il existe plusieurs pratiques de revêtement réfractaire de poche qui sont en usage. Celles-ci incluent : (i) revêtement en briques, (ii) revêtement projetable, (iii) revêtement en plaques de poche, (iv) revêtement de poche pulvérisable, et (v) revêtement de poche sec. Chaque pratique a ses avantages et inconvénients tant en termes d'opérations que d'impact sur la qualité de l'acier. Ces pratiques de revêtement de poche sont décrites ci-dessous.
Revêtement en briques
Le revêtement en briques de poche est apparu avec l'introduction de la technologie de coulée continue pour la coulée d'aciers liquides dans les années 1960. C'est essentiellement une extension des pratiques réfractaires de poche à la poche. Dans ce type de revêtement, des briques à haute teneur en alumine sont normalement utilisées. Les briques sont en contact direct avec l'acier liquide, après préchauffage.
Les avantages de ce type de revêtement sont : faible risque de prise d'hydrogène par l'acier liquide, faible stock, pas d'investissement dans des équipements de revêtement spécialisés, et faible risque de lessivage du revêtement.
Les inconvénients du revêtement en briques sont : exigence de durcissement intensif, long temps de préparation de la poche, forte intensité de main-d'œuvre, mauvaise isolation, conductivité thermique élevée contribuant à une perte de température plus élevée, pas de possibilité de démarrage à froid, risques de passage de poche en raison de la présence de joints faibles, décapage difficile du revêtement usagé, et la nécessité d'un grand nombre de poches.
Revêtement projetable
Les revêtements projetables dans la poche ont été initialement introduits par l'industrie sidérurgique japonaise pour surmonter les problèmes du revêtement en briques. Dans cette méthode, la poudre réfractaire sèche de la bonne composition après fluidification est transférée et installée sur la paroi de la poche en utilisant une machine de projection pour obtenir un revêtement monolithique. Initialement, ceux-ci étaient à base d'alumino-silicate et ont ensuite été convertis en type basique (à base de magnésite) pour aider la pratique métallurgique. Les matériaux de projection de poche conventionnels sont conçus pour avoir une faible résistance entre 1000 °C et 1250 °C.
Cette caractéristique aide à la formation d'une zone faible entre le revêtement de fond et la zone frittée, ce qui facilite à son tour le déshabillage. L'un des nombreux inconvénients du matériau de projection de poche est le retrait à haute température qui détériore les performances du matériau de projection. Un retrait élevé cause des contraintes élevées et des formations de fissures ultérieures pendant l'opération, tandis qu'un faible retrait peut être une barrière pour un déshabillage facile.
Ce type de revêtement fournit une structure monolithique sans joints et des opérations de déshabillage relativement améliorées, mais peu de gains sont réalisés en ce qui concerne les temps de préchauffage ou les pertes de chaleur en raison de la densité élevée des revêtements projetés. Ce type de revêtement a une tendance à se fissurer et à s'écailler pendant le préchauffage rapide et donc la poche avec les revêtements projetables ne peut pas être soumise à des pratiques de démarrage à froid.
Les avantages du revêtement projetable sont : faible risque de prise d'hydrogène par l'acier liquide, faible stock, pas de joints, moins intensif en main-d'œuvre, installation relativement facile en moins de temps, et relativement moins difficile à déshabiller.
Les inconvénients de ce type de revêtement sont : exigence de durcissement intensif, gaspillage élevé en raison des pertes de rebond, mauvaise isolation, pas de possibilité de démarrage à froid, risque élevé de lessivage, faible stabilité thermique, problèmes de poussière, intensif en énergie, coûts élevés, difficultés à appliquer une épaisseur variable, et investissement nécessaire pour l'équipement de projection.
Revêtement en plaques de poche
Peu de temps après l'introduction de la coulée continue, on s'est rendu compte qu'un certain type de revêtement jetable était requis pour réduire les coûts de réfractaires et améliorer l'isolation thermique. Les briques et les produits de projection conventionnels étaient peu fiables et ne fournissaient aucune isolation thermique. L'introduction de plaques de poche préformées, précuites, à faible densité, jetables, au milieu des années 1970 a offert une bonne isolation thermique et une faible consommation de réfractaires. Cependant, les revêtements en plaques de poche ont l'inconvénient d'une main-d'œuvre et d'un temps plus élevés requis pour leur préparation.
Ce revêtement avec des plaques à base de silice (SiO₂) est devenu populaire dans les zones où les coûts de main-d'œuvre sont bas et les technologies d'application ne sont pas facilement disponibles. La popularité du revêtement en plaques de poche est également due à ses faibles coûts, pas besoin d'investissement en équipement, et facile à déshabiller. L'utilisation de plaques à base de SiO₂ ne permet que la pratique de démarrage à froid. Pendant les années 1980, des plaques à base de magnésite (MgO) ont été introduites pour répondre à l'exigence de préchauffabilité pour une pratique de démarrage à chaud nécessaire pour des considérations de faible hydrogène dans la fabrication d'aciers d'alliage de haute qualité. Les plaques à base de SiO₂ sont utilisées pour l'acier doux et les plaques MgO pour les aciers spéciaux et pour les aciers à haute teneur en calcium. La raison étant que la silice est attaquée par la chaux, l'alumine et l'oxyde de fer présents dans l'acier.
Les avantages du revêtement en plaques de poche incluent : moindre stock de poche, faible prise d'hydrogène dans le cas de plaques avec démarrage à chaud, forme uniforme du revêtement, pas besoin de durcissement, bonne isolation, possibilité de démarrage à froid et donc économies d'énergie, déshabillage plus facile, faible exigence d'énergie, pas d'investissement nécessaire en équipements, faible risque de lessivage, et meilleur environnement de travail.
Les inconvénients du revêtement en plaques de poche incluent : présence de joints, remblai de sable, danger de prise d'hydrogène en cas de démarrage à froid, intensif en main-d'œuvre, besoin de stock élevé, problème de manipulation/casse, et coût élevé dans le cas de plaques à base de magnésite.
Revêtement de poche pulvérisable
Le revêtement de poche pulvérisable a été développé pour la première fois en 1982 et est largement utilisé depuis la seconde moitié des années 1980. Actuellement, il est utilisé dans plus de 50 % des poches dans le monde. Ce type de revêtement combine avec succès de nombreux avantages du revêtement en plaques de poche et du revêtement projetable, tout en éliminant les inconvénients comme les joints, le remblai de sable, les pertes de rebond, les problèmes de poussière et la mauvaise isolation, etc. La qualité du revêtement dépend de la compétence de l'opérateur de pulvérisation et de l'équipement de séchage.
Dans le revêtement de poche pulvérisable, une boue épaisse de matériaux réfractaires est soigneusement mélangée et transportée et déposée sur la poche après atomisation avec de l'air comprimé. Les matériaux réfractaires utilisés sont principalement la MgO et la SiO₂. La teneur en MgO est généralement dans la gamme de 70 % à 90 % avec le pourcentage restant de SiO₂. Pour une durée plus longue de coulée en séquence, une quantité plus élevée de MgO ainsi qu'une épaisseur de revêtement plus élevée sont nécessaires. L'opération de revêtement peut également être réalisée avec un système d'application robotisé.
Puisque le mélange homogène est fait dans ce revêtement avant que le produit ne soit appliqué, l'incorporation d'additifs chimiques spéciaux est possible ce qui aide à améliorer les propriétés de stabilité thermique du revêtement et à conférer une bonne flexibilité. Pour la liaison chimique dans la masse pulvérisée, un préchauffage autour de 1000 °C est nécessaire.
Le revêtement de poche pulvérisable a des avantages significatifs de densité plus faible du revêtement et d'un meilleur contrôle de l'épaisseur du revêtement par rapport aux revêtements projetables. Dans ce type de revêtement, normalement des fibres et d'autres produits chimiques sont ajoutés à la masse réfractaire. Le revêtement est préchauffé dans le cas d'une poche à démarrage à chaud, ou est laissé refroidir à température ambiante et pris comme poche à démarrage à froid. L'intégrité du revêtement doit être assurée pendant le durcissement et cela nécessite le dépôt du matériau de revêtement sur le revêtement permanent de la poche après que sa température soit inférieure à 100 °C. Étant un processus humide utilisant jusqu'à 30 % d'eau et avec la présence de tuyaux et de débordements, le processus crée des problèmes de santé et de sécurité au travail.
Les avantages du revêtement de poche pulvérisable incluent : faible risque de prise d'hydrogène, absence de joints, stock inférieur, moins intensif en main-d'œuvre, facile à déshabiller, bonnes propriétés d'isolation, possibilité de démarrage à froid, et épaisseur de revêtement contrôlable.
Les inconvénients du revêtement incluent : exigence d'investissement en équipements, besoin de durcissement intensif, et risque modéré de lessivage.
Revêtement de poche sec
Le revêtement de poche sec a été développé en même temps que le revêtement de poche pulvérisable. Cependant, le prix élevé de la poudre de résine phénolique et les problèmes de santé et de sécurité associés ont entraîné l'utilisation de revêtements de poche secs seulement dans une poignée d'usines sidérurgiques. Récemment, des systèmes de liants sans résine (liant silicate de sodium, ou liant glucose) ont éliminé tout problème de santé et de sécurité et en plus, la deuxième génération de produits de poche secs a été introduite avec un temps de préparation de poche significativement réduit.
Le processus de revêtement de poche sec diffère des autres processus de revêtement car il est appliqué sous forme de poudre sèche et ne nécessite pas l'ajout d'eau. Normalement, ce revêtement utilise une liaison résineuse. La résine ajoutée est activée en appliquant une petite quantité de chaleur. La formation du revêtement est réalisée en utilisant un coffrage et en alimentant la poudre sèche dans l'espace entre le revêtement permanent et le coffrage. Un arrangement de séchage spécial est requis pour sécher cette masse à environ 300 °C pendant 24 heures pour développer la polymérisation de la résine qui lui donne de la résistance. Pour l'activation de la résine afin de développer une liaison, de l'air chaud à environ 400 °C est nécessaire.
Le besoin de vibration de la poudre sèche dépend du produit utilisé. Le revêtement de poche sec a une isolation relativement plus faible en raison de sa densité plus élevée. Il a besoin du service de la grue de la baie de poche pour son installation. Dans le cas du revêtement sec, comme aucune eau n'est utilisée, il n'y a pas d'adhérence directe au revêtement permanent de la poche. Cela aide à un bon déshabillage et prolonge la durée de vie du revêtement de poche.
Un avantage du revêtement de poche sec est qu'il assure une prise d'hydrogène lente dans l'acier car il ne nécessite pas d'eau pour l'application. Environ 0,7-0,9 ppm de prise d'hydrogène est rapporté comparé à 1,8-2,4 ppm dans le revêtement de poche pulvérisable. La finition lisse sur un revêtement sec et la capacité de reproduire de manière cohérente la géométrie du revêtement offrent des améliorations de la qualité de l'acier et une meilleure résistance à l'érosion, résultant en le potentiel d'augmenter les longueurs de séquence. Comme ce type de produit est une poudre fluide, l'équipement d'installation est relativement simple et facile à maintenir. Les autres avantages du revêtement sec sont : un revêtement monolithique, stock inférieur, moins intensif en main-d'œuvre, temps de préparation de poche inférieur, risque de lessivage inférieur, facile à déshabiller car il n'y a pas d'adhérence directe au revêtement permanent, application respectueuse de l'environnement, possibilité de longue séquence, et installation facile et rapide.
Les inconvénients du revêtement incluent : investissement élevé nécessaire, isolation plus faible et dépendance de la grue d'atelier.
Processus de fabrication
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Guide essentiel du coulée continue de l'acier : processus et avantages
- Amélioration de la qualité de l'acier par agitation électromagnétique sans contact en coulée continue
- Les moules : composant crucial dans la coulée continue de l'acier
- Guide ultime de la fonderie de précision : techniques et applications