



Moulage en sable expliqué : Les fondamentaux de la fabrication de moules métalliques
Comment former des moulages complexes avec des moules en sable
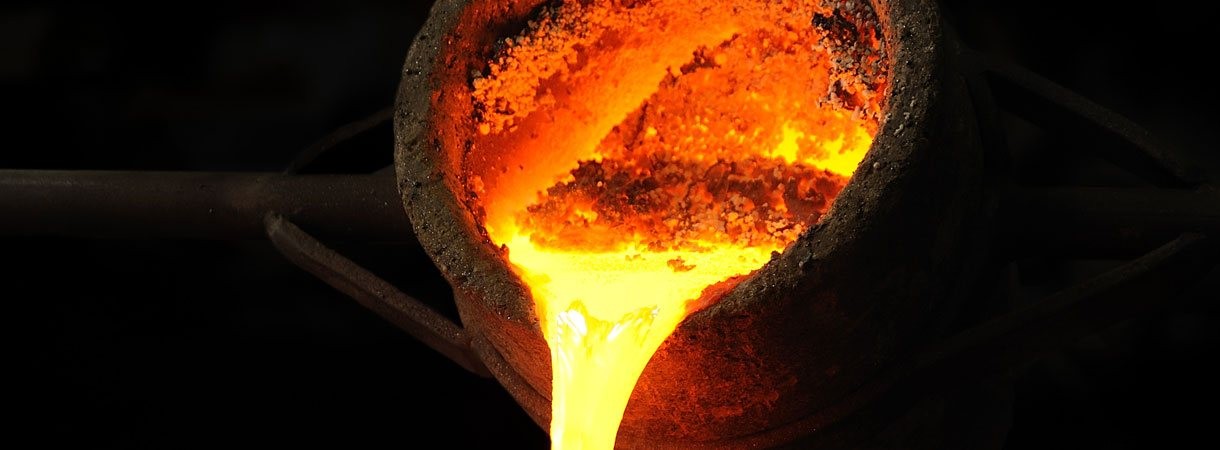
Le moulage en sable est un processus qui utilise des moules en sable non réutilisables pour former des moulages métalliques. D'un côté, le moulage est un processus de fabrication trompeusement simple : quiconque a fait des châteaux de sable à la plage sait que le sable peut être utilisé pour faire des formes détaillées. Cependant en fonderie, face à la chaleur du métal en fusion, de nombreux facteurs doivent être considérés pour le succès. Le moulage est utilisé pour faire des composants métalliques de toutes tailles, allant de quelques onces à plusieurs tonnes. Les moules en sable peuvent être formés pour créer des moulages avec des détails extérieurs fins, des noyaux internes et d'autres formes. Presque tout alliage métallique peut être moulé en sable. Des cavités sont faites dans du sable humidifié, remplies de métal en fusion, et laissées à refroidir.
Qu'est-ce que le sable de moulage ?
Le sable de moulage a trois avantages importants sur d'autres matériaux de moule :
- il est peu coûteux,
- il est facilement recyclable, et
- il peut résister à des températures extrêmement élevées.
Le moulage en sable est l'un des rares procédés disponibles pour les métaux à hautes températures de fusion tels que les aciers, le nickel et le titane. En raison de sa flexibilité, sa résistance à la chaleur et son coût relativement bas, le moulage en sable est le procédé de moulage le plus largement utilisé.
Les moulages sont produits en versant du métal liquide dans une cavité de moule. Pour qu'un moulage soit réussi, la cavité du moule doit retenir sa forme jusqu'à ce que le métal ait refroidi et complètement solidifié. Le sable pur se brise facilement, mais le sable de moulage contient un matériau liant qui augmente sa capacité à résister à la chaleur et à maintenir sa forme.
Le sable vert (un agrégat de sable, charbon pulvérisé, argile bentonite et eau) a traditionnellement été utilisé dans le moulage en sable, cependant les systèmes de moulage à liants chimiques modernes deviennent plus populaires. Le sable de moulage le plus largement utilisé est la silice (SiO2).
Propriétés du sable de moulage
Résistance
La capacité du moule en sable à maintenir sa forme géométrique sous des conditions de contrainte mécanique.
Perméabilité
La capacité d'un moule en sable à permettre l'échappement des gaz et de la vapeur pendant le processus de moulage.
Teneur en humidité
La teneur en humidité affecte la résistance et la perméabilité d'un moule : un moule avec trop peu d'humidité peut se briser, tandis qu'un moule avec trop d'humidité peut causer des bulles de vapeur piégées dans le moulage.
Fluidité
La capacité du sable à remplir les petites cavités dans le modèle. Une fluidité élevée crée un moule plus précis, et est donc utile pour les moulages détaillés.
Taille des grains
La taille des particules individuelles de sable.
Forme des grains
Cette propriété évalue la forme des grains individuels de sable selon leur rondeur. Généralement, trois catégories de grains sont utilisées dans le sable de fonderie :
- Grains arrondis — fournissent une résistance de liaison relativement faible, mais une bonne fluidité et finition de surface.
- Grains angulaires — ont une plus grande résistance de liaison grâce à l'imbrication, mais une fluidité et perméabilité plus faibles que les sables à grains arrondis.
- Grains sous-angulaires — sont la voie du milieu. Ils possèdent une meilleure résistance et une perméabilité plus faible par rapport aux grains arrondis, mais une résistance plus faible et une meilleure perméabilité que les grains angulaires.
Collapsibilité
La capacité du mélange de sable à s'effondrer sous la force. Une plus grande collapsibilité du moule permet au moulage métallique de se rétracter librement en se solidifiant, sans risque de fissuration à chaud ou de craquelure.
Résistance réfractaire
Le moule ne doit pas fondre, brûler ou se fissurer quand du métal en fusion y est versé. La résistance réfractaire mesure la capacité du sable de moulage à résister à une chaleur extrême.
Réutilisabilité
La capacité du sable de moulage à être réutilisé (après conditionnement du sable) pour produire d'autres moulages en sable dans des opérations de fabrication ultérieures.
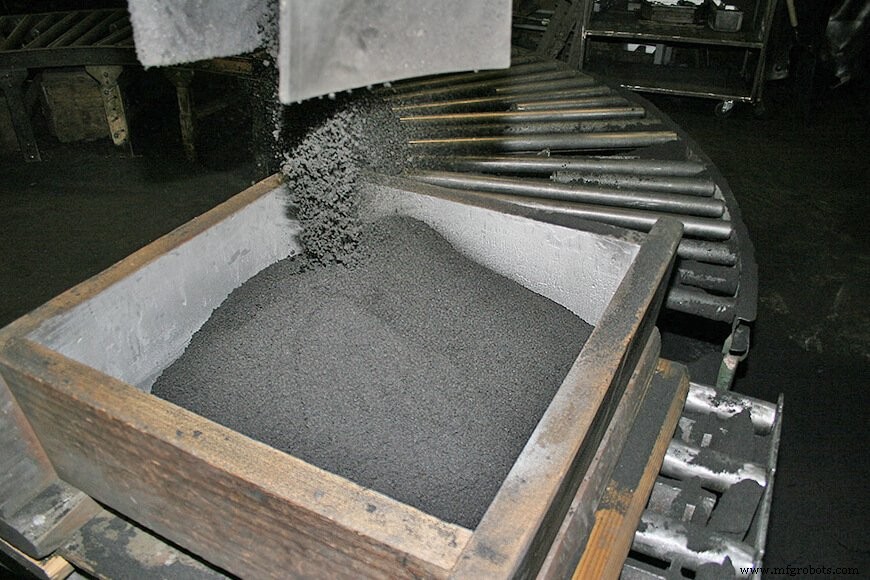
De nombreuses propriétés du sable de moulage dépendent de la taille et de la distribution des particules de sable : une petite taille de grain améliore la résistance du moule, mais une grande taille de grain est plus perméable. Un sable finement granulé fournit des moulages avec une bonne finition de surface, mais possède une faible perméabilité, tandis qu'un sable grossièrement granulé fournit l'opposé.
Des additifs spéciaux ou liants peuvent être ajoutés à l'agrégat de base de sable, argile et eau pour augmenter la cohésion. Ces liants peuvent être organiques ou inorganiques. Les liants courants incluent les céréales, le brai broyé, le charbon de mer, la gilsonite, l'huile de carburant, la farine de bois, la farine de silice, l'oxyde de fer, la perlite, la mélasse, la dextrine et des matériaux propriétaires.
Trouver la combinaison parfaite n'est pas facile. Certaines propriétés d'un agrégat de sable sont contradictoires entre elles : un sable de moulage avec une plus grande collapsibilité a moins de résistance, et un avec plus de résistance a moins de collapsibilité. Des compromis sont souvent nécessaires pour atteindre un compromis qui fournit des propriétés appropriées pour la pièce spécifique et l'application de moulage. Le contrôle précis des propriétés du sable de moulage est si essentiel que les laboratoires de sable sont devenus un ajout courant aux fonderies modernes.
Parties d'un moule de moulage en sable
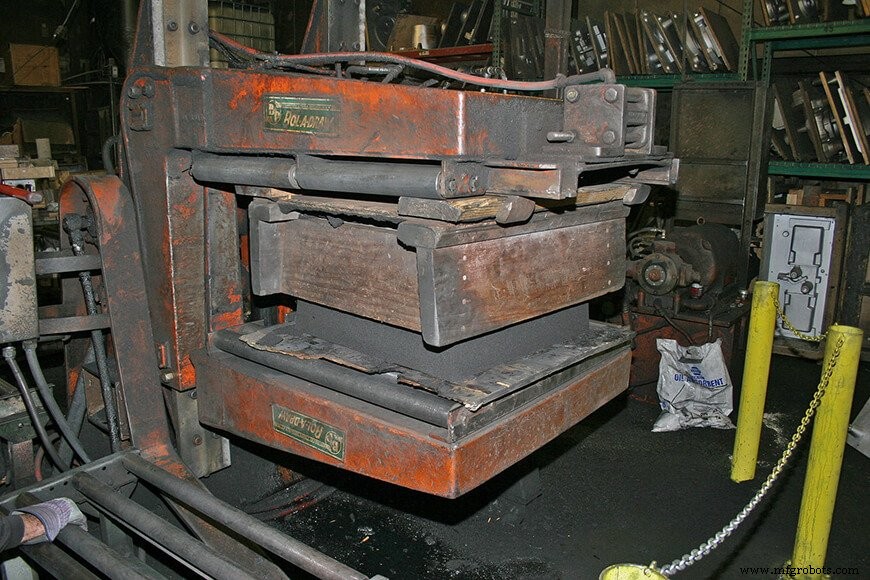
Un moulage métallique est façonné par le moule utilisé pour le produire — un bon moule est un prérequis pour un bon moulage. Les moules ont plusieurs parties qui travaillent ensemble pour influencer le produit final.
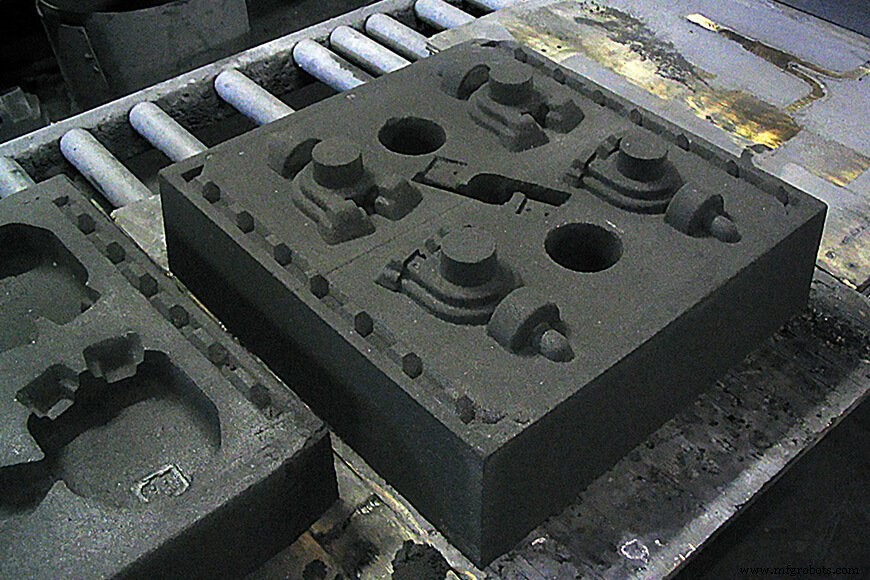
La cavité du moule est façonnée par le modèle, un modèle grandeur nature de la pièce qui fait une empreinte dans le moule en sable. Certaines surfaces internes ne sont pas incluses dans le modèle, et seront plutôt créées par des noyaux séparés.
Un noyau est une forme en sable insérée dans le moule pour façonner l'intérieur du moulage, incluant des caractéristiques telles que des trous ou passages. Les noyaux sont généralement faits de sable de moulage pour pouvoir être secoués hors du moulage. Une empreinte de noyau est une région ajoutée au modèle, au noyau ou au moule pour localiser et supporter le noyau dans le moule.
Un support de noyau supplémentaire est fourni par les chaplets — de petites pièces métalliques fixées entre le noyau et la surface de la cavité. Pour maintenir ce support, les chaplets doivent être composés d'un métal avec une température de fusion identique ou supérieure à celle du métal coulé. Après solidification, les chaplets auront été incrustés à l'intérieur du moulage.
Les noyaux en sable peuvent être produits en utilisant beaucoup des mêmes méthodes que les moules en sable : comme les moules sont façonnés par un modèle, les noyaux en sable sont façonnés par une boîte à noyau ; ils sont similaires à un matrix et peuvent être faits de bois, plastique ou métal. Les boîtes à noyau peuvent aussi contenir plusieurs cavités pour produire plusieurs noyaux identiques.
Un évent (riser) est un vide supplémentaire dans le moule conçu pour contenir l'excès de métal. Il empêche les vides de retrait de se former dans le moulage principal en alimentant le métal en fusion dans la cavité du moule pendant qu'il se solidifie et se rétracte.
Le moule en sable entier est contenu dans une boîte appelée châssis (flask). Dans un moule en deux parties, typique des moulages en sable, la moitié supérieure (contenant la moitié supérieure du modèle, châssis et noyau) s'appelle le cope. La moitié inférieure s'appelle le drag. La ligne de joint est la ligne ou surface qui sépare le cope et le drag.
Comment faire un moulage en sable
Le moulage en sable implique quatre étapes de base : assembler le moule en sable, verser le métal liquide dans le moule, laisser le métal refroidir, puis briser le sable et retirer le moulage. Bien sûr, le processus est plus complexe qu'il n'y paraît.
La première étape de l'assemblage du moule est de remplir partiellement le drag avec du sable. Le modèle, l'empreinte de noyau, les noyaux et le système de coulée sont placés près de la ligne de joint. Le cope est ensuite assemblé au drag. Du sable supplémentaire est versé sur la moitié du cope jusqu'à ce que le modèle, le noyau et le système de coulée soient couverts, puis le sable est compacté par vibration ou moyens mécaniques. L'excès de sable est enlevé avec une barre de nivellement.
Maintenant que le moule est formé, le cope est retiré du drag pour que le modèle puisse être extrait du moule.
L'extraction du modèle est entreprise soigneusement pour éviter de briser ou déformer la cavité de moule nouvellement formée. Cela est facilité par la conception d'un dégagement (draft) : un cône vertical perpendiculaire à la ligne de joint. Le cône de dégagement est généralement d'au moins 1°. Plus la surface du modèle est rugueuse, plus le dégagement à fournir est important.
Avant de pouvoir être rempli de métal liquide, le moule complet doit être préparé ; la cavité du moule est souvent lubrifiée avec des lavages de moule pour faciliter le retrait du moulage. Ensuite, les noyaux sont positionnés, des matériaux de moule supplémentaires comme la corde de cope sont ajoutés pour aider à prévenir les écoulements, et les moitiés du moule sont fermées et solidement serrées ; les sections cope et drag maintiennent un alignement correct avec l'aide de goupilles et guides.
Les moitiés du moule doivent rester sécurisées pour que le métal liquide ne puisse pas fuir par la ligne de joint. Avant de couler des moules sans châssis, des chemises de coulée en bois ou métal sont souvent placées autour du moule et des poids sont mis sur le dessus pour empêcher le cope de se soulever.
Le métal en fusion entre dans la cavité du moule par un système de coulée (gating system) : le métal en fusion est versé dans un moule via la cuillère de coulée (pouring cup), continue le long de la cheminée (sprue) (la partie verticale du système de coulée), puis à travers les canaux (portions horizontales). Les gaz accumulés et l'air déplacé s'échappent par les évents (vents). Les multiples points où le métal est introduit dans la cavité du moule depuis les canaux sont appelés les portes (gates).
Après que le moulage a refroidi, il est brisé hors du moule en sable. Le processus d'enlèvement du sable des moulages s'appelle secouage (shakeout). Le moulage peut être retiré manuellement ou par machinerie automatisée. Les tables d'agitation et les tonneaux rotatifs sont couramment utilisés.
Il y a des variations à ce processus de base selon le modèle, le type de châssis et le niveau de mécanisation :
- Moulage sur établi (Bench Molding) est préféré pour les petits travaux. Toute l'opération est réalisée sur un établi de hauteur commode.
- Moulage au sol (Floor Molding) est utilisé pour les travaux de taille moyenne et grande. Comme le nom l'indique, le moule est posé au sol avant la coulée.
- Moulage mécanique (Machine Molding) est employé pour la production de masse. Le moulage mécanique économise la main-d'œuvre et offre une précision et une uniformité supérieures, permettant de maintenir des tolérances dans des limites étroites à un rythme rapide. Les opérations principales effectuées par les machines de moulage sont le tassage du sable de moulage, le retournement du moule, la formation de la porte, le frapage du modèle et son retrait.
Recyclage du sable de moulage
Après que le sable a été secoué d'un moulage complet, les mottes sont refroidies et broyées. Toutes les particules et granules métalliques sont enlevées, souvent avec l'aide d'un champ magnétique. Tout le sable et les constituants sont tamisés avec des secoueurs, tamis rotatifs ou tamis vibrants. Le sable nettoyé peut alors être réintroduit au début du cycle de production de sable de moulage.
Les sables de moulage sont préparés dans des malaxeurs, qui mélangent le sable, l'agent liant et l'eau. Des aérateurs sont utilisés en conjonction pour ameublir le sable pour le rendre plus apte au moulage.
Le sable préparé est livré au plancher de moulage, généralement par camions-bennes ou par convoyeurs à bande, où il est formé en moules ; les moules peuvent être placés au sol ou livrés par convoyeurs à une station de coulée. Après la coulée, les moulages sont enlevés du sable adhérant à une station de secouage. Le sable utilisé, à son tour, est retourné aux silos de stockage par convoyeur à bande ou autres moyens.
Le sable de moulage est généralement recyclé et réutilisé à travers de nombreux cycles de production. Selon les estimations de l'industrie, environ 100 millions de tonnes de sable sont utilisées en production annuellement. De ce nombre, seulement quatre à sept millions de tonnes sont jetées, et même ce sable est souvent recyclé par d'autres industries.
Procédés et méthodes de moulage en sable
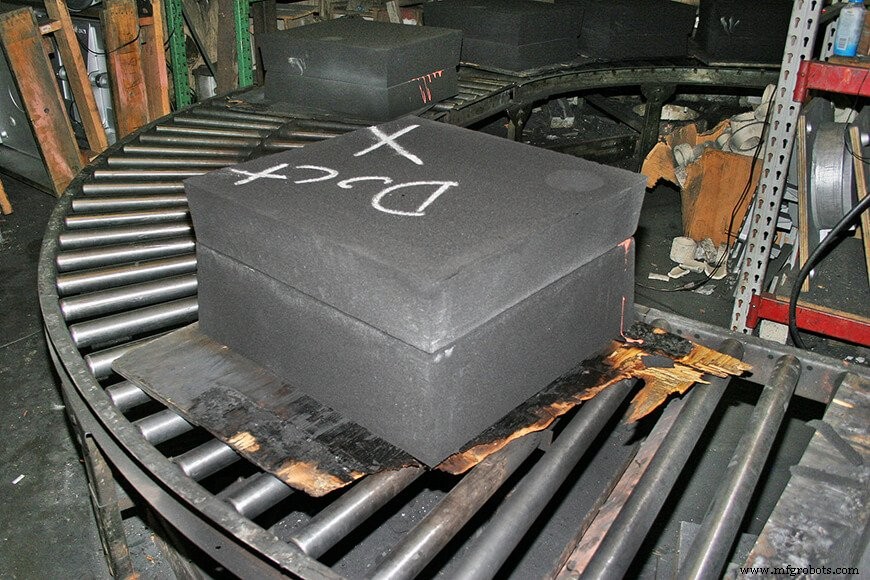
Moules en sable vert
Un mélange typique de sable vert contient 89 % de sable, 4 % d'eau et 7 % d'argile. Le sable vert est un favori de l'industrie en raison de son faible coût et de sa performance globale solide. Le « vert » dans sable vert fait référence à la teneur en humidité présente dans le mélange pendant la coulée.
Les moules en sable vert ont une résistance suffisante pour la plupart des applications de moulage en sable. Ils fournissent aussi une bonne collapsibilité, perméabilité et réutilisabilité. Les principales difficultés surviennent à cause de la teneur en humidité. Trop d'humidité peut causer des défauts dans le moulage, avec la tolérance à l'humidité dépendant du métal coulé.
Procédés de prise à froid
Parfois, des liants non traditionnels sont utilisés dans le moulage en sable industriel. Les liants de moulage conventionnels nécessitent de la chaleur pour durcir, tandis que ces liants alternatifs se lient chimiquement à température ambiante quand ils sont mélangés avec du sable — d'où le terme procédés de prise à froid. Techniquement avancés, ces procédés de moulage en sable relativement récents gagnent en popularité. Les procédés de prise à froid sont plus chers que les moules en sable vert, mais ils produisent des moulages avec une précision dimensionnelle exceptionnelle.
Moulage en coquille (Shell Molding)
Le moulage en coquille est une invention relativement récente dans les techniques de moulage pour la production de masse et la finition lisse ; il a été utilisé pour la première fois par l'Allemagne pendant la Seconde Guerre mondiale. Le matériau de moulage est un mélange de sable de silice fin et sec avec une teneur minimale en argile et 3 à 8 % de résine thermodurcissable (phénol-formaldéhyde ou graisse de silicone). Quand le mélange de moulage tombe sur la plaque de modèle chauffée, une coquille dure d'environ 6 mm d'épaisseur se forme. Pour durcir complètement la coquille, elle doit être chauffée à 440-650 °F (230-350 °C) pendant plusieurs minutes.
Services de moulage sur mesure
Reliance Foundry travaille en collaboration avec les clients pour concevoir le modèle et la méthode de moulage pour chaque moulage personnalisé. Demandez un devis pour obtenir plus d'informations sur la façon dont notre service de moulage peut répondre aux exigences de votre projet.
Articles connexes
- Guide approfondi du moulage : La vie d'une série de moulages
- American Foundry Society. « Sand Molding Processes ».
Crédits images
- Remplissage boîte à moule : OKFoundry, CC BY 2.0, via Flickr
- Cope retiré de la boîte à moule : OKFoundry, CC BY 2.0, via Flickr
- Moule en sable ouvert : OKFoundry, CC BY 2.0, via Flickr
- Moule fermé : OKFoundry, CC BY 2.0, via Flickr
Processus de fabrication
- Comprendre le moulage en moule non sacrificiel : types, avantages et applications
- Sable Vif (Sharp Sand) : Composition, Usages et Avantages
- Comprendre les Cribles à Sable : Filtration Clé dans le Pétrole et l'Exploitation Minière
- Moulage en Sable Vert vs Moulage en Sable Résine : Quel Procédé Offre la Meilleure Qualité et Rentabilité ?
- Moulage en sable vs forgeage : choisir la bonne méthode de fabrication métallique
- Moulage en sable expliqué : une méthode de fabrication métallique éprouvée et rentable
- Explorer l'équipement de moulage en sable : types et applications
- Maîtriser la terminologie du moulage en sable : guide complet
- Fonte grise (CI) : Composition, couleur de fracture et prévention des fissures