



Facteurs clés qui façonnent le processus de frittage dans la production de minerai de fer
Facteurs influençant le frittage et le processus de frittage
Le processus de frittage agglomerates un mélange de fines de minerai de fer, fines de retour, flux et coke, d'une granulométrie inférieure à 10 mm, pour produire un frittage de 5 à 30 mm capable de résister aux conditions de pression et température du haut fourneau (HF). Initialement développé pour valoriser les fines issues de l'exploitation minière, il les transforme en produit apte à la charge du HF.
Le HF nécessite un frittage de haute qualité : résistance élevée, teneur minimale en fines, granulométrie moyenne satisfaisante, faible RDI (indice de dégradation à la réduction), RI (indice de réductibilité) élevé, faible teneur en fines, bon calibre moyen, et faible variation de composition chimique pour un régime stable. Le contrôle qualité du frittage est essentiel pour opérer le HF à faible consommation de combustible et régime stable.
Principe du processus
Le frittage traite une couche de mélange brut (fines de minerai, fines de retour, flux) en présence de fines de coke sous l'action d'un brûleur en surface. Le chauffage progresse du haut vers le bas. La couche repose sur un système de grilles et un système d'aspiration permet à toute l'épaisseur d'atteindre la température de fusion partielle et d'agglomération. Dans le système Dwight-Lloyd, la grille est une chaîne continue de palettes formant le strand de frittage.
Rôle dans l'aciérie intégrée
Le frittage joue un rôle clé en alimentant le HF en matières premières. C'est la technologie clé permettant le recyclage des déchets de l'usine (sous-produits, poussières) produits dans les autres installations. Le processus est complexe, impliquant divers phénomènes physico-chimiques. Les matières premières varient largement : minerai de fer, recyclage de poussières, agents fluxants. Les ressources naturelles en minerais varient selon la composition minéralogique et la technologie minière.
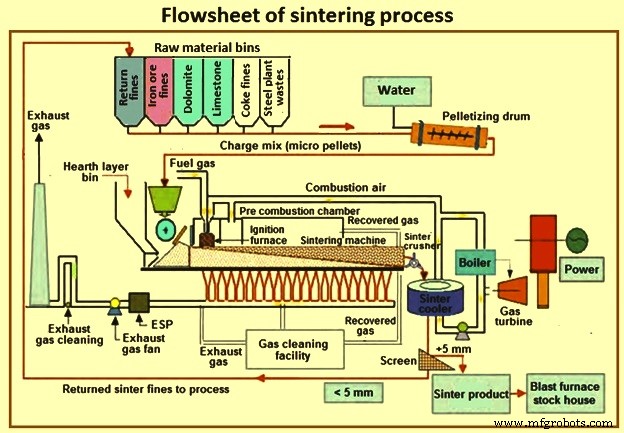
Le frittage est un processus métallurgique réalisé sur une machine de frittage. La largeur et la longueur du strand dépendent de la capacité. C'est un processus d'agglomération par combustion. L'énergie (360 à 480 millions cal/tonne de frittage) provient principalement de la combustion du coke. Le schéma du processus est en Figure 1.
Préparation du mélange
Les fines de minerai (0-10 mm) sont mélangées avec quantités pesées de calcaire, dolomie, sable/quartzite (flux), combustible solide (coke breeze/anthracite) et déchets métallurgiques (poussières, boues, calamines). Ce mélange reçoit 6-8% d'eau et les fines de retour, puis est granulé/pelletisé en tambour rotatif avant chargement sur le strand mobile (lit de 300-500 mm).
Le frittage est continu. Le strand comprend des palettes à parois latérales et grille perméable. Le mélange granulé est chargé, passe sous la hotte d'allumage, subit une aspiration par tirage, est basculé, et les palettes reviennent en position de chargement.
Déroulement du frittage
En avançant, le combustible en surface s'allume au gaz (gaz de HF ou mélange gaz de cokerie/HF). Le gaz chaud, généré par combustion avec l'air, est aspiré à travers le lit par les boîtes à vent munies de soufflantes sous la grille. Le front de combustion progresse vers le bas, chauffant successivement chaque couche. Les granulés atteignent 1250-1350°C pour ramollissement et fusion partielle.
Plusieurs réactions chimiques et transformations de phases se produisent. Une partie fond au point de fusion (burn-through) et, en progressant, la re-solidification et transformations de phases modifient la composition et les propriétés thermophysiques. Un matériau semi-fondu se forme, qui cristallise en refroidissant en phases minérales : hématite, magnétite, ferrites, gangue (silicates de calcium). La Figure 2 montre le cycle thermique.
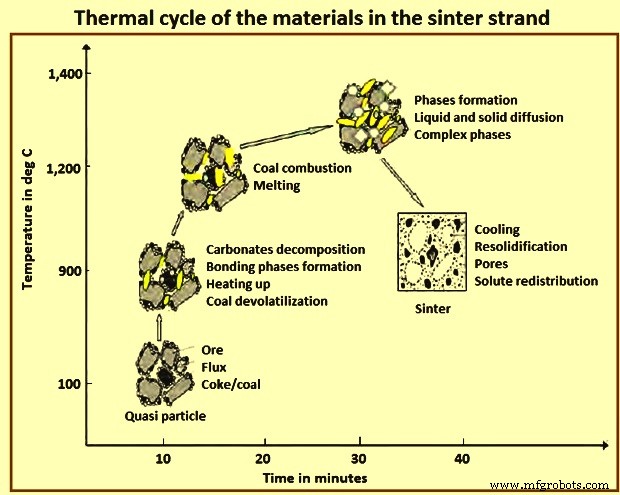
La vitesse du strand et le débit d'air aspiré sont contrôlés pour que le « burn-through » (front de combustion atteignant la base) survienne juste avant le déchargement. La température est principalement contrôlée par la combustion du combustible.
Zones du strand
Du côté chargement : zone humide, zone de préchauffage/séchage, zone de combustion, zone de produit. En zone de combustion, une phase liquide se forme entre minerai, flux et autres éléments, liant les particules de minerai non réagies. Le produit final « frittage » est un solide poreux d'une certaine résistance.
La fusion partielle et la diffusion agglomèrent les particules en un gâteau poreux continu. Après basculement, le frittage est cribé à chaud : fines (<5 mm, fines de retour) recyclées, fraction grossière refroidie et envoyée aux trémies du HF. Les boîtes à vent sont reliées à un ventilateur d'extraction via un système de lavage des gaz. Le gaz chaud peut être recirculé pour un meilleur rendement thermique.
Facteurs affectant le frittage
Plusieurs facteurs influencent le processus, la productivité et la qualité :
Composition chimique
Composition chimique et structurale très importantes, devant être stables pour que scories primaires et finales aient caractéristiques adéquates (températures de ramollissement/fusion, température liquide, viscosité). Important : haute teneur en Fe, faible gangue, basicité 1,6-2,1. La réductibilité s'améliore avec plus d'hématite que de magnétite ; la structure s'améliore avec plus d'hématite primaire/résiduelle et ferrites que d'hématite secondaire/précipitée.
Structure du frittage
Complexe en raison de la diversité minéralogique et de l'hétérogénéité du mélange. Formé principalement de grains d'oxyde de fer et ferrites de calcium liés par une matrice de gangue. Les ferrites (quantité croissante avec l'indice de basicité) sont facilement réductibles et augmentent la ténacité mécanique. Ce sont des SFCA formés par réaction solide-liquide entre hématite et Fe2O3·CaO fondu, avec assimilation de SiO2 et Al2O3. La gangue (silicates de Ca, Fe, Mg) difficile à réduire, forme la scorie au HF.
Structure inclut : hématite primaire (non assimilée/résiduelle), hématite secondaire (précipitée), magnétite primaire, magnétite secondaire, ferrites (phases majeures), gangue (mineure). Porosité suffisante favorisant la réductibilité. Structure optimale : noyau d'hématite primaire entouré de réseau de ferrites aciculaires.
Qualité des fines de minerai
Matière première principale. Augmentation de la taille moyenne favorise la productivité, économise le combustible spécifique mais réduit la résistance. Minerais denses à faible alumine donnent meilleure résistance et consommation spécifique inférieure. Teneur élevée en micro-fines diminue l'efficacité de granulation, donc la perméabilité du lit et la productivité. La porosité du minerai affecte la porosité du frittage et ses propriétés. Pertes au feu élevées affectent négativement : productivité réduite, consommation spécifique accrue, résistance diminuée.
Préparation du mélange de frittage
La performance dépend de l'efficacité du mélange et de la granulation en tambour. Deux étages en deux tambours donnent meilleure perméabilité du lit et meilleure productivité qu'un seul étage.
Mécanisme de frittage
Deux phénomènes : physique (transfert de chaleur du haut vers le bas par air aspiré) et chimique (combustion du combustible générant chaleur et front de réactions chimiques). Indépendants, ils doivent avoir même vitesse de propagation pour température de flamme maximale. L'équilibre est crucial pour haute performance, faible consommation spécifique, haute qualité.
Perméabilité du lit
Bonne perméabilité nécessaire pour l'aspiration de l'air. Assure haute productivité du strand et bonne efficacité de combustion du combustible solide.
Humidité du mélange
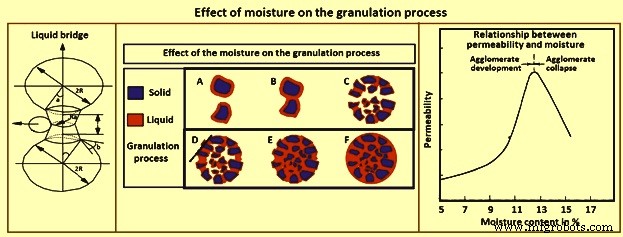
Rôle clé dans la granulation, affecte la productivité. Forme des ponts liquides entre particules pour initier la granulation. Forces capillaires rapprochent les particules et augmentent la résistance des granulés. Teneur optimale 6-8% : excès nuit aux granulés, à la perméabilité et à la stabilité du lit. Effet sur la granulation en Figure 3.
Système de chargement du mélange
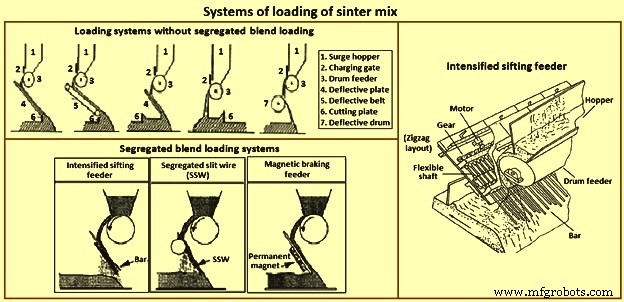
Le chargement par mélange ségrégué améliore la perméabilité et la productivité. Figure 4 montre systèmes sans et avec chargement ségrégué.
Système d'allumage
Temps et température d'allumage essentiels pour progression correcte du front de flamme et qualité. Excès diminue la perméabilité et les propriétés métallurgiques, augmente les fines de retour et réduit la productivité. Brûleurs multi-fentes améliorent l'efficacité d'allumage et réduisent l'énergie de ~30%.
Type de combustibles solides
Combustibles à réactivité très faible ou très élevée créent un décalage entre front de combustion et transfert de chaleur. Distribution granulométrique adaptée nécessaire pour optimiser le processus.
Contrôle automatique du processus
Améliore la productivité. Économies de 2-5% sur la consommation d'énergie.
Installation de frittage à émissions optimisées
Réduit la consommation de combustible solide de 6 à 12 kg/tonne de frittage.
FeO dans le frittage
Paramètre de contrôle important. Composition chimique fixée, le FeO indique les conditions de frittage (taux de coke). Augmentation de 2% du FeO améliore le RDI de 8 points. Mais FeO élevé nuit à la réductibilité. Niveau optimal à trouver pour améliorer RDI sans altérer autres propriétés.
SiO2 dans le frittage
Pourcentage élevé de silice contrebalance l'effet d'alumine élevée. Silice combine avec FeO et CaO pour former composés à bas point de fusion favorisant la fusion primaire : FeO·SiO2 (1180°C), 2FeO·SiO2 (1205°C), FeO·SiO2·CaO (1223°C). Augmentation silice et basicité des fines adhérentes abaisse la température de formation de la fusion primaire, favorable à l'assimilation ultérieure. Ratio alumine/silice souhaitable ≤ 0,5.
Al2O3 dans le frittage
L'alumine reshapes le processus de coalescence en modifiant les propriétés physico-chimiques de la fusion primaire, créant une structure poreuse unique. Surface poreuse augmente drastiquement, forme plus irrégulière quand alumine passe de 1,6% à 2,4%.
Effet néfaste principal : dégrade le RDI qui augmente avec l'alumine. Expérience HF : dans plage CaO 10-10,5%, augmentation 0,1% alumine augmente RDI de 2 points. Résistance et qualité se dégradent avec l'alumine. L'alumine favorise les SFCA (bénéfique pour résistance) mais la résistance des composants minerai diminue (alumine élevée dans le réseau = cause principale résistance moindre). Augmente la viscosité de la fusion primaire → structure plus faible avec pores interconnectés irréguliers.
Réductibilité déterminée par composition chimique/minéralogique et structure poreuse. Effets complexes de l'alumine → résultats contradictoires. Étude pot de frittage (65 kg, teneurs variables en alumine) : augmentation 2% à 5,5% alumine → RI passe de 58% à 64%.
Effet des flux
Calcaire/chaux et dolomie/dolomie calcinée comme flux basiques ; sable/quartzite comme flux acides. Oxydes fluxants modifient la chimie de la scorie HF pour caractéristiques désirées. Flux basiques (chaux, dolomie calcinée) agissent aussi comme liant dans le mélange, améliorent l'agglomération des fines, la productivité et réduisent la consommation spécifique de combustible solide. Distribution granulométrique des flux importante pour la productivité.
CaO dans le frittage
CaO combine avec oxydes de fer pour former composés à bas point de fusion favorisant la fusion primaire (minimum requis pour frittage résistant) : Fe2O3·CaO (1205°C), FeO·CaO (1120°C). Propriétés de la fusion déterminent la structure des phases de liaison. Propriétés de la fusion avant solidification dépendent de la composition des fines adhérentes aux granulés et de l'assimilation des noyaux.
MgO dans le frittage
MgO assure condition optimale de scorie HF (fluidité, désulfuration). Ajoutable comme flux brut (dolomie, dunite) ou via frittage. Ajout au mélange brut améliore le RDI : MgO stabilise la magnétite, diminue l'hématite → moins de contraintes lors réduction hématite→magnétite dans le cône du HF.
Remplacement CaO par MgO (dolomie) pour basicité 1,6-1,9 → légère réduction résistance, réductibilité, productivité. Étude pot (65 kg) : MgO passé de 1,4% à 2,6% par dolomie. Minerais faible MgO (0,01%), haute Al2O3 (3%). Augmentation MgO 1,4→2,6% : FeO augmenté, productivité, RI, RDI, TI (indice tumbler) diminués.
Distribution granulométrique
Distribution adéquate (faible dispersion, taille moyenne élevée) → perméabilité du lit plus élevée → productivité plus élevée. Taille moyenne plus élevée des aliments → perméabilité plus élevée.
Après basculement, frittage criblé à chaud. Distribution granulométrique = paramètre clé. Fraction 10-30 mm → trémies HF ; >30 mm concassée ; <5 mm (fines de retour) recyclée.
Équilibre B = fines générées / fines recyclées. Bon fonctionnement : B entre 0,95 et 1,05.
Cribage et pesée par fractions (>40, 20-40, 10-20, 5-10, <5 mm). Poids total = poids gâteau. Frittage utile = gâteau total - fines générées (<5 mm). Taille moyenne = fonction des kg par fraction, varie 25-45 mm.
Porosité du frittage
Paramètre important affectant considérablement les propriétés, surtout le comportement en réduction. Porosité P = (Dr - Da) / Dr (Dr = densité réelle, Da = densité apparente) avant et après essai de réductibilité. Porosité augmente fortement après essai.
Étude hématite/goethite : changements structure poreuse initiale lors essais réduction 550°C et 950°C. Diamètre poreux > 0,01 µm nécessaire pour accès gaz réducteur. Coalescence micro-pores → pores 1-5 µm → surface spécifique et réduction diminuent. Élimination coalescence + augmentation petits pores → surface accrue → réductibilité substantiellement améliorée. Ferrites stabilisent micro-pores → porosité accrue → réductibilité supérieure. Décomposition ferrites → magnétite + silicates à haute T° en atmosphère réductrice = réaction clé diminuant porosité. Augmentation volume 25% lors transformation hématite hexagonale → magnétite cubique.
Structure cristalline magnétite (Fe3O4) : spinelle, a=8,38 Å. Réseau cubique compact O2- avec Fe2+/Fe3+ dans interstices. Hématite (α-Fe2O3) : corindon rhomboédrique (a=5,42 Å, α=55°14'). Oxygène : réseau hexagonal compact, 2/3 sites octaédriques occupés par Fe3+. Déficit O probable (vacances O ou Fe interstitiels).
Indice de réductibilité (RI)
Caractéristique importante. Mesure capacité transfert O2 lors réduction dans cône HF → idée consommation combustible. Porosité, structure, phases minérales intimement liées à la réductibilité. Structure hétérogène plus réductible qu'homogène. Prédiction possible par concentration de chaque phase. Réductibilité phases (ordre décroissant) : Fe2O3 > CaO·2Fe2O3 > CaO·Fe2O3 > 2CaO·Fe2O3 > Fe3O4.
Hématite et magnétite réduites rapidement en wüstite (FeO), mais vitesses diffèrent pour réduction ultérieure en Fe. Depuis hématite : wüstite rapide et homogène, bien que partie entourée de métal. Depuis magnétite : réaction topochimique (frontière phases solides), séquence Fe3O4→FeO→Fe, presque tous grains wüstite entourés de Fe métallique → réaction ultérieure retardée.
Réductibilité SFCA liée à morphologie, porosité, enrobage vitreux. Ferrite aciculaire (<10 µm, <1300°C) plus réductible ; ferrite colonnaire (>10 µm, >1300°C, possiblement enrobée verre) moins réductible. Hématite primaire plus réductible que secondaire (porosité intrinsèque). Études porosité/réductibilité/TI : porosité élevée → réductibilité élevée ; plus grande surface (pores ouverts) → structure plus fragile, TI plus faible.
Études comportement Cl et alcalins dans HF et effet sur propriétés frittage lors réduction : effets Cl (forme KCl, NaCl) et alcalins globalement similaires. Tests réduction jusqu'à 1100°C : alcalins favorisent réduction hématite→magnétite (action catalytique). Composés Cl défavorables : se déposent en surface, inhibent réduction. Alcalins → augmentation contrainte frittage (plus réduction hématite→magnétite), fissures → abrasion accrue. Composés Cl inhibent réduction → moins abrasion jusqu'à 700°C. T° supérieures : réduction augmente, abrasion correspondante augmente.
Indice de dégradation à la réduction (RDI)
Paramètre très important pour prédire comportement dégradation frittage dans partie basse du cône HF. Dégradation lors réduction basse T° déterminée par test statique RDI à 550°C. Faibles valeurs RDI souhaitables.
Hématite secondaire (hématite rhomboédrique squelettique) = cause principale mauvais RDI. Basée sur observation fréquente fissures autour régions étroites de cette hématite. Suggestion : fissures dues changement volumique accompagnant transformation cristalline hématite→magnétite = responsables dégradation.
Études : hématite secondaire = composant le plus nuisible pour RDI. Contient impuretés dissoutes (Al2O3, TiO2, MnO) augmentant contraintes dans magnétite par distorsion réseau. Cette magnétite formée lors réduction hématite à 550°C dans HF. Structure frittage dépend T° max atteinte dans lit ; hématite secondaire présente à T° élevées. Forme par recristallisation lors frittage hématite primaire. À T° basses, plus grande proportion hématite primaire (résiduelle) reste. Al2O3 se concentre dans phase hématite secondaire lors transformation primaire→secondaire. Augmentation Al2O3 et TiO2 dans frittage = nuisible pour RDI.
Études complémentaires : dissolution solide Al2O3/TiO2 dans hématite → dilatation 4% volume lors réduction hématite→magnétite à 550°C, distorsion réseau, augmentation contraintes dans magnétite formée. Fissures après réduction 550°C plus fréquentes régions à haute teneur hématite secondaire, nuisibles pour RDI.
Taux production et RDI étudiés via réseaux neuronaux (usine frittage). Modèle : 55 paramètres, 695 valeurs RDI sur 3 ans. Taux production et RDI dépendent mêmes variables. Forte relation RDI - température ambiante extérieure. RDI fortement dépendant teneur Ti dans frittage, même très faible. Pas de relation avec alumine (teneur faible 0,5%, variation rare). Variable contrôle la plus importante pour RDI : ratio coke dans mélange.
Pour améliorer HF, une usine japonaise a baissé SiO2 frittage 4,8%→4,2% (injection charbon pulvérisé ~170 kg/t HM). Amélioration perméabilité et réductibilité HF, mais RDI dégradé. Relation perméabilité lit - RDI. Actions combinées (baisse SiO2 + contrôle T° fusion) : Si métal chaud 0,3%→0,2%. Amélioration 6% RDI → taux coke HF -14 kg/t HM, productivité HF +3%.
Indice de dégradation à basse température (LTD)
Dégradation déterminée par RDI et LTD. Test dynamique LTD à 600°C. Dégradation provient pour partie de transformation lors réduction hématite→magnétite (augmentation volume → contraintes structurales). Dégradation dans HF lors réduction zone basse T° → effet néfaste sur résistance charge, perte perméabilité gaz réducteurs, augmentation consommation coke.
Études ajout fines magnétite dans mélange brut : économie coke 0,43% par 1% magnétite supplémentaire (remplacement hématite par magnétite → T° lit augmente par réaction exothermique oxydation magnétite→hématite). Augmentation 5,1% LTD par 1% hématite supplémentaire lors oxydation magnétite→γ-Fe2O3 (même réseau spinelle cubique). TI et RI inchangés remplacement hématite par magnétite.
Indice tumbler (TI)
Résistance à froid déterminée par test tumbler. Dépend résistance composants minerai individuels, résistance matrice de liaison, composition minerai. Détermine réduction granulométrie par impact/abrasion lors manutention, transport, processus HF. Études résistance rupture phases : hématite primaire (résiduelle) > hématite secondaire > magnétite > ferrites. Résistance mécanique à froid directement liée à tendance formation fines lors transport/manutention entre machine frittage et gueulard HF.
Résistance frittage dépend largement propriétés matrice (verre, silicates, olivines, ferrites). Verre = haut degré contrainte. Transformation allotropique (démarre 697°C) β-2CaO·SiO2 → γ-2CaO·SiO2 avec changement volume → résistance diminue. Ferrites = matériau liaison fort améliorant résistance.
TI dépend défauts critiques et leur propagation. Défauts inévitables : minéraux/phases précipitent hors fusion à moments différents cycle refroidissement, changements volume accompagnent presque toujours transformation liquide→solide.
Études amélioration résistance frittage haute Fe (58,8%) faible SiO2 (4,38%). Ajout serpentine et chaux vive dans mélange → augmentation significative magnésio-ferrite et SFCA → amélioration résistance.
Productivité de l'usine de frittage
Exigence : haute productivité. Assurée par bonne perméabilité du lit → optimisation granulation essentielle. Maximiser production frittage. Facteurs influençant production : (i) uniformité horizontale/verticale lit, (ii) résistance liaison frittage, (iii) concassage produit, (iv) choix ouverture crible fines retour.
Frittage non uniforme → partie lit plus friable → fortes productions fines. Défaut uniformité verticale → augmenter coke partie haute lit (ségrégation alimentation : distributeur intensifié ou goulotte à barres fendues - Fig 4). Uniformité horizontale : portes multi-segments sortie rouleau alimentateur. Problème sérieux près parois palettes (flux air maximal). Réduction : compactage sommet lit près parois ou grille morte près paroi.
Certaines usines : production accrue par augmentation profondeur lit (souvent avec réduction vitesse strand). Perméabilité élevée nécessaire, améliorations granulation essentielles (ex: ajout chaux).
Japon : enrichissement air en O2. O2 injecté sous hotte couvrant grande partie strand, après hotte allumage. Améliore consommation coke (zone chauffage plus étroite, vitesse front flamme plus élevée). +1 t/h production avec 500 Nm3/h O2.
Plusieurs usines : frittage 1,5-3% MgO par dolomie, serpentine, olivine. Productivité supérieure avec olivine/serpentine vs dolomie (effet néfaste dolomie sur résistance → production).
Étude : productivité = défi principal utilisateurs minerai pisolitique. Incorporation pisolites → chute productivité. Cause : réduction perméabilité par formation fusion excessive. Amélioration : augmenter eau granulation (pisolites poreuses absorbent eau → moins eau libre surfaces pour adhérence inter-particulaire → granulation détériorée).
Étude pot grille laboratoire : MgO 1,40%→2,60% (dolomie, dunite). Augmentation MgO → T° fusion plus élevée, composition hautement fluxée MgO = phase réfractaire → consommation chaleur accrue, productivité réduite. Mais MgO améliore RDI (baisse hématite/ferrites, hausse magnétite = moins dégradation).
Étude : MgO 1,75%→3,25% → productivité usine diminue. TI augmente, mais >4% MgO → TI diminue (matrice vitreuse haute contrainte, faible formation phases liaison). Contrairement étude précédente : MgO augmente RDI. Variation due différences conditions expérimentales vs données usine.
Processus de fabrication
- Frittage des poudres de métaux réfractaires : procédés, classifications et résultats de performance
- Systèmes avancés d'automatisation et de contrôle pour installations de sintering
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Barres d'armature TMT – Trempées et revenues pour une résistance et une durabilité optimales
- Services de rectification de surface de précision : processus expert et qualité
- Facteurs essentiels pour des opérations de poinçonnage réussies et sûres
- Machines et méthodes de fraisage CNC : précision et automatisation
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux
- Maîtriser l'usinage : procédés, outils et applications