



Amélioration de la Qualité de l'Acier par les Technologies Avancées de Propreté
Propreté de l'Acier et Technologies d'Acier Propre
La propreté de l'acier est un facteur important qui détermine la qualité de l'acier. Elle peut avoir une influence remarquable sur les propriétés : résistance à la traction, formabilité, ténacité, soudabilité, résistance au fissuration, résistance à la corrosion, résistance à la fatigue, etc. La demande de meilleures propriétés mécaniques des aciers par les consommateurs a poussé les producteurs à améliorer la propreté.
Dans l'environnement actuel, l'amélioration de la propreté est devenue une nécessité pour l'industrie sidérurgique. Elle a guidé le développement des procédés de métallurgie secondaire. La force motrice : permettre de nouveaux aciers supportant applications très exigeantes (composants transmission automobile, pièces construction et tubes environnements agressifs/corrosifs).
Les aciers propres désignent les aciers exempts d'inclusions. Inclusions = particules non métalliques embarquées dans la matrice acier. En plus de la réduction des inclusions oxydes non métalliques et contrôle de leur morphologie, composition et distribution de taille, les aciers propres requièrent la réduction d'autres éléments impuretés résiduels : phosphore (P), soufre (S), oxygène total (O₂), azote (N₂), hydrogène (H₂), parfois carbone (C), et éléments traces : arsenic (As), étain (Sn), antimoine (Sb), sélénium (Se), cuivre (Cu), plomb (Pb), bismuth (Bi). Ces éléments varient selon nuances. Certains nocifs pour une nuance, moins nocifs voire utiles pour une autre. En d'autres termes, éléments de contrôle diffèrent selon exigences performance acier.
Pratiques Opérationnelles pour Propreté Satisfaisante
Pour propreté satisfaisante, nécessaire de contrôler/améliorer large gamme pratiques opérationnelles tout au long procédés sidérurgie : (i) additions agents désoxydants et ferro-alliages, (ii) traitements métallurgie secondaire, (iii) systèmes de protection (shrouding) et pratique coulée.
Histoire Développement Acier Propre
Terme « acier propre » apparu milieu XXe siècle. Époque où production acier augmentait globalement. On comprit que qualité acier aussi sujet spécial/important. Avancées sidérurgie depuis : développement nombreuses nuances très bas niveau impuretés. Années récentes : nouveaux aciers « propres et ultra-propres » développés/commercialisés pour exigences actuelles/futures qualité industrie consommatrice. Propreté acier a aussi amélioré significativement propriétés mécaniques (résistance fatigue, ténacité choc) et résistance corrosion.
Concept propreté né observation microscope optique inclusions non métalliques (INM) par métallographie naissante milieu XXe. Propreté notée contre images standard champs microscopiques, géométrie (forme/taille) et distribution INM distinguées contre types images. Observateur entraîné : certaines formes acceptables certaines nuances, inclusions plus petites généralement plus acceptables. Composition inclusions pas disponible alors, mais correspondance nuances/composition par familles (sulfures, silicates, aluminates, alumine, inclusions composites) basée teneur S et historique désoxydation.
Méthodes développées XXe vite standardisées. Préemptèrent usage généralisé procédés métallurgie secondaire et coulée continue. Développement concept propreté continua explorant en parallèle : physico-chimie sidérurgie, développement nouveaux réacteurs procédés, nouvelles solutions innovantes contrôle composition/forme/taille/distribution inclusions → devinrent routines pratique sidérurgie. Vision moderne propreté émergée cet effort construction concept 30-40 années initiales. Sujet propreté acier atteint maturité certaine, surtout nouveaux procédés métallurgie secondaire et aciers coulée continue.
Inclusions Non Métalliques
INM = phases vitro-céramiques embarquées matrice acier. Présence INM = raison principale affectant propreté acier. Sources INM aciers :
Produits Désoxydation
Ex: inclusions alumine (Al₂O₃) → majorité inclusions indigènes acier faible C aluminium (Al) tué (LCAK). Générées réaction O₂ dissous + agent désoxydant (Al). Al₂O₃ dendritiques formées environnement haute O₂, ou collision particules plus petites.
Produits Réoxydation
Ex: inclusion Al₂O₃ quand (i) Al résiduel acier liquide oxydé par FeO laitier, ou (ii) exposition acier liquide atmosphère.
Piégeage Laitier
Piégeage laitier : flux métallurgiques entraînés transferts entre vessels sidérurgie. Forme inclusions liquides généralement sphériques.
Inclusions Exogènes
Autres sources : saletés libres, briques réfractaires cassées, particules revêtement réfractaire. Généralement grosses, forme irrégulière. Peuvent agir sites nucléation hétérogène Al₂O₃.
Inclusions Réaction Chimique
Produits modification inclusion quand traitement Ca (calcium) mal effectué.
Distribution taille inclusions très importante : grosses inclusions = plus nuisibles propriétés mécaniques. 1 kg acier LCAK typiquement 10⁷-10⁹ inclusions, dont seulement 400 taille 80-130 µm, 10 taille 130-200 µm, < 1 taille 200-270 µm. Détecter rares grosses inclusions très difficile. Bien que loin moins nombreuses que petites, leur fraction volumique totale peut être grande. Parfois défaut catastrophique causé par une seule grosse inclusion toute chauffe. Acier propre = pas seulement contrôle teneur moyenne inclusions mais aussi éviter inclusions > taille critique nuisible produit.
INM = nuage phases dispersées matrice acier, défini ensemble paramètres multidimensionnels : composition, forme, taille, distribution. Description complète normalement pas aisément disponible. Problème principal évaluation propreté : observer échantillons représentatifs estimer paramètres précision/représentativité raisonnables. Difficulté : grosses inclusions (≥ 100 µm) très rares → difficiles voir sauf échantillons très grands analysés.
Autre problème : population INM dépend temps (timeline atelier fusion) et température. Échantillon poche prélevé/analysé soigneusement → bonne estimation propreté là/alors, mais presque aucune connexion avec propreté acier solide. Nécessité évaluer quand échantillon représentatif acier liquide prélevé pour évaluer composition et propreté INM.
Types Inclusions Non Métalliques
Selon taille : micro-inclusions (1-100 µm) ou macro-inclusions (> 100 µm). Macro-inclusions = nuisibles. Micro-inclusions = bénéfiques : limitent croissance grain, augmentent limite élasticité/dureté. Noyaux précipitation carbures/nitrures. Macro-inclusions à éliminer. Micro-inclusions utilisables renforcement dispersion uniforme matrice.
Classification traditionnelle : deux types principaux INM fonction origine : (i) inclusions endogènes, (ii) inclusions exogènes (Fig 1).
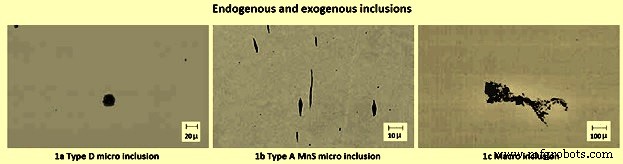
Endogène = micro-inclusion formée effets physico-chimiques pendant fusion/solidification. Formée précipitation phase liquide par diminution solubilité espèces chimiques aciers. Aussi formée O₂/S résidus après désoxydation/désulfuration ou réoxydation (Fig 1a, 1b). Cette classe NMI ne peut être complètement éliminée mais diminution fraction volumique et taille moyenne sous contrôle strict pour éviter activation phénomènes dommageables.
Exogène = macro-inclusion conséquence piégeage matériaux non métalliques : laitier, fragments réfractaires, poudres remontée/couverture protection acier évitant collage coulée (Fig 1c). NMI cette classe : grande taille, origine pas immédiatement reconnaissable, mais présence compromet fortement solidité microstructurale aciers et fiabilité mécanique associée.
INM forte influence qualité/performance aciers. Composés chimiques métaux (Fe, Mn, Al, Si, Ca) + non-métaux (O₂, S, N₂, C, H₂).
Types divers INM : (i) oxydes : FeO, Al₂O₃, SiO₂, MnO, Al₂O₃·SiO₂, FeO·Al₂O₃, MgO·Al₂O₃, MnO·SiO₂, etc. (ii) sulfures : FeS, CaS, MnS, MgS, Ce₂S₃, (iii) nitrures : TiN, AlN, VN, BN, etc. (iv) oxysulfures : MnS·MnO, Al₂O₃·CaS, etc. (v) carbonitrures : Ti, V, Nb, etc. (vi) phosphures : Fe₃P, Fe₂P, Mn₅P₂. Outeur fondamental description composition chimique INM oxydes : diagramme phase ternaire (CaO-SiO₂-Al₂O₃), système principal régissant formation composés non métalliques. Classe formée éléments désoxydants ajoutés fonte pour éliminer O₂. Inclusions nitrures : effet néfaste aggravé forme angulaire particulière amplifiant contraintes interface NMI/matrice métallique.
Selon contenu minéralogique, inclusions O₂ classées : (i) oxydes libres : FeO, MnO, Cr₂O₃, SiO₂, Al₂O₃, etc. (ii) spinelles : ferrites, chromites, aluminates, (iii) silicates : SiO₂ mélange oxydes Fe, Mn, Cr, Al, W (tungstène) + silicates cristallins.
Autre classification : stabilité. INM plutôt stables ou instables. Instables : sulfures Fe/Mn et certains oxydes libres.
Morphologie inclusions : (i) globulaire, (ii) plaquette, (iii) polyédrique. Globulaire = souhaitable. Certains : MnS, oxysulfures, aluminates fer, silicates = globulaires. Plaquette = indésirable. Aciers désoxydés Al : MnS films minces joints grains. Polyédrique = pas très nuisibles.
Éléments chimiques initialement impliqués propreté : surtout non-métaux tableau Mendeleev (solubilité plus élevée acier liquide que solide) : C, N₂, O₂, P, S, Se, H₂. Ajout métalloïdes voisins : B, As, Sb, Te (tellure). Certains origine matières premières primaires (P, S, As, Sb) ou fonte HF, autres : contamination atmosphère (O₂, N₂, H₂) et pratiques exploitation sidérurgie, ou ajout volontaire (C, Se, Te, B).
Sulfures souvent conséquence traitement Ca pour modifier inclusions oxydes, mais fines CaS hautement réfractaires dispersées nuisibles coulée (colmatage tuyère) et effet dommageable. Contrairement MnS (souvent modifiés combinaison CaS) utiles travail outil découpe usinage acier.
Trois mécanismes principaux reconnus origine NMI, liés effets dommageables phases non métalliques contre matrice métallique. Mécanismes considèrent INM comme : (i) éléments entaille amplifiant champ contrainte autour INM, (ii) réservoirs gaz sous pression migrant progressivement INM générant champ contrainte, (iii) phases non métalliques générant contrainte résiduelle due coefficients dilatation thermique différents phase métallique et vitro-céramiques.
Méthodes Évaluation Propreté Acier
Connaître précisément teneur réaliste inclusions acier vital pour améliorer qualité et prédire performance composant acier. Pour étudier/contrôler propreté, méthodes précises évaluation critiques. Quantité, distribution taille, forme, composition inclusions mesurées toutes étapes production. Techniques : directes (précises, coûteuses) → indirectes (rapides, peu coûteuses, indicateurs relatifs).
Méthodes Directes
- Observation microscope métallographique (MMO) : méthode traditionnelle, coupes 2D échantillons acier, microscope optique, quantification œil. Évaluation échelles référence (ex: JK). Adaptée inclusions 2-15 µm, limitée très petits échantillons. Pas données composition chimique. Problèmes interprétation coupes inclusions formes complexes. Méthodes relier 2D→3D généralement problématiques.
- Analyse d'image : amélioration MMO, évaluation ordinateur rapide images vidéo microscopie scan, distinction zones claires/sombres seuil échelle grise. Évalue zones plus grandes/nombres inclusions > MMO, mais erreurs : confusion rayures, piqûres, taches = INM.
- Impression soufre : méthode macrographique populaire/peu coûteuse, distingue macro-inclusions/fissures par attaque zones riches soufre. Problèmes mêmes méthodes 2D.
- Essai rupture bleu : technique historique bien établie, révèle macro-inclusions > 0,5 mm. Barre section transversale trempée, rompue, revenue bleue augmenter visibilité défauts.
- Méthode boue (électrolyse) : précise mais longue. Échantillon acier (200g-2kg) dissous complètement acide chlorhydrique (HCl), INM non dissous collectés comptage/analyse. Alternative : protéger inclusions FeO, dissolution mostly courant électrique échantillon immergé solution FeCl₂/FeSO₄. Révèle inclusions individuelles intactes.
- Fusion faisceau électronique (EB) : échantillon fondu faisceau électronique vide. Inclusions remontent surface forment radeau dessus échantillon fondu. Indice EB usuel = surface spécifique radeau inclusions. Méthode améliorée EB-EV (valeur extrême) estime distribution taille : mesure taille max inclusions plusieurs champs radeau, extrapolation sur tout radeau, distribution exponentielle supposée.
- Fusion creuset froid (CC) : inclusions concentrées surface échantillon fondu comme EB. Après refroidissement, surface échantillon dissoute, inclusions filtrées soluté. Améliore extraction boue.
- Microscopie électronique à balayage (MEB) : révèle morphologie 3D et composition chaque inclusion examinée. Composition mesurée microanalyse sonde électronique (EPMA). MEB évalue grandes zones, données riches chimie/morphologie/taille inclusions.
- Spectrométrie émission optique (SEO) avec analyse discrimination impulsion (PDA) : SEO conventionnel analyse éléments dissous acier. Amélioré : analyse teneur O₂ total, distribution taille/composition micro-inclusions < 10 min prélèvement. Discrimination inclusions solides (SEO-PDA) : journalisation lumière fréquence étincelle émission. Caractéristiques électriques définies optimiser ratio signal fond éléments dissous / signal perturbation hétérogénéités (inclusions). Nombre pics Al haute intensité étincelle = indice PDA.
- Détection inclusions Mannesmann par analyse planches (MIDAS) : échantillons laminés éliminer porosité, scannés ultrasons détecter inclusions solides et inclusions composées/pores gaz. Récemment redécouvert comme méthode « échantillonnage liquide laminage à chaud (LSHP) ».
- Analyseur taille particules diffraction laser (LDPSA) : technique laser évalue distribution taille inclusions extraites échantillon acier autre méthode (ex: boue).
- Scannage ultrasons conventionnel (CUS) : distributions tailles inclusions > 20 µm échantillons acier solidifié.
- Scannage échantillon cône : volume cône acier coulée continue scanné détecteur spirale (système ultrasons solide), détecte automatiquement inclusions surface chaque emplacement zone échantillon, surface vers centre.
- Décomposition thermique fractionnée (FTD) : inclusions différents oxydes réduites sélectivement T° différentes : Al₂O₃ 1400-1600 °C, réfractaires 1900 °C. Teneur O₂ total = somme teneurs O₂ mesurées chaque étape chauffage.
- Spectrométrie masse microsonde laser (LAMMS) : particules individuelles irradiées laser pulsé, intensité laser minimale au-dessus seuil ionisation sélectionnée pour spectres caractéristiques états chimiques. Pics LAMMS associés éléments comparaison résultats échantillons référence.
- Spectroscopie photoélectronique X (XPS) : rayons X cartographient état chimique inclusions > 10 µm.
- Spectroscopie électronique Auger (AES) : faisceaux électrons cartographient état chimique méthode photo-diffusion. Signaux photo-diffusion inclusions (extraites échantillon acier autre méthode ex: boue) analysés évaluer distribution taille.
- Analyseur propreté métal liquide (LIMCA) : capteur en ligne détecte inclusions directement liquide. Particules traversant minuscule trou détectées : changent conductivité électrique traversant gap.
- Analyse compteur Coulter : similaire LIMCA, mesure distribution taille inclusions extraites boue suspendues eau (inclusions > sous-micron).
- Techniques ultrasons système liquide : capture réflexions impulsions ultrasons détecte inclusions en ligne acier liquide.
- Méthode ultrasons immergé : test inclusions plus grandes, résultats impressionnants. Test inclusions > 120 µm : échantillon 500 000 cm³ acier, usiné plan parallèle, immergé bac eau, scanné sonde 10 MHz. Équivalent 16 000 essais rupture bleu. Pas info composition chimique inclusions, mais outil important procédé. Inclusions plus petites : augmenter fréquence sonde 15, 25, 50 MHz ou plus. Mais fréquence/résolution augmentée → volume échantillonné diminue.
Méthodes Indirectes
Vu coûts, délais, difficultés échantillonnage, propreté acier normalement mesurée industrie par O₂ total, reprise N₂, autres méthodes indirectes.
- Mesure O₂ total : O₂ total acier = O₂ libre (dissous) + O₂ combiné INM. O₂ libre ou « actif » mesurable relativement facilement capteurs O₂. Contrôlé équilibre thermodynamique éléments désoxydants (Al). O₂ libre variant peu, O₂ total = mesure indirecte raisonnable quantité totale inclusions oxydes acier. Cause petite population grosses inclusions acier et petit échantillon mesure O₂ total (typiquement 20 g) : probablement pas grosses inclusions échantillon. Même si grosse inclusion : probablement écartée lecture anormalement haute. O₂ total représente vraiment niveau petites inclusions oxydes, pas grosses. Mais O₂ total bas diminue probabilité grosses inclusions oxydes. O₂ total = index très important/courant propreté acier. O₂ total acier LCAK diminué régulièrement années, nouvelle technologie mise en œuvre. Ex: usines dégazage vide → O₂ total plus bas (10-30 ppm) vs usines seulement brassage poche (35-45 ppm). O₂ total chute généralement chaque étape : poche 40 ppm, lingotière 25 ppm, moule 20 ppm, acier coulé 15 ppm.
- Reprise N₂ : différence teneur N₂ entre vessels sidérurgie (surtout poche/lingotière) = indicateur air emprisonné transferts. Après désoxydation, faible O₂ dissous acier → absorption rapide air. Reprise N₂ = mesure indirecte brute O₂ total, propreté acier, problèmes qualité inclusions réoxydation. Implémentation nouvelle technologie/amélioration exploitation → reprise N₂ diminuée années. Normalement reprise N₂ contrôlée 1-3 ppm poche→moule. Transferts optimisés moins emprisonnement air → reprise N₂ < 1 ppm coulée régime permanent. Niveau N₂ acier LCAK généralement contrôlé 30-40 ppm plupart usines. Contrôlé principalement convertisseur/ four électrique, mais affecté affinage/opérations protection.
- Mesure perte Al dissous : aciers LCAK, perte Al indique réoxydation. Moins précis que reprise N₂ car Al aussi réoxydé par laitier.
- Mesure composition laitier : analyse évolution composition laitier avant/après opérations → estimation absorption inclusions laitier. Aussi, entraînement laitier vessel particulier déterminé par correspondance éléments traces laitier/composition inclusions.
- Colmatage tuyère immersion (SEN) : vie courte SEN colmatage = indicateur bas niveau propreté. Petites inclusions Al₂O₃ acier LCAK causent colmatage tuyère. Fréquence colmatage SEN = autre méthode brute évaluation propreté.
Aucune technique unique idéale évaluation propreté. Certaines meilleures surveillance qualité, autres investigation problèmes. Nécessaire combiner plusieurs méthodes pour évaluation plus précise propreté acier usine. Quantification fiable inclusions permis développement nouvelle génération aciers propres.
Technologies et Pratiques Opérationnelles Aciers Propres
Métallurgie secondaire = outil accepté gestion propreté acier : permet non seulement additions acier liquide conditions contrôlées, mais contribue : brassage laitier/métal soigné, réduction laitier, ajustement T°, coalescence inclusions, élimination flottaison/piégeage laitier, contrôle composition, dégazage vide, parfois désoxydation C. Fonctions aciers construction disponibles producteurs, sous-ensemble utilisé toutes nuances → distinction qualité commerciale/aciers spéciaux estompée.
Point important métallurgie secondaire/coulée continue : fonctions métallurgiques étendues espace ligne équipements, déployées échelle temps → standardisables, parfois automatisables, mieux contrôlées. Sources contamination multipliées mais mieux contrôlables. Poche→lingotière (buse poche, gate coulissant, protection gaz jet poche), lingotière (poudre, seuils, barrages, baffles, éléments bullage), lingotière→moule (buse, gate coulissant/bouchon, buse immersion, bullage gaz), moule (poudre moule, contrôle niveau moule, géométrie buse immersion), coulée continue (droit, moule courbe, droit/courbe, agitation électromagnétique, frein électromagnétique, moules forme transversale brames minces), tous devenus chaîne processus → vrais réacteurs métallurgiques. Expression « métallurgie lingotière » courante, machine coulée continue, surtout moule, agit aussi réacteur métallurgique où destin INM continue décidé.
Grand nombre technologies/pratiques processus métallurgie secondaire améliorant propreté : moment/emplacement additions agents désoxydants/ferro-alliages, étendue/séquence procédés métallurgie secondaire, brassage/transferts, systèmes protection, géométrie/pratiques lingotière, capacité absorption divers flux métallurgiques, pratiques coulée.
Formation/contrôle composition chimique INM impliquent différentes étapes processus production et systèmes industriels. Processus production doit être soigneusement mis en œuvre chaque étape pour éviter problèmes : (i) difficultés coulée colmatage buse lingotière/moule (coulée continue) et buse poche/colonne coulée (coulée lingots), (ii) effet néfaste propriétés mécaniques acier.
Fin sidérurgie convertisseur (BF) ou four arc électrique (FAE), O₂ équilibre C → niveaux très élevés faibles teneurs C (1250 ppm O₂ pour 0,02 % C). Si acier solidifie tel quel : eutectiques Fe, S, O₂ précipitent inter-dendritiques, forte désoxydation C stades initiaux solidification → aciers à crêtes, pleins trous soufflure près surface. Acier résultant : poreux, cassant laminage/forgeage à chaud et utilisation T° ambiante.
Pour éviter précipitation eutectiques Fe-S-O₂, agents désoxydants (C, surtout pression réduite, Mn, Si, Al, Ca, Ti) et désulfurants (Mn, Ca) introduits processus promouvoir nouveaux équilibres où tiers phases précipitent et crêtes évitées. Tiers phases = INM endogènes (oxydes, nitrures, carbures, sulfures, phosphures) créés initialement acier liquide,usually poche. Équilibres mis en œuvre : ajouts agents désoxydants acier liquide apports massifs ou injection fil, ou équilibre métal liquide laitier métallurgique actif composition propre.
Population INM change tout temps : inclusions existantes coalescent, flottent, finalement adsorbées laitier/poudre couverture/flux, agrégation contre réfractaire poche/lingotière/buses que certaines (INM solides Al₂O₃/spinelles) tendent colmater. Acier/laitier changent aussi, inclusions interactions complexes avec eux, équilibre si temps permet, ou hors équilibre. Évolution gaz front solidification peut encore avoir lieu si N₂/H₂ pas correctement contrôlés. Plus inclusions apparaissent T° chute : généralement plus précipitation, ou solidification commence, ou O₂ pénètre système (réoxydation) : laitier, réfractaires, atmosphère jonctions réfractaires (gates coulissants, montage buse immersion, travers réfractaires), ou laitier/réfractaires génèrent/libèrent inclusions capturées = INM exogènes. Tendance généralement vers propreté améliorée tous mécanismes examinés profondeur contre-mesures.
Point important réoxydation : phénomène pas à équilibre thermodynamique, mais génère oxydes élément rencontrant O₂ entrant, souvent oxydes Fe. Hors équilibre acier liquide désoxydé, ces oxydes reviennent plus tard équilibre INM si temps permet.
Distinction endogène/exogène NMI cependant ad-hoc, désoxydation/réoxydation parties intégrantes processus total sidérurgie, résultent technologie mise place produire acier. Ex: désoxydation pas dans acier liquide mais interface agent désoxydant injecté.
INM assez grandes interagir matrice métallique discontinuités mécaniques, comme trous. Autres tiers phases dimensions bien plus petites = précipités, interagissent matrice échelle dislocations/échelle atomique. Précipités (carbures/nitrures) = caractéristiques clés micro-alliage aciers ou alliages substantiels (aciers outils, inoxydables).
Raffinage acier et opérations coulée continue ont effets importants amélioration propreté. Étude systématique élimination inclusions usine acier : traitement poche réduit inclusions ~65-75 %, lingotière élimine ~20-25 % (réoxydation possible), moule élimine ~5-10 % total inclusions.
Opérations Poche
Teneur O₂ robinet mesurée pendant coulée acier liquide poche ou avant additions agents désoxydants. Valeur typiquement haute, varie large (250-1200 ppm) selon pratique sidérurgie primaire. Ajouts Al désoxyder acier → grandes quantités Al₂O₃. Suggestion : limitation teneur O₂ robinet imposée nuances acier propre. Mais pas corrélation pratique fourneau/propreté acier : ~85 % clusters Al₂O₃ formés après gros ajouts Al flottent laitier poche, clusters restants < 30 µm. Décision ignorer O₂ robinet dépend temps disponible flottaison inclusions et disponibilité affinage poche (élimine plupart inclusions générées). Cependant O₂ robinet affecte fortement taux décarburation aciers ultra-faible C.
FeO et MnO dans Laitier
Source importante réoxydation : laitier report convertisseur→poche, haute teneur FeO/MnO. Oxydes réagissent Al dissous → Al₂O₃ acier liquide, thermodynamique favorable réactions : 3FeO(l) + 2Al = Al₂O₃ + 3Fe(l), 3MnO + 2Al = Al₂O₃ + 3Mn(l). Plus FeO/MnO laitier poche élevé → potentiel réoxydation/génération Al₂O₃ plus grand. Nombreuses bavures produit final tracées réoxydation FeO laitier poche.
Contre-mesures réduire contamination FeO/MnO : (i) minimiser report laitier convertisseur→poche pendant coulée, (ii) augmenter C visé tournage, (iii) éviter re-soufflages → minimiser O₂ dissous acier et réduire FeO laitier fourneau, (iv) sous-lance convertisseur réduit substantiellement fréquence re-soufflages, (v) arrêt laitier mécanique efficace (ex: boule laitier flottant acier/coulant laitier), (vi) autres capteurs disponibles. Couche laitier poche épaisse après coulée = problèmes report laitier. Certaines usines : laitier poche nuances critiques écrémé mécaniquement four poche épaisseur 25-40 mm.
Traitement Réduction Laitier Poche
Minimiser report laitier + ajout laitier poche basique + revêtement basique → laitier poche < 1-2 % FeO+MnO → O₂ total 10 ppm acier LCAK. Autre façon baisser FeO+MnO laitier poche : ajout conditionneur laitier (traitement réduction/désoxydation laitier) = mélange Al + chaux vive/calcaire. Chute FeO+MnO après traitement. Moyenne : traitement abaisse FeO+MnO < 5 %. Résultat : amélioration nette propreté bobines.
Effet Traitement Vide et Brassage Poche
Traitement vide acier liquide commencé production aciers construction automobile, énergie, aéronautique : augmenter fiabilité/durée vie pièces mécaniques véhicules/réacteurs nucléaires. Besoin majeur : contrôler H₂ acier liquide (< 1 ppm acier C) éviter départ solidification/piégeage solide → défauts intégrité graves utilisation pièce. Vide élimine H₂ directement, technologies : dégazage cuve, jet, processus DH et RH (Rheinstahl Heraeus). Dégazage vide : réduit INM, autres avantages : (i) désoxydation C (avantage majeur : produits désoxydation gazeux), (ii) brassage intensif (avantages multiples), (iii) gestion temps logistique flux poches → qualité contrôle T° acier liquide, (iv) réchauffage acier liquide injections Al/O₂.
Brassage poche et processus dégazage poche favorisent fortement croissance/élimination inclusions. Effet traitements vide sur niveaux inclusions acier coulé montre amélioration propreté vs brassage argon (Ar) poche. Avantage prononcé injection poudre base Ca : puissance brassage supérieure + effet principal désoxydation/liquéfaction inclusions. Dégazage vide + traitement Ca → O₂ total 15 ppm.
Cependant brassage excessif néfaste : circulation ascendante acier sur couche laitier expose région « œil » surface acier réoxydation + érosion réfractaire. Temps brassage suffisant (> 10 min) après ajouts ferro-alliages important : permet inclusions Al₂O₃ circuler laitier être éliminées. Certaines usines : pratique brassage vigoureux d'abord (collision petites inclusions → grosses), puis « brassage final » lent recircule acier faciliter élimination inclusions laitier minimisant génération nouvelles grosses inclusions collisions.
Opérations Lingotière
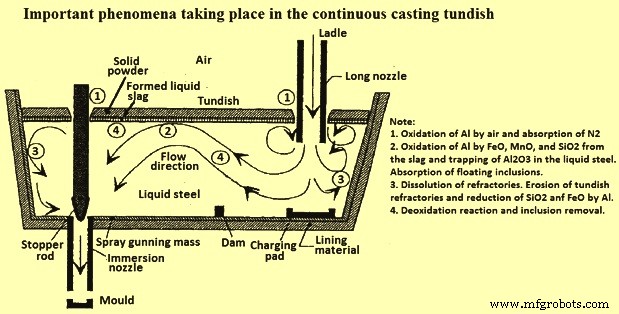
Phénomènes importants lingotière Fig 2. Facteurs affectant propreté : (i) transitions coulée, (ii) revêtement réfractaire lingotière, (iii) flux lingotière, (iv) brassage gaz, (v) contrôle flux lingotière.
Transitions Coulée
Transitions : début coulée, changements poche, changements BSE (buse immersion), fin séquence. Inclusions souvent générées transitions, persistent longtemps → contaminent grande quantité acier. Périodes coulée instables : entraînement laitier et absorption air plus probables → problèmes réoxydation.
Première chauffe coulée : emprisonnement air/laitier boîte coulée lingotière par turbulence ouverture poche → maximum initial O₂ total lingotière (laitier + inclusions Al₂O₃). Coulée ouverte début → O₂ total lingotière double niveaux normaux > toute une chauffe. Plusieurs minutes remplissage avant ajout flux lingotière. Finalement, coulée stable → O₂ total diminue niveaux bas, principalement Al₂O₃.
Amélioration transitions poche : arrêter flux acier→moule jusqu'à lingotière remplie, buller gaz travers bouchon promouvoir flottaison inclusions. Autre amélioration : ouverture nouvelles poches protection immersion. Mesure : O₂ total diminué qualité plus constante séquence. Fin poche : laitier poche peut entrer lingotière, vortex acier liquide près sortie poche. Phénomène nécessite garder acier poche fermeture (ex: 5 t « talon »). Profondeur lingotière chute après fermeture poche → perturbe flux normal → vortex laitier, entraînement laitier, O₂ total accru moule.
Revêtement Réfractaire Lingotière
Al dissous acier liquide réagit source O₂ revêtement réfractaire. Étendue réaction quantifiable surveillance teneur Si acier liquide. O₂ réaction : CO (monoxyde carbone) quand C réfractaire réagit liants/impuretés, ou décomposition SiO₂ réfractaire. Revêtements base SiO₂ pires que revêtements pulvérisés base MgO.
Flux Lingotière
Flux lingotière multiples fonctions : (1) isoler acier liquide thermiquement (éviter pertes chaleur excessives) et chimiquement (éviter emprisonnement air/réoxydation). Flux teneur SiO₂ plus basse → diminue reprise N₂ poche→moule substantiellement. (2) Idéalement : absorber inclusions → raffinage additionnel. Flux normal : balle riz brûlée, peu coûteuse, bon isolant, bonne couverture sans croûtage. Mais balle riz SiO₂ ~80 % → réductible source inclusions. Aussi poussiéreuse, teneur C ~10 % → contamine acier ultra-faible C.
Flux basique (CaO-Al₂O₃-SiO₂) théoriquement meilleur balle riz raffinage LCAK, corrélé O₂ plus bas lingotière. Flux basique (CaO 40 %, Al₂O₃ 24 %, MgO 18 %, SiO₂ 5 %, Fe₂O₃ 0,5 %, C 8 %) + baffles → diminue significativement fluctuations O₂ total vs flux (CaO 3 %, Al₂O₃ 10-15 %, MgO 3 %, SiO₂ 65-75 %, Fe₂O₃ 2-3 %). Flux basique : résultats similaires autres paramètres, peut-être car aussi haute teneur SiO₂. Flux basique inefficace : croûte facilement surface (fusion rapide, T° cristallisation haute). Viscosité plus basse → entraînement plus facile. Pour éviter : certaines usines flux double couche : flux basique bas point fusion bas fond absorber inclusions, couche supérieure balle riz isolation → O₂ total abaissé.
Brassage Lingotière
Injection gaz inerte lingotière fond → améliore mélange acier liquide, favorise collision/élimination inclusions. Technologie abaisse O₂ total lingotière. Danger : bulles chargées inclusions échappant lingotière piégées produit → défauts graves produit.
Contrôle Flux Lingotière
Modèle flux lingotière : augmenter temps séjour acier liquide, empêcher « court-circuitage », promouvoir élimination inclusions. Flux contrôlé : géométrie, niveau, entrée (protection) design, dispositifs contrôle : tampons impact, seuils, barrages, baffles, filtres. Tampon impact lingotière : dispositif contrôle flux peu coûteux, supprime turbulence, empêche érosion fond lingotière où jet poche frappe. Momentum entrant diffusé, flottabilité naturelle acier chaud entrant évite court-circuitage, surtout démarrage. Avec seuil/barrage, tampon améliore propreté, surtout changements poches.
Opérations Transfert
Source majeure prise O₂ : réoxydation atmosphérique acier transferts poche→lingotière ou lingotière→moule. Génère inclusions → problèmes production (colmatage buse) + défauts produit final. Optimisation système protection cruciale prévenir phénomène. Protection (shroud) abaisse reprise N₂ vs coulée ouverte. Remplacement boîte coulée lingotière par protection poche + barrages → abaisse reprise N₂ (poche→lingotière) et entraînement laitier transitions.
Ouverture Poche
Poche auto-ouverte = chauffe où buse poche pas lancée, s'ouvre seule. Si buse lancing → protection enlevée. Coulée non protégée poche→lingotière premiers 600-1200 mm → réoxydation air. O₂ total poche auto-ouverte < poche lancing-ouverte. Emballage soigné sable ouverture poche aide auto-ouverture.
Protection Argon
Protection argon : empêcher réoxydation air acier liquide. Ajout flux lingotière trop tôt → flux piégé acier liquide → coulé acier → pas couverture protectrice premières minutes chauffe. Période ouverture poche : air atteint facilement acier liquide. Effets ces deux facteurs durent ~15 min chauffe lingotière 60 t. Contre-mesure : purge lingotière gaz inertes (déplacer air) avant ouverture poche. Autre mesure améliorer protection abaisser O₂ total : injection gaz appropriée.
Problèmes Étanchéité
Diminuer reprise N₂ coulée continue : étanchéité protection poche→lingotière, BSE lingotière→moule.
Colmatage Buse
Colmatage buse lingotière/BSE : interfère production + nuisible propreté 3 raisons : (1) colmatages déplacés piégés acier ou changent composition flux → défauts. (2) Colmatages changent motif flux/jet buse → perturbent flux moule → entraînement laitier/défauts surface. (3) Colmatage interfère contrôle niveau moule (dispositif contrôle flux compense colmatage). Pratiques minimiser colmatage : mesures générales minimiser inclusions + colmatage érosion réfractaire contré par contrôle composition réfractaire buse (ex: éviter Na, K, impuretés Si), ou revêtement parois buse Al₂O₃ pur, BN, autres matériaux résistants.
Opérations Moule et Machine Coulée Continue (MCC)
Coulée acier liquide MCC : nombreux phénomènes Fig 3 → conséquences loin portée qualité brame. Inclusions apportées moule par buse : produits désoxydation, colmatages buse, laitier lingotière/poche entraîné (réoxydation SiO₂, FeO, MnO laitier), produits réoxydation absorption air fuites buse. Laitier moule entraîné vitesses surface excessives/fluctuations niveau. Nouvelles inclusions précipitent chute surchauffe (ex: inclusions TiO₂ aciers traités Ti). Inclusions éliminées interface laitier/acier : flottaison flottabilité, transport flux fluide, attache surfaces bulles.
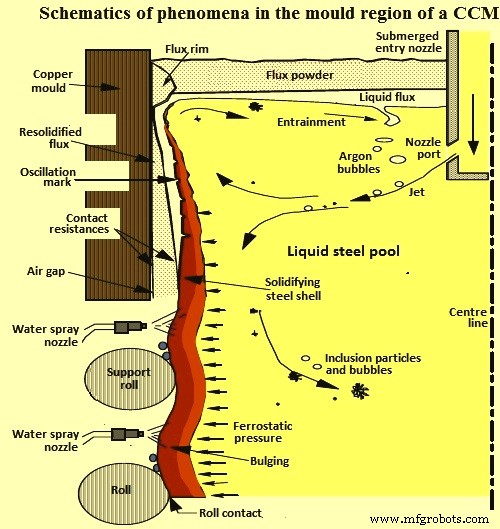
Moule = dernier équipement raffinage où inclusions soit éliminées sûr couche laitier supérieure, soit piégées coquille solidifiante → défauts permanents produit coulé. Insight important piégeage inclusions obtenu passé : données statistiques/essais MCC exploitation. Constaté : augmentation débit acier → niveau cloques crayon (piégeage bulles Ar) augmente considérablement, niveau échardes (entraînement laitier) réduit. Mesure distribution inclusions/bulles acier coulé : bulles 1 mm individuelles souvent enrobées grappes inclusions, transportées loin amont même sans injection gaz buse lingotière. Piégeage inclusions varie côté à côté → lien variations structure flux transitoire zone recirculation basse.
Défauts fréquents associés transitoires procédé : changements vitesse coulée, changements lingotière, buses colmatées. Défauts tuyau crayon intermittents/rares vs quantité gaz injecté. Conclusions étude : 80 % particules finalement éliminées ménisque (20 % piégées produit coulé), particule donnée circule jusqu'à 300 s avant élimination/piégeage.
MCC moule courbe : inclusions préférentiellement piégées 1-3 m sous ménisque. Inclusions concentrées 1/8-1/4 épaisseur depuis sommet surface rayon intérieur, + surfaces. Agitation électromagnétique améliore propreté : abaisse O₂ total produit coulé. MCC moule courbe piègent bcp plus particules MCC moule droit (vertical) : inclusions spiralent vers le haut rayon intérieur, collectées distance spécifique travers épaisseur, correspondant 2-3 m sous ménisque.
Vitesse coulée effet échardes. Vitesses hautes + variations vitesse → taux échardes plus élevé. Vitesses coulée stables adéquates obtenues bouchon. Avec bouchon : vitesse non plus déterminée niveau acier lingotière mais niveau acier moule. Meilleur contrôler niveau moule ±3 mm. Outil bénéfique optimisation flux fluide → qualité produit coulé : frein électromagnétique (EMBR), courbe jet, raccourcit profondeur impingement, inclusions remontent plus, tendent poudre sommet ou capturées coquille solidifiée surface produit. Après EMBR : distribution inclusions montre décalage vers surface produit coulé.
Processus de fabrication
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Optimiser la qualité de l'acier : gestion des inclusions et production d'acier propre
- Analyse du cycle de vie de l'acier : moteur d'une croissance industrielle durable
- Fours de réchauffage : types, fonctions et applications industrielles
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Nuances d'acier inoxydable : types, propriétés et usages courants
- Comprendre les grades d'acier à outils : propriétés et applications
- Acier à outils démystifié : composition, fabrication et applications industrielles