



Gazéification du charbon : conversion du charbon en gaz de synthèse propre
Gazéification du charbon
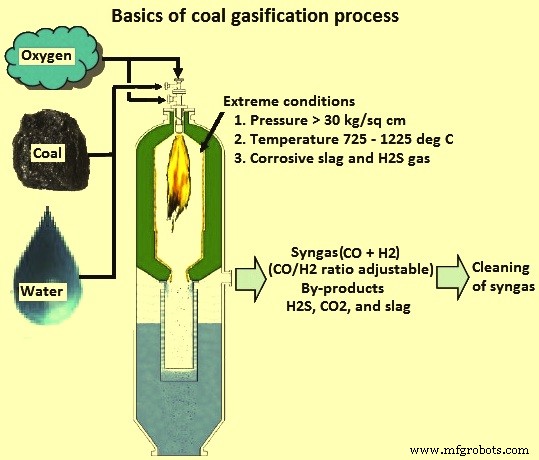
La gazéification du charbon est une technologie de conversion qui convertit tout matériau contenant du carbone (C), tel que le charbon, en gaz de synthèse (syngaz). C'est un processus à haute température avec une température atteignant typiquement 1 225 °C. La température est optimisée pour produire un gaz carburant avec un minimum de liquides et de solides. Ce processus consiste à chauffer le matériau d'alimentation charbon dans un récipient avec ou sans l'ajout d'oxygène (O₂). Le carbone réagit avec l'eau sous forme de vapeur et l'O₂ à une pression relativement élevée, typiquement supérieure à 30 kilogrammes par centimètre carré (kg/cm²), et produit du syngaz brut, un mélange composé principalement de monoxyde de carbone (CO) et d'hydrogène (H₂) et de quelques sous-produits mineurs. Les sous-produits sont éliminés pour produire un syngaz propre qui peut être utilisé : (i) comme carburant pour générer de l'énergie ou de la vapeur, (ii) comme élément de base chimique pour un grand nombre d'utilisations dans les industries pétrochimiques et de raffinage, et (iii) pour la production de H₂. La gazéification ajoute de la valeur à des matières premières de faible ou de valeur négative en les convertissant en carburants et produits commercialisables. Les bases du processus de gazéification sont données à la figure 1.
Historique et développement actuel
Le gaz de ville, un produit gazeux fabriqué à partir de charbon, contenant environ 50 % de H₂, le reste étant principalement du méthane (CH₄) et du dioxyde de carbone (CO₂), avec 3 % à 6 % de CO, est un produit gazeux fabriqué à partir de charbon. Il est utilisé depuis le début des années 1800.
Le processus original de gazéification du charbon a été développé par les chercheurs allemands Franz Fischer et Hans Tropsch à l'Institut Kaiser Wilhelm dans les années 1920. La gazéification a été utilisée intensivement pendant la Seconde Guerre mondiale pour convertir le charbon en carburants de transport via le procédé Fischer-Tropsch. Sasol a construit une usine à Sasolburg avec l'objectif principal de convertir du charbon de faible qualité en produits pétroliers et le premier liquide a été produit de cette usine en 1955. Le processus de gazéification du charbon a été utilisé intensivement au cours des 50 à 60 dernières années pour convertir le charbon et le pétrole lourd en H₂ pour la production d'engrais ammoniac/urée. L'industrie chimique et l'industrie du raffinage ont appliqué la gazéification dans les années 1960 et 1980, respectivement, pour la préparation de matières premières. Au cours des 10 à 15 dernières années, le processus est utilisé par l'industrie de l'énergie dans les usines de cycle combiné à gazéification intégrée (IGCC).
Procédé Fischer-Tropsch
Le procédé Fischer-Tropsch est une réaction chimique catalysée dans laquelle le CO et le H₂ sont convertis en hydrocarbures liquides de diverses formes. Les catalyseurs typiques utilisés sont le cobalt et le fer. Le but principal de ce processus est de produire du carburant synthétique. L'utilité de ce processus est principalement due à sa capacité à produire des hydrocarbures fluides ou du H₂ à partir d'une matière première solide.
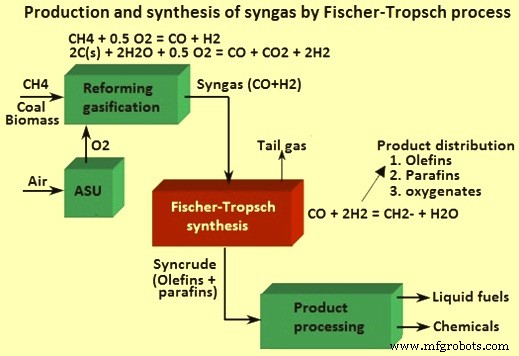
Le procédé Fischer-Tropsch original est décrit par l'équation chimique (2n+1)H₂ + nCO = CnH(2n+2) + nH₂O. Les réactifs initiaux dans la réaction ci-dessus (c.-à-d., CO + H₂) peuvent être produits par d'autres réactions telles que la combustion partielle de CH₄ dans le cas des applications GTL (gas to liquid) selon l'équation CH₄ + 0,5O₂ = 2H₂ + CO ou par la gazéification du charbon dans le cas des applications CTL (coal to liquid) selon l'équation C + H₂O = H₂ + CO. L'énergie nécessaire pour la réaction du charbon et de la vapeur est fournie en ajoutant de l'air ou de l'O₂. Cela conduit à la réaction C + 0,5O₂ = CO. La production et la synthèse du syngaz par le procédé Fischer-Tropsch sont montrées à la figure 2.
Comparaison de la gazéification du charbon avec la combustion du charbon
La gazéification et la combustion peuvent essentiellement être considérées comme les deux extrémités d'une gamme pour les réactions. La combustion est une oxydation complète tandis que la gazéification est une oxydation partielle. De plus, la combustion se produit dans un environnement oxydant (excès d'O₂) tandis que la gazéification se produit dans un environnement réducteur (appauvri en O₂). La gazéification est plus efficace et a des émissions plus faibles. Dans le cas de la gazéification, de l'eau peut être ajoutée comme réactif pour augmenter la teneur en H₂ du produit. Le tableau 1 fournit une liste des réactions les plus significatives et le changement d'enthalpie associé à chacune de ces réactions. En regardant les deux premières réactions du tableau, on voit que le charbon, noté C, est réagi avec un atome d'O₂ (0,5 O₂) pour obtenir du CO et avec deux atomes d'O₂ pour obtenir du CO₂. En réalité, la seconde réaction n'est pas un processus en une étape car le C en phase solide réagit avec un atome d'O₂ pour produire du CO qui réagit ensuite avec le second atome d'O₂ pour former du CO₂. Toutes les réactions du tableau sont exothermiques sauf les deux réactions identifiées comme gazéification avec vapeur et gazéification avec CO₂. Ces deux réactions endothermiques sont les réactions qui sont le plus souvent référées comme gazéification, où le C solide est transformé en gaz réactif par une réaction avec un gaz « non réactif » (H₂O ou CO₂). En plus de cela, ces deux réactions étant endothermiques nécessitent des températures élevées pour se produire.
La réaction d'oxydation partielle générale est 2CHn + O₂ = 2CO + nH₂. La consommation d'O₂ dans le processus dépend de la teneur en cendres et du PCI du charbon. Une alimentation insuffisante en O₂ assure l'oxydation partielle du charbon. Cette réaction produit un mélange de gaz : H₂, CO, CH₄ et CO₂. La composition du mélange change avec la pression.
| Tableau 1 : Réactions de gazéification et de combustion | |||
|---|---|---|---|
| N° | Processus de réaction | Équation | Changement d'enthalpie |
| 1 | Gazéification avec O₂ | C + 0,5O₂ = CO | -2 180,3 kcal/kg C |
| 2 | Combustion avec O₂ | C + O₂ = CO₂ | -7 844,7 kcal/kg C |
| 3 | Gazéification avec CO₂ | C + CO₂ = 2CO | 3 484 kcal/kg C |
| 4 | Gazéification avec vapeur | C + H₂O = CO + H₂ | 2 640,7 kcal/kg C |
| 5 | Gazéification avec H₂ | C + 2H₂ = CH₄ | -1 485,4 kcal/kg C |
| 6 | Réaction water-gas shift | CO + H₂O = CO₂ + H₂ | -361,4 kcal/kg CO |
| 7 | Méthanation | CO + 3H₂ = CH₄ + H₂O | -1 768,4 kcal/kg CO |
La gazéification du charbon est réalisée avec une quantité limitée d'O₂ qui est d'environ un cinquième à un tiers de l'O₂ théoriquement requis pour la combustion complète. Seule une fraction de C est brûlée pour la génération de chaleur. H₂ et CO sont les principaux produits de la gazéification. CH₄ et CO₂ sont les deux autres produits majeurs et leur teneur augmente avec l'augmentation de la pression et la teneur en H₂+CO diminuant. Dans les gazéifieurs à charbon, deux processus physico-chimiques ont lieu. Ce sont : (i) le processus de pyrolyse ou de dévolatilisation, et (ii) le processus de gazéification.
Dans le processus de pyrolyse, au fur et à mesure que le charbon entre dans le gazéifieur, il est d'abord séché par les gaz chauds présents dans le gazéifieur. Une série de processus physiques et chimiques complexes commencent lentement à une température inférieure à 350 °C et s'accélèrent à mesure que la température dépasse 700 °C. La composition des produits libérés de la pyrolyse dépend de la température, de la pression et de la composition du gaz pendant la pyrolyse. Le processus de pyrolyse peut être représenté par la réaction : Charbon → Chaleur → Char → Gaz → Vapeurs ou liquide.
Les trois produits qui sont produits par la pyrolyse sont : (i) gaz légers tels que CO, H₂, CO₂, CH₄ et H₂O (vapeur d'eau), (ii) goudron qui est un liquide corrosif et visqueux composé de molécules inorganiques et organiques lourdes, et (iii) char qui est un résidu solide contenant principalement du C.
Le processus de gazéification implique une série de réactions endothermiques qui sont supportées par la chaleur produite par les réactions de combustion se produisant à l'intérieur du gazéifieur. Ces réactions sont représentées par les équations : (i) C + O₂ = CO₂ avec delta H = -94,05 kcal/mol, et (ii) H₂ + 0,5O₂ = H₂O avec delta H = -68,3 kcal/mol. Les principales réactions de gazéification qui ont lieu sont : (i) réaction water-gas shift, (ii) réaction de Boudouard, (iii) conversion shift, et (iv) méthanation.
Dans la réaction water-gas shift où l'oxydation partielle de C par la vapeur se produit et est représentée par l'équation C + H₂O = H₂ + CO avec delta H = 28/3 kcal/mol. Pendant la réaction de Boudouard, le char présent dans le gazéifieur réagit avec le CO₂ et produit du CO. La réaction réversible est représentée par l'équation CO₂ + C = 2CO avec delta H = 38 kcal/mol. La conversion shift est une réaction endothermique et est connue sous le nom de réaction water-gas shift. En raison de cette réaction, il y a une augmentation du rapport H₂ à CO dans le gaz. Cette réaction est utilisée pendant la production de syngaz. La réaction est CO + H₂O = CO₂ + H₂ avec delta H = -10,1 kcal/mol. Pour la méthanation, un catalyseur à base de nickel est utilisé. Ce catalyseur à 1 100 °C et à une pression de 6 kg/cm² à 8 kg/cm² accélère la réaction de formation de CH₄ qui est préférée dans les applications IGCC en raison de sa valeur calorifique élevée. La réaction impliquée est donnée par l'équation C + 2H₂ = CH₄ avec delta H = 17,8 kcal/mol.
Les réactions complètes de gazéification sont effectuées dans les gazéifieurs qui doivent être opérés à une certaine température afin de mener certaines réactions endothermiques C-vapeur et C-CO₂. La température requise est maintenue par la chaleur évoluée de la réaction exothermique entre l'O₂ et le charbon.
Selon le milieu de gazéification, les gazéifieurs sont classés en deux catégories : (i) à air soufflé, et (ii) à O₂ soufflé. Dans les gazéifieurs à air soufflé, l'air est utilisé comme milieu de gazéification tandis que dans les gazéifieurs à O₂ soufflé, de l'O₂ pur est utilisé comme milieu de gazéification. Lorsque l'air est utilisé comme milieu de gazéification, le N₂ est simultanément amené dans le processus ce qui résulte en la dilution du gaz produit. En conséquence, le gaz produit a une valeur calorifique (VC) plus faible.
Selon le contact entre le gaz et le combustible, il y a quatre types de gazéifieurs (figure 3). Ce sont : (i) gazéifieur à lit mobile ou fixe, (ii) gazéifieur à lit fluidisé, (iii) gazéifieur à lit entraîné, et (iv) gazéifieur à écoulement de transport. Les quatre types de gazéifieurs sont basés sur l'oxydation partielle (gazéification) d'une matière première carbonée (contenant du C) (charbon). Bien que chacun de ces types puisse produire un gaz réducteur acceptable pour la production de DRI, les gazéifieurs à lit fixe et à lit fluidisé sont le choix préféré pour les charbons à haute teneur en cendres.
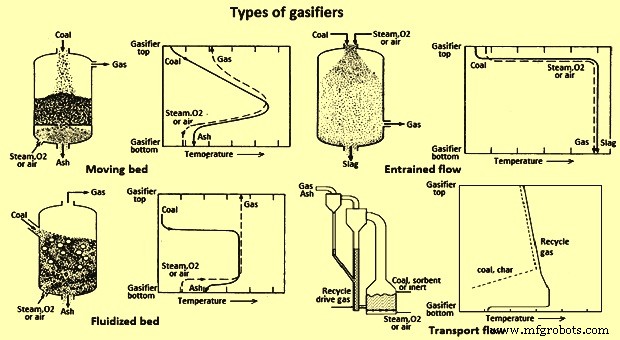
La technologie de gazéification à lit mobile est la plus ancienne technologie et est largement utilisée. Le gazéifieur est également connu sous le nom de gazéifieur à lit fixe. Le milieu de gazéification s'écoule lentement à travers un lit fixe de particules solides. Les deux configurations possibles de ce type de gazéifieurs sont à courant ascendant et à courant descendant selon la direction d'écoulement du milieu de gazéification. La configuration à courant ascendant est plus couramment utilisée car elle a une faible teneur en goudron. La taille d'alimentation de charbon préférée est de 5 mm à 80 mm. La zone de combustion atteint une température maximale d'environ 1 500 °C à 1 800 °C et pour la zone de gazéification à scories et cendres sèches, une température maximale d'environ 1 300 °C. Le profil de température est formé sur le lit, de sorte que le charbon d'alimentation est successivement préchauffé, séché, pyrolyse, gazéifié et combusté. Le gazéifieur Lurgi est la plus ancienne technologie de gazéifieur à lit mobile.
Le gazéifieur à lit fluidisé a un lit de particules solides qui se comporte comme un fluide. Dans ce type de gazéifieur, la taille des particules de la matière première est inférieure à 5 mm et les particules sont en suspension dans le gaz riche en O₂. Le gaz montant réagit avec la matière première et maintient l'état fluidisé des particules de charbon. Une distribution uniforme de la température est atteinte dans ce type de gazéifieurs. De plus, dans ce type de gazéifieur, la formation de clinker et la défluidisation du lit sont évitées car la température de fonctionnement est dans la gamme de 800 °C à 1 050 °C, bien en dessous de la température de fusion des cendres. L'évacuation des cendres peut être effectuée sous forme de cendres sèches ou agglomérées. Le gazéifieur à lit fluidisé à cendres sèches est traditionnellement utilisé pour les charbons de bas rang. Le gazéifieur à lit fluidisé à cendres agglomérées est utilisé pour tout rang de charbon.
Le gazéifieur à lit entraîné utilise des particules de charbon pulvérisé de taille inférieure à 0,1 mm qui sont en suspension dans un flux de vapeur et d'O₂ à haute vitesse. Selon la méthode d'alimentation du charbon, sec (l'azote étant utilisé comme gaz de transport) ou humide (transporté en boue d'eau), les gazéifieurs acceptent presque tout type de charbon. Les gazéifieurs à lit entraîné assurent une conversion élevée du C car ils fonctionnent à une gamme de température élevée de 1 400 °C à 1 600 °C (bien au-dessus de la température de scoriage des cendres). Ces gazéifieurs sont de grande capacité car le temps de résidence du gaz est mesuré en secondes.
Les gazéifieurs de transport sont des gazéifieurs à alimentation sèche non scoriants. Le gazéifieur de transport est basé sur le champ d'écoulement hydrodynamique. Il a un excellent contact gaz-solides et une très faible résistance au transfert de masse entre gaz et solides. Il a une atmosphère hautement turbulente qui permet un débit de charbon élevé et des taux de libération de chaleur élevés à une température basse qui évite les problèmes de manipulation des scories et d'érosion du revêtement.
En plus du CO et H₂ désirés, le syngaz quittant un gazéifieur contient également d'autres composés. Le produit de la gazéification contient des composants désirables comme CO, H₂, CH₄ et des composants indésirables comme CO₂, H₂O, cendres, suie entraînée, goudron, matières particulaires, une certaine quantité de H₂S (sulfure d'hydrogène), et des traces d'ammoniac, d'acide chlorhydrique, de cyanure d'hydrogène. Par conséquent, le nettoyage du syngaz est un aspect important du processus de gazéification du charbon. Les composants indésirables doivent être éliminés du gaz produit. Il y a un certain nombre de techniques utilisées pour éliminer les composants indésirables.
Les gaz produits (CO, H₂ et CH₄) du processus de gazéification du charbon ont une valeur calorifique. Si une technologie de gazéification à lit fixe est utilisée, le syngaz contient également des composés organiques aromatiques. Typiquement, 1 kg de charbon bitumineux peut être converti en 1,5 m³ à 1,7 m³ de syngaz.
En termes de flexibilité de matière première, plusieurs conceptions d'usines de gazéification ont été développées pour utiliser divers grades de charbon. La gazéification résulte en de très faibles émissions gazeuses de polluants conventionnels (non GES), en raison de la nature de l'opération du processus. Elle offre également une voie potentiellement à faible coût marginal pour capturer le sous-produit CO₂ résultant pour soit un stockage géologique, soit une récupération assistée de pétrole des champs pétrolifères.
En outre, les processus de gazéification du charbon nécessitent une utilisation significative d'eau. Ils sont également de grands émetteurs de CO₂. Pour 1 tonne de syngaz, la consommation typique de charbon est d'environ 2,8 tonnes, le besoin en eau est d'environ 6,6 tonnes et la génération de CO₂ est d'environ 2,5 tonnes. Le CO₂ libéré est un sous-produit et peut être vendu ou compressé pour le transport vers le stockage souterrain.
Il y a plusieurs concepts de gazéifieurs. Une description générale des réacteurs de certains des concepts majeurs de gazéifieurs est donnée ci-dessous.
Gazéifieur GE Energy
GE Energy a acquis sa technologie de gazéification de Chevron en 2004. Le gazéifieur à charbon GE Energy comprend un gazéifieur à alimentation descendante, à lit entraîné, à étage unique, revêtu de réfractaire pour produire du syngaz. La boue charbon/eau est pompée dans le haut du gazéifieur, qui avec l'O₂ est introduit à travers un seul brûleur (figure 4). Le charbon réagit exothermiquement avec l'O₂ à haute température (1 200 °C à 1 480 °C) pour former du syngaz. Le syngaz contient principalement H₂ et CO, et des scories.
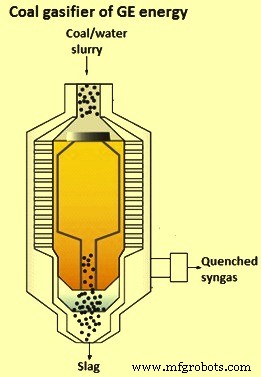
La scorie qui s'écoule vers le bas est trempée et ensuite retirée du fond du gazéifieur via un arrangement de sas. L'eau quittant le sas est séparée de la scorie et envoyée à une unité de lavage après quoi elle peut être recyclée pour la préparation de la boue. Le syngaz brut quittant le gazéifieur peut être refroidi par un échangeur de chaleur radiatif et/ou convectif et/ou par un système de trempage direct, où de l'eau est injectée dans le syngaz brut chaud. Le choix parmi ces alternatives est un choix de coût et d'application.
La conception de refroidissement radiatif utilise un refroidisseur de syngaz radiatif tolérant à la suie qui génère de la vapeur à haute pression. La scorie est trempée dans une piscine d'eau située au fond du réacteur, et retirée par un sas. Le syngaz est refroidi davantage après avoir quitté le gazéifieur par un laveur à eau pour enlever les matières particulaires fines, avant que le gaz ne soit envoyé vers le traitement en aval. Le système de trempage direct utilise une trempe d'eau à la sortie du gaz où le gaz chaud quittant le gazéifieur est mis en contact direct avec l'eau via un anneau de trempe. Il est ensuite immergé dans l'eau dans la partie inférieure du récipient du gazéifieur. Le syngaz refroidi et saturé est ensuite envoyé à un laveur pour l'élimination de la suie et des particules. La conception à trempe est moins efficace, mais aussi moins coûteuse, et elle est couramment utilisée lorsqu'un syngaz avec un ratio H₂/CO plus élevé est nécessaire.
Gazéifieur Conoco Phillips E-Gas
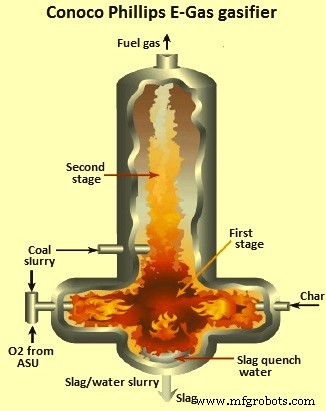
Le gazéifieur Conoco Phillips E-Gas a été initialement développé par DOW Chemicals et démontré à la Louisiana Gasification Technology Inc. (LGTI) de 1987 à 1995. C'est un gazéifieur à lit entraîné et est montré à la figure 5. C'est un gazéifieur à deux étages avec 80 % de l'alimentation au premier étage (inférieur). Le gazéifieur est alimenté en boue charbon/eau, soufflé à l'O₂, revêtu de réfractaire avec un système d'élimination continue des scories et élimination sèche des particules. Le processus E-Gas est bon pour une large gamme de charbons.
Gazéifieur Shell
La technologie de gazéification de Shell comprend un gazéifieur à alimentation sèche, pressurisé, à lit entraîné, scoriant. La variante à base de charbon a été développée dans les années 1970. Le charbon est pulvérisé et alimenté au gazéifieur à travers deux ensembles de brûleurs horizontalement opposés en utilisant un gaz de transport (soit du syngaz, soit de l'azote). L'O₂ préchauffé et la vapeur (comme modérateur) sont mélangés et alimentés à l'injecteur, où ils réagissent avec le charbon pour produire du syngaz consistant principalement en H₂ et CO avec seulement une petite quantité de CO₂ et pas de liquides ou gaz hydrocarbures. Les gaz produits chauds s'écoulent vers le haut à travers un mur cylindrique à membrane verticale, comme montré à la figure 6.
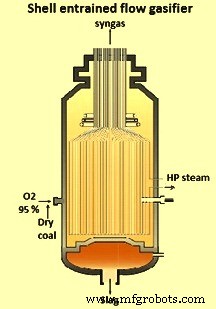
Les cendres fondues entraînées avec le syngaz à écoulement ascendant sont déposées sur les parois d'eau et s'écoulent vers le bas. Elles sont retirées par la base du gazéifieur où elles sont trempées dans un bain d'eau. Le syngaz brut quitte le gazéifieur dans la gamme de température 1 370 °C à 1 480 °C et est ensuite traité avec du gaz produit recyclé à température plus basse pour convertir toute scorie volante fondue entraînée en un matériau solide durci. Il entre ensuite dans le refroidisseur de syngaz pour la récupération de chaleur, générant de la vapeur surchauffée à haute pression (HP). La majeure partie des cendres volantes contenues dans le syngaz brut quittant le refroidisseur de syngaz est éliminée du gaz en utilisant soit un équipement de filtration commercial, soit des cyclones. Toute cendre volante restante est capturée en aval avec un laveur humide.
Gazéifieur Siemens
Le gazéifieur Siemens est un système à alimentation sèche, pressurisé, à lit entraîné, avec un brûleur à tir par le haut à travers lequel le charbon avec l'O₂ et la vapeur est introduit (figure 7). Il peut être conçu soit avec un revêtement réfractaire, pour les matières premières à faible teneur en cendres, soit avec une structure de paroi à membrane étanche au gaz dans la section de gazéification du gazéifieur.
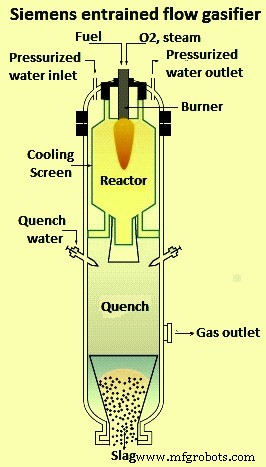
La scorie fondue formée dans le gazéifieur s'écoule dans la chambre du réacteur dans la section de trempe où elle se solidifie au contact de l'eau d'un anneau de buses de trempe et est retirée par un arrangement de sas. Le gazéifieur peut atteindre des taux de conversion du C supérieurs à 99 % et la technologie est bien adaptée à tous les types de charbons, de l'anthracite à la lignite.
Gazéifieur KBR TRIG
La technologie Transport Integrated Gasification (TRIG) a été développée par la Southern Company et KBR Inc. Elle est conçue pour traiter les charbons de bas rang réactifs, y compris ceux avec jusqu'à 50 % de cendres et une haute teneur en humidité, et peut être opérée avec de la vapeur et soit de l'air, soit de l'O₂ comme milieu de gazéification. L'opération à air soufflé est préférable pour la production d'énergie, tandis que l'opération à O₂ soufflé est mieux adaptée pour la production de syngaz. La disposition simplifiée du processus TRIG est montrée à la figure 8.
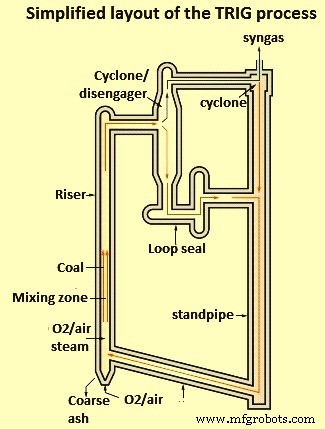
Le système comprend un gazéifieur circulant, qui consiste en une zone de mélange, un riser, un désengageur, un cyclone, un standpipe, un joint de boucle, et un J-leg. Cela est conçu pour fonctionner à des taux de circulation de solides élevés et des vitesses de gaz, résultant en un débit plus élevé, une conversion du C et une efficacité plus élevées. Le syngaz brut est formé dans la partie riser de l'unité, d'où, chargé de solides non réagis, il passe à travers une série de cyclones où les solides sont éliminés. Le matériau de cendre est recirculé à travers le riser pour permettre au C non converti d'être utilisé et pour fournir de la chaleur au gazéifieur. Au fur et à mesure que les cendres s'accumulent dans le descendant, elles sont déchargées de l'unité. Le gazéifieur fonctionne à des températures modérées et en dessous du point de fusion des cendres, ce qui peut augmenter la fiabilité et la disponibilité de l'équipement. Cette dernière est améliorée par l'utilisation d'un filtre à particules en aval, qui élimine le lavage à l'eau et réduit significativement la consommation d'eau de l'usine et le rejet d'effluents.
Gazéifieur à charbon pressurisé à fond sec Lurgi
Le processus de gazéification Sasol Lurgi comprend la réaction de la vapeur et de l'O₂ avec des charbons de taille grumeleuse, à faible ou moyen pouvoir cokéfiable, sur une grille tournante à des pressions de 20 kg/cm² à 30 kg/cm². Le gazéifieur pour le processus de gazéification du charbon pressurisé à fond sec est montré à la figure 9.
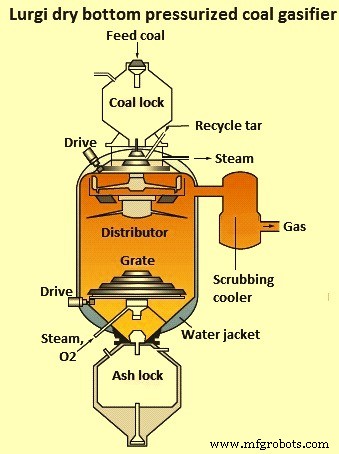
Dans la zone de combustion au fond à la grille, le char de charbon est brûlé avec l'O₂ pour fournir l'énergie pour les réactions de gazéification. Au fur et à mesure que le charbon descend dans le gazéifieur, il est chauffé par le syngaz à écoulement ascendant qui quitte le gazéifieur. La chaleur cause le séchage du charbon suivi par la dévolatilisation. Certains des produits dévolatilisés s'échappent avant de réagir et quittent le gazéifieur avec le syngaz brut. Au fur et à mesure que le charbon dévolatilisé descend, il est gazéifié avec les produits de combustion de la zone de combustion en dessous. Dans le mode d'opération à cendres sèches, un excès de vapeur est injecté avec l'O₂ pour maintenir la température en dessous de la température de fusion des cendres. Une grille tournante d'évacuation des cendres entraînée par moteur est utilisée pour évacuer les cendres à l'état « sec » et aussi pour supporter le lit de charbon.
L'écoulement contre-courant de l'agent de gazéification et du combustible résulte en une efficacité thermique élevée du gazéifieur pour produire un gaz brut avec des valeurs calorifiques d'environ 2 650 kcal/m³ à 2 850 kcal/m³. Selon les caractéristiques du charbon d'alimentation, le gaz produit contient en volume 25 % à 33 % de CO₂, 15 % à 21 % de CO, 35 % à 41 % de H₂ et 10 % à 13 % de CH₄. Pour une utilisation comme syngaz, le CH₄ et le CO₂ doivent être éliminés.
Depuis les années 1960, le processus Lurgi a été amélioré par des augmentations de la taille du réacteur et des composants, l'extension de la gamme de charbon d'alimentation pour inclure les charbons de bas rang, et l'utilisation de l'air au lieu de l'O₂ comme agent de gazéification. En plus, la conception a été démontrée pour un fonctionnement jusqu'à 100 kg/cm² de pression afin d'augmenter le débit du gazéifieur tout en augmentant simultanément la teneur en CH₄ du gaz brut.
La British Gas Corporation, en coopération avec Lurgi, a développé une nouvelle conception du fond du gazéifieur afin d'éviter les problèmes associés à l'équipement tournant dans le lit combustible/cendres, tout en surmontant simultanément la limitation fixée par la température de ramollissement des cendres dans la zone de gazéification. Cela a résulté en le gazéifieur à scories BGL. Le gazéifieur diffère du réacteur Lurgi standard par : (i) le remplacement de la grille et du sas de cendres par un foyer pour l'écoulement de scories liquides, (ii) l'introduction de l'agent de gazéification O₂ et vapeur par des tuyères au lieu de la grille, et (iii) l'utilisation d'un revêtement réfractaire dans la partie inférieure du corps du réacteur pour réduire les pertes de chaleur.
Le gazéifieur à scories BGL fonctionne également à des températures de gazéification plus élevées que le gazéifieur Lurgi standard et, par conséquent, le rapport CO/CO₂ dans le gaz produit est plus élevé et la teneur en CH₄ correspondamment plus faible. Les compositions typiques de gaz en volume sont 2 % à 3 % de CO₂, 55 % à 60 % de CO, 25 % à 28 % de H₂ et 6 % à 9 % de CH₄. La haute température permet une meilleure utilisation de la vapeur et, par conséquent, la quantité d'eau qui doit être nettoyée et traitée est fortement réduite. La cendre de charbon est convertie en scories qui forment un verre non lessivable à l'élimination. Cela nécessite une faible viscosité des scories, qui est obtenue en ajoutant des agents fondants, généralement du calcaire ou des scories de haut fourneau (HF) basiques.
Gazéifieur MHI
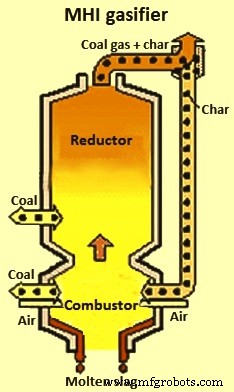
Le gazéifieur Mitsubishi Heavy Industries (MHI) est basé sur le gazéifieur à scories à air soufflé de Combustion Engineering et co-développé entre Combustion Engineering (et ses propriétaires ultérieurs) et MHI. Il a un système d'alimentation sec, approprié pour les charbons de bas rang ayant des teneurs en humidité élevées. C'est un gazéifieur à lit entraîné à scories à deux étages, à air soufflé, utilisant une construction à parois à membrane refroidies à l'eau. Le gazéifieur est montré à la figure 10.
Technologie de gazéification Synthesis Energy Systems
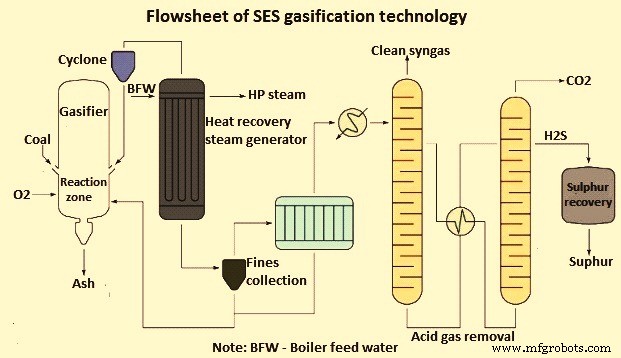
Synthesis Energy Systems (SES) a une licence exclusive mondiale pour la technologie de gazéification U-Gas, qui est un système à lit fluidisé à étage unique et qui peut fournir un syngaz à pouvoir calorifique faible à moyen. Le diagramme de flux de la technologie de gazéification SES est donné à la figure 11. La technologie de gazéification SES est particulièrement adaptée pour la gazéification de combustibles de faible qualité, y compris tous les rangs de charbon.
Le charbon séché et broyé est alimenté via un sas dans le gazéifieur, qui est fluidifié par un mélange de vapeur et d'O₂. Ces gaz réactifs sont introduits au fond du gazéifieur à travers une grille de distribution, et au port de décharge des cendres au centre de la grille de distribution. Le lit est maintenu à des températures variant de 840 °C à 1 100 °C selon la température de ramollissement des cendres dans le combustible. À de telles conditions, la concentration des particules de cendres de combustible (contenu minéral) dans le gazéifieur augmente de telle sorte qu'elles commencent à s'agglomérer et à former des particules plus grosses, qui sont sélectivement éliminées du lit fluidisé par gravité. Cette conception permet à 95 % ou plus du carbone du combustible d'être gazéifié.
Processus de fabrication
- Prolonger la durée de vie des réducteurs de broyeurs à charbon grâce à une filtration avancée et une lubrification synthétique
- Centrale charbon US ouest : usure réducteurs divisée par 2, durée de vie prolongée, coûts réduits avec huile synthétique ISO 460 et filtration avancée
- Arch Coal remporte le prix mondial du meilleur programme de maintenance prédictive
- Carbone noir : un facteur climatique critique et ses impacts environnementaux
- Université du Kentucky obtient subvention DOE 1,8 M$ pour convertir goudron houille en fibre carbone haute performance
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Récupération Efficace de l'Ammoniac dans la Production de Coke à partir de Charbon Cokéfiable
- Époxy Goudron de Houille : Composition, Protection et Applications
- West River Conveyors améliore mine charbon Buchanan avec assemblage transfert avancé