



Centrale charbon US ouest : usure réducteurs divisée par 2, durée de vie prolongée, coûts réduits avec huile synthétique ISO 460 et filtration avancée
Centrale charbon US ouest : usure réducteurs divisée par 2, durée de vie prolongée, coûts réduits avec huile synthétique ISO 460 et filtration avancée
Auteurs : Ken Nicholas (Schroeder Industries), Richard Winslow (PacifiCorp Naughton Plant), Ted Naman (ConocoPhillips)
Résumé exécutif
Une centrale charbon de l'ouest américain faisait face à des défaillances prématurées de réducteurs sur ses unités de broyeur à charbon. L'huile AGMA 6EP (ISO 320) spécifiée par l'OEM s'avérait insuffisante à cause d'un chargement particulaire excessif et d'une déplétion des additifs. Une solution combinant filtration rénale à haut rendement et huile de réducteur synthétique ISO 460 (AGMA 7) a éliminé la réaction en chaîne d'usure, prolongé la vie des réducteurs et réduit les coûts de maintenance.
Contexte : Conception et coûts des réducteurs de broyeur
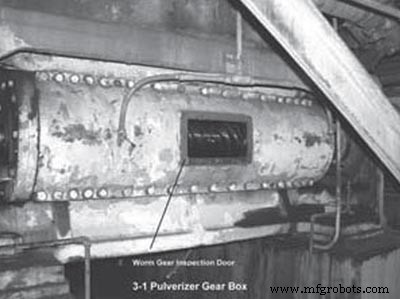
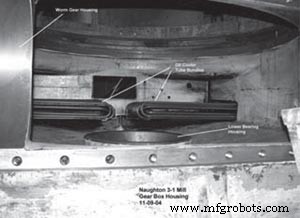
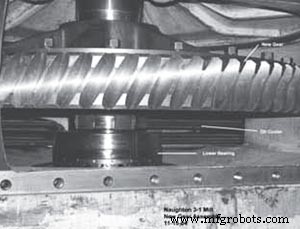
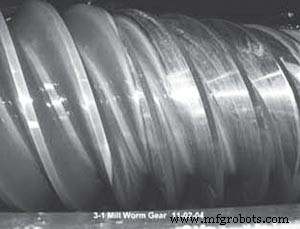
Le réducteur de broyeur, construit au début des années 1960, utilise un vis sans fin en acier entraîné par un moteur électrique 800 tr/min pour faire tourner une couronne en bronze sur une table de broyage. La cuve de 255 gal est refroidie à l'eau, et l'OEM recommande de l'huile EP ISO 320 non filtrée pour contact bronze-acier.
Les coûts de maintenance étaient insoutenables :
- Vidanges annuelles : 5 000 $ matériaux/main-d'œuvre + 20 000‑50 000 $ production perdue. 13 unités en exploitation.
- Tous les 10 ans : rotation couronne bronze, arrêt 4 semaines, 300 000 $/unité.
- Tous les 20 ans : reconstruction complète réducteur, 450 000 $ pièces/main-d'œuvre + 250 000 $ arrêt.
Identification de la réaction en chaîne d'usure
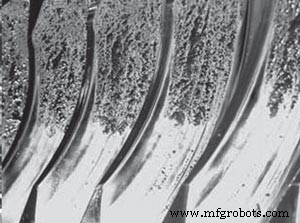
L'analyse d'huile a révélé de hautes concentrations de poussières de charbon, saletés et particules d'usure métallique, avec un package additif EP déplété. La thermographie infrarouge a confirmé un glissement excessif bronze-sur-acier, aggravant l'usure. Les ingénieurs ont lié le problème à trois facteurs :
- Ingression particulaire par poussières de charbon et saletés.
- Dégradation chimique de l'additif EP sur le bronze.
- Réactions catalytiques entre additifs et particules générées.
Interventions stratégiques
L'équipe a poursuivi une approche en trois volets :
- Étanchéité améliorée pour bloquer l'ingression particulaire.
- Filtration à haute capacité pour capturer particules d'usure et aéroportées.
- Sélection de lubrifiant avancé pour intervalles prolongés sans pénalité énergétique.
Contrôle de l'ingression particulaire
Des filtres déshydratants sur respirateurs ont été installés sur les évents de réducteur, et les joints de table de broyage resserrés. Une filtration agressive a atteint un code de propreté ISO 23/21/18 (ISO 4406‑1999) après essais initiaux.
Système de filtration rénale (kidney-loop)
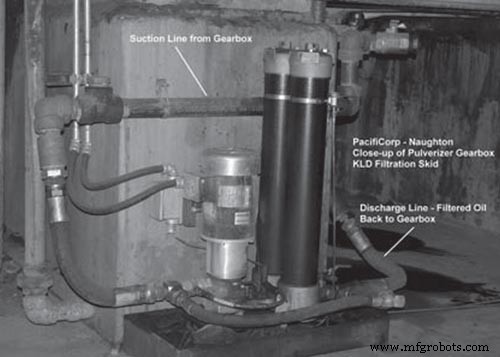
L'usine a sélectionné un package de filtration rénale répondant aux critères :
- Débit adéquat pour huile de réducteur haute viscosité.
- Grande capacité de rétention de saletés.
- Changement filtres max une fois/mois en exploitation normale.
- Nettoyage rapide en une semaine après maintenance.
- Propreté cible 18/15/11 ISO 4406‑1999.
- Points d'échantillonnage pré- et post-filtration.
- Montage sur skid, installation non intrusive.
- Design aspiration/refoulement sûr éliminant risques incendie.
Spécifications filtration
- Deux boîtiers filtres en série Beta 25=200 (1er étage) et Beta 10=200 (2e étage).
- Pompe à palettes 10 gpm entraînant huile 460 cSt (2 500 SUS).
- Températures exploitation : 65 °F à l'arrêt à 130 °F en marche.
- Manomètres différentiels cible 25‑28 psig pour chargement éléments.
Upgrade lubrifiant
L'analyse montrait l'huile EP OEM inadaptée par déplétion additifs et résistance de film insuffisante pour contact bronze. Après consultation, l'huile synthétique AGMA 7 (ISO 460) a été choisie. Propriétés clés (Tableau 1) :
| Propriété | Valeur |
|---|---|
| Densité | 7,34 lb/gal |
| Point d'éclair | 240 °C (465 °F) |
| Point d'écoulement | –29 °C (–20 °F) |
| Viscosité @ 40 °C | 460 cSt |
| Viscosité @ 100 °C | 37,2 cSt |
| SUS @ 100 °F | 2431 |
| SUS @ 210 °F | 181 |
| Indice de viscosité | 123 |
| Nombre d'acide | 0,20 mg KOH/g |
| Test mousse | Pass |
| Quatre billes EP | 315 kgf |
| Quatre billes usure | 0,40 mm |
| Nombre précipitation | 0,001 ml |
| Test rouille | Pass |
Bénéfices : meilleure pompabilité à basses températures, résistance à l'oxydation supérieure, résistance de film accrue sur plage de températures, durée de vie prolongée avec filtration efficace.
Implémentation et résultats
Le réducteur a été révisé, toutes pièces tournantes remplacées sauf le vis sans fin acier, et alignement de précision effectué. La cuve a été rincée avec huile minérale ISO 460 et remplie d'huile synthétique. Propreté initiale 23/21/18.
Après 3 heures d'exploitation, les comptages particules chutent à 21/19/11. Un second jeu de filtres Beta 5=200 réduit le système à la cible 18/15/11 en deux semaines. Durée de vie filtres en moyenne un an, bien au-delà des attentes.
L'analyse d'huile sur la période d'essai a démontré une réduction marquée des métaux d'usure et maintien de la propreté. Métriques clés :
- Lubrification engrenages et roulements significativement améliorée.
- Métaux d'usure virtuellement éliminés.
- Aucune augmentation énergie moteur ; baisse 1 % ampérage observée.
- Maintenance prédictive basée sur comptage particules et ferrographie.
- Durée de vie huile prolongée, réduisant élimination et impact environnemental.
- Durée de vie et intervalles maintenance réducteurs prolongés.
- Arrêts dus contamination éliminés.
- ROI positif justifiant passage huile synthétique + filtration.
- L'usine a acheté une seconde unité et installé le même système.
Remerciements
- John Kinion et personnel maintenance, PacifiCorp Naughton Plant, Kemmerer, WY.
- Chris Tully, Ingénieur Projet, Schroeder Industries.
- Ken Knochel, Services Techniques, Schroeder Industries.
Références
- ISO 4406:1999 – Codage contamination par particules solides.
- ISO 16889:1999 – Méthode multipass pour évaluation performance filtres.
- I. Sheffield, « Changes in Filtration and Contamination – Switching Directions for the Filtration Industry », Machinery Lubrication, Jan 2005.
Annexe 1 – Données comptage particules
Entretien et réparation d'équipement
- Réduire le coût total de possession : Stratégies éprouvées pour l'exploitation et le soin des actifs
- Comment la maintenance prédictive améliore la fiabilité des réducteurs-moteurs
- Réduire les coûts de maintenance des multiplicateurs de 30 % pour booster la rentabilité des parcs éoliens
- Usure des composants hydrauliques : 6 causes principales et comment les prévenir
- Maîtriser la propreté du fluide hydraulique : stratégies éprouvées pour éliminer la contamination
- Prévenir les pannes d'équipement : comment la maintenance proactive réduit les temps d'arrêt
- Comprendre les arbres d'engrenages : rôle, fonction et importance dans les systèmes d'engrenages
- Prolonger la durée de vie du train de roulement : stratégies d'entretien expertes
- Réduire les coûts énergétiques des générateurs : stratégies éprouvées pour économies d'entreprise