



Maîtriser le battement d'outil : stratégies pour minimiser l'usure et booster la productivité
Le battement d'outil est une donnée dans tout atelier d'usinage, et ne peut jamais être évité à 100 %. Ainsi, il est important d'établir un niveau acceptable de battement pour tout projet, et de rester dans cette plage pour optimiser la productivité et prolonger la durée de vie de l'outil. Des niveaux de battement plus petits sont toujours meilleurs, mais le choix de la machine et du porte-outil, le porte-à-faux, la portée de l'outil, et beaucoup d'autres facteurs ont tous une influence sur la quantité de battement dans chaque configuration.
Définition du battement d'outil
Le battement d'outil est la mesure de combien un outil de coupe, porte-outil, ou broche tourne en dehors de son axe vrai. Cela peut être vu dans les fraises à queue de basse qualité où le diamètre de coupe est vrai à la taille quand mesuré à l'arrêt, mais mesure au-dessus de la tolérance en rotation.
La première étape pour minimiser le battement est de comprendre quels facteurs individuels causent le battement dans chaque configuration de machine. Le battement est vu dans la précision de chaque outil de coupe, mandrin, porte-outil, et broche. Chaque connexion ajoutée entre une machine et la pièce qu'elle coupe introduira un niveau plus élevé de battement. Chaque augmentation peut ajouter au battement total de plus en plus. Des mesures devraient être prises avec chaque pièce d'outillage et d'équipement pour minimiser le battement pour la meilleure performance, durée de vie d'outil augmentée, et produits finis de qualité.
Mesurer le battement
Déterminer le battement de votre système est la première étape vers trouver comment le combattre. Le battement est mesuré en utilisant un indicateur qui mesure la variation du diamètre d'un outil pendant qu'il tourne. Cela est fait avec soit un indicateur à cadran/sonde ou un dispositif de mesure laser. Alors que la plupart des indicateurs à cadran sont à la fois portables et faciles à utiliser, ils ne sont pas aussi précis que les indicateurs laser disponibles, et peuvent aussi rendre une mesure de battement pire en poussant sur un outil. Ceci est principalement une préoccupation pour l'outillage miniature et micro, où les lasers devraient être strictement utilisés en raison de la nature fragile de l'outil. La plupart des fabricants de fraises à queue recommandent d'utiliser un indicateur de battement laser à la place d'un indicateur à cadran partout où c'est possible.
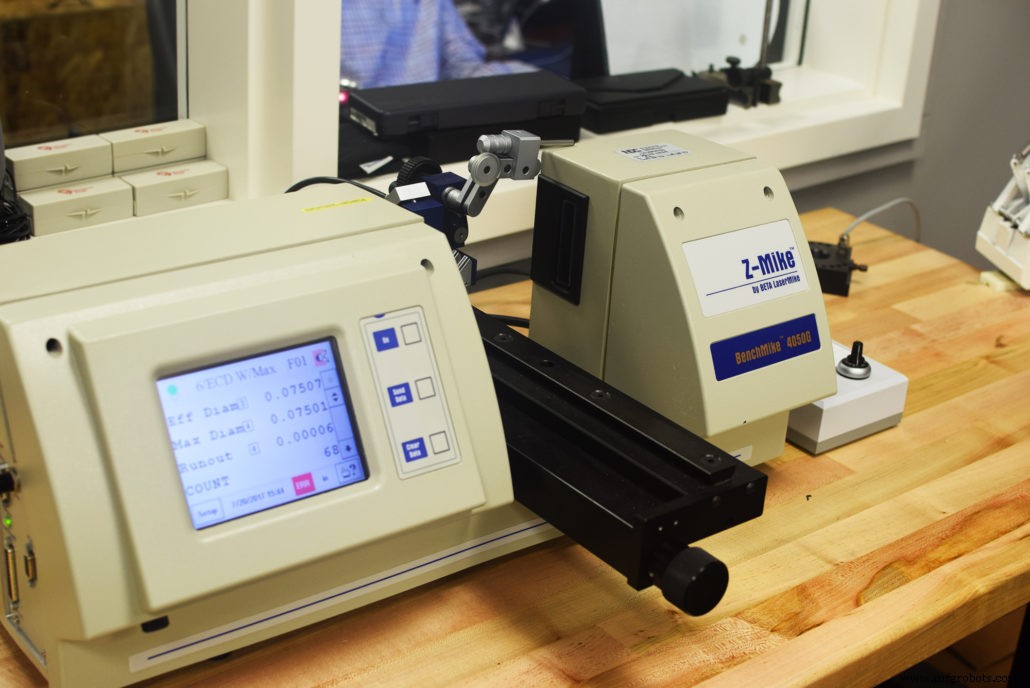
Le battement devrait être mesuré au point où un outil coupera, typiquement au bout des outils, ou le long d'une partie de la longueur de coupe. Un indicateur à cadran peut ne pas être plausible dans ces instances en raison de la forme incohérente des flûtes d'un outil. Les dispositifs de mesure laser offrent un autre avantage en raison de ce fait.
Outils de haute qualité
La quantité de battement dans chaque composant d'un système, tel que fabriqué, a souvent un impact significatif sur le battement total d'une configuration donnée. Les outils de coupe ont tous une restriction sur le battement maximum autorisé quand fabriqués, et certains peuvent avoir des tolérances de 0,0002" ou moins. C'est souvent la valeur qui devrait être visée dans un système complet aussi bien. Pour l'outillage miniature descendant à 0,001" de diamètre, cette mesure devra être maintenue à une valeur encore plus petite. À mesure que le rapport de battement d'outil à diamètre d'outil devient plus grand, les menaces de défaillance d'outil augmentent. Comme indiqué plus tôt, commencer avec un outil qui a un battement minimal est crucial pour garder le battement total d'un système au minimum. C'est du battement qui ne peut pas être évité.
Porte-outils de précision
La prochaine étape pour minimiser le battement est de s'assurer que vous utilisez un porte-outil de haute qualité, de précision. Ceux-ci viennent souvent sous forme de porte-outils à retrait par chaleur (shrink-fit) ou à pression (press-fit) offrant une rotation d'outil précise et exacte. Une pression uniforme autour de toute la circonférence d'une queue est essentielle pour réduire le battement. Les porte-outils à vis de pression devraient être évités, car ils poussent l'outil hors centre avec leur pression de maintien inégale. Les porte-outils à base de mandrin introduisent aussi souvent une quantité additionnelle de battement due à leurs composants additionnels. Chaque connexion ajoutée dans un système de maintien d'outil permet plus de méthodes de battement d'apparaître. Les porte-outils à retrait par chaleur et à pression sont intrinsèquement meilleurs pour minimiser le battement en raison de leurs moins de composants.
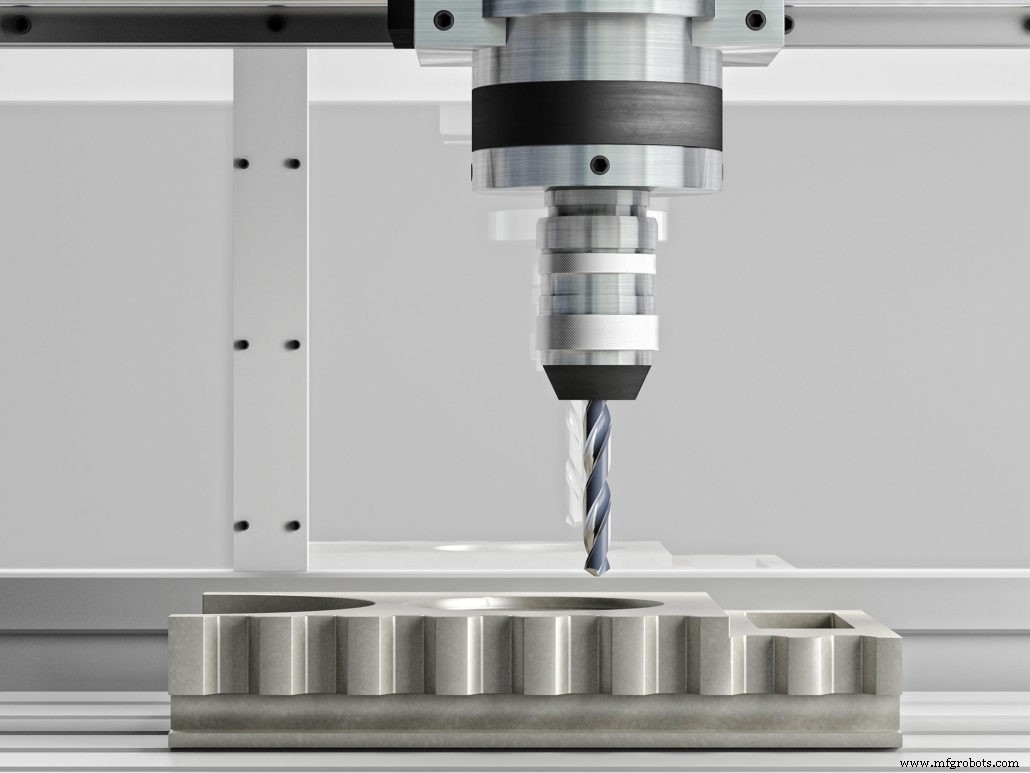
Inclus dans vos considérations de maintien d'outil devrait être la propreté de la machine-outil. Souvent, des copeaux peuvent se loger dans la broche, et causer une obstruction entre deux surfaces de haute précision dans le système. S'assurer que votre porte-outil et broche sont propres et exempts de copeaux et débris est primordial lors de la configuration pour chaque job.
Modifications de queue
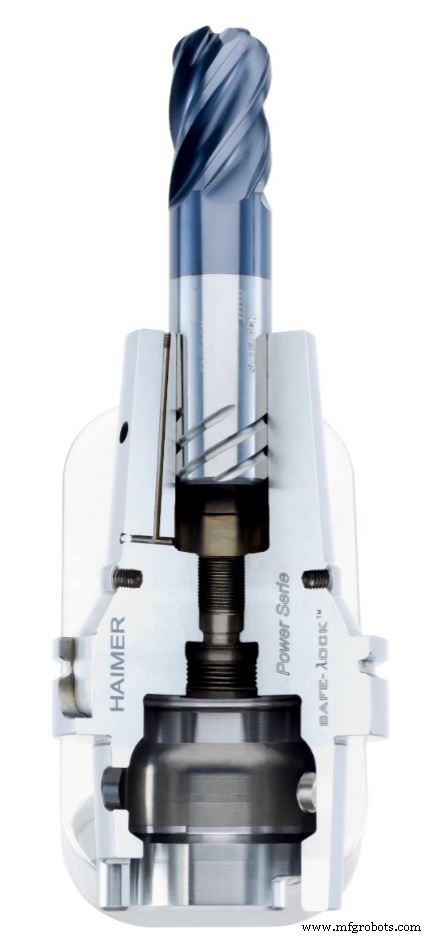
En dehors de l'équipement lui-même, beaucoup d'autres facteurs peuvent contribuer à une quantité croissante de battement d'outil. Ceux-ci peuvent inclure combien de temps un outil est, combien une configuration de machine est rigide, et combien un outil pend hors de son porte-outil. Les modifications de queue, avec leurs méthodes de maintien d'outil peuvent avoir un grand impact. Souvent considéré comme une technologie plus ancienne, obsolète, les plats Weldon sont trouvés coupables d'ajouter de grandes quantités de battement dans beaucoup d'ateliers. Alors que beaucoup d'ateliers utilisent encore les plats Weldon pour assurer une prise sécurisée sur leurs outils, avoir une vis de pression poussant un outil d'un côté peut le pousser hors centre, produisant des niveaux de battement très élevés. Haimer Safe Lock™ est une autre option gagnant en popularité qui est une technologie de maintien de performance bien plus élevée. Le système Safe-Lock™ est conçu avec les mêmes tolérances que le shrink fit et autres porte-outils de haute précision. Il est capable de minimiser le battement, tout en tenant fermement un outil en place sans chance d'arrachement.
Le battement ne sera jamais complètement éliminé d'un système d'usinage. Cependant, des mesures peuvent (et devraient) être prises pour le garder au minimum en utilisant chaque méthode possible. Garder un outil tournant vrai étendra la durée de vie de l'outil, augmentera la performance, et ultimement fera gagner du temps et de l'argent à votre atelier. Le battement est une préoccupation commune dans l'industrie du travail des métaux, mais il est souvent négligé quand il pourrait être le problème principal causant les rejets de pièces et des résultats inacceptables. Chaque pièce d'une machine-outil joue un rôle dans le battement résultant, et aucune ne devrait être négligée.
commande numérique par ordinateur
- Qu'est-ce qu'un poinçon (punch tool) ? Guide essentiel pour menuisiers
- Machines-outils à commande numérique : histoire, conception et tendances futures
- Comment le nombre de goujures influence la performance des fraises en bout
- Techniques essentielles d'entrée d'outil pour l'usinage de précision
- Maîtriser le fraisage trochoïdal : guide complet
- Choisir les bons grades d'acier à outils pour une performance optimale
- Comprendre le Faux-Rond Circulaire vs Total : Clés GD&T pour l'Usinage de Précision
- Ajouter un Nouvel Outil sur votre Machine CNC : Guide Étape par Étape
- Référence Complète G-Codes Mazak Série M pour Opérateurs CNC