



Four optimisé énergétique (EOF) : Technologie sidérurgique de pointe
Four optimisé énergétique (EOF)
Le four optimisé énergétique (EOF - Energy Optimizing Furnace) est un four pour la sidérurgie primaire. Le procédé EOF a été développé par le pionnier des mini-acieries Willy Korf et ses collègues. Il est exploité à l'usine GERDAU Divinopolis (Brésil) et aux usines JSW SISCOL et Hospet Steel de Mukand (Inde). La première unité a démarré en 1982.
EOF de capacités standard 30/40 t, 60/80 t et 100/120 t sont disponibles. Caractéristiques principales :
- Surface du foyer : 6,6 à 22 m²
- Diamètre de la coque : 5,3 à 7,5 m
- Hauteur totale (plateforme de travail au sommet) : ~17 à 25 m
- 1 ou 2 étages de préchauffeur de ferraille
- Angle de basculement pour vidange et déslimage : jusqu'à 8°
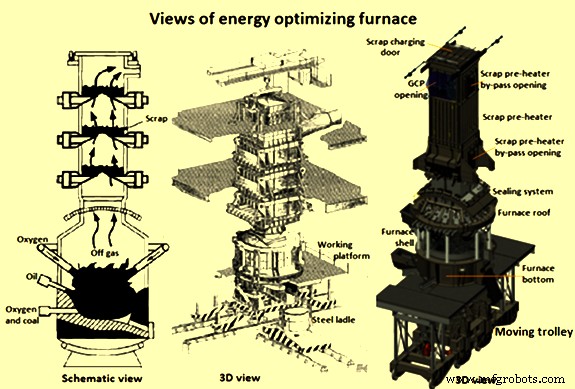
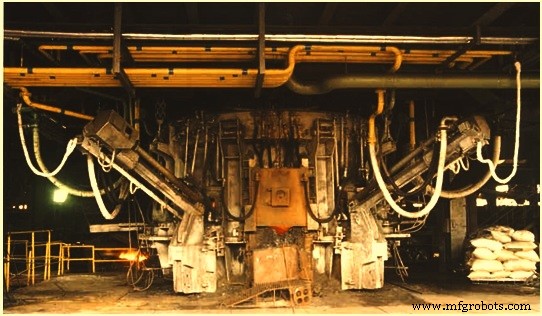
Vues de l'EOF Fig. 1 ; vue depuis la plateforme de travail Fig. 2.
Principe du procédé
L'EOF est un four de fusion/affinage pour la production d'acier liquide. Il intègre un préchauffeur de ferraille. Le principe de base : soufflage combiné d'oxygène (O₂) submergé et atmosphérique dans une charge initiale contenant de la fonte (HM), de la ferraille préchauffée et des flux pour formation de scories. La ferraille est préchauffée à ~850-900 °C par la chaleur sensible des gaz de four dans une ou deux chambres au-dessus du toit. L'O₂ soufflé en submergé réagit avec le carbone (C) de la fonte et génère des bulles de monoxyde de carbone (CO) qui traversent le bain liquide vers l'atmosphère du four. Ici, le CO est brûlé en dioxyde de carbone (CO₂) par l'O₂ soufflé par injecteurs atmosphériques et lances supersoniques. Le bouillonnement du CO génère un brassage très intense et augmente considérablement la surface du bain, permettant un bon transfert de chaleur. Le procédé inclut aussi le déslimage et la formation de scories secondaires.
L'EOF a été conçu pour utiliser efficacement la chaleur sensible des convertisseurs de petite et moyenne taille. C'est un procédé de soufflage combiné basique à l'oxygène où la charge est un mélange de HM, ferraille et fer réduit direct (FRD/DRI). L'O₂ est soufflé par 2 tuyères submergées et 1 ou 2 lances supersoniques. La post-combustion des gaz émergeants au-dessus du bain est faite par 4 injecteurs atmosphériques et par l'air entrant par la porte, fournissant une partie de la chaleur au bain métallique et le reste pour le préchauffage de la ferraille de la chauffe suivante. Le trou de coulée et le mécanisme de basculement sont conçus pour une vidange sans scories efficace.
L'O₂ injecté en submergé réagit avec le C du bain et génère des bulles de CO favorisant une agitation intense, bénéfique pour la cinétique des réactions et l'homogénéisation de la température. Une fois les bulles sorties du bain, le CO est brûlé avec l'O₂ des injecteurs atmosphériques. Les projections de métal liquide causées par l'éruption des bulles de CO augmentent extraordinairement la surface du bain, augmentant l'exposition à l'O₂ des lances supersoniques et captant une partie de la chaleur générée par la post-combustion, attirée vers le bain. La combinaison de ces facteurs explique la décarburation extrêmement rapide et la montée en température du bain, avec des temps de soufflage similaires au convertisseur basique à l'oxygène (CBO/BOF). La possibilité de basculer le four, permettant l'extraction continue de scories par la porte de scories ainsi que la vidange au moment exact de fin de décarburation, ainsi que le lâcher instantané de la ferraille du préchauffeur, permettent des temps chauffe-à-chauffe inférieurs à 30 minutes.
Le procédé peut utiliser un haut pourcentage de charge solide (même > 40 %). Combiné avec des dispositifs d'injection de carbone, la proportion de FRD dans la charge peut atteindre 25 % et plus. L'efficacité thermique du procédé provient de : (i) énergie chimique libérée par réactions exothermiques entre O₂ injecté et éléments du bain (dont C ajouté), (ii) énergie chimique des réactions d'oxydation gazeuses dans l'atmosphère du four (CO et H₂ libérés du bain), (iii) chaleur sensible transférée par les gaz chauds du four à la ferraille froide chargée dans le préchauffeur.
Caractéristiques de la qualité d'acier produite
Dans l'EOF, tous types et qualités d'aciers peuvent être produits. L'acier coulé a une chimie similaire à celle obtenue par soufflage combiné. Grâce au déslimage continu, on obtient une bonne déphosphoration (P ≤ 0,008 %) et désulfuration (S ≤ 0,025 %).
Comme le procédé EOF a un haut pourcentage (> 60 %) de HM dans la charge, l'acier liquide coulé a une très faible teneur en éléments parasites. Avantage pour produire des nuances spéciales : aciers pour forgeage, aciers spéciaux propres, aciers pour tubes sans soudure.
La pression partielle élevée de CO pendant tout le soufflage résulte en teneurs très faibles en H₂ et azote (N₂) dans l'acier coulé. Pour aciers de haute qualité et spéciaux, l'acier liquide est traité en métallurgie secondaire selon besoins.
Le procédé et principaux équipements
L'EOF est équipé de : fond à revêtement réfractaire, coque fendue refroidie à l'eau, toit refroidi à l'eau, étanchéité entre four et préchauffeur, rigole de HM, rigole de coulée acier, tuyères submergées, injecteurs atmosphériques et lances supersoniques pour soufflage O₂, brûleurs oxy-combustibles pour préchauffage du nouveau fond. Les principaux équipements sont décrits ci-dessous.
Foyer et revêtement
Foyer en forme de cuvette en tôle de qualité chaudronnerie, revêtu de briques réfractaires. Comme c'est un procédé basique à l'oxygène, le revêtement de travail est principalement en briques magnésie-carbone (MgO-C). Le revêtement de secours est en briques de magnésite. Les blocs MgO-C près des tuyères sont de densité plus forte (érosion accrue). Pendant la campagne, les briques s'érodent, réparées par projection (gunning) avec matériaux à base de magnésite. Machine de gunning spéciale pour réparation à chaud du fond.
Trou de coulée et basculement
Trou de coulée submergé avec basculement arrière rapide assure vidange sans scories adaptée à l'affinage secondaire. Le trou de coulée est critique : tout l'acier y passe. Si le diamètre devient trop grand, on le ramène à 200 mm par tube acier et remplissage au gunning. Avant chargement HM, le trou doit être bien bouché pour éviter ouverture prématurée.
Coque et toit refroidis à l'eau
Panneaux refroidis à l'eau réduisant la consommation de réfractaires. Forme circulaire et design compact minimisent les pertes thermiques. La coque a une rigole HM pour verser la fonte de la poche dans le foyer par grue de chargement HM. La rigole est aussi réfractaire et réparable en exploitation sans perte de temps.
Porte de scories côté opposé pour élimination continue des scories. Actionnée par vérin pneumatique. Sert aussi pour prélèvement d'échantillons et prise de température. C'est par cette porte qu'on fait le gunning à chaud. Nettoyage et bouchage du trou de coulée aussi par cette porte. Aussi appelée porte de travail.
Toit refroidi à l'eau : pièce supérieure et jupe coulissante. Pas de réfractaire au toit. Par l'ouverture supérieure, les gaz chauds vont vers la zone de préchauffage ferraille. Quand la coque bascule, le toit bascule avec. Entre jupe coulissante et pièce inférieure du préchauffeur, des réfrigérants en fonte minimisent l'entrée d'air atmosphérique.
La coque et le toit sont cruciaux pour contenir les gaz de four et faire la post-combustion avant l'envoi au préchauffage ferraille. Une dépression de 200 mm colonne d'eau est maintenue dans l'EOF.
Préchauffeur de ferraille
Placé juste au-dessus du four, avec 1 ou 2 doigts refroidis à l'eau basculants pour soutenir la charge métallique solide chauffée par les gaz de four. Un toboggan incliné refroidi à l'eau est prévu sous les doigts pour les additions dans le four. Le préchauffeur est essentiel. Les premiers EOF avaient 2 ou 3 étages (conçus pour haut % charge solide). Actuellement la plupart ont un préchauffage mono-étage.
Préchauffage par doigts et panneaux refroidis à l'eau : ferraille de la chauffe suivante préchauffée à 850-900 °C par les gaz de four. Doigts divisés en deux moitiés, position ouverte/fermée par vérins hydrauliques. Position fermée au chargement. Ferraille reste sur les doigts pendant toute la chauffe, préchauffée par chaleur sensible des gaz. Une fois la chauffe précédente coulée et trou bouché, doigts s'ouvrent et ferraille tombe dans le fond EOF. Caractéristique unique : préchauffeur placé directement sur le toit EOF pour capter les gaz à la température maximale. Une ligne by-pass peut envoyer les gaz par un canal pour éviter fusion de la ferraille sur le préchauffeur. Normalement sur EOF récents, contrôle température gaz par air de dilution via ventilateur forcé qui s'active automatiquement si température gaz trop haute.
Ferraille préparée, dans godets à décharge par le fond spécialement conçus, chargée par grue. Après chargement, porte coulissante fermée. Nombre de godets en circulation suffisant pour éviter retard. Quand ferraille prête, godet placé sur support au-dessus porte supérieure. Pour charger en zone préchauffage, godet levé par vérin hydraulique : trappes de fond s'ouvrent et déchargent sur les doigts. Ferraille doit être bien préparée, aucune pièce > 400 mm pour éviter dommages aux doigts, panneaux, toit lors de la décharge.
Système de soufflage O₂
Partie importante pour la sidérurgie. Soufflage par tuyères submergées, injecteurs atmosphériques, lances supersoniques. L'O₂ doit être véhiculé dans le bain et pour post-combustion de manière précise à pression et débit contrôlés par instrumentation. Le profil O₂ spécifié pour la chauffe doit être suivi du début à la fin.
Tuyères submergées
Injection O₂ dans le bain par tuyères submergées : caractéristique unique de l'EOF. 4 tuyères dans le foyer aux positions 45°, 135°, 225°, 315° (trou de coulée = 0°). Placées à 300 mm au-dessus du fond. Tuyau extérieur inox avec tuyère Cu concentrique. Diamètre extérieur tube Cu avec rainures hélicoïdales, refroidi par eau déminéralisée (ED) et N₂, favorisant formation de nougat sur l'embout dans le four. Le nougat minimise la consommation d'embout à 2-3 mm/chauffe. Ensemble tuyère avec bon système de sécurité. Tuyères coulissantes à travers bloc réfractaire ; peuvent être poussées à l'intérieur pour éviter érosion réfractaire autour.
Soufflage par tuyères aide décarburation et brassage du bain. Refroidissement tuyère par eau ED est critique. Tant que tuyère refroidie, même si pression O₂ chute, l'acier liquide ne sort pas. Mais si eau de refroidissement faille et O₂ allumé : érosion très rapide → rupture du foyer EOF, très dangereux. D'où réservoir ED de secours pour basculement immédiat en cas de chute pression/débit.
Injecteurs atmosphériques (post-combustion)
Post-combustion des gaz dans le four : autre caractéristique unique. 4 injecteurs atmosphériques fixés sur la coque pour post-combustion des gaz émergeants au-dessus du bain. Positionnés exactement au-dessus des 4 tuyères. Corps aussi refroidis à l'eau, tous pointent vers le centre du bain. Activité de base : oxydation CO → CO₂, énergie partiellement retransmise au bain, majeure partie part avec gaz de fumée pour préchauffer ferraille chauffe suivante.
Lances supersoniques
2 lances supersoniques forcent un jet d'O₂ près du niveau des scories, pour décarburation rapide et brassage intense. Embout Cu, corps acier refroidi à l'eau. Lance rétractable sur support incliné. Une lance de chaque côté de la porte de scories. O₂ des lances principalement pour décarburation et partiellement post-combustion. EOF = soufflage combiné : injection O₂ en haut principalement par lances supersoniques, soufflage latéral par le fond via tuyères submergées. Instrumentation et contrôle pour travail sûr.
Lances manuelles
Lançage O₂ manuel à l'interface scorie/métal pour fluidification rapide des scories. Généralement 2 lances manuelles par porte de scories. Quantité mesurée d'O₂ libérée dans le bain. Servent aussi à déboucher le trou de coulée en fin de vidange.
Poste vannes et contrôle
Débit O₂ par tuyères, injecteurs, lances contrôlé par poste vannes avec instrumentation pilotée par ordinateur. Sur poste vannes, pour sécurité tuyères submergées : possibilité basculement O₂ → N₂ ou Ar si chauffe doit être maintenue plus longtemps. Poste vannes = cœur de l'exploitation EOF, contrôle profil précis de soufflage O₂ pour période désirée.
Système de fond/coque interchangeable
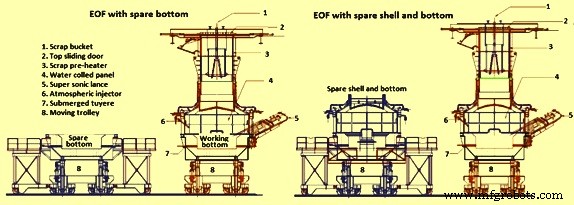
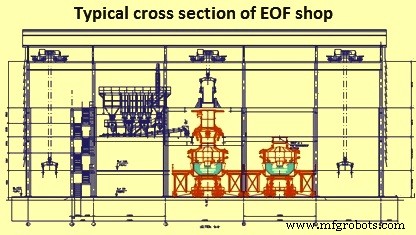
L'EOF comprend normalement 2 chariots, 2 fonds, 1 coque+toit. Un fond+coque de secours alternative possible (Fig. 3). L'ensemble fond, coque, toit monté sur chariot sur rails. 2 chariots de fond type navette pour changement rapide fond (ou coque+fond) entre campagnes. Un chariot porte l'EOF en exploitation, l'autre l'autre fond garé pour rechargement réfractaire. Les deux ont rouleaux pour basculement vidange/déslimage. Fond de secours réfracté et prêt. En fin de campagne réfractaire, coque levée par vérins hydrauliques, fond en service retiré, fond de secours mis en place sous 12 h, EOF remis en exploitation. Basculement par vérins hydrauliques haute vitesse → vidange sans scories.
Système d'alimentation chaux et alliages
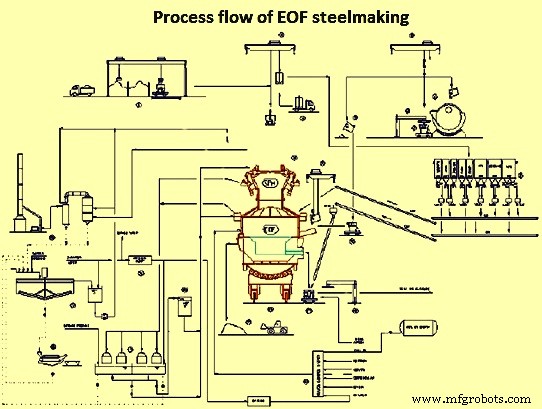
Trémies de stockage, systèmes de pesage, convoyeurs. Alimente quantités exactes d'additifs de manière régulée dans le bain EOF. Principalement pour chaux. Parfois pour ferro-manganèse (ébullition Mn avant coulée). Parfois pour FRD pour contrôler température bain.
Second système automatique pour charger chaux et alliages dans la poche pendant la coulée depuis EOF. Principalement pour désoxydation primaire et scorie réductrice pour affinage secondaire. EOF = haute productivité, cycle court → système d'alimentation crucial pour additions requises correspondant à la productivité.
Épuration des gaz (GCP)
Normalement type humide : descendant, chambre de quenching, venturi, séparateur cyclonique, ventilateur aspiration induite (ID), cheminée. Descendant pour gaz après préchauffeur vers chambre quenching. Revêtu réfractaire, buses pulvérisation eau pour refroidir gaz et séparer poussières. Chambre combustion : changement direction gaz + grosse douche eau → baisse température + séparation poussières. Venturi = cœur GCP : sépare poussières par dépression brusque + contrôle précis dépression four par clapets à commande électrique. Séparateur cyclonique = séparation finale poussières.
Eaux sales de quenching et cyclone → épaississeur après dosage chimique. Poussières sédimentent, eau claire recyclée par pompage. Air propre (< 50 mg/Nm³) aspiré par 2 ventilateurs ID (1 secours) → cheminée haute. Gaz propre = principalement vapeur pure → nuage blanc à la sortie. Boues humides filtrées → épaississeur où particules solides 68-70 % Fe recyclées en usine de sinter. GCP type sec aussi possible.
Brûleur air-huile
Brûleur air-huile, combustible liquide bas S, pour préchauffer nouveau foyer et coque EOF. Assure équilibre thermique pour première chauffe. Ensuite entre chauffe, brûleur non requis. En cas d'arrêt long, préchauffage souhaitable avant chargement chauffe suivante.
Instrumentation et contrôle
EOF modernes : instrumentation élaborée, contrôle total par système PLC/ordinateur en ligne. Filet de sécurité exceptionnel pour exploitation sûre et reproductibilité. Ordinateur : journalisation automatique données + système alarme si sous-système défaillant.
Paramètres d'exploitation
Paramètres typiques :
- Disponibilité four : 340 jours/an
- Composition charge : 50-90 % HM, reste charge solide
- Temps chauffe-à-chauffe : 30-50 min
- Température coulée : 1 700 °C sans four à poche ; 1 650 °C avec four à poche
- Temps échange fond (entre campagnes) : 12-24 h
Consommations spécifiques typiques par tonne d'acier liquide :
- HM : 778 kg/t (70 %)
- Charge solide (fonte de spéculation + ferraille) : 333 kg/t (30 %)
- Chaux : 45 kg/t (selon teneur P du HM)
- O₂ : 50-70 Nm³/t
- N₂ : 3-5 Nm³/t
- Combustible : 5-10 Mcal/t
- Réfractaires : ~6 kg/t
- Matériau gunning : ~4 kg/t
- Rendement métallique : 87-89 %
Avantages de l'EOF
- Grande flexibilité mélange métallique. Avantages accrus si HM < 50 % (disponibilité limitée). Flexibilité aussi charge solide (ferraille, fonte de spéculation).
- Avantageux en cas de faible disponibilité énergie électrique.
- Haute productivité et bonne disponibilité four.
- Bonnes propriétés métallurgiques acier liquide, surtout déphosphoration/désulfuration.
- Faible teneur éléments parasites.
- Niveau inclusions réduit par rinçage continu scories pendant soufflage et vidange sans scories.
- Acier coulé transférable directement en coulée continue ou métallurgie secondaire.
- Contrôle procédé simple, entièrement automatisable.
- Procédé écoénergétique.
- Fonctionne sous dépression légère → quasi pas d'émissions poussières.
- Faible niveau sonore.
- Flexibilité matières charge solide (ferraille, fonte de spéculation).
Processus de fabrication
- Exploiter l'énergie solaire : guide complet pour une énergie propre et fiable
- L'énergie thermique expliquée : définition, exemples et fonctionnement
- Exploiter l'énergie marémotrice : guide clair de l'énergie océanique renouvelable
- L'énergie éolienne par éoliennes : comment le vent produit une énergie propre
- Ressources énergétiques non renouvelables : définition, types et impacts
- Guide complet des énergies renouvelables : types, avantages et défis
- Explorer les sources d'énergie : des combustibles fossiles aux énergies renouvelables
- Énergie biomasse expliquée : avantages, défis et potentiel futur
- L'énergie géothermique expliquée : avantages, utilisations et fonctionnement