



Comprendre le moussage des scories en convertisseur à oxygène : causes, effets et atténuation
En sidérurgie au convertisseur à oxygène basique (LD), un jet d'oxygène (O₂) supersonique est injecté sur la surface du bain de fonte chaude. Les éléments impurs (carbone C, silicium Si, manganèse Mn, phosphore P) sont oxydés et éliminés du bain sous forme de CO, CO₂, SiO₂, MnO, P₂O₅, et oxydes de fer par l'O₂ injecté. Les oxydes gazeux (90 % CO, 10 % CO₂) s'échappent par le haut avec de faibles quantités de poussières de FeO et chaux (CaO). Les autres oxydes liquides se dissolvent avec les flux ajoutés formant la scorie liquide qui facilite le raffinage du bain.
Le moussage est un phénomène important couramment rencontré quand du gaz est soufflé à travers un liquide visqueux. Il est bénéfique en sidérurgie LD car il assiste le raffinage de plusieurs façons : surface accrue pour réactions de raffinage, protection du bain métallique du contact direct avec l'atmosphère, amélioration de la cinétique des réactions, transfert de chaleur et efficacité énergétique, milieu pour post-combustion et transfert de chaleur, protection du revêtement réfractaire des effets de combustion extrêmes (bouclier prolongeant la durée de vie), piège pour les oxydes d'impuretés (Mn, Si, P) oxydés du bain liquide. En outre, le moussage empêche l'oxydation du bain liquide et permet le contrôle de sa composition. Il agit aussi comme isolant thermique entre le bain chaud et l'environnement, prévenant pertes d'énergie majeures. Cependant, le moussage en LD doit être contrôlé à un volume limité pour en tirer les bénéfices.
Exigences pour le moussage
Deux exigences de base : (i) réactions/générant de petites bulles de gaz, (ii) propriétés de scorie appropriées pour maintenir bulles comme mousse stable. Gaz de réactions chimiques → petites bulles ; injection de phases gazeuses (O₂, Ar) → grosses bulles, mousses moins stables.
Dynamique du moussage en LD
Les mousses sont courantes en LD, produites par piégeage des gaz dans la couche de scorie. Avec la progression du soufflage, quantité de scorie et gaz générés augmentent, donc moussage augmente. Le moussage devient désavantageux et dangereux en quantités énormes, débordant par la gueule du convertisseur : slopping (débordement de bain). Le moussage doit être correctement contrôlé pour production continue et efficace. Une compréhension approfondie des mousses et du processus est nécessaire pour optimiser en minimisant le moussage.
La scorie est le matériau non métallique produit des produits de réactions d'oxydation (SiO₂, MnO, P₂O₅, FeO) et dissolution des flux (chaux, dolomie calcinée). Peut aussi contenir composés d'oxydes, gaz dissous, revêtement réfractaire dissous, particules solides de flux non dissous ou oxydes/oxydes précipités.
La scorie a faible densité → flotte sur le métal liquide. Exigence principale : fonctionner comme réservoir pour oxydes d'impuretés oxydées/éliminées. Composition et température de ce réservoir assistent la progression des réactions de raffinage. Autres avantages : protection du bain de l'air ambiant, ralentissement dissolution réfractaire, contrôle température du bain.
Composition de la scorie (système CaO–MgO–SiO₂–FeO–Al₂O₃) affecte directement viscosité, conductivité thermique, densité et autres propriétés, impactant la capacité d'éliminer les impuretés du bain. Scorie généralement haute viscosité, faible densité → flotte. Par ses propriétés physiques, elle piège les bulles de gaz produites par réactions chimiques et O₂ injecté, produisant mousse de scorie.
La mousse de scorie (Fig. 1) se forme quand le gaz CO est généré et piégé dans la scorie. La décarburation de l'acier est la source de la mousse. Quand le jet O₂ frappe la surface du bain, des gouttelettes métalliques sont arrachées par la haute quantité de mouvement et se retrouvent dans la mousse créant une émulsion scorie, gaz, gouttelettes. Dans l'émulsion, la scorie a beaucoup de surface de gouttelettes pour réagir, améliorant la cinétique. Le processus serait considérablement plus long sans émulsion. L'émulsion est cruciale ; composition de scorie appropriée pour maintenir le moussage sous contrôle, ni trop haut ni trop bas. Le temps de résidence détermine le temps de réaction possible entre scorie et gouttelettes mobiles dans la phase émulsion.
Génération de gaz
Le taux de génération de gaz joue un rôle important dans la formation et croissance de la mousse. Le gaz est produit par la décarburation :
- Oxydation directe à la surface du métal au point chaud : [C] + ½O₂(g) = CO(g)
- Dans la mousse, indirectement par réaction oxyde de fer/gouttelettes : [C] + (FeO) = CO(g) + {Fe}, où (FeO) produit par oxydation du fer par O₂ pur : {Fe} + ½O₂(g) = (FeO)
- Dans le bain, par réaction O₂ dissous/C : [C] + [O] = CO(g)
La décarburation (i) et l'oxydation du Fe (ii) commencent immédiatement et continuent tout le soufflage, (i) avec rythme décroissant (baisse continue du C en surface). Taux d'oxydation Fe plus constant, mais teneur FeO dans scorie finit par diminuer (consommation accrue réaction (ii) 1). À la fin du soufflage, FeO remonte car participation FeO à la décarburation réduite (faible C dans bain). À la toute fin, réaction contrôlante : (iii) entre C et O₂ dissous dans le bain. Taux décarburation fin de soufflage dépend transfert de masse C de bas en haut et O₂ dissous en sens inverse. Réactions principales Fig. 1.
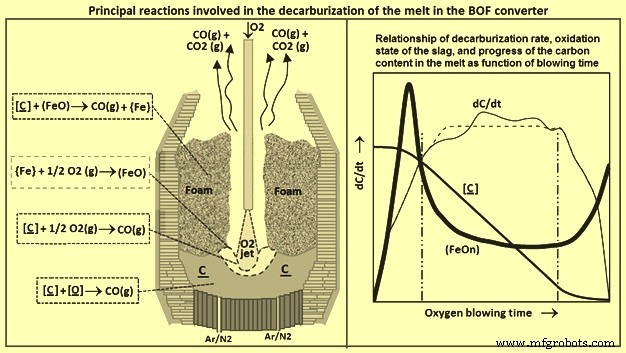
Comme montré à droite Fig. 1, le taux maximal de décarburation, donc génération de gaz maximale, est atteint 25-30 % dans le soufflage, et se déroule largement dans la mousse selon réaction (ii) 1. Taux assez constant, niveau selon disponibilité FeO et apport gouttelettes éjectées zone d'impact O₂. Vers 80 % du soufflage, taux génération gaz chute rapidement (faible C dans bain).
La mousse de scorie est bénéfique : grande surface formée, protection contre contact direct bain/atmosphère. Normalement, propriétés physiques de la scorie évoluent en faveur du moussage pendant le soufflage, et quand coïncident avec taux élevés de production de gaz par réactions chimiques, le moussage peut devenir incontrôlable et déborder → slopping. Le slopping est un événement préjudiciable : perte de rendement, coûts santé/sécurité, dommages équipements, pollution environnementale.
Variables de processus affectant le moussage
Composition scorie, vitesse superficielle gaz, température bain, taille bulles, basicité, densité, viscosité, tension superficielle. Vitesse superficielle gaz (m/s) = vitesse réelle × fraction volumique gaz.
Composition scorie : variable la plus importante affectant son moussage, évoluant pendant le soufflage généralement en faveur du moussage. Les propriétés physico-chimiques (densité, viscosité, tension superficielle, basicité) varient avec la composition. À vitesses superficielles gaz élevées comme en LD (> 1 m/s), le liquide est porté par le flux gazeux. La fraction de vide (VF) dépend fortement de la vitesse superficielle, faiblement des propriétés physiques scorie/liquide. Formation/existence de cette rétention de gaz gouvernées par gravité et forces de traînée sur le liquide exercées par le gaz.
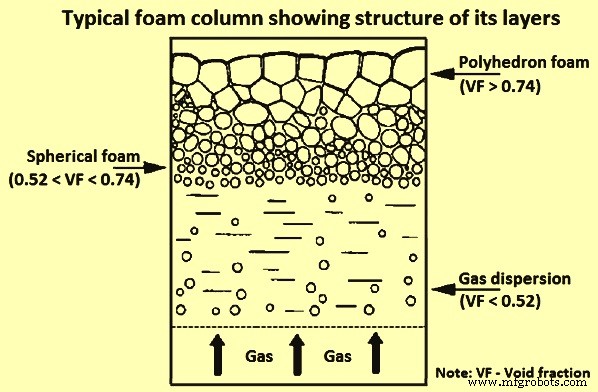
Mousse formée quand gaz injectés/générés par réactions de raffinage sont piégés par la scorie. Quantité gaz piégé mesurée par VF (fraction gaz), variant généralement 0,7-0,9. Fig. 2 montre colonne de mousse typique avec couches selon VF. L'effet combiné des propriétés physiques évoluantes de la scorie pendant le soufflage favorise la stabilisation de la mousse, et coïncidant avec taux élevé de décarburation première moitié du soufflage, volume mousse augmente rapidement.
Indice de moussage (FI)
Indication de l'étendue du moussage, ratio hauteur mousse / vitesse superficielle gaz. Unité : temps (0,6-1,3 s). Mesure du temps pour les gaz de traverser verticalement la mousse. Avec débit O₂ constant, vitesse gaz constante pendant période principale décarburation → hauteur mousse directement proportionnelle au FI.
Propriété importante : viscosité apparente de l'émulsion. Plus viscosité apparente haute → FI haut. Conséquence : viscosité apparente accrue → hauteur mousse accrue, et avec viscosité apparente suffisamment haute, mousse déborde le convertisseur → slopping. Paramètre influençant fortement viscosité apparente : présence de particules solides. Selon une étude, augmenter fraction particules solides de 10 % → augmentation 50 % viscosité apparente et au moins équivalente en hauteur de mousse.
Effet de la composition de la scorie sur le moussage
Étude expérimentale sur scorie CaO-SiO₂-FeO à 1250-1400 °C, creuset alumine, injection Ar. FI exprimé par FI = Δh/ΔVg, Vg = Qg/A. FI observé 0,3-56 s pour scories métallurgiques compositions différentes. Relation valable quand VF indépendant de hauteur mousse. Étendue moussage souvent définie par FI.
Autre méthode : taux changement volume mousse = taux génération/injection gaz - taux changement volume par rupture bulles. FI = 1/(k·e), k = constante vitesse décroissance bulles, e = VF moyenne. Définitions pour système état stationnaire (débit gaz et composition quasi constants). Pour expliquer moussage scorie LD, FI dynamique nécessaire : FI(d) = f(r)·FI, f(r) = (taux génération gaz + taux changement volume scorie) / taux changement volume scorie. FI propriété de scorie changeant avec le temps pendant le soufflage, passant par un maximum.
Autre étude : FI lié aux propriétés physiques scorie. FI augmente avec viscosité, diminue avec densité et tension superficielle.
Effet de la vitesse superficielle du gaz
Étudié sur scorie CaO-SiO₂-FeO, mousse par injection Ar. Hauteur mousse augmente linéairement avec vitesse superficielle gaz croissante.
En procédés de réduction de fusion, convertisseurs opèrent ~0,3-3,0 m/s vitesse superficielle. Mousse à basse vitesse différente de haute vitesse. Haute vitesse (> 1 m/s) : scorie expansée, volume liquide entier expansé uniformément manière turbulente. Hauteur mélange et VF augmentent avec vitesse, s'effondre immédiatement à l'arrêt gaz. Basse vitesse (0,01-0,1 m/s) : mousse type savon, s'effondre progressivement à l'arrêt. Observations valides pour hautes vitesses typiques réduction de fusion, sans oxydes non dissous modifiant viscosité.
Autre étude : à hautes vitesses superficielles (> 1 m/s) comme en LD, liquide porté par flux gaz. VF dépend fortement vitesse superficielle, faiblement propriétés physiques. Formation/existence rétention gaz gouvernées par gravité et forces traînée.
Effet de la composition de la scorie
Facteur le plus important affectant moussage, évoluant pendant soufflage généralement en faveur moussage (propriétés physico-chimiques variant avec composition).
Étude : ajout P₂O₅ diminue légèrement FI, ajout S diminue marginalement FI. FI diminue significativement avec ajout CaF₂ (fluorure de calcium), augmente notablement avec ajout MgO. Observations pour scorie CaO-SiO₂-FeO à 1400 °C, mousse par injection Ar. FI augmente aussi avec concentration particulaire croissante.
Effet ajout FeO et MgO sur FI scorie CaO-SiO₂-FeO-MgO : FI diminue avec FeO croissant jusqu'à ~20 % masse FeO, puis constant jusqu'à ~32 % FeO. MgO montre tendance similaire : diminue FI par ajout à scorie 35 %CaO-35 %SiO₂-30 %FeO.
Effet ajout MnO et P₂O₅ sur FI : FI diminue légèrement avec MnO croissant ; augmente avec P₂O₅ jusqu'à 3 % puis diminue au-delà.
Effet de la température
Augmentation température diminue FI scorie 35 %CaO-35 %SiO₂-30 %FeO-10 %MgO (étude 1400-1550 °C). Attribuable à coefficient température positif tension superficielle et négatif viscosité. Effet : augmentation tension superficielle déstabilise mousse ; augmentation viscosité stabilise. Effet combiné → FI réduit avec température croissante.
Effet de la taille des bulles
Observation commune : moussage inversement proportionnel à taille bulles. Mousse grosses bulles s'effondre plus tôt que petites bulles. Étudié par injection Ar buse multi-orifices dans scorie type bain de fusion. Moussage même scorie par bulles générées réactions interfaciales. Diamètre moyen bulles : mono-orifice 13,5 mm, multi-orifices ~7,5 mm. Hauteur mousse mesurée multi-orifices ~70 % supérieure à mono-orifice. Grosses bulles mono-orifice : forme polyédrique. Bulles CO réactions interfaciales : fines, sphériques, mousse plus stable. Dans les deux cas, taille bulles inversement proportionnelle au FI (Fig. 3).
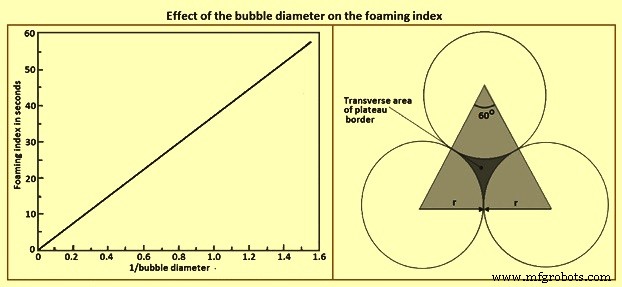
Explication : augmentation taille bulles augmente drainage. Aire transversale des bordures de plateau (Fig. 3) affecte vitesse drainage. Aire plus grande pour grosses bulles → drainage accru vs petites bulles. Influence diamètre bulles sur FI montre proportionnalité inverse, malgré degrés d'influence différents. En LD, mousse principalement par piégeage CO dans scorie : taux/quantité CO, écoulement turbulent, tension superficielle = effets primaires sur taille bulles.
Effet de la basicité de la scorie
Étude sur scories CaO-SiO₂-FeO : FI passe par un minimum avec basicité croissante. Diminution initiale FI par basicité croissante (viscosité décroissante, tension superficielle croissante → effet négatif sur FI). Composition CaO au FI minimum = composition liquidus, qui précipite si dépassée. Au-delà composition liquidus, ajout supplémentaire CaO précipite en particules solides 2CaO·SiO₂, augmentant viscosité et stabilisant mousse.
Effet de la densité de la scorie
Propriété physique importante affectant moussage. Fig. 4 : densité scories augmente avec accumulation FeO, MnO, MgO ; diminue avec SiO₂ croissant et température.
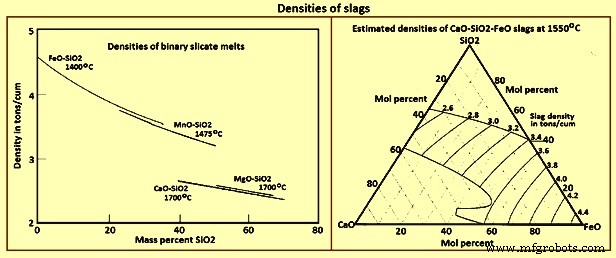
Donc FI diminue avec accumulation FeO, MnO, MgO ; augmente avec SiO₂ croissant. FeO aussi capable de baisser viscosité par teneur croissante. Proportionnalité inverse FI/densité montrée par plusieurs études : FI réduit avec densité croissante, malgré degrés d'influence variables.
Effet de la viscosité de la scorie
Viscosité et son évolution pendant soufflage jouent rôle significatif. Viscosité gouvernée principalement par formateurs de réseau (SiO₂) ; ajouts d'oxydes métalliques (FeO, MgO, MnO, CaO) brisent structures réseau et réduisent viscosité.
Observation courante : slopping survient premières minutes du soufflage LD. Cause : viscosité scorie croissante (basse température, particules chaux non dissoutes au début) simultanément avec taux décarburation élevé. Si trajectoire scorie passe sous température liquidus, particules seconde phase précipitent. Particules plus petites que bulles → augmentent viscosité scorie liquide → stabilisent mousse. Volume mousse augmente avec viscosité jusqu'à valeur critique, au-delà gaz chenalise dans scorie sans mousser. Plusieurs études : FI augmente avec viscosité croissante.
Effet viscosité sur drainage et rupture films bulles dans mousse. Augmentation viscosité stabilise mousse : épaisseur films bulles augmentée → retarde coalescence ; flux descendant liquide (drainage) réduit depuis films par bordures plateau.
Effet de la tension superficielle de la scorie
Tension superficielle existe par forces cohésives sur molécules surface par autres molécules liquide. Responsable formation gouttelettes et rétention molécules dans liquide. En LD, formation émulsion scorie/métal et mousse affectée par tension superficielle scorie. Transfert masse scorie/métal aussi affecté considérablement. Tension superficielle fer liquide pur ~1,8 N/m à 1550 °C (~25× eau). Tension superficielle oxydes/scories purs très faible : 0,20-0,70 N/m.
Tension superficielle scories varie avec température et composition. Non-métaux (S, P, O₂, N₂) surfactifs avec forces variables dans fer liquide. Oxydes SiO₂, P₂O₅, MnO diminuent tension superficielle scorie ; Al₂O₃ (alumine) l'augmente légèrement.
Tension interfaciale métal/scorie aussi importante, similaire à tension superficielle. Affecte formation émulsion métal/scorie et transfert masse métal/scorie. Tension interfaciale faible à interface scorie/métal → raffinage encouragé (transfert masse interfacial et formation mousse/émulsion assistés, avantageux). Mais tension interfaciale faible peut aussi favoriser piégeage gouttelettes scorie par métal liquide, adhérence forte scorie/métal → séparation physique plus difficile au déversement.
Divers éléments ajoutés au fer liquide exercent influences variables sur tension interfaciale métal/scorie. Presque tous diminuent tension interfaciale fer liquide. En LD, O₂ et S = éléments surfactifs les plus forts dans métal, diminuent tension interfaciale remarquablement. FeO et MnO = composants oxydes surfactifs dans scorie, réduisent tension interfaciale métal/scorie.
Pour mousser une scorie de bain de fusion, présence composant surfactif (P₂O₅, CaF₂, Fe₂O₃, V₂O₅, Na₂O) essentielle. Composés surfactifs : capacité réduire viscosité, et surtout réduire tension superficielle scorie → piéger gaz et produire mousse.
Un aspect de l'influence tension superficielle/interfaciale : capacité déterminer taille bulles générées interface scorie/métal. Augmentation tension superficielle scorie et tension interfaciale scorie/métal → augmentation diamètre bulles → déstabilise mousse. À l'inverse, mousse stabilisée par petites bulles quand tension superficielle métal augmentée. Bulles mousse déjà produite : drainage films accru avec augmentation tension superficielle (succion accrue liquide dans films vers bordures plateau par courbure films croissante).
Processus de fabrication
- Sidérurgie à l'oxygène basique : Le procédé dominant de production d'acier dans le monde
- Fabrication des bouteilles d'oxygène : des matières premières à l'assurance qualité
- L'oxygène : de la découverte ancienne à la puissance industrielle moderne
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Oxyde de magnésium : clé pour prolonger la vie du revêtement BOF et réduire la corrosion
- Four optimisé énergétique (EOF) : Technologie sidérurgique de pointe
- Granulation des scories de haut fourneau en coulée : Aperçu du procédé