



Optimisation du moussage des scories en four à arc électrique pour une efficacité accrue
Le moussage des scories est devenu une pratique importante et critique pour le four à arc électrique (FAE) moderne, car une bonne scorie moussante apporte une efficacité considérable et d'autres avantages au processus. La qualité du moussage est un facteur important de la sidérurgie FAE car elle assure que la chaleur du bain liquide n'est pas perdue à travers les parois du four. La mousse de scorie est bénéfique pour le processus FAE en termes de grande surface formée et de protection contre le contact direct du bain avec l'atmosphère.
Le moussage des scories est une technique à la fois utile et économique. Largement utilisée, non seulement pour l'économie d'énergie, mais pour ses multiples avantages : (i) efficacité énergétique accrue, la chaleur de l'arc étant captée par la scorie ; (ii) protection des panneaux refroidis à l'eau et de la toiture contre le rayonnement ; (iii) diminution des vibrations et pollution sonore ; (iv) diminution de l'incorporation d'azote par le bain.
Formation de la scorie moussante en trois étapes
- Étape 1 : Injection d'oxygène dans la phase métal liquide
- Étape 2 : Injection de carbone dans la scorie
- Étape 3 : Injection d'oxygène dans la scorie
Initialement, l'oxygène est injecté dans le métal fondu (étape 1). Il réagit avec le carbone existant formant des bulles de CO (monoxyde de carbone). L'oxygène réagit aussi avec le fer du bain. Comme le fer est perdu sous forme d'oxyde de fer, du carbone est injecté dans la scorie (étape 2), réalisant la réaction de réduction de l'oxyde de fer. Cette étape génère du gaz CO et fait revenir le fer dans le bain, améliorant la performance du four. À l'étape 3, l'oxygène est injecté dans la scorie pour oxyder le carbone présent. Carbone et oxygène peuvent aussi être injectés simultanément, permettant meilleure génération de CO et meilleur moussage.
Il y a normalement une couche dense de scorie sous la mousse. Cependant, il est possible que toute la scorie soit requise pour produire la mousse et qu'aucune couche dense n'existe. Dans ce cas, la quantité de scorie est insuffisante pour produire toute la mousse que la scorie et le gaz peuvent former.
Il a été rapporté que le moussage des scories peut économiser 3-10 % d'énergie et 25-63 % de consommation de réfractaires. Deux exigences de base pour le moussage : (i) réactions ou processus générant de petites bulles de gaz, et (ii) propriétés de scorie appropriées pour maintenir les bulles comme mousse stable. Normalement, les gaz issus de réactions chimiques moussent la scorie avec de plus petites bulles, alors que l'injection de phases gazeuses (oxygène, argon, etc.) produit des bulles plus grosses et des mousses moins stables.
Importance de la moussabilité des scories
Une certaine moussabilité des scories utilisées en FAE est désirée pour plusieurs raisons. Pendant le processus, la scorie moussante protège les électrodes graphitées de l'usure et couvre les arcs. Cela permet une productivité plus élevée dans le four, en augmentant le transfert de chaleur entre électrode et métal fondu. Elle réduit aussi les pertes par rayonnement, la scorie isolant les faisceaux lumineux. Cela protège les réfractaires de l'usure, réduisant les arrêts pour maintenance. La scorie moussante contribue aussi à la stabilisation de l'arc, assurant une efficacité plus élevée. En outre, la mousse réduit le bruit du FAE, améliorant l'environnement de travail. Un autre avantage : réduction des fluctuations de puissance et tension.
Les conséquences d'une bonne scorie moussante et de son contrôle approprié incluent : (i) la diminution des harmoniques due à l'immersion des électrodes dans la scorie peut augmenter la puissance aux mêmes réglages du transformateur de 6-9 % ; (ii) une augmentation de puissance de 15 % quand les pointes d'électrodes sont à 300-600 mm de profondeur dans la scorie grâce au plasma d'arc plus chaud autour de la pointe ; (iii) une bonne scorie moussante permet aux brûleurs oxy-combustibles (quand utilisés) de souffler dans la scorie, augmentant leur efficacité énergétique de 40 % à 70 %. Cependant, pour tirer le maximum de bénéfice, la scorie doit être construite tôt dans la chauffe et sa chimie étroitement contrôlée en limitant le lessivage de scorie et en mettant de la chaux ou de la calamine au fond du premier panier de charge. Les bénéfices thermiques sont dus au déplacement du chemin de transfert de chaleur vers le bain et loin des parois. Selon une étude, les variations de qualité de scorie moussante peuvent expliquer ± 0 kWh/t de demande en énergie électrique.
Mécanismes de moussage
La génération de gaz est indispensable pour réussir le moussage. Le gaz est principalement généré par la réduction de l'oxyde de fer (FeO) par le carbone formant du gaz CO. Le gaz forme des bulles de mousse sur une couche dense de scorie. La mousse peut être de petites bulles comme la mousse de bière ou de plus grosses bulles comme la mousse de savon. Les petites bulles résultent de réactions chimiques, mousse assez stable. L'injection de gaz produit des bulles plus grosses et mousse moins stable. Le vrai moussage ne doit pas être confondu avec la simple rétention de bulles dans un liquide (gas hold-up). Dans le gas hold-up, les bulles sont distribuées dans tout le liquide et l'expansion est due aux bulles dans le liquide ; l'expansion décroît rapidement à l'arrêt du gaz. La vraie mousse peut être assez stable et le rester plusieurs minutes après l'arrêt de la génération de gaz.
La réaction de génération de bulles : réduction du FeO dans la scorie par le carbone injecté et le carbone dissous dans le métal. En injectant du carbone dans la scorie, il réagit avec l'oxyde de fer pour produire du gaz CO qui mousse la scorie. Réaction : C (injecté) + (FeO) = Fe + CO. Le CO pour le moussage est aussi produit par la décarburation du métal : C (dans métal) + ½ O₂ = CO. Le FeO est généré in situ comme principal produit d'oxydation du soufflage d'oxygène, et est donc le composant majeur de la scorie (> 20 %). Si la consistance de la scorie convient pour soutenir la mousse, la simple injection de carbone fait mousser la scorie. Le taux de réduction relativement élevé du FeO par le carbone donne au FeO le potentiel de générer une grande quantité de gaz dans la mousse. La réaction de réduction consomme aussi de la chaleur, augmentant localement la viscosité de la scorie.
Variables de processus affectant le moussage
Composition de la scorie, vitesse superficielle du gaz, température du bain, taille des bulles, basicité, densité, viscosité et tension superficielle de la scorie. La vitesse superficielle du gaz (m/s) = vitesse réelle × fraction volumique du gaz.
Indice de moussage (Foaming Index - FI)
Paramètre important. Il peut être vu comme le temps pour le gaz de traverser la scorie. Indication de l'étendue du moussage, ratio entre hauteur de mousse et vitesse superficielle du gaz. Unité : temps (secondes). Le FI peut être interprété comme le temps mis par les gaz de processus pour traverser verticalement la mousse. Le FI est lié aux propriétés de la scorie comme la viscosité. Plus la viscosité est haute, plus le FI est haut. Conséquence : viscosité accrue → hauteur de mousse accrue.
Le FI diminue avec l'augmentation de la taille des bulles. Les petites bulles formées par la première réaction donnent une mousse relativement stable. En sidérurgie FAE, vers la fin du processus, la mousse devient moins stable et sa hauteur diminue. Cela se produit car initialement, quand la teneur en FeO augmente, le taux de la première réaction et la génération de CO augmentent, donc le moussage augmente. Mais quand la teneur en FeO augmente encore, la viscosité de la scorie diminue et la densité augmente, faisant drainer les bulles plus vite, diminuant et faisant décroître la mousse. Il y a donc une teneur critique en FeO en dessous de laquelle le moussage augmente avec le FeO et au-dessus de laquelle la mousse est moins stable. Cela se produit vers 20-40 % FeO selon conditions.
Quand le moussage a été introduit, il était assisté par injection de poudre de graphite issue d'électrodes (80 % < 200 mesh) à l'interface métal-scorie avec équipement d'injection adapté, air comme gaz porteur. Par calculs et essais-erreur, un débit massique de graphite de 25 kg/min s'est avéré bon pour mousse stable. Valeurs plus hautes au début de chauffe favorisaient le débordement de scorie (slopping) affectant les opérations au sol et créant arcs instables (grands arcs, haute tension, faible courant).
En FAE, le fonctionnement à grand arc s'accompagne d'une pratique de scorie moussante. En moussant la scorie par injection de carbone, la hauteur de la couche de scorie peut être augmentée jusqu'à couvrir complètement les arcs, interceptant rayonnement et flamme, transférant la chaleur au bain et réduisant la charge thermique sur les parois. Si une bonne scorie moussante ne peut être maintenue, il est préférable de réduire la tension secondaire et donc la longueur d'arc pour éviter d'endommager la structure du four.
Le phénomène de moussage dépend des propriétés de la scorie et du taux d'évolution de gaz par réactions dans la scorie. Pour obtenir de la mousse, un flux de gaz est nécessaire. Le flux est généré quand du carbone (C) et de l'oxygène gazeux (O₂) sont ajoutés à la scorie et au bain métallique respectivement. Le contrôle de la hauteur de moussage est nécessaire pour une exploitation stable.
Selon les propriétés physiques de la scorie (influencées par composition et température), le moussage se produit à des degrés divers. En FAE, il est courant d'ajouter du carbone (coke ou charbon) à la couche de scorie. La consommation de carbone se fait par la réaction de Boudouard, et le taux de génération de CO est proportionnel au taux d'addition de carbone dans la scorie FAE, une fois la réaction en régime permanent.
Le moussage est significativement affecté par le flux de gaz dans le four, mais aussi par les propriétés de la scorie, contrôlées par viscosité, densité et tension superficielle. Ces propriétés dépendent de la température du système et de la composition de la scorie.
Composition de la scorie pour le procédé FAE
La composition dépend du grade d'acier et de la méthode de raffinage. Lors du choix, plusieurs aspects sont à considérer. La scorie consiste en divers oxydes, divisibles en trois catégories : (i) oxydes basiques (CaO, MgO, FeO), (ii) oxydes acides (SiO₂), (iii) oxydes amphotères (Al₂O₃). Pour scories basiques, la teneur en FeO est généralement optimale à 15-25 %. Pour obtenir de la mousse, la viscosité doit être assez élevée pour entraver la montée des bulles. Pour une viscosité appropriée, une basicité adaptée est importante. La basicité = rapport composants basiques / composants acides. Les composants basiques fournissent des ions O²⁻ au bain, les acides les lient. La viscosité peut être modifiée par changement de composition, modifiant le ratio CaO/SiO₂, donc la basicité.
Un changement de viscosité peut aussi être obtenu en modifiant la teneur en FeO. L'augmentation de FeO réduit la viscosité. Une autre façon : augmenter les particules solides dans la scorie, ex. ajout de chaux. La viscosité diminue avec l'augmentation de la basicité, mais quand elle dépasse une valeur critique et qu'une phase solide précipite, elle augmente à nouveau. La présence de particules solides augmente la viscosité apparente. Elles agissent aussi comme sites de nucléation pour les bulles. Cependant, un excès de particules solides empêche les bulles de monter.
Dans un système de liquides, un gradient de tension superficielle ou interfaciale peut induire un mouvement : effet Marangoni. À l'interface scories/métal liquide, il y a généralement un grand gradient de tension interfaciale. La concentration en FeO est considérée plus faible qu'ailleurs dans la scorie à l'interface scorie/métal, où les réactions formant le CO se produisent. Cela permet la formation de bulles, car moins de FeO → tension superficielle plus faible → effet Marangoni. Ainsi, la capacité à créer de nouvelles surfaces (formation de bulles) est facilitée quand la tension superficielle est faible.
La tension superficielle affecte aussi la dégradation de la mousse (stabilité des bulles). Des études montrent que la stabilité peut être améliorée par ajout d'un composant surfactant. En sidérurgie, la présence de composants surfactants favorise le moussage. Cependant, l'écoulement Marangoni, qui aide l'élimination des bulles de CO de l'interface, peut être généré sans éléments surfactants. La densité de la scorie affecte la hauteur de mousse. Faible densité = moins de poids à soutenir = plus grande hauteur de mousse vs scorie dense. Pour supporter la charge, la surface doit avoir des propriétés élastiques, réalisables par ajout d'éléments surfactants donnant tension superficielle variable.
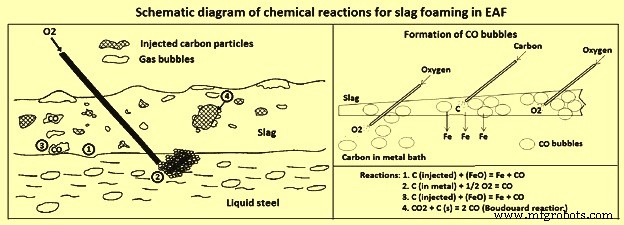
Le moussage en sidérurgie résulte de la génération de bulles de CO par réactions de réduction : (i) CO₂ + C(s) = 2CO (réaction de Boudouard), (ii) CO + Fe₂O₃ = CO₂ + 2FeO, (iii) CO + FeO = CO₂ + Fe, (iv) C(s) + FeO = CO + Fe. La réaction de Boudouard et la réduction du FeO par carbone solide sont hautement endothermiques ; réduction de Fe₂O₃ par CO neutre énergétiquement ; réduction de FeO par CO légèrement exothermique. Important : l'oxyde de fer est la source d'oxygène pour la combustion du carbone, pas l'oxygène gazeux, donc une oxydation du bain d'acier est nécessaire pour le moussage.
La force motrice du moussage est une énergie pneumatique fournie par la génération de CO pendant la fusion-raffinage en FAE. En injectant du carbone dans la scorie, il réagit avec le FeO pour produire du CO qui mousse la scorie : C (injecté) + (FeO) = Fe + CO. Le CO pour le moussage est aussi produit par décarburation du métal : C (dans métal) + ½ O₂ = CO. Ces réactions sont responsables de la formation du CO. La seconde représente une réaction directe entre O₂ gazeux et carbone dans le bain, la première une réaction directe de réduction de l'oxyde de fer par carbone dans la scorie. Toutes sont formatrices de CO donnant énergie de brassage pour transfert de masse entre phases métal, scorie, carbone, gaz. Certaines réactions consomment du CO : (i) CO + Fe₂O₃ = CO₂ + 2FeO, (ii) CO + FeO = CO₂ + Fe, contrôlables par réaction de Boudouard CO₂ + C(s) = 2CO.
Les sites de réaction : (i) interface scorie-métal, (ii) interface gaz-métal, (iii) interface carbone-scorie, (iv) interfaces scorie-gaz et carbone-gaz. Fig. 1 montre le schéma des réactions chimiques pour le moussage en FAE. On voit que la formation de CO est une fonction complexe de plusieurs variables : taille, type et débit massique du matériau carboné, débit de gaz porteur, teneur en carbone dans le bain, chimie de la scorie, aire interfaciale scorie-métal, etc.
Une autre condition pour le moussage est liée aux propriétés de transport (affectant la stabilité de la mousse) des scories de sidérurgie aux températures de raffinage. Le FI de la scorie détermine ces propriétés. FI mesuré en secondes, fonction de la chimie de la scorie. Les courbes de stabilité du FI sont Fig. 2. Inférences :
- Scories acides : plus hautes capacités d'indice de moussage → moussage homogène.
- Scories à faible teneur en FeO (< 10 %) : mousse plus stable que scories hautement oxydées (> 40 % FeO, toute basicité) → scories non moussantes.
- À faibles teneurs en FeO, la basicité influence fortement la stabilité. Aux basicités élevées, sous FeO donné, FI diminue. À hautes teneurs en FeO, la basicité ne joue plus de rôle.
- Scories à teneurs intermédiaires en FeO et basicités élevées près de la zone de saturation en chaux : FI intermédiaires, présence de particules solides de chaux en solution peut stabiliser la mousse → moussage hétérogène.
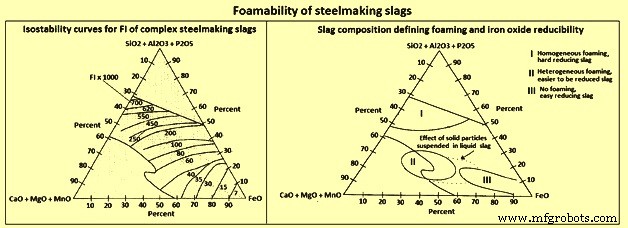
Fig. 2 montre aussi composition et moussage. Particules solides en suspension dans scorie liquide affectent sa viscosité. Avec seulement 20 % de fraction volumique de particules solides, augmentation double de la viscosité et zone de moussage hétérogène considérablement élargie, embrassant partiellement la zone non moussante (ligne pointillée Fig. 2).
Pour une vue plus complète du moussage pendant injection de carbone, l'activité de l'oxyde de fer dans scories complexes a fait l'objet de plusieurs études. Résultats :
- Zone moussage homogène avec faibles activités FeO (< 10 %) : forte résistance à la réduction du fer par carbone, non seulement par faibles activités FeO mais surtout par nature surfactive de la silice dans les scories. Réduction du fer dans cette zone : contrôle mixte transfert de masse et réaction chimique.
- Scories hautement oxydées : facilement réduites par carbone (activités FeO assez hautes) mais ne forment pas de mousses stables.
- Compositions normales de scories de sidérurgie : comportement intermédiaire. Scories finales tendent à être très oxydées.
Surveillance du moussage
Critique pour maintenir la scorie moussante. Initialement surveillance manuelle : opérateurs utilisant yeux et oreilles, expérience, pour juger si scorie correcte et corrections nécessaires. À partir des années 1980, surveillance électronique et contrôle informatique introduits, avec plusieurs signaux étudiés : distorsion d'arc, bruit d'arc, émissions lumineuses. Actuellement, la distorsion d'arc semble le signal le plus utilisé en FAE courant alternatif, capteurs et programmes souvent intégrés au régulateur d'électrodes sophistiqué. Beaucoup de FAE utilisent les harmoniques générés dans l'alimentation électrique par les arcs comme moniteur de moussage, car meilleure moussage → arc plus stable → moins d'harmoniques. Surveillance par sons et émissions lumineuses aussi tentée.
Le moussage en FAE est devenu intégral au processus, surtout pendant l'étape de raffinage. Le procédé actuel à grand arc maximise le transfert d'énergie vers la ferraille autour des électrodes et arcs. La ferraille intercepte la plupart du rayonnement d'arc, peu passe aux parois. Mais une fois la ferraille fondue, tout le rayonnement d'arc peut atteindre les parois. En couvrant le plus possible d'arc exposé, une scorie moussante intercepte cette énergie, l'empêche d'atteindre les parois, la transmet au bain. La scorie moussante peut être construite lentement pendant la fusion de la ferraille, les parois et toiture devenant progressivement exposées au rayonnement, atteignant hauteur maximale pendant le raffinage. Le carbone injecté et le CO aident aussi à réduire tout FeO dans la scorie en fer métallique.
Processus de fabrication
- La guitare électrique : histoire, design et innovations modernes
- La bouilloire électrique : histoire, design et avenir de l'infusion moderne
- Couverture Électrique : Histoire, Technologie, Sécurité et Aperçus de Fabrication
- Véhicules Électriques : Une Révolution Durable dans les Transports
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Optimisation des fours à arc électrique : automatisation et modélisation
- Granulation des scories de haut fourneau en coulée : Aperçu du procédé
- Procédés de soudage à l'arc électrique : types et applications
- Maîtriser le soudage à l'arc électrique : types, équipements, avantages et inconvénients