



Prolonger la durée de vie du haut fourneau : Innovations de conception modernes et gestion de campagne
Conceptions améliorées et durée de vie de campagne d'un haut fourneau
Le coût de reconstruction ou de rechargement d'un haut fourneau (HF) est très élevé. Par conséquent, les techniques pour prolonger la durée de vie de campagne des HF sont importantes et doivent être poursuivies activement.
Les grands HF ont généralement un rendement de campagne légèrement supérieur par unité de volume. Cette différence est due au fait que les grands HF sont généralement de conception plus moderne et bien automatisés. Puisque la viabilité d'une aciérie intégrée dépend d'un approvisionnement continu en fonte (HM), ce qui, dans une usine avec un petit nombre de grands HF, accorde une grande importance à une longue durée de vie de campagne.
Catégories de techniques de prolongation
Les techniques pour prolonger la durée de vie de campagne du HF se classent en trois catégories :
- Pratiques opérationnelles – Le contrôle du processus du HF a un effet majeur sur la durée de vie. Le HF doit être exploité non seulement pour répondre aux besoins de production mais aussi pour maximiser sa durée de vie. Il est donc nécessaire de modifier les pratiques opérationnelles au fur et à mesure que la campagne progresse et en réponse aux zones problématiques pour maximiser la durée de vie.
- Mesures correctives – Une fois que l'usure ou les dommages affectant la durée de vie du HF deviennent évidents, des techniques de réparation d'ingénierie doivent être utilisées ou développées pour maximiser la durée de vie.
- Conceptions améliorées – Au fur et à mesure que des matériaux et équipements améliorés sont développés, ceux-ci doivent être incorporés dans les futures reconstructions pour prolonger la durée de vie des zones critiques du HF, là où c'est rentable de le faire.
Les conceptions améliorées du HF pour améliorer la durée de vie de campagne sont discutées dans cet article. La conception correcte du corps du fourneau est fondamentale pour un fonctionnement fiable, une performance métallurgique, une productivité élevée soutenue, une longue durée de vie de campagne et une disponibilité de plus de 98 %.
La conception des HF a connu de nombreuses améliorations au cours des dernières décennies et des campagnes de plus de 20 ans sont maintenant obtenues. Le culot, la gueulard et l'armure de la gueulard étaient des zones de conception critiques par le passé, mais aujourd'hui l'application de chevrons en cuivre, de refroidisseurs à plaques en cuivre, de graphite et de SiC dans le culot, le ventre, le bas et le milieu de la gueulard, en combinaison avec des chevrons en fonte pour la gueulard supérieure plus l'armure de la gueulard, permet des opérations de longue campagne et de haute productivité. Mais maintenant, l'accent est mis sur l'importance d'une conception robuste du fond et du creuset.
Une conception avancée de HF nécessite des systèmes de refroidissement à haute efficacité et haute capacité ainsi qu'une instrumentation et un contrôle avancés. Un tel système comprend des systèmes d'instrumentation et de contrôle pour surveiller le processus, les opérations et la performance du revêtement.
Conceptions et dimensions du HF
La conception du HF doit faire face aux réactions et à la métallurgie. Normalement, le culot et la gueulard du HF sont soumis à l'érosion par le coke tandis que le fond et le creuset sont soumis à l'érosion par la fonte. Une structure autoportante, à coque mince et structurellement saine, entièrement optimisée, doit être installée pour résister aux contraintes et à la fissuration par fatigue thermique, même vers la fin d'une campagne de HF.
La dernière conception de coque de HF autoportante est avec tour d'accès. La conception mécanique de pointe est généralement basée sur des analyses complètes de distribution des contraintes. L'utilisation d'acier résistant aux fissures assure les exigences de maintenance les plus faibles possibles.
La philosophie de conception du HF est orientée vers la performance maximisée en garantissant que tout au long de la campagne, le profil interne reste aussi proche que possible du profil qu'il avait au moment du démarrage (mise à feu). La conception est optimisée basée sur une analyse des divers mécanismes d'attaque thermiques, chimiques et mécaniques par zone. Ces mécanismes d'attaque sont prédits en fonction du mélange choisi de matières premières, de la pratique de chargement et d'autres paramètres de processus. En général, la conception du revêtement doit se concentrer sur la formation d'une couche solidifiée de laitier et de matériau de charge qui réduit considérablement l'effet de ces mécanismes d'attaque.
Les zones critiques pour atteindre l'objectif de valeur maximisée du HF doivent être identifiées et une attention particulière doit être accordée au renforcement de ces zones.
Le profil du fourneau est décidé sur l'expérience acquise du point de vue du profil et des résultats d'exploitation, de l'usure du réfractaire du corps du fourneau, de l'exploitation stable, et d'autres caractéristiques des grands HF existants.
La hauteur de la gueulard est normalement un compromis entre des exigences opposées. Pour l'efficacité énergétique, il est souhaitable d'avoir un contact gaz/solide étendu, de sorte que l'utilisation de la chaleur sensible et du pouvoir réducteur du gaz puisse être plus proche des limites théoriques. Il est également très important d'avoir la hauteur de la gueulard du HF au-dessus d'une certaine valeur pour garantir que les minerais de fer entrent dans la zone cohésive avec un degré maximal de métallisation, de sorte que le creuset ne se refroidisse pas et ne crée pas de problèmes lors de la fusion.
De plus, pour les HF de volume plus élevé, en règle générale, le volume interne du HF est étendu en augmentant le diamètre du HF avec la hauteur du fourneau maintenue presque inchangée. D'après l'expérience acquise à partir des résultats d'exploitation obtenus dans le passé, on considère normalement que pour un volume interne donné, un HF qui est petit en hauteur et grand en diamètre est meilleur qu'un grand en hauteur et petit en diamètre en termes de perméabilité et d'efficacité de la coulée.
Gueulard du HF (Throat)
La défaillance de l'armure de la gueulard a un effet néfaste significatif sur la distribution de la charge sur la ligne de stock et directement en dessous. Cela entraîne une descente irrégulière de la charge et une stabilité de processus compromise. Par conséquent, la conception de l'armure de la gueulard doit être optimisée par rapport à la résistance à l'écaillage, aux fluctuations de température, à la fissuration par contrainte, à la fatigue et à l'abrasion/érosion.
Pour la gueulard supérieure (zone de la gueulard), des chevrons refroidis sont normalement employés pour maintenir le profil du fourneau et prévenir le désordre de la distribution de la charge couplé à l'usure des briques sous les plaques d'armure de la gueulard (plaques d'usure). L'installation d'une plaque de support refroidie à eau ou d'une boîte de refroidissement pour un système d'armure de gueulard fixe a également été utilisée pour sécuriser des parties de l'armure.
Gueulard, ventre et culot (Stack, belly and bosh)
Les zones de la gueulard et du ventre sont exposées aux charges thermiques et à une abrasion sévère. La zone du culot est sévèrement chargée par la charge descendante qu'elle porte et les gaz de la zone de tuyères à proximité. Si ces zones ne sont pas correctement conçues, alors le corps de refroidissement et le revêtement s'usent jusqu'à des niveaux critiques bien trop tôt après le démarrage, induisant un risque de coulées accidentelles (breakouts). Dans la zone du culot, cela signifie aussi que la charge est portée par les nez de tuyères et les refroidisseurs géants, causant des arrêts non planifiés très fréquents. Par conséquent, la conception du culot et de la gueulard de nos jours consiste en des chevrons en cuivre ou des refroidisseurs à plaques en cuivre et du graphite à haute conductivité ainsi que du graphite de silicium protecteur dans les zones supérieures. Cette conception aide à transférer environ 95 % de la charge thermique à l'eau de refroidissement, assurant ainsi une température de la coque du HF inférieure à 50 °C. Le système de refroidissement par eau, le nombre et le positionnement des chevrons, le débit d'eau, l'instrumentation et les systèmes de surveillance de la chaleur sont tous entièrement optimisés pour assurer une longue durée de vie de la coque du fourneau et des exigences de maintenance minimales.
Évolution des chevrons refroidis (Stave coolers)
Le développement des chevrons refroidis a conduit aux chevrons dits de quatrième génération. Les caractéristiques sont des tuyaux de refroidissement additionnels dans les coins des chevrons, un tuyau supplémentaire en forme de méandre (serpentine) du côté de la coque et des nervures de maintien étendues pour le revêtement réfractaire. Cela rend le maçonnage de protection superflu. Les chevrons de troisième génération avaient montré que des fissurations et une usure excessive se produisaient aux coins et aux extrémités supérieures et inférieures des chevrons. Dans la quatrième génération, des tuyaux de coin ont été incorporés pour éliminer ces problèmes. L'ajout du tuyau de refroidissement en méandre sert de système de refroidissement de secours en cas de défaillance de l'un des autres tuyaux de refroidissement.
Un développement supplémentaire des chevrons de quatrième génération est celui où le revêtement du fourneau est fixé au chevron, sécurisé par des nervures coniques, dans la fonderie elle-même. En tenant compte du fait que la vitesse d'usure du métal de chevron refroidi est un dixième ou moins que celle de la brique devant le métal du chevron, l'épaisseur de la brique est réduite à 200 mm, et l'épaisseur du chevron est augmentée à 400 mm, de sorte que la durée de vie de la brique de face et du chevron reste presque inchangée. Les chevrons de quatrième génération sont d'une construction unitaire à paroi mince composée d'une brique coulée dans le chevron. Cette construction unitaire a éliminé le besoin de travaux de maçonnerie et minimisé le changement de profil de face chaude, contribuant à la stabilisation de l'opération du HF. Les améliorations des chevrons refroidis, en particulier le chevron de quatrième génération, ont grandement augmenté la durabilité des chevrons. Les avantages généraux des chevrons de quatrième génération sont : (i) extension de la durée de vie du revêtement réfractaire, (ii) réduction de la fissuration et de l'usure excessive au coin du chevron, et (iii) compensation de la perte de capacité de refroidissement due aux défaillances de tuyaux par l'ajout d'un tuyau de refroidissement en forme de méandre.
Introduction des chevrons en cuivre
Dans le but de stabiliser davantage l'opération du HF par le maintien d'un profil de face chaude stable, la réduction de l'épaisseur de paroi du chevron et l'allongement de la durée de vie du chevron, des chevrons en cuivre sont introduits.
Les chevrons ont l'avantage majeur de refroidir toute la zone de la coque du HF, alors que les plaques de refroidissement ne refroidissent que des zones localisées. Cependant, les plaques de refroidissement endommagées peuvent être facilement remplacées, alors qu'il est pratiquement impossible de changer les chevrons sans éteindre le fourneau.
Cependant, l'avantage de refroidir toute la zone de la coque du HF est plus important, et l'inconvénient de ne pas pouvoir facilement échanger l'élément de refroidissement doit être surmonté en le conçant pour une durée de vie extrêmement longue et sûre. Cela a conduit au développement d'un chevron avec une durée de vie cible identique à celle du HF versus 12 à 15 ans avec des chevrons en fonte de pointe. L'expérience avec les chevrons en fonte a montré l'usure et la perte de matériau, d'abord aux coins, puis aux arêtes. C'est parce que les tuyaux coulés doivent être situés à environ 80 mm des arêtes et 110 mm des coins des chevrons, pour répondre aux exigences de coulée et fournir une géométrie de flexion admissible. Ces conditions, ensemble avec la conductivité relativement faible de la fonte, empêchent les arêtes et les coins d'être adéquatement refroidis. Les conditions de refroidissement sont encore exacerbées par les espaces non refroidis relativement larges entre deux chevrons en fonte adjacents. De plus, des problèmes de refroidissement résultent du revêtement isolant des tuyaux utilisé pour prévenir la prise de carbone pendant la coulée, ce qui entraîne des températures de face chaude plus élevées, causant fissuration et usure accrue. Pour éviter la fissuration aux coins et arêtes des chevrons en fonte, des tuyaux de coin ont été installés sur les chevrons de quatrième génération, ce qui signifiait des tuyaux supplémentaires, des trous dans la coque du HF et des besoins supplémentaires en eau et énergie.
Ces problèmes n'existent pas avec les chevrons en cuivre laminés. La plaque de cuivre est laminée à des tolérances étroites et peut être usinée près des côtés. Les canaux de refroidissement peuvent être forés avec précision et situés aussi près des arêtes et coins que le dicte l'épaisseur minimale de paroi nécessaire pour éviter les fuites sous la pression de l'eau. Finalement, l'espace entre chevrons peut être étroit, de sorte que cette zone critique non refroidie est virtuellement éliminée. Concernant les propriétés physiques, la conductivité thermique du cuivre est dix fois supérieure à celle de la fonte et le fait que, en raison de la résistance mécanique du cuivre, la température doit être maintenue en dessous de 120 °C, signifie que plus de chaleur est extraite du HF lors de l'utilisation de chevrons en cuivre comparé à d'autres systèmes de refroidissement par chevrons. Pour éviter cet effet, une solution de conception a été trouvée où des briques réfractaires à faible conductivité et haute alumine sont installées du côté face chaude du chevron en cuivre. Selon l'expérience d'exploitation, une couche d'accrétion extrêmement stable protège en outre le chevron et évite les pertes thermiques élevées du HF.
Résultats sur le terrain avec chevrons en cuivre
Les résultats sur le terrain avec les chevrons en cuivre ont montré de très bons résultats. Après 9 ans d'exploitation, les chevrons en fonte montrent généralement des signes importants d'usure, fissures et tuyaux de refroidissement exposés, tandis que les chevrons en cuivre ont une apparence quasi neuve, avec des arêtes et coins nets. Le matériau de cuivre restant a maintenu ses propriétés physiques originales après cette période. Les aspects techniques majeurs de l'utilisation de chevrons en cuivre sont résumés ci-dessous :
- Pour un système de chevrons en cuivre avec trois rangées de chevrons en cuivre dans la zone ventre/bas de gueulard et chevrons en fonte dans la zone restante, l'extraction de chaleur et les taux de circulation d'eau de refroidissement sont comparables avec un système à chevrons en fonte pur. Dans certains cas, l'extraction de chaleur des chevrons en cuivre est même inférieure à celle des chevrons en fonte, en raison de la couche d'accrétion stable.
- Les chevrons en cuivre, contrairement aux chevrons en fonte et aux plaques de refroidissement en cuivre, n'ont pas besoin de tenons ou de nez. Les chevrons en cuivre présentent une surface lisse à l'intérieur du HF et n'interfèrent pas avec les couches de charge, ce qui affecte habituellement négativement la perméabilité gazeuse dans la zone de paroi.
- Puisque des couches d'accrétion stables se forment devant les chevrons en cuivre, il n'est pas nécessaire d'installer du matériau réfractaire coûteux qui est remplacé par des croûtes après un certain temps. Dans un système de chevrons en cuivre, la vie additionnelle possible gagnée par le matériau réfractaire coûteux est négligeable comparée à la durée de vie globale attendue. Les chevrons peuvent donc être installés avec des réfractaires bon marché.
Au total, le HF refroidi par chevrons en cuivre est, dans ses parties liées aux éléments de refroidissement, environ 10 % plus cher en coûts d'investissement qu'un HF avec un système de chevrons classique, et 5,4 % plus cher qu'un HF avec des plaques de refroidissement en cuivre densément empilées. Cela est compensé par un matériau réfractaire moins cher devant les chevrons en cuivre et par la durée de vie plus longue des chevrons en cuivre.
Creuset du HF (Hearth)
Une opération de haut fourneau continue et sans à-coups, ainsi qu'une bonne qualité de coke, sont des prérequis pour une longue durée de vie du creuset. Un PCI (injection de charbon pulvérisé) élevé met au défi la durée de vie de campagne du creuset en raison de la réduction de la perméabilité et de l'augmentation de la turbulence. Un grand volume de creuset et une profondeur de cuvette (sump) réduisent les vitesses des liquides. Des vitesses de liquides plus faibles résultent en une charge thermique plus faible. Une charge thermique plus faible résulte en des températures de revêtement plus basses et des températures de revêtement plus basses résultent en une durée de vie plus longue.
Le creuset du HF fait face à des conditions de processus et d'exploitation exigeantes, donc la performance du revêtement du creuset est critique. La performance du creuset du HF est actuellement le facteur limitant dans de nombreuses usines existantes et l'état du creuset détermine la durée de vie de campagne. L'écoulement des liquides introduit une usure considérable par des mécanismes tels que l'érosion et la dissolution du carbone. De plus, l'intégrité structurelle du creuset est susceptible d'être affectée car l'expansion pendant le chauffage peut causer un déplacement.
Comme mesures pour prolonger la durée de vie du creuset, il est nécessaire d'augmenter la capacité de refroidissement du creuset et d'améliorer les qualités des blocs de carbone utilisés pour le creuset. Pour la section de paroi du creuset soumise à la plus grande érosion (la partie sous chaque tuyère), un chevron en fonte ou un chevron en cuivre offrant une haute conductivité thermique est également utilisé. En outre, la température de l'eau de refroidissement doit être abaissée. Pour le creuset, un système de refroidissement à deux étages ou un système de refroidissement en forme de beignet (doughnut) dont le taux de refroidissement est ajustable est normalement employé pour prévenir que le "dead man" ne devienne inactif en raison d'un sur-refroidissement. Pour le réfractaire du fond, une combinaison de blocs de carbone et de revêtement céramique intérieur est utilisée. La durée de vie des blocs de carbone a été prolongée principalement grâce aux améliorations de la conductivité thermique et de la résistance à la fonte de la fonte des matériaux réfractaires. Les conceptions avancées de creuset de HF incluent le refroidissement par eau du fond et le refroidissement de la chemise du creuset car cela fournit plus d'espace à l'intérieur de la coque.
Conception améliorée du creuset et de la tuyère
La tuyère est exposée à un environnement extrêmement dynamique. Non seulement les températures et pressions sont élevées, l'attaque chimique est substantielle et le forage et le bouchage fréquents de la tuyère compliquent encore les circonstances. Concevoir la tuyère ultime capable de faciliter l'opération du HF pour sa durée de vie de campagne de plus de 20 ans est l'un des défis les plus exigeants imposés aux concepteurs de HF. Aujourd'hui, des résultats optimaux peuvent être obtenus avec un refroidissement supérieur de la coque autour de la tuyère, une conception de revêtement redondante et une capacité de surveillance suffisante.
La profondeur de la cuvette (distance de la tuyère à la surface du fond) du creuset semble être le facteur décisif dans l'usure de la paroi du creuset par l'écoulement de la fonte pendant la coulée. Il est recommandé que le "dead man" repose soit complètement sur le fond du creuset, soit flotte complètement dans la cuvette de fonte. Pour prévenir l'usure en "pied d'éléphant", la flottaison partielle du "dead man" doit être évitée. En raison de l'usure du fond avec le temps, un objet reposant initialement complètement sur le fond peut devenir partiellement flottant. La profondeur de la cuvette doit donc être choisie dès le départ à un niveau tel que le "dead man" puisse flotter. La profondeur critique nécessaire dépend de la taille et de la méthode d'exploitation du HF.
Il faut tenir compte du fait que des changements dans la composition de la charge peuvent entraîner un changement dans la situation et dans les écoulements de fonte dans le creuset lors de la coulée, si l'épaisseur moyenne de la couche de charge et donc la contrainte de compression de la charge sur le "dead man" est modifiée. Un exemple est la différence entre l'exploitation tout coke et l'exploitation avec des taux élevés d'injection d'huile ou de charbon. Une autre possibilité pour prévenir l'usure progressive de la paroi du creuset sous la tuyère est d'affiner la chemise du creuset et d'augmenter l'épaisseur du revêtement réfractaire de cette zone.
La technique de coulée et la conception de la tuyère ont une grande influence sur la durée de vie de campagne du HF. Des calculs de modèle et des essais de coulée ont été réalisés sur un modèle à l'eau 1:10 (1,4 m de diamètre) d'un HF de 14 m de diamètre de creuset, ayant un lit compacté simulant le "dead man". De ces essais, il a été recommandé que le HF ne soit pas vidé au point où le gaz peut s'échapper. L'observation de ce taux peut prévenir la formation de tourbillons favorisant l'usure dans la zone de joint fond-paroi. Les interruptions du processus de coulée doivent être maintenues aussi courtes que possible. Cela empêche le métal fondu chaud et non saturé, de la zone de fusion, d'entrer en contact avec le revêtement réfractaire, où il peut dissoudre la brique de carbone. Le diamètre de la tuyère doit être maintenu petit, car cela aide à réduire le niveau global du débit.
L'influence de la longueur de la tuyère sur la contrainte d'écoulement de la paroi du creuset a été étudiée par des calculs et par modélisation. Avec des tuyères plus longues, le point d'attaque de l'écoulement dérive vers la gauche et la droite de la tuyère. L'intensité du point d'attaque diminue avec l'augmentation de la distance par rapport à la tuyère. L'objectif de contrôle de processus pour les HF est donc de maintenir la tuyère aussi longue que possible afin de déplacer l'écoulement de coulée de la paroi du creuset vers l'intérieur du creuset.
Une conception de tuyère a été installée sur l'un des HF, où une encapsulation en cuivre non seulement rendait la région de la tuyère étanche au gaz mais la protégeait également de l'infiltration d'eau.
En général, les briques de tuyère doivent être supérieures en résistance aux alcalis, à l'écaillage, à l'oxydation, à la fusion dans la fonte, au laitier, et à l'ouverture par l'oxygène. Afin de stabiliser la tuyère, des briques Al2O3-C-SiC, avec une bonne durabilité, ont été développées et appliquées dans un HF. Le matériau développé a montré d'excellentes performances, à l'exception de la résistance à l'oxydation. De plus, les blocs de carbone ont une résistance plus faible à la fusion dans la fonte et une résistance plus faible à l'oxydation que le matériau Al2O3-C-SiC.
Réfractaires améliorés
Le choix des bons réfractaires et systèmes de refroidissement à chaque zone du HF est critique pour une longue durée de vie de campagne. Les conceptions de réfractaires sont développées en continu et sont aujourd'hui bien éprouvées quant à leurs longues campagnes de productivité. Les dernières conceptions et matériaux sont appliqués dans une approche intégrée, tenant compte de la durée de vie de campagne, des opérations de processus, des exigences de refroidissement, de la disposition de l'usine et des procédures de construction.
Gueulard supérieure (Upper stack)
Dans la gueulard supérieure, où l'usure est principalement mécanique, le réfractaire pour le revêtement du HF a évolué au fil des ans, passant d'une brique en argile de feu normale, avec 39 % Al2O3, à une qualité d'argile de feu pressée à sec et dense, avec environ 45 % Al2O3. Son avantage pour cette zone est une bonne résistance à l'abrasion et une haute résistance à l'oxydation. Comme la résistance aux chocs thermiques est un problème, dans les zones critiques de la gueulard supérieure, différents types de revêtements composites sont utilisés, qui impliquent des briques avec 60 % Al2O3 et du carbure de silicium pour améliorer la résistance aux chocs thermiques. Sa durabilité adéquate, qui ne peut être améliorée qu'à des coûts significativement plus élevés en utilisant des briques de grade supérieur, ne donne lieu à aucune attente de nouveaux développements pour cette zone.
Zones inférieures : culot, ventre, bas de gueulard jusqu'au niveau des tuyères
Les zones sous la gueulard supérieure, c'est-à-dire culot, ventre, bas de gueulard jusqu'au niveau des tuyères, sont en plus exposées à l'usure thermique et chimique. Cela signifie usure par températures élevées, flux de chaleur élevés et fluctuants et attaque chimique par alcalis, zinc, laitier, etc. couplée à l'abrasion.
Les solutions d'usure pour ces zones peuvent aussi être divisées en solution thermique et solution réfractaire.
La solution thermique est le graphite, le semi-graphite et les briques SiC, les briques SiC ayant trouvé acceptation pour cette zone en raison de la dureté de la matière première. Dans l'un des hauts fourneaux, le revêtement du culot a été amélioré par rapport au rechargement de 1980, passant d'un système combiné graphite/semi-graphite à une conception full graphite, car une conception réfractaire full graphite pourrait mieux faire face aux températures élevées et aux fluctuations de température.
Du parallèle du culot jusqu'à la gueulard moyenne, le système réfractaire est une combinaison de graphite et de carbure de silicium. Le but principal du graphite est de refroidir le carbure de silicium à des températures relativement basses, tandis que le but principal du carbure de silicium est de protéger le graphite de l'abrasion. Comme solution réfractaire pour le culot, le ventre et le bas de gueulard, l'utilisation de briques spéciales en corindon sialon a été développée. La conductivité de cette brique est bonne, bien qu'elle ne varie pas beaucoup avec la température et est inférieure à celle des briques en carbure de silicium. Les grades de briques en corindon sialon ont un grain de corindon et un système de liaison non-oxyde similaire aux briques SiC. Des résultats d'exploitation satisfaisants ont déjà été obtenus avec ces briques.
Réfractaires du creuset du HF
Les réfractaires du creuset des HF déterminent normalement la durée de vie de campagne d'un fourneau. La sélection correcte des matériaux, la spécification, l'inspection et l'installation sont décisives pour un creuset de fourneau sûr et sans problème.
En principe, le revêtement réfractaire des creusets de HF construits au cours de la dernière décennie peut être subdivisé en conceptions de revêtement « noir » et « noir/blanc ». Pour les creusets noirs, soit des blocs de carbone de petit format, soit de grand format, de qualités variables, sont utilisés. Les conceptions noir/blanc ont soit des couches céramiques dans le fond sous ou au-dessus des couches de fond en carbone, avec des parois de creuset rechargées faites de blocs de carbone ou d'additifs avec des hauteurs variables de revêtement de calotte céramique. Une autre définition pour une construction de revêtement de creuset est la « solution thermique », utilisant des réfractaires à haute conductivité combinés avec un refroidissement puissant, et la « solution réfractaire », impliquant des matériaux réfractaires à faible conductivité.
La variante de revêtement « solution thermique » a dû être améliorée concernant les propriétés thermo-mécaniques et thermo-chimiques. Les propriétés des briques, qui sont affectées par le choix des matières premières et le processus de fabrication des briques, agissent largement dans des directions opposées et doivent être évaluées pour leur effet dans l'application opérationnelle.
Les grades modernes améliorés de briques de revêtement de creuset basés sur le carbone visent à améliorer une propriété considérée comme importante, si possible sans détériorer les autres. Cela est réalisé par le choix de la matière première, du processus de fabrication et d'additifs métalliques et/ou céramiques dans le mélange brut. Ainsi, les divers producteurs de briques travaillent de différentes manières, souvent en étroite coopération avec les usines de HF et les instituts de recherche. Les développements suivants ont conduit à de nouvelles avancées :
- Introduction d'Al2O3 très finement distribué dans la matrice de liaison
- Imprégnation avec des solutions colloïdales de SiO2
- Ajout de Si ou de modifications contenant du Si à la matrice de liaison, qui forment du SiC et/ou des liaisons Si-O-N sous des conditions de cuisson appropriées
- Imprégnation de goudron avec post-cuisson
Les additifs ne sont généralement pas utilisés dans les briques en graphite. Les additifs d'oxydes métalliques sont réduits à des températures de combustion élevées. Les briques semi-graphite deviennent micro-poreuses par de tels additifs. Il existe certaines briques semi-graphite avec seulement des additifs Si et SiC et d'autres dans lesquelles de la poudre Al2O3 est mélangée pendant le mélange.
La brique en carbone amorphe micro-poreuse est également produite à partir de la brique en carbone amorphe traditionnelle basée sur l'anthracite, par l'ajout de silicium ou de modifications de silicium au mélange de brique. L'Al2O3 est également ajouté pendant le mélange par d'autres producteurs pour améliorer la résistance à la dissolution par la fonte sous-saturée. L'inconvénient, que l'Al2O3 peut réagir avec les alcalins infiltrés entraînant une augmentation de volume et l'écaillage de la brique, doit être toléré.
La résistance à la dissolution dans la fonte et à l'infiltration de la fonte est considérée comme plus importante par les fabricants et les utilisateurs. Avec la tendance vers des pores encore plus fins et vers des types de briques à super-micro-porosité, la matière première a été optimisée concernant la préparation et la pureté dans le mélange. Si nécessaire, le mélange incorpore également une proportion plus grande de graphite.
Les avantages potentiels soulignés sont : (i) conductivité thermique plus élevée, (ii) longueur réduite des blocs dans la direction traversante, (iii) l'utilisation de ciment libère les contraintes thermiques, (iv) conductivité thermique améliorée du creuset car les briques sont en contact étroit avec les chevrons, (v) la faible porosité, développée pendant la fabrication par chauffage et pression simultanés, minimise la pénétration d'eau et de fer, et (vi) haute résistance aux alcalis.
Comme solution réfractaire pour le creuset, les briques incorporées sont caractérisées par une haute résistance aux mécanismes d'usure à hautes températures. On tente de minimiser le taux d'usure jusqu'à l'application du système de refroidissement depuis l'extérieur. De tels blocs de carbone sont basés sur la matière première anthracite.
Pour une brique en anthracite, la haute résistance et la faible solubilité dans la fonte sont mentionnées comme avantages. La faible conductivité thermique, le haut module d'élasticité et le coefficient de dilatation thermique plus élevé comparé au graphite, et la résistance plus faible aux alcalis sont désignés comme inconvénients.
Une « coupe céramique » (ceramic cup) a également été suggérée et installée sur plusieurs HF, comme solution réfractaire pour le creuset. On peut voir du calcul des isothermes que l'isotherme de 800 °C, qui est responsable de la formation de la couche cassante dans les réfractaires au carbone, se trouve dans le matériau céramique. En combinaison avec une profondeur de cuvette suffisante du creuset, la coupe céramique est une mesure de soutien supplémentaire pour prévenir l'usure des blocs de carbone, surtout le « pied d'éléphant ».
Instrumentation complète et fiable
Comme le creuset du HF est vu comme le facteur clé pour la longueur d'une campagne, la surveillance de la progression de l'usure dans le creuset est d'une grande importance. Les mesures de température par thermocouples sont utilisées pour surveiller l'avancement de l'usure dans le creuset et les thermocouples sont installés dans une grille de niveaux variables dans la paroi du creuset. Les thermocouples NiCr-Ni sont normalement empoisonnés dans la plage de température au-dessus de 600 °C et peuvent alors indiquer un niveau de température trop bas. Par conséquent, les thermocouples ne doivent être placés que là où des températures au-dessus de 400 °C ne sont pas attendues. Ces problèmes sont évités en utilisant des thermocouples interchangeables avec un tube de protection approprié.
Il faut noter que les thermocouples indiquent seulement l'usure locale et une surveillance complète n'est possible qu'avec une densité extrêmement élevée de thermocouples. En général, il est donc possible de détecter seulement le cours moyen de l'usure. Une méthode alternative de surveillance de la progression de l'usure est l'utilisation d'une caméra thermo-visuelle ou de sondes de flux de chaleur.
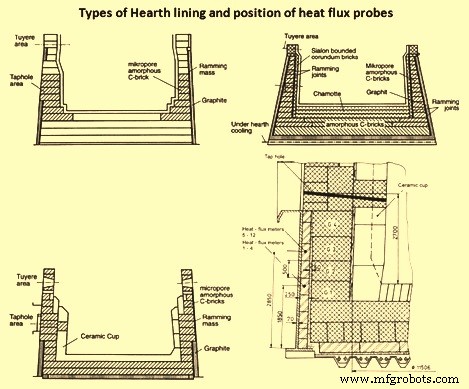
Dans le cadre d'un programme de recherche, une série de 12 sondes de flux de chaleur ont été installées dans la maçonnerie de briques du creuset d'un haut fourneau, pour mesurer directement la densité de flux de chaleur. Les avantages suivants des sondes de flux de chaleur par rapport aux thermocouples sont soulignés :
- Les sondes de flux de chaleur peuvent être installées près de la chemise du HF dans des zones plus froides du revêtement réfractaire. Par conséquent, la durabilité est plus élevée comparée aux thermocouples.
- Le revêtement réfractaire en blocs de carbone n'est pas endommagé.
- Au lieu de plusieurs thermocouples, un seul capteur à un endroit de mesure est nécessaire pour déterminer la densité de flux de chaleur.
- Les sondes de flux de chaleur réagissent plus sensiblement aux dommages dans la maçonnerie réfractaire.
Les calculs concernant une distribution locale optimale des sondes de flux de chaleur ont montré qu'une distance entre deux sondes de 3 m semble suffisante pour un contrôle d'usure fiable et complet. Afin d'atteindre une certitude égale avec des thermocouples, ceux-ci devraient être placés au milieu de la maçonnerie en blocs de carbone avec des distances entre eux d'environ 1 m. Le profil d'usure est généralement calculé sur la base des données données sur la densité de flux de chaleur.
Différents types de revêtements de creuset et position des sondes de flux de chaleur sont montrés à la figure 1.
Processus de fabrication
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Principales considérations de conception pour les hauts fourneaux et leurs équipements auxiliaires
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau