



Prolonger la campagne du haut fourneau : Stratégies correctives éprouvées
Mesures correctives et durée de vie de campagne d'un haut fourneau
Le coût de reconstruction ou de rechargement d'un haut fourneau (HF) est très élevé. Par conséquent, les techniques pour prolonger la durée de vie de campagne des HF sont importantes et doivent être poursuivies activement.
Les grands HF ont généralement un rendement de campagne légèrement supérieur par unité de volume. Cette différence est due au fait que les grands HF sont généralement de conception plus moderne et bien automatisés. Puisque la viabilité d'une aciérie intégrée dépend d'un approvisionnement continu en fonte (HM), ce qui, dans une usine avec un petit nombre de grands HF, accorde une grande importance à une longue durée de vie de campagne.
Catégories de techniques de prolongation
Les techniques pour prolonger la durée de vie de campagne du HF se classent en trois catégories :
- Pratiques opérationnelles – Le contrôle du processus du HF a un effet majeur sur la durée de vie. Le HF doit être exploité non seulement pour répondre aux besoins de production mais aussi pour maximiser sa durée de vie. Il est donc nécessaire de modifier les pratiques opérationnelles au fur et à mesure que la campagne progresse et en réponse aux zones problématiques pour maximiser la durée de vie.
- Mesures correctives – Une fois que l'usure ou les dommages affectant la durée de vie du HF deviennent évidents, des techniques de réparation d'ingénierie doivent être utilisées ou développées pour maximiser la durée de vie.
- Conceptions améliorées – Au fur et à mesure que des matériaux et équipements améliorés sont développés, ceux-ci doivent être incorporés dans les futures reconstructions pour prolonger la durée de vie des zones critiques du HF, là où c'est rentable de le faire.
Les mesures correctives pour améliorer la durée de vie de campagne du HF sont discutées dans cet article. Les mesures normalement adoptées pour améliorer la durée de vie de campagne du HF sont décrites ci-dessous.
Réparations à froid et gunning (projection de réfractaire)
La maçonnerie réfractaire de la gueulard est généralement exposée à l'usure mécanique dans la partie supérieure et aussi à l'usure thermique et chimique dans la partie inférieure du HF. Pour assurer un fonctionnement stable du HF tout au long de sa campagne, il est nécessaire que le profil de revêtement de la gueulard du HF soit maintenu dans un état équilibré dans la direction circonférentielle.
Le rechargement intermédiaire (re-briquage) de la zone de la gueulard est effectué après l'extinction du HF. Cela prend du temps mais donne une extension de la durée de vie de campagne du HF qui est normalement de plus de 5 ans avec des pratiques opérationnelles normales.
La gueulard et la zone du culot peuvent être gunitées avec des matériaux de coulée à base d'alumine en adoptant la pratique du gunning à froid, ce qui signifie le refroidissement complet du HF et la construction d'échafaudages à partir desquels les opérateurs de gunning peuvent effectuer le travail. Cependant, ce processus prend du temps. Afin de diminuer le temps d'arrêt, un système de gunning à commande à distance a été développé.
Avec l'aide du système de gunning à commande à distance, des réparations avec des matériaux de coulée à base d'alumine peuvent être effectuées sur la gueulard et les zones du culot en utilisant la télévision en circuit fermé pour surveiller le travail. Ce système élimine le besoin pour les ouvriers d'entrer dans un fourneau chaud. L'arrêt total nécessaire pour l'application des matériaux de coulée aux zones du culot et de la gueulard du HF en utilisant cette technique de gunning à commande à distance n'est que de quelques jours. Le nombre de jours dépend de la taille du fourneau, de l'étendue du gunning nécessaire et de la quantité de travail préparatoire effectué.
Le dispositif de gunning à commande à distance est suspendu à une poutre en console par des câbles et inséré par une porte dans le côté de la gueulard près du sommet du HF. Il est ensuite positionné au centre du HF à l'aide d'un portique. L'opérateur de gunning utilise un pistolet à réfractaire à alimentation continue pour appliquer un mélange de matériau monolithique et d'eau sur la paroi du HF à une distance uniforme et sous un angle constant de 90°. Le mécanisme de gunning peut être rotatif à 360° et peut être levé et abaissé pour permettre à l'opérateur d'atteindre toutes les parties de la gueulard. À chaque révolution terminée, le dispositif de gunning est simplement élevé au niveau suivant. L'opérateur peut arrêter la rotation pour gunner davantage dans les zones sévèrement érodées. L'unité est normalement équipée de lumières pour améliorer la visibilité de l'opérateur.
L'avantage de cette technique est que le reprofilage du HF peut être complété en quelques jours d'arrêt contre un grand nombre de jours nécessaires pour le gunning à froid. Puisque l'équipement est opéré par commande à distance depuis une plateforme située à l'extérieur du HF, il n'y a pas besoin d'attendre que le HF refroidisse avant de commencer les réparations de gunning.
Avant l'opération de gunning, le nettoyage de la gueulard et l'élimination des gros dépôts (scabs) est un prérequis important. L'élimination des matériaux réfractaires lâches et/ou des accrétions peut être faite par jet d'eau et le nettoyage de la gueulard peut prendre environ 10 à 15 heures. Pendant le gunning, le rebond du matériau doit être contrôlé. Le matériau de rebond doit être fondu après le démarrage du fourneau. Fondre une grande quantité de matériau de rebond peut apporter plusieurs problèmes à l'opérateur du HF.
Lorsque la procédure de gunning est terminée, le HF est normalement séché par soufflage contrôlé d'air chaud à basse température à travers le HF. La température du gaz de tête est progressivement élevée à environ 400 °C en augmentant la température de l'air chaud. L'objectif est d'élever la température à 150 mm en arrière du matériau appliqué à 120 °C pour chasser l'humidité provenant de l'opération de gunning. Si cela n'est pas fait, alors pendant le chauffage rapide après le démarrage du HF, il peut y avoir un écaillage massif.
La durée d'un arrêt pour ce gunning robotisé dépend de la taille du HF et de l'étendue du gunning nécessaire et se situe normalement dans la plage de 4 à 8 jours. La durée de vie des réfractaires gunités varie et dépend de plusieurs facteurs. Pour un HF qui fonctionne à des niveaux de productivité élevés après les réparations de gunning et sans arrêts fréquents, la durée de vie attendue des réfractaires gunités peut être dans la plage de 9 à 15 mois.
La durée de vie des réparations gunitées peut être prolongée par l'ajout d'attaches à la coque du fourneau. Dans la méthode de gunning hex-frame, un cadre en acier avec des grilles hexagonales est fixé à la coque, où le revêtement en briques est fortement usé, et un matériau de coulée réfractaire est gunité sur le cadre jusqu'à une épaisseur de 150 à 200 mm pour reconstruire le revêtement. L'avantage de cette méthode est que le matériau de coulée peut être entièrement gunité jusqu'au dos des grilles et que le matériau gunité a une haute résistance. La méthode de gunning hex-frame devrait prolonger la durée de vie du revêtement de la gueulard supérieure sous de faibles charges thermiques. L'installation de tuyaux de refroidissement dans la gueulard supérieure peut également donner un support additionnel au réfractaire gunité.
Refroidissement renforcé (Enhanced cooling)
Le refroidissement renforcé dans les zones critiques des parois du HF est une façon de favoriser la prolongation de la durée de vie de campagne. Une zone critique est la tuyère dans un haut fourneau. Dans certains HF, une unité de réfrigération (un refroidisseur) est utilisée pour refroidir l'eau pompée vers les chevrons directement sous la tuyère (la zone avec la plus grande usure de carbone). La température de l'eau des chevrons est réduite à environ 5 °C comparé aux 30 à 35 °C normaux sans l'utilisation d'eau réfrigérée. Cette eau réfrigérée aide à une formation plus rapide et plus épaisse de la croûte (skull) dans cette zone. En conséquence, l'épaisseur de la couche de solidification dans le creuset augmente et la température de la brique de carbone diminue en conséquence.
Un système de refroidissement sous le creuset est parfois utilisé dans le cas où il y a une tendance à l'augmentation de la température dans le fond du creuset. Des tuyaux de refroidissement sous le creuset à un espacement désiré de 500 mm sont installés sur le HF lors des arrêts planifiés. De l'eau en recirculation est passée à travers ces tuyaux pour extraire la chaleur. Cela aide à la chute brutale de la température locale. Un système de refroidisseur pour refroidir la température de l'eau de recirculation est aussi parfois utilisé pour rendre l'extraction de chaleur plus efficace.
Pour une amélioration supplémentaire de la durabilité du revêtement de la gueulard supérieure, une méthode dans laquelle des pièces moulées en fer refroidies à l'eau sont installées a été développée. Des pièces moulées en fer refroidies à l'eau sont installées de manière à être exposées dans le HF, et un matériau de coulée réfractaire est injecté (grouted) dans l'espace entre le revêtement en briques usé et les pièces moulées en fer refroidies à l'eau. Les pièces moulées en fer refroidies à l'eau peuvent supporter plus adéquatement les variations de charge thermique que les réfractaires. Des pièces moulées en fer refroidies à l'eau sont installées dans certains HF dans la zone de la gueulard supérieure pour la prolongation de la campagne.
Des éléments de refroidissement cylindriques (connus sous le nom de cigar coolers) sont également utilisés comme ancrage de réfractaire refroidi à l'eau ou insert de chevron pendant les réparations correctives des HF pour la prolongation de la durée de vie de campagne. Les cigar coolers fournissent aussi des alternatives rentables pour prolonger la durée de vie des nouveaux revêtements réfractaires, qu'ils soient installés pendant les rechargements, les réparations ou dans de nouveaux fours. En plus de l'installation de tels coolers dans un HF nouvellement rechargé et comme ancrages de réfractaire, leurs configurations de plaque de montage incluent des ports d'injection de coulis intégrés pour économiser les coûts et le temps d'installation. De plus, des coolers cylindriques jumeaux spéciaux peuvent être montés sur une bride ou plaque commune contenant un tel port de coulis intégré. Cette unité jumelle peut alors être installée à n'importe quel emplacement sur la gueulard du fourneau qui nécessite du coulis, sans avoir besoin de percer des trous dans la gueulard et de souder des buses de coulis en place. Les coolers cylindriques peuvent également être utilisés pour rétablir le refroidissement dans les chevrons défaillants. Les coolers sont insérés à travers la coque dans des ouvertures prévues dans le chevron. Ces ouvertures peuvent être percées au lance ou une découpe à l'eau haute pression peut être employée. Le motif de localisation et la taille des coolers dépendent de la configuration réelle du chevron et de la localisation des tuyaux coulés, boulons de montage et connexions de tuyauterie.
Injection de coulis (Grouting) et soudage de la coque du HF
L'injection de coulis de la coque du HF est une technologie bien connue pour favoriser une longue durée de vie de campagne. L'injection de coulis du creuset du HF, c'est-à-dire l'injection de matériau réfractaire plastique à travers la coque depuis l'extérieur, est effectuée : (i) pour remblayer après les réparations, (ii) pour contrer les fuites de gaz dans la zone de la tuyère, (iii) dans les « zones fragiles » (brittle zones) de la paroi du creuset, et (iv) en cas d'augmentation de température dans la paroi du creuset.
Lors de l'injection de coulis dans la région du creuset, les tuyères et les sommets des coudes doivent être fermés. Puisque le matériau de coulis s'écoule bien, il suffit de régler la pression d'injection à 5 kg/cm². Cela empêche les résidus de briques dus à l'accumulation de pression de coulis d'être poussés dans le HF. La coque du HF doit être refroidie pour prévenir la vaporisation excessivement rapide des plastifiants et la formation de fissures consécutive. Des masses sans eau sont normalement utilisées.
Le soufflage de gaz hors de la tuyère est causé par une combustion insuffisante de la masse en raison de la haute conductivité thermique des briques SiC utilisées dans cette zone et par la détérioration du mortier utilisé entre la brique et la coque. Pour prévenir le soufflage de gaz, des contre-mesures d'amélioration sont pratiquées. Ces contre-mesures sont données ci-dessous :
- Injection de goudron et de résine à travers la coque du HF autour de la tuyère pour boucher le passage de gaz.
- Rammage de l'intérieur de la tuyère. Afin d'intercepter le passage de gaz à travers les joints de briques de la tuyère, le rammage d'un matériau de type résine est généralement effectué.
- Injection de résine dans la tuyère pour intercepter le passage de gaz à travers les joints de briques de la tuyère, l'injection de résine dans les tuyères à l'aide d'un canon à boue est parfois effectuée.
- Amélioration de la méthode et du matériau pour l'application du gunning autour de la tuyère pour prévenir la génération de vides.
La coque du HF doit résister aux pressions d'exploitation et réfractaires élevées, aux contraintes thermiques, aux charges de charge et avoir de nombreuses découpes pour les connexions des systèmes de refroidissement interne par eau. Les fissures dans la coque causent des fuites de gaz. Les concepts suivants pour minimiser les fissures sont pratiqués :
- La forme doit être aussi simple que possible.
- Une conception qui restreint le mouvement de la coque, comme un anneau de raidisseur (ring girder), doit être évitée.
- L'épaisseur de la coque doit être aussi mince que possible.
Pour répondre à ces conditions, le matériau de la coque du HF doit avoir une excellente élasticité et soudabilité. L'utilisation de techniques d'éléments finis permet des plaques de coque significativement plus minces, comparé à une pratique de conception sophistiquée et un design optimisé, pour donner une plus grande capacité à résister à la fissuration dans la dernière partie de la campagne.
La découpe de sections fissurées de la coque et le remplacement par une pièce de coque pré-revêtue est effectué sur certains HF. On voit généralement qu'à peu près simultanément avec le début des dommages des plaques de refroidissement, des fissures se produisent sur la coque, commençant au coin de la section où la plaque de refroidissement est montée. Une partie de la coque doit donc être découpée pendant l'extinction et une coque pré-revêtue de matériaux de coulée réfractaires pour environ 150 mm doit être installée.
Remplacement des chevrons et refroidisseurs
Les plaques de refroidissement endommagées sont plus faciles à remplacer, alors qu'il est pratiquement très difficile de changer les chevrons de refroidissement et il devient souvent nécessaire d'éteindre le HF. La portion de la coque du fourneau au lieu du chevron endommagé est découpée et enlevée avec le chevron de refroidissement endommagé. Si nécessaire, le matériau doit être ratissé et les bords coupés de la coque du HF sont préparés pour le soudage. Ensuite, la nouvelle pièce de plaque de coque avec les chevrons de refroidissement montés dessus est mise en place et alignée. La plaque de coque est ensuite soudée. Pendant le changement de chevron de refroidissement, il est nécessaire de prévoir le coulis. Après le soudage, le coulis doit être effectué pour remplir les vides entre le refroidisseur remplacé et le reste du revêtement du HF. Le changement du chevron de refroidissement endommagé améliore la durée de vie de campagne du HF.
Soufflante et conduite d'air froid (Air blower and cold blast main)
Il est important d'éviter les pannes de la soufflante et de la conduite d'air froid car cela peut soudainement mettre le HF hors soufflage et cela de manière non contrôlée. Dans de tels cas, le laitier peut entrer dans les tuyères et même dans les tuyaux de tuyère, et, dans des cas exceptionnels, dans le tuyau de distribution (bustle pipe) et les conduites d'air chaud. De tels problèmes nécessitent de longues périodes non planifiées hors soufflage, qui ont un effet néfaste sur la durée de vie de campagne du HF. Pour réduire la possibilité de telles pannes, une soufflante de secours, une bonne maintenance et une inspection de routine du système d'air froid sont nécessaires.
L'isolation du système d'air froid, souvent réalisée pour économiser l'énergie, augmente généralement la température de travail du système d'air froid et rend les inspections de routine plus difficiles.
Fourneaux à air chaud et conduite d'air chaud (Hot blast stoves and hot blast main)
Le fourneau à air chaud est un équipement critique par rapport à la durée de vie de campagne du HF. Le fourneau doit fonctionner sans problème et sans arrêt pendant toute la durée de vie de campagne du HF. Le fourneau à air chaud avec chambres de combustion externes est la technologie de pointe pour des températures d'air chaud supérieures à 1200 °C. Ces fourneaux sont normalement équipés de brûleurs en céramique. La température de soufflage est régulée dans une chambre de mélange sphérique. Un revêtement protecteur spécial est souvent utilisé pour prévenir la corrosion sous contrainte intergranulaire.
Outre les fourneaux à air chaud, le système de conduite d'air chaud a aussi besoin d'attention pour qu'il puisse être exploité en toute sécurité et économiquement. L'expansion égale du tuyau de distribution (bustle pipe) vers le centre du HF est très importante. Pour cela, l'utilisation de suspensions à trois points au niveau du tuyau de distribution est souhaitée. L'expansion égale de l'anneau est normalement obtenue par de petits mouvements verticaux. Avec cette conception, un optimum de sécurité opérationnelle aux tuyères est atteint, ainsi qu'un accès facile pour changer les tuyères.
Les douilles de tuyère avec compensateurs multicouches sont caractérisées par de faibles pertes de charge et de bonnes caractéristiques d'écoulement, assurant ainsi une faible radiation thermique avec un revêtement optimal.
En ce qui concerne le point fixe de la conduite d'air chaud vers le fourneau, on sait que l'expansion de la coque de la conduite d'air chaud est grande, puisqu'elle couvre une longue distance entre le HF et le premier fourneau chaud. Avec un arrangement à trois maillons, les problèmes d'expansion et de revêtement réfractaire sont généralement surmontés.
Normalement, les buses de la conduite d'air chaud et la buse d'air chaud du fourneau sont sur le même axe. Selon la longueur du joint de dilatation de la vanne d'air chaud, le mouvement dans cette zone est normalement limité à +/- 10 mm. Pour cette raison, des points fixes doivent être construits devant ou entre les fourneaux qui sont capables de prendre la poussée des joints de dilatation ainsi que la force de frottement du revêtement réfractaire. Selon la taille du système de conduite d'air chaud, ces forces peuvent être dans la plage de 60 à 120 tonnes. S'il n'y a pas de points fixes, il y a encore une sorte de mesure restrictive due à l'accumulation d'un centre de masse au centre de l'arrangement de la conduite d'air chaud, ce qui fait que l'expansion se déplace à la fois dans la direction du fourneau et du dernier fourneau. Cela génère de nombreux problèmes au niveau du tuyau de distribution et des joints de dilatation de la vanne d'air chaud.
Dans les fourneaux à air chaud modernes, il y a trois à six vannes d'air chaud (selon le système d'usine et le nombre de fourneaux) installées comme vannes d'arrêt de fourneau, vannes d'isolement du HF et vannes d'évent pour la conduite de distribution principale. Ces vannes d'air chaud fonctionnent généralement à des températures d'air chaud pouvant aller jusqu'à 1500 °C et à des pressions de soufflage jusqu'à 5,5 kg/cm². Les vannes d'air chaud sont présentement de conception en acier fabriqué et sont refroidies à l'eau.
Un brûleur avec une bonne performance de combustion est l'un des prérequis pour un fonctionnement sans problème du fourneau chaud. Le remplacement du brûleur de fourneau peut être fait à froid en environ trois mois, ou à chaud en environ deux semaines. La réparation des brûleurs de fourneau endommagés et la mise en œuvre d'un modèle informatique pour ajuster les paramètres de combustion du fourneau permettent un fonctionnement plus efficace du fourneau à air chaud et permettent au système d'air chaud de fournir une température d'air chaud plus élevée. En général, la pulsation et la vibration du fourneau doivent être contrôlées.
Vanne de contrôle d'air chaud (Hot blast control valve - HBCV)
La vanne de contrôle d'air chaud (HBCV) a été développée pour contrôler le débit d'air chaud à chaque tuyère du HF. Avec ces vannes, il est possible de contrôler l'équilibre circonférentiel du niveau de la ligne de stock au sommet et cela conduit à des améliorations dans l'état du HF. La HBCV aide aussi dans certaines opérations innovantes de HF telles que le soufflage pulsé et le nouveau contrôle de coulée. L'exploitation avec HBCV permet aux opérateurs de HF d'ajuster la vitesse de descente de la charge, l'élimination des échafaudages sur la paroi du fourneau et l'extension du temps de coulée. En résultat de la réduction des fréquences de coulée, l'opération du HF est plus stable.
Rigoles de la coulée (Cast house runners)
Le débit de la fonte et du laitier liquide dans le système de rigoles a augmenté avec l'augmentation de la productivité des HF. Par conséquent, la conception de la rigole de fonte est devenue un paramètre extrêmement important. Si la rigole est trop courte, alors la séparation fonte-laitier liquide est mauvaise, une usure élevée est attendue dans la zone du bloc écumeur (skimmer block), et la température du laitier liquide est élevée ce qui est néfaste pour la rigole secondaire. D'un autre côté, si la rigole est trop longue, il y a une expansion et une corrosion élevées de la rigole. Par conséquent, la longueur de la rigole doit être optimale. De plus, si la rigole est trop étroite, l'écoulement est turbulent et la température du revêtement est élevée, les deux entraînant une corrosion accrue du revêtement réfractaire. Inversement, si la rigole est trop large, alors les pertes thermiques sont indûment élevées et une plus grande quantité de réfractaire est requise pour le revêtement initial.
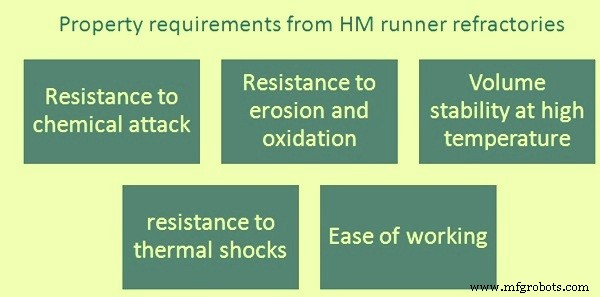
La durabilité des matériaux réfractaires pour la rigole de fonte est déterminée par la charge mécanique, chimique et thermique. Les exigences de propriétés du matériau réfractaire pour la rigole sont les suivantes (Fig 1) :
- Résistance requise à l'attaque chimique par la fonte et le laitier liquide.
- Résistance à l'érosion et à l'oxydation des constituants individuels du matériau de la rigole.
- Nécessité de stabilité volumique à hautes températures.
- Résistance aux chocs thermiques nécessaire.
- Facilité de mise en œuvre.
Les matériaux réfractaires pour rigole doivent être faits de matières premières de haute pureté. Ils doivent être chimiquement neutres car ils restent en contact avec la fonte et le laitier liquide pendant longtemps. Les matières premières de base utilisées de nos jours pour les réfractaires de rigole sont le corindon fondu, la bauxite, l'andalousite et la chamotte. Le SiC et le Si3N4 sont ajoutés comme agents anti-oxydation. De plus, des matériaux métalliques tels que la poudre d'aluminium et de silicium sont parfois nécessaires pour lier les matériaux. Principalement de l'eau est ajoutée comme phase liquide.
Un mélange de ramming non toxique et un matériau de coulée non dangereux à faible humidité ont également été développés pour l'utilisation dans les rigoles du HF. Les techniques de revêtement pour les rigoles principales ont été développées en parallèle avec l'amélioration de la qualité des matériaux de rigole, passant des matériaux monolithiques normaux avec ramming à la technique de coulée très moderne.
Machines de forage et gunning de tuyère (Tap hole drilling and gunning machines)
Les machines de forage et gunning de tuyère doivent être installées dans des endroits où elles sont sûres concernant le feu, la poussière et la saleté. En plus de cela, la disponibilité doit être élevée et la maintenance facile, pour éviter les retards de coulée.
Contrôle des émissions de la coulée (Cast house emission control)
Le contrôle des émissions de la coulée dans le HF n'est pas une exigence légale dans de nombreux pays. Cependant, où une telle exigence existe, la pleine disponibilité du système de dépoussiérage est nécessaire pour assurer la continuité de l'opération du HF. En raison du durcissement constant de la législation environnementale dans certains pays, une réduction des émissions de fumées de la coulée est devenue nécessaire pour certains opérateurs, pendant la campagne en cours du HF. Les filtres à manches peuvent causer des problèmes en termes de capacité de température, car l'air résiduel avec une température de plus de 150 °C doit être nettoyé à l'ouverture de la tuyère.
Usine de nettoyage du gaz (Gas cleaning plant)
Le système de nettoyage de gaz de tête de type humide d'un HF moderne consiste généralement en un récupérateur de poussière, le cyclone et le laveur humide (wet scrubber). Des pertes de charge se produisent dans le récupérateur de poussière et le cyclone, ainsi que dans le laveur Venturi. L'exploitation d'un HF avec une entrée de chlore plus élevée peut causer des problèmes de corrosion dans le système de lavage. Selon le taux, l'injection de charbon introduit un supplément de 0,2 kg/tHM à 0,3 kg/tHM de chlore dans le HF et cela cause des problèmes de corrosion au système de nettoyage de gaz de tête humide. Cela rend nécessaire le revêtement du laveur, ainsi que des actions additionnelles concernant le pH de l'eau. Une attention particulière est nécessaire pour l'usure dans l'usine de nettoyage de gaz. Un revêtement en basalte fondu est normalement utilisé. Un revêtement de matériau résistant aux acides à l'extrémité d'entrée du cône est préféré.
Système de chargement et de distribution (Charging and distribution system)
Les HF qui sont exploités avec un flux de gaz central, rencontrent généralement des températures de gaz de tête élevées au milieu. Cette température peut aller jusqu'à 1000 °C. Dans un tel cas, le refroidissement de la gouttière (chute) du système de chargement sans cloche (bell less top) est une solution possible.
La durée de vie de la plaque d'usure sur la gouttière du système sans cloche détermine le temps maximum entre deux arrêts du HF. La fréquence des arrêts peut être étendue en améliorant la qualité des matériaux utilisés. Le réducteur (gear box) de l'équipement sans cloche est aussi critique pour l'opération du HF. Des problèmes comme la perte d'huile des réducteurs d'ajustement d'angle et l'endommagement du profil de denture de l'anneau de rotation (slew ring) peuvent survenir. La conception du réducteur d'ajustement d'angle doit permettre le remplacement des joints d'arbre de segment pendant les conditions d'arrêt.
Électronique générale et système de contrôle (General electronics and control system)
Normalement, le système électronique et de contrôle n'est pas lié à la durée de vie de campagne du HF. Mais, à mesure que la durée de vie de campagne du HF augmente, le problème de la corrosion et de la détérioration du système électronique et de contrôle, qui est censé durer toute la durée de la campagne, devient une préoccupation majeure. De plus, sur une longue campagne, la disponibilité des pièces de rechange électroniques devient difficile, car la technologie dans le domaine électronique change à une vitesse très rapide.
Par conséquent, il est conseillé d'avoir une unité de secours pour le système de contrôle électronique critique. Cela peut réduire le temps d'arrêt du HF dû à la défaillance du système de contrôle électronique. Cela, à son tour, peut avoir un effet très positif sur la durée de vie de campagne du HF.
Circuits de refroidissement (Cooling circuits)
Dans le système de refroidissement du HF, l'accumulation dans les canalisations réduit le débit et par conséquent le transfert de chaleur par conduction est réduit. L'accumulation dans les circuits de refroidissement se produit en raison de la corrosion interne et du dépôt. Pour l'éviter, de l'eau traitée chimiquement peut être utilisée. Le nettoyage acide et le jet d'eau sous pression sont aussi parfois utilisés pour enlever les dépôts des tuyaux de refroidissement et des échangeurs de chaleur.
Le débit d'eau est généralement augmenté pour améliorer l'efficacité du refroidissement en plus de réduire la température de l'eau à la face des refroidisseurs.
Mesure du débit de soufflage à chaque tuyère (Measurement of blast flow rate at each tuyere)
Une mesure du débit de soufflage à chaque tuyère est importante lorsque le HF est exploité avec injection d'hydrocarbures par tuyère. En cas de blocage de l'ouverture de la tuyère, peut-être dû à une grande accrétion, l'injectant d'hydrocarbures peut combuster dans la douille de tuyère ou la conduite de distribution principale (bustle main). Cela peut résulter en des dommages étendus et nécessiter ainsi un arrêt immédiat, éventuellement prolongé du HF. La mesure de la chute de pression à travers les douilles de tuyère est fréquemment utilisée à cette fin, avec une coupure automatique de l'injectant de tuyère lorsqu'un débit de tuyère restreint est indiqué.
La mesure de l'injectant d'hydrocarbures de tuyère à chaque tuyère est nécessaire pour permettre un bon contrôle des conditions de la zone de combustion (raceway), pour une opération circonférentielle uniforme. Pour optimiser l'équilibre circonférentiel, il peut s'avérer bénéfique d'adapter le débit d'injectant au débit de soufflage.
Plaques d'armure de gueulard (Throat armour plates)
Pour prolonger la durée de service du HF et réduire les coûts de maintenance, un arrangement a été développé pour des plaques d'armure de gueulard interchangeables. Cet arrangement est en usage pratique dans de nombreux HF. Les plaques sont montées rétrospectivement, sur l'armure de gueulard usée. Les préparations pour leur installation, impliquant le forage sous pression et le soudage, sont effectuées pendant la production, avec peu d'arrêts préparatoires, suivis d'un arrêt plus long (typiquement 2 à 3 jours). Un arrêt beaucoup plus long serait requis pour réparer la plaque d'armure de gueulard de manière traditionnelle.
Processus de fabrication
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Principales considérations de conception pour les hauts fourneaux et leurs équipements auxiliaires
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau