



Laminage à chaud en train à bandes : Du réchauffage au bobinage
Laminage de l'acier en train à bandes à chaud
Les trains à bandes à chaud de nos jours sont soit des trains à bandes conventionnels, soit des trains pour le laminage de brames minces. La fonction principale du train à bandes à chaud conventionnel (HSM) est de réchauffer les brames d'acier semi-finies (laminées ou coulées en continu) aux températures de laminage, puis de les laminer plus minces et plus longues à travers une série de cages de laminage entraînées par de gros moteurs, et finalement de bobiner la tôle d'acier allongée pour sa manutention et son transport faciles. Les bobines sont produites avec un diamètre intérieur de 750 mm sur les bobineuses, avec un diamètre extérieur jusqu'à 2400 mm et avec des limitations de poids de bobine jusqu'à 220 kg par cm de largeur. Le train à bandes à chaud fournit des bobines pour le laminoir à froid, les unités de cisaillement et de refendage de bandes, ainsi qu'en produit fini pour expédition directe aux clients. La plupart du matériau est transporté hors de la zone du laminoir par un système automatisé de manutention de bobines vers l'allée de stockage.
Les attributs conférés à la bande par le train à bandes à chaud incluent la qualité de surface, l'épaisseur, la largeur, le contrôle de la planéité ainsi que le profil de la bande.
Sous-processus du laminage
Le laminage des brames d'acier en train à bandes à chaud consiste en plusieurs sous-processus et à leur terme, le produit final « bande laminée à chaud » est produit. Les principaux sous-processus sont : (i) chauffage des brames d'acier dans le four de réchauffage, (ii) décalaminage de la brame chauffée et son calibrage en presse de calibrage, (iii) laminage dans le laminoir à dégrossir et décalaminage secondaire, (iv) laminage dans le laminoir de finition, (v) refroidissement contrôlé de la bande laminée à chaud et (vi) bobinage de la bande laminée.
Réchauffage de la brame
Critique pour le train à bandes à chaud est le four de réchauffage. Les trains à bandes à chaud modernes sont équipés de fours de réchauffage à poutre marcheuse (walking beam) de pointe qui ont remplacé et surpassé les anciens fours de réchauffage de type pousseur (pusher). Ces fours de réchauffage sont nominalement dimensionnés pour produire des brames chauffées dans la gamme de 250 à 300 tonnes par heure avec une capacité de produire jusqu'à 25 % de plus que leur débit nominal avec un certain sacrifice dans l'uniformité de la température des brames. Le four nécessite environ 350 000 kcal de gaz de combustible par tonne de brame pour le chauffage de la brame de la température ambiante à une plage de température de 1100 °C à 1250 °C. Les brames inspectées selon le planning de laminage sont placées une à la fois sur la table à rouleaux de chargement du four dans la cour à brames et positionnées devant la porte de chargement du four de réchauffage. Lorsque de l'espace est disponible dans le four, les bras pousseurs poussent la brame dans le four. Une fois à l'intérieur, les brames sont supportées à environ 2,5 m au-dessus du plancher du four par des tubes refroidis à eau, revêtus de réfractaire, appelés « patins » (skids). Pour minimiser les points froids (« marques de patins ») laissés dans les brames, l'espacement des patins change dans certaines conceptions de fours de réchauffage vers les deux tiers du parcours dans le four. Deux ensembles indépendants de patins, un fixe et un marcheur, se relaient pour supporter la brame alors qu'elle est marchée à travers le four par un sous-châssis massif actionné par une paire de gros vérins hydrauliques. Selon la conception du four, l'intérieur du four est divisé en plusieurs zones (cinq à dix) pour le contrôle de la température. Les zones de préchauffage et de chauffage brûlent un mélange de gaz de combustible et d'air de combustion préchauffé avec les brûleurs sur le toit et sur les parois latérales du four, tant au-dessus qu'en dessous des patins, pour chauffer la brame presque jusqu'à sa température de sortie.
La majeure partie du préchauffage de la brame d'acier est réalisée par les gaz d'échappement chauds se précipitant le long des brames sur le chemin vers les récupérateurs. Quelle que soit la chaleur restante dans les gaz d'échappement, elle préchauffe l'air de combustion entrant à environ 500 °C à 550 °C dans les récupérateurs. Dans la zone de chauffage, l'acier est principalement chauffé par rayonnement des parois chaudes du four. Dans la zone d'uniformisation (soak zone), les tailles et positions des brûleurs sont telles qu'elles maintiennent une température uniforme dans les zones pour équilibrer les points froids dans les brames.
Des séparateurs réfractaires aident à distinguer physiquement les zones, et des capteurs de température thermocouples dans tout le four interagissent avec les systèmes de contrôle automatique des brûleurs pour maintenir les températures cibles dans chaque zone. Des modèles informatiques complexes calculent la température de sortie visée du laminoir à dégrossir pour obtenir une température de sortie du four visée. En estimant le profil de température à travers l'épaisseur de chaque brame dans le four sur une base continue, l'ordinateur aide l'opérateur à sélectionner le taux de production et les points de consigne des zones qui maximisent la production de brames d'acier uniformément chauffées aussi près que possible de la température cible. Après le début du processus de laminage, alors que l'acier sort du laminoir à dégrossir, sa température est renvoyée au four, mettant à jour les modèles informatiques et informant l'opérateur du four quant à l'uniformité de la température.
Lorsque la brame atteint la « porte de sortie » à l'extrémité de sortie du four, et que l'ordinateur a déterminé que la brame a été suffisamment chauffée, la porte s'ouvre et les bras de l'extracteur atteignent sous la brame, la soulèvent des supports de patins, et la sortent du four. Le four de réchauffage a généralement deux extracteurs. Ces extracteurs peuvent agir indépendamment l'un de l'autre pour extraire les brames doublement chargées une à la fois ou en combinaison pour extraire les brames plus longues. La brame chaude est placée sur la table à rouleaux d'entrée qui l'amène dans le laminoir à dégrossir à travers un brise-écailles.
Décalaminage et calibrage de la brame
Le décalaminage de la brame chauffée est indispensable dans le train à bandes à chaud pour obtenir une bonne qualité de surface de la bande laminée à chaud. L'opération du décalamineur doit être optimisée afin d'assurer une élimination maximale des écailles et donc un nettoyage amélioré au refroidissement minimal de la brame chauffée.
Après avoir quitté le four de réchauffage, la brame passe à une vitesse variant de 0,15 m/s à 2,0 m/s à travers une unité de décalaminage, une enceinte employant deux paires de rampes d'aspersion. Ces rampes sont de conception simple, facile à entretenir, et aspergent de l'eau sous haute pression (pression d'eau jusqu'à 400 kg/cm²) sur la brame pour enlever la couche d'oxyde de fer qui se forme à la surface de la brame dans l'atmosphère riche en oxygène du four de réchauffage. Ces rampes sont généralement équipées de buses avancées pour asperger l'eau efficacement. Le décalamineur est normalement de conception fermée pour empêcher l'eau de s'échapper et il y a un écoulement d'eau optimisé à l'intérieur du décalamineur. La consommation d'eau pour le décalaminage varie de 200 m³/h à 700 m³/h.
Les trains à bandes à chaud modernes sont équipés d'une presse de calibrage (sizing press) à la place d'un caleur (edger). L'avantage technologique essentiel de la presse de calibrage est qu'en plus de resulting en une réduction de largeur importante (jusqu'à 350 mm) en un seul passage, elle cause un formage traversant distinctement meilleur de la brame à travers son centre. La presse de calibrage produit des « dogbones » plus plats menant à un étalement réduit et une plus grande efficacité de calibrage. La presse de calibrage offre l'avantage distinct d'une flexibilité bien plus grande dans la production de bandes à chaud. La réduction de largeur dans le passage de la presse de calibrage permet de standardiser le nombre de tailles dans la coulée continue à quelques largeurs, ce qui aide à l'amélioration de la productivité dans la machine de coulée continue. Un mode de course courte spécial aux têtes et queues de brame résulte en moins de pertes de rognage et un rendement plus élevé.
Laminoir à dégrossir et décalaminage secondaire
Dans le train à bandes semi-continu, le laminoir à dégrossir consiste généralement en une ou deux cages de dégrossissage dans lesquelles la brame est laminée à chaud de manière réversible. La brame est laminée dans le laminoir à dégrossir 5 ou 7 fois répétitivement pour atteindre l'exigence d'épaisseur minimale d'environ 30 mm. Le laminoir à dégrossir contient aussi des rouleaux caleurs qui sont utilisés pour laminer le bord de la brame et la centrer.
Le train à bandes à chaud peut être soit un laminoir haute performance, soit un laminoir compact. La différence entre les deux types de laminoirs est la boîte à bobines (coil box) qui, dans les laminoirs compacts à chaud, est installée entre le laminoir à dégrossir et le laminoir de finition. Elle égalise les températures de la barre de transfert (transfer bar) à l'effet qu'avec aussi peu que six cages de finition, des épaisseurs finales de 1,2 mm peuvent être atteintes. L'épaisseur de la barre de transfert que la boîte à bobines peut gérer varie généralement de 20 mm à 40 mm et la vitesse de bobinage est d'environ 5,5 m/s. La capacité de production d'un laminoir compact à chaud est normalement dans la gamme de 3,5 millions de tonnes par an, tandis que les laminoirs haute performance peuvent atteindre jusqu'à environ 5,5 millions de tonnes par an.
Un haut débit pour le HSM demande un nombre minimum de passes dans le laminoir à dégrossir, ce qui est d'une importance particulière pour les HSM semi-continus. Cela signifie une réduction élevée par passe, ce qui n'est possible qu'avec un excellent comportement de morsure des rouleaux (roll bite). Il est bien connu que la morsure du rouleau est améliorée avec une teneur en carbure plus faible et une dureté plus faible de la surface de travail des rouleaux de travail.
Dans un HSM continu, le laminoir à dégrossir est généralement composé de six cages de laminage indépendantes, les quatre à cinq dernières incorporant de petits laminoirs verticaux appelés caleurs. Les brames chauffées sont laminées à travers une cage à la fois pour produire des barres de transfert appropriées pour le laminage de finition. Des buses à jet d'eau haute pression nettoient l'oxyde de fer, ou l'échelle, de la surface tout au long du parcours. Au fur et à mesure que la barre de transfert sort de la dernière cage de dégrossissage, l'épaisseur du bord d'attaque de la barre est estimée. De même, un pyromètre mesure le profil de température de la barre de la tête à la queue et une caméra spéciale photographie les deux extrémités. Selon l'épaisseur, la largeur et le grade du produit à laminer, la température moyenne de la barre à sa sortie de la dernière cage de dégrossissage varie normalement de 1050 °C à 1150 °C. Ces données sont collectées en prévision du laminage de finition.
Les quatre à cinq dernières cages de dégrossissage incorporent chacune des caleurs pour le contrôle de la largeur. Les cages de dégrossissage individuelles sont espacées de plus en plus loin pour accommoder l'allongement des barres de transfert au fur et à mesure qu'elles sont laminées de plus en plus minces. Aux températures très élevées auxquelles l'acier est laminé dans le laminoir à dégrossir, il est très plastique et « s'écoule » facilement. Par conséquent, au fur et à mesure que la brame est réduite, la barre a tendance à s'étaler en largeur à ses extrémités. Les caleurs servent à maintenir une largeur uniforme sur la longueur de la barre.
Exigences pour les rouleaux de travail du laminoir à dégrossir
Les exigences du laminoir à dégrossir vis-à-vis des propriétés des rouleaux de travail pour les cages de dégrossissage sont résumées comme suit :
- Forte morsure du rouleau (high roll bite) basée sur un coefficient de friction élevé, permettant des réductions élevées par passe sans chatter ou glissement et par conséquent un débit plus élevé avec une perte de chaleur réduite du produit.
- Haute résistance du matériau de la chemise contre l'usure, la fatigue thermique et l'oxydation/corrosion, résultant en une usure faible et homogène permettant des campagnes de laminage plus longues et un temps d'arrêt réduit.
- Haute résistance à la chaleur et aux fissures de feu (fire crack) qui signifie un réseau fin et lisse de fissures de feu prévenant les dommages élevés causés par les arrêts de laminoir.
- Qualité de surface du rouleau parfaite sur de longs parcours, ce qui est lié à l'absence d'écaillage (peeling), de bandes (banding), de micro-écaillage (micro-spalling) pendant une campagne.
- Haute sécurité contre les défaillances de rouleaux générées par toute condition d'exploitation incluant incidents de laminoir, charges thermiques et mécaniques élevées, etc.
Parce qu'une tête carrée est critique pour enfiler correctement les laminoirs de finition et les bobineuses aval, et parce qu'une queue inégale peut meurtrir les surfaces des rouleaux de travail ou causer des problèmes d'enfilage pour le processus de production suivant, les têtes et queues de presque chaque barre de transfert sont rognées par une paire de gros tambours en acier chacun avec une lame de cisaille s'étendant sur sa longueur. Avec la barre rampant le long de la table à rouleaux à environ 30 m/min, des capteurs détectent sa position et sa vitesse afin de synchroniser les tambours de la cisaille de rognage pour optimiser la quantité rognée ; puisque les barres de transfert font environ 30 mm d'épaisseur, chaque rognage supplémentaire signifie des pertes de rognage assez coûteuses.
Entre la cisaille de rognage et la première cage de laminage du laminoir de finition, il y a normalement un second brise-écailles, dont la tâche est l'élimination finale des écailles. Des aspersion d'eau au-dessus et au-dessous de la barre de transfert à environ 200 kg/cm² de pression brisent l'échelle qui s'est reformée (écailles secondaires), ainsi que toute échelle qui a persisté à travers les opérations de décalaminage antérieures. L'ajustement de niveau des rampes d'aspersion supérieures et des auges de récupération d'eau permet une adaptation optimale de la barre de transfert manipulée. Grâce à l'arrangement spécial des buses, différents degrés de refroidissement sur la face supérieure et inférieure de la barre de transfert sont minimisés.
Après le décalaminage secondaire, la barre est pincée par une paire de rouleaux actionnés pneumatiquement pour détacher mécaniquement toute échelle restante, qui, au fur et à mesure que les températures de traitement baissent, devient de plus en plus collante même si elle revient de plus en plus lentement aux surfaces de l'acier encore rougeoyant.
Laminoir de finition
Le laminoir de finition du HSM a généralement cinq à sept cages de finition, qui réduisent l'épaisseur de la barre de transfert jusqu'à l'épaisseur (gauge) requise. La vitesse de laminage est réglée pour permettre à la dernière cage d'effectuer la réduction finale à la température de finition, entre 820 °C et 900 °C, afin d'atteindre certaines propriétés mécaniques dans la bande laminée à chaud. Les laminoirs de finition laminent la barre de transfert en tandem, ce qui signifie que chaque barre est laminée à travers toutes les cages de finition à la fois. L'acier chaud est assez fragile au fur et à mesure qu'il est laminé et la tension entre les cages de finition doit être étroitement contrôlée à des niveaux très bas afin d'éviter l'étirement ou la déchirure de la bande.
Des ajustements sont faits si nécessaire pour assurer que la bande s'enfile correctement à travers chacun des laminoirs sans boucler et se plier ou s'étirer et se déchirer. La position de chaque rouleau est renvoyée au système d'automatisation sophistiqué du laminoir de finition qui, avec les informations des cellules de charge qui surveillent la force de laminage et de la jauge à rayons X mesurant l'épaisseur finale de la bande, travaille pour ajuster en douceur les écarts de rouleaux et les vitesses pour maintenir un laminage stable de la bande à l'épaisseur nécessaire malgré les variations de température présentes dans chaque barre.
Une fois la barre enfilée entre chaque paire successive de laminoirs, un boucleur (looper) engage la bande pour surveiller la tension entre les cages. Les boucleurs disposés entre les cages de finition du HSM assurent un contrôle correct du flux massique et contribuent donc au laminage stable de la bande finie jusqu'à l'épaisseur finale. Les boucleurs sont actionnés par des vérins hydrauliques.
Pour le laminage de bande ultra-mince, des boucleurs avec mesure différentielle de tension sont utilisés pour détecter les différences de tension de bande entre le côté entraînement et le côté opérateur qui peuvent être éliminées en pivotant le jeu de rouleaux supérieurs. De légères différences de tension contribuent à un désenfilage fiable et aident à prévenir les crashs de queue.
La fonction du boucleur tensiomètre est de mesurer la distribution des contraintes de traction à travers la largeur de la bande, ce qui représente un prérequis essentiel pour le contrôle automatique en ligne de la planéité. Un tensiomètre est préférablement disposé entre les deux dernières cages.
Les installations inter-cages sont vitalement importantes pour la production de bande laminée à chaud avec une qualité de surface de premier ordre. L'équipement important inclut : (i) guides d'entrée et de sortie, (ii) système de refroidissement des rouleaux de travail, (iii) dispositif anti-écaillage (anti peeling device), (iv) système de lubrification d'écart de rouleau, et (v) systèmes de refroidissement et décalaminage inter-cages. L'interaction étroite de toutes ces installations est indispensable pour atteindre un résultat optimal. Les garde-côtés (sideguards) avec ajustement hydraulique de la largeur assurent un positionnement exact dans un temps minimum. Les zones de guidage de la bande sont conçues pour que toutes les pièces d'usure puissent être remplacées rapidement. L'efficacité du refroidissement est améliorée par une sélection et un arrangement optimisés des buses.
La combinaison du refroidissement d'écart de rouleau, de la lubrification d'écart de rouleau et des systèmes de refroidissement côté sortie améliorés réduit la température du rouleau. Cela résulte en une couche d'oxyde plus mince sur la surface du rouleau avec moins d'écaillage (peeling) du rouleau de travail pour conséquence. La lubrification à l'intérieur de l'écart de rouleau minimise la friction, permettant ainsi une réduction de la force de laminage de 20 % à 30 %. De cette façon, il est possible de redistribuer la force de laminage pour optimiser le programme de passes (pass schedule) et des épaisseurs finales de bande plus minces. S'ajoute à cela que le chatter ou les vibrations dans la cage sont prévenus, ce qui mène à des durées de vie des rouleaux plus longues.
Une transformation métallurgique profonde dans la structure cristalline a lieu au fur et à mesure que le matériau refroidit, ce qui, selon la chimie spécifique du matériau, se situe typiquement entre 800 °C et 850 °C. De plus, les propriétés mécaniques du produit final répondent dans une certaine mesure à la température spécifique à laquelle la passe de réduction finale est prise.
Par conséquent, une température de finition pour chaque produit est spécifiée et l'automatisation du laminoir ajuste la vitesse de la première cage de finition basée sur sa température et l'étendue dans laquelle la barre devrait refroidir au fur et à mesure qu'elle traverse chaque cage, afin de permettre à la bande sortant des cages de finition de rencontrer la température cible. La dernière opération de travail à chaud est généralement conduite au-dessus de la température critique supérieure de 787,8 °C, ce qui permet à l'acier laminé de passer par une transformation de phase après que tout le travail à chaud est fini. Cela produit un grain équiaxe uniformément fin dans tout l'acier. Si une partie du laminage à chaud est conduite sur de l'acier qui s'est déjà partiellement transformé en ferrite, les grains de ferrite déformés grossiront pendant l'auto-recuit qui se produit pendant le refroidissement de l'acier bobiné. Cette condition pourrait limiter l'aptitude de l'acier pour certaines applications de formage sévère.
Puisque chaque barre de transfert passe environ une minute dans le laminoir de finition, de la tête à la queue, la température de l'acier entrant dans les cages de finition est significativement plus basse, peut-être 100 °C, au moment où la queue est laminée comparé à la tête. Par conséquent, une fois que les premiers 150 m de la bande ont été laminés à la vitesse d'enfilage et qu'une bobineuse aval a été enfilée, le laminoir commence à accélérer à un taux de « zoom » qui a été calculé à partir du profil de température de la barre à sa sortie de la dernière cage de dégrossissage. Des vitesses de pointe aussi élevées que 20 m/s sont atteintes par l'automatisation du laminoir cherchant à maintenir la température de finition spécifiée tout au long du produit final. Un pyromètre placé après la dernière cage met à jour les modèles informatiques du laminoir de finition et permet l'ajout de cette température aux enregistrements de qualité de la bande.
Avec les forces de laminage énormes présentes dans un laminoir, il n'est pas suffisant de simplement régler l'écart entre les rouleaux de travail à l'épaisseur désirée et s'attendre à ce que la bande sorte de l'autre côté à cette épaisseur. Avec des forces de laminage dépassant régulièrement 3000 tonnes dans les premières cages de finition, les châssis de laminoir peuvent s'étirer de 10 à 15 mm après que la barre entre dans la morsure lors du laminage de produits larges, rigides et/ou de faible épaisseur. Lors du réglage des écarts de rouleaux pour l'enfilage, il est critique que ce facteur soit compensé dans chacune des cages ; pour ce faire, des modèles sophistiqués sont utilisés par l'automatisation du laminoir pour estimer la force de laminage pour chaque barre de transfert dans chaque cage basée sur, entre autres choses, l'épaisseur entrante et sortante, la largeur, le grade d'acier, et la température instantanée estimée. Les modèles employés par l'automatisation du laminoir sont mis à jour avec les paramètres de laminage et les mesures de produit chaque fois qu'une nouvelle brame est laminée, optimisant continuellement les configurations d'automatisation des laminoirs. La qualité du produit et le rendement de production bénéficient de la planification de produits avec des épaisseurs et grades similaires à laminer en succession, permettant à l'automatisation de déployer le modèle de laminage le plus récemment utilisé.
En plus du degré auquel les cages de laminoir s'étirent sous les charges de laminage, les rouleaux se déforment (fléchissent) sous charge puisqu'ils sont forcés de s'écarter au milieu par la bande mais sont supportés aux extrémités par les paliers. Cette déformation est la source de l'attribut de bande communément appelé « couronne » (crown). La couronne de la bande est initiée dans les laminoirs à dégrossir et se poursuit à travers chaque cage de laminage successive. La couronne de la bande est mesurée à l'extrémité de sortie des laminoirs de finition par une seconde jauge à rayons X balayante qui traverse de long en large la largeur de la bande au fur et à mesure que l'acier est laminé. L'épaisseur qu'elle mesure est comparée à l'épaisseur mesurée par la jauge à rayons X primaire surveillant l'épaisseur au centre à travers la longueur de la bande et la différence est ensuite tracée comme un enregistrement de qualité de produit. Typiquement, le HSM produit du matériau avec entre 0,025 mm et 0,075 mm de couronne selon un certain nombre de facteurs incluant l'épaisseur, la largeur et le grade du produit fini.
Les opérateurs de toute cage de laminage ont un degré de contrôle sur la forme de l'écart de rouleau en ajustant les vis de serrage (screw-downs) pour augmenter ou diminuer la force de laminage présente dans cette cage, influençant le degré auquel les rouleaux se déforment. Les quatre dernières cages de finition incorporent généralement le cintrage hydraulique des rouleaux de travail (work-roll bending) pour donner aux opérateurs un contrôle additionnel sur la forme de l'écart de rouleau chargé. Les opérateurs ajustent le cintrage des rouleaux de travail dans ces cages pour influencer la couronne dans le produit final. Le cintrage des rouleaux de travail dans la dernière cage de finition est utilisé exclusivement pour créer une forme d'écart de rouleau qui correspond au profil de la bande sortant de la cage de finition précédente pour produire un produit final plat.
Les technologies incorporées dans un train à bandes à chaud moderne pour améliorer la qualité du produit sont : (i) contrôle automatique d'épaisseur (automatic gauge control), (ii) contrôle automatique de largeur (automatic width control), (iii) cintrage des rouleaux de travail (work roll bending), (iv) couronne variable continue (CVC - Continuous Varying Crown), et (v) compensation d'excentricité de rouleau (roll eccentricity compensation). La CVC est une façon de changer le profil de la bande en utilisant des rouleaux avec un profil. L'écart entre les rouleaux peut être changé par déplacement axial des rouleaux. La technique CVC est aussi connue sous le nom de technique de décalage de rouleau (roll shifting). La technique CVC a une dynamique plus lente mais une gamme plus large que le cintrage des rouleaux de travail. Puisque la CVC et le cintrage des rouleaux de travail se complètent, les deux techniques sont normalement utilisées dans les trains à bandes à chaud modernes.
Au cours des dernières années, il y a une demande croissante sur le profil, l'épaisseur, la planéité et la surface de la bande à chaud. Pour répondre à cette demande, la technologie CVC a été améliorée. Les améliorations sont à la fois dans l'équipement mécanique et le modèle de processus.
Refroidissement contrôlé (Control cooling)
Après la sortie des laminoirs de finition, la bande est emmenée vers le bas par un grand nombre de rouleaux entraînés individuellement à travers quatre à douze batteries d'aspersions d'eau à basse pression et haut volume qui refroidissent la bande rougeoyante à une température de bobinage spécifiée entre 400 °C et 900 °C et dans les bobineuses aval (down coilers). Des guides latéraux de chaque côté de la table de sortie cherchent à maintenir la tête de la bande pointée vers les bobineuses ; la section finale des guides devant chaque bobineuse s'ajuste pour correspondre à la largeur de la bande et dispose d'un système de fermeture rapide pneumatique qui permet à l'opérateur de centrer la tête de la bande au début du bobinage.
Métallurgiquement critique pour les propriétés de l'acier laminé à chaud est la température de bobinage, car la bobine refroidit de cette température à la température ambiante sur une période de trois jours. Essentiellement un traitement thermique comparable à un recuit, les contraintes imparties à l'acier pendant la réduction de l'épaisseur de la brame jusqu'à l'épaisseur de la bande à chaud sont données l'opportunité, au fur et à mesure que la bobine refroidit, de se relâcher. Bien que l'acier se recristallise continuellement pendant le laminage à chaud, des réductions d'épaisseur parfois supérieures à 99 % et ayant lieu en moins de dix minutes stressent considérablement l'acier ; la température de bobinage est spécifiée par les métallurgistes de produit pour exploiter et manipuler ces niveaux de contraintes à la recherche de propriétés mécaniques optimales. Le refroidissement de la bande laminée à chaud après son laminage dans la dernière cage de finition est montré à la figure 1.
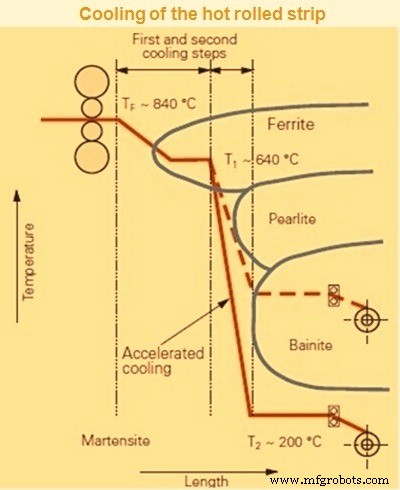
La zone de sortie située entre le laminoir de finition et la bobineuse du train à bandes à chaud est nécessaire pour le transport du matériau et le réglage de la température du matériau, et donc pour l'obtention des propriétés mécaniques. La sélection des espacements des rouleaux en fonction de la gamme d'épaisseur de la bande assure un transport fiable, surtout de la tête de la bande.
En interaction avec un modèle de refroidissement hautement efficace, le système de refroidissement laminaire disposé dans cette zone assure la température de bobinage désirée ainsi qu'un refroidissement pour atteindre les propriétés mécaniques désirées du produit laminé.
La combinaison du système de refroidissement laminaire et du système de masquage des bords (edge masking) prévient le sur-refroidissement des bords de la bande, minimisant ainsi les différences de contraintes à travers la largeur de la bande. En résultat, la planéité de la bande à froid est améliorée.
Le produit vendu comme laminé à chaud et laminé à chaud décapé et huilé pour être découpé au laser par un client est bobiné à des températures relativement élevées pour essayer de détendre l'acier autant que possible afin que les pièces découpées de la bobine restent plates même après que les contraintes résiduelles se soient résolues autour de la configuration de la pièce. Inversement, le bobinage à une température relativement froide permet aux grades d'acier de qualité physique de retenir des niveaux de contraintes internes plus élevés et limite la taille des cristaux individuels et des carbures qui se forment à l'intérieur et entre les cristaux ; chacun de ces facteurs contribue à des niveaux de résistance plus élevés dans la bande laminée à chaud finie.
Refroidir l'acier de 200 °C alors qu'il défile à des vitesses jusqu'à 20 m/s nécessite d'énormes quantités d'eau, donc un grand nombre de 152 rampes d'aspersion, individuellement vannées et contrôlées par le système d'automatisation, inondent l'acier par le haut et le bas avec des rideaux d'eau. L'ordinateur estime, basé sur la vitesse d'enfilage de la bande et la température de finition cible, combien d'eau est nécessaire pour refroidir la tête, et la précision de cette estimation est confirmée par un pyromètre devant les bobineuses aval. Au fur et à mesure qu'un ajustement du nombre d'aspersions en service est nécessaire, l'ordinateur allume et éteint les aspersions pour rencontrer la température ciblée à travers la longueur de la bobine. Puisque les laminoirs de finition accélèrent une fois la bobineuse aval enfilée pour continuer à faire la température de finition, de plus en plus d'aspersions sont activées au fur et à mesure que l'acier est laminé afin de compenser le temps réduit qu'il passe sur la table de sortie.
Jusqu'à 300 mètres cubes d'eau sont pompés chaque minute à travers le HSM pour refroidir la bande finie, les patins du four, les rouleaux de laminoir, les composants de la bobineuse, et pour décalaminer les barres de transfert. Toute l'eau est recyclée à travers un système de fosses de collecte d'écailles/boues, à travers le système de refroidissement laminaire, et retour vers l'une des deux tours de refroidissement dédiées.
Bobinage (Coiling)
L'opération de bobinage commence avec une paire de rouleaux de pincement (pinch rolls) qui attrapent la tête de la bande et établissent une tension à travers la table de sortie et en arrière vers les laminoirs de finition. La tête est déviée par une porte vers le mandrin associé à la bobineuse et est guidée autour du mandrin par des rouleaux enveloppeurs (wrapper rolls) actionnés pneumatiquement liés par des tabliers.
Un guide d'entrée à ajustement hydraulique fourni à l'extrémité terminale de la table de sortie sert à centrer la bande avant qu'elle n'entre dans la station de bobinage. La bande courant à la vitesse de laminage de finition est saisie de manière fiable par l'unité de rouleaux de pincement et dirigée sur le mandrin de la bobineuse. Un rouleau de maintien (hold down roll) du côté entrée de l'unité de rouleaux de pincement empêche la bande (surtout la bande de forte épaisseur) de bomber devant le rouleau de pincement.
Une fois que la tête est tout le tour du mandrin, les tours commencent à s'accumuler autour du mandrin, forçant l'éloignement des rouleaux enveloppeurs. Une fois que la tête est fermement grippée et que la friction et la tension empêchent les tours d'acier de glisser par rapport au mandrin, les rouleaux enveloppeurs se désengagent de la bobine d'acier en croissance. Après que la queue de la bande sorte du laminoir de finition, les rouleaux de pincement continuent de maintenir la tension arrière pour prévenir le déroulement de la bobine ; avant que la queue de la bande ne soit tirée à travers les rouleaux de pincement, les rouleaux enveloppeurs sont réengagés. Un chariot à bobine hydraulique se met en place sous la bobine, et, après s'être levé pour supporter le volume de la bobine, dégage la bobine du mandrin et la met en position pour le transport vers la machine automatique de cerclage et d'étiquetage.
Eu égard à la large gamme de tailles des épaisseurs de bande laminée à chaud de 1,5 mm à 20 mm, largeurs de 750 mm à 2200 mm ainsi que les conditions et coûts pour la maintenance de la station de bobinage, une bobineuse à trois ou quatre rouleaux offre un grand nombre d'avantages pratiques.
Processus de fabrication
- Nuances d'acier laminé à chaud et applications — Guide complet
- Décapage efficace des bandes d'acier au carbone laminées à chaud pour éliminer les calamines
- Fours de réchauffage : types, fonctions et applications industrielles
- Caractéristiques clés d'un laminoir à large bande moderne pour une production d'acier haute performance
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Fondamentaux du laminage de l'acier : De la coulée aux produits finis
- Matériaux essentiels pour la production d'acier en convertisseur à oxygène basique
- Lignes de refendage de bandes d'acier : Caractéristiques clés et flux de production
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux