



Fondamentaux du laminage de l'acier : De la coulée aux produits finis
Bases du laminage de l'acier
L'acier liquide est généralement coulé dans des machines de coulée continue sous forme de billettes, blooms ou brames. Dans certaines usines, il est aussi coulé dans des machines de coulée continue sous forme de brames minces ou de sections « dog bone ». Ces formes sont traitées par laminage à chaud en les faisant passer à travers des rouleaux cylindriques rotatifs lisses ou rainurés pour produire des tôles, feuilles, barres, sections structurales, tubes, etc.
Le processus de laminage est l'une des opérations de formage des métaux industrielles les plus importantes et les plus largement utilisées. Il fournit une production élevée et un contrôle étroit du produit final. Il a été développé à la fin des années 1500. Il représente 90 % de tous les métaux produits par les processus de travail des métaux.
Le laminage de l'acier est un processus de formage des métaux dans lequel l'acier est passé à travers une paire de rouleaux rotatifs pour la déformation plastique de l'acier. La déformation plastique est causée par les forces de compression appliquées à travers les rouleaux rotatifs. Des contraintes de compression élevées sont le résultat de la friction entre les rouleaux et la surface du métal à laminer. Le matériau d'acier se trouve pressé entre la paire de rouleaux, en résultat de quoi l'épaisseur est réduite et la longueur est augmentée. Le laminage est classé selon la température de l'acier laminé. Si la température de l'acier est au-dessus de sa température de recristallisation, alors le processus est appelé laminage à chaud. Si la température de l'acier est en dessous de sa température de recristallisation, le processus est appelé laminage à froid.
Cages de laminage (Rolling mill stands)
Les rouleaux tournent sur des paliers de col massifs montés dans des châssis d'une résistance énorme et entraînés par de puissants moteurs électriques. Ceux-ci sont connus sous le nom de cages de laminoir (mill stands). Une cage de laminoir contient deux ou plusieurs rouleaux pour la déformation plastique de l'acier entre rouleaux rotatifs. Elle consiste essentiellement en : (i) rouleaux, (ii) paliers, (iii) un châssis pour contenir ces pièces, (iv) une boîte de vitesses (gear box), (v) un entraînement (moteur) pour appliquer la puissance aux rouleaux, (vi) des dispositifs de contrôle de vitesse pour contrôler la vitesse, et (vii) des systèmes hydrauliques. La cage de laminoir nécessite une construction très rigide et de gros moteurs pour fournir assez de puissance. Il existe plusieurs types de cages de laminoir comme indiqué ci-dessous.
- Cage à deux rouleaux (Two-high stand) – C'est le type de base de cage de laminoir dans lequel deux rouleaux opposés sont utilisés. La cage a des rouleaux non réversibles tournant dans le même sens. Par conséquent, la pièce ne peut pas être alimentée de l'autre côté. La cage à deux rouleaux peut être soit une cage horizontale, soit une cage verticale. La cage horizontale a les deux rouleaux horizontaux tandis que la cage verticale a les deux rouleaux verticaux.
- Cage à deux rouleaux avec retour (Two-high pullover stand) – Le métal à laminer est retourné à l'entrée pour une réduction supplémentaire.
- Cage à deux rouleaux réversible (Two-high stand, reversing) – Le travail peut être passé d'avant en arrière à travers les rouleaux en inversant leur sens de rotation. De tels laminoirs augmentent la productivité.
- Cage à trois rouleaux (Three-high stand) – Elle consiste en trois rouleaux. Les rouleaux supérieur et inférieur sont entraînés tandis que le rouleau du milieu tourne par friction. Le premier laminage a lieu dans un sens entre le couple de rouleaux inférieur et moyen. Ensuite, le travail est inversé en sens et passé à travers le couple de rouleaux moyen et supérieur. Cela améliore la productivité.
- Cage à quatre rouleaux (Four-high stand) – Elle a des rouleaux de petit diamètre (moins de résistance et rigidité) supportés par des rouleaux de support de plus grand diamètre. La puissance de laminage est directement proportionnelle au diamètre du rouleau. Des rouleaux de plus petit diamètre peuvent donc réduire l'apport de puissance. La résistance des rouleaux de petit diamètre est faible. Par conséquent, les rouleaux peuvent se courber. En résultat, des rouleaux de support de plus grand diamètre sont utilisés pour supporter les rouleaux plus petits. Des sections minces peuvent être laminées en utilisant des rouleaux de plus petit diamètre.
- Cage universelle (Universal mill stand) – Cette cage a deux rouleaux horizontaux et deux rouleaux verticaux. Les rouleaux verticaux sont utilisés pour contrôler la largeur du travail simultanément.
- Cage en grappe ou Sendzimir (Cluster mill or Sendzimir mill stand) – Dans cette cage de laminoir, chacun des rouleaux de travail est supporté par deux rouleaux de support. Les laminoirs en grappe et Sendzimir sont utilisés pour le laminage de bandes minces de matériaux à haute résistance et de feuilles [0,0025 mm d'épaisseur]. Le rouleau de travail dans ces laminoirs peut être aussi petit que 6 mm de diamètre – fait de carbure de tungstène.
- Laminoir planétaire (Planetary mill) – Il consiste en une paire de rouleaux de support lourds entourés par un grand nombre de rouleaux planétaires. Chaque rouleau planétaire donne une réduction presque constante à la brame alors qu'il balaye un chemin circulaire entre les rouleaux de support et la brame. Au fur et à mesure que chaque paire de rouleaux planétaires cesse d'avoir contact avec la pièce, une autre paire fait contact et répète cette réduction. La réduction globale est la sommation d'une série de petites réductions par chaque paire de rouleaux. Par conséquent, le laminoir planétaire peut réduire à chaud une brame directement en bande en un seul passage à travers le laminoir. L'opération nécessite des rouleaux d'alimentation pour introduire la brame dans le laminoir, et une paire de rouleaux de planissage (planishing rolls) à la sortie pour améliorer la finition de surface.
Un laminoir continu a une série de cages de laminoir disposées en succession pour augmenter la productivité. Le métal à laminer se déplace à différentes vitesses à chaque cage dans le laminoir.
Dans un sens plus large, un laminoir est un système automatique ou une ligne de cages de rouleaux avec une série d'équipements qui effectue à la fois le laminage et les opérations auxiliaires : transport de la billette/bloom/brame originale du stock vers les fours de chauffage et les rouleaux de laminoir, transfert du matériel laminé d'une cage à une autre, tournage ou torsion dans le cas de certains laminoirs, transport du métal après laminage, coupe, refroidissement du matériel laminé sur lit de refroidissement dans certains laminoirs, marquage ou estampillage, rognage, emballage, et convoyage vers le stock de produit fini. Dans certains laminoirs (ex. train à bandes à chaud, laminoir à fil machine, laminoir marchand, et laminoir à froid), le produit laminé est bobiné dans une bobineuse ou un enrouleur.
Laminage à chaud vs laminage à froid
La plupart du laminage est fait à haute température, appelé laminage à chaud, en raison de l'exigence de grandes déformations. Le laminage à chaud résulte en un produit sans contraintes résiduelles. Cependant, la formation d'écailles (scaling) est un problème majeur pendant le laminage à chaud, en raison de laquelle la précision dimensionnelle est difficile à maintenir.
Le laminage à froid de l'acier laminé à chaud est important, en raison de la haute précision et de l'absence d'écailles d'oxyde. Il est effectué en dessous de la température de recristallisation et introduit de l'écrouissage (work hardening). Le matériau de départ pour la tôle d'acier laminée à froid est la bobine laminée à chaud décapée (pickled) du train à bandes à chaud continu. La réduction totale réalisée par le laminage à froid variera généralement d'environ 50 % à 90 %. La réduction dans chaque cage doit être distribuée uniformément sans tomber beaucoup en dessous de la réduction maximale pour chaque passe. Généralement, le pourcentage de réduction le plus bas a lieu dans la dernière passe pour permettre un meilleur contrôle de la planéité, de l'épaisseur (gauge) et de la finition de surface.
Classification selon la température
Le laminage est classé selon la température de la pièce laminée. Si la température de l'acier est au-dessus de sa température de recristallisation, alors le processus est appelé laminage à chaud. Pour les procédés de travail à chaud, de grandes déformations peuvent être répétées successivement, car l'acier reste mou et ductile. Le métal à laminer est soumis à de fortes contraintes de compression en résultat de la friction entre les rouleaux et la surface de l'acier. Le laminage implique le passage du matériau entre deux rouleaux tournant plus ou moins à la même vitesse périphérique mais dans des directions opposées, c.-à-d. dans le sens horaire et anti-horaire. La distance entre eux est espacée, ce qui est légèrement inférieur à la hauteur du métal à laminé entrant. Ces rouleaux peuvent être soit plats, soit rainurés (contournés) pour le laminage à chaud de barres ou de formes. Dans ces conditions, les rouleaux saisissent le morceau d'acier et le livrent, réduit en surface de section transversale et donc, augmenté en longueur.
Opération de dégrossissage primaire
L'opération initiale de travail à chaud pour la plupart des produits en acier est faite sur le laminoir de dégrossissage primaire (primary roughing mill). L'objectif est de décomposer (breakdown) pour réduire la section transversale du métal à laminer pour le laminage de finition ultérieur en barres, bande, tôle ou un certain nombre de sections laminées. Les blooms, brames ou billettes coulées sont chauffées initialement à 1100 °C à 1300 °C. Dans le laminage à chaud de l'acier, la température dans la cage de finition ultime varie de 850 °C à 900 °C, et est toujours au-dessus de la température critique supérieure de l'acier. L'acier est pressé entre les rouleaux jusqu'à ce que l'épaisseur et les formes finales soient atteintes. Pour y parvenir, les rouleaux exercent des forces de milliers de tonnes.
La disposition d'un laminoir varie, d'une simple cage unique à plusieurs cages positionnées soit côte à côte, soit en ligne. Un mécanisme, communément appelé table à rouleaux (roller table), dirige la pièce vers les rouleaux, et une autre table à rouleaux pour manipuler les pièces sortant des rouleaux. La table devant les rouleaux force l'acier contre les rouleaux qui saisissent et tirent l'acier entre eux. L'acier est ainsi réduit à une épaisseur égale à la distance entre les rouleaux, et si les rouleaux sont rainurés, il est formé selon la conception de la rainure. Le laminage à chaud permet de grandes déformations de l'acier à être atteintes avec un petit nombre de cycles de laminage.
Le laminage à chaud a lieu en un certain nombre d'étapes et le dégrossissage/réduction est donné à chaque étape. Le dégrossissage ultime est à une température au-dessus de la température de recristallisation ou de changement de phase. En conséquence, le métal froid est chauffé à une température beaucoup plus élevée que la température de recristallisation. Par conséquent, la température ultime à laquelle la pièce dépend de la quantité de dégrossissage total, du nombre d'étapes où le dégrossissage est fourni et de la composition du métal à laminer.
L'objectif d'un laminoir est de diminuer l'épaisseur de l'acier avec une augmentation de la longueur et avec peu d'augmentation de la largeur. Le matériau au centre du métal à laminer est contraint dans la direction à travers la largeur de la tôle et les contraintes des épaules non formées de matériau de chaque côté des rouleaux empêchent l'extension du métal à laminer dans la direction de la largeur. Cette condition est connue sous le nom de contrainte plane (plane strain). Le matériau devient donc plus long et pas plus large.
Facteurs influençant la mécanique du laminage
Les principaux facteurs qui influencent la mécanique du laminage sont donnés ci-dessous.
- Le diamètre des rouleaux
- Quantité de réduction en une passe
- L'épaisseur initiale du matériau à laminer
- La vitesse de laminage qui décide le taux de déformation (strain rate)
- Les tensions avant et arrière (front and back tensions)
- La nature de la friction entre les rouleaux et l'acier laminé
- La plage de température du matériau d'acier et des rouleaux
- Les propriétés physiques du matériau d'acier laminé
- La forme du contour du rouleau de la passe de laminage dans laquelle le matériau d'acier est déformé
- Le comportement du laminoir sous charge
- L'effet du traitement précédent du matériau résultant en écrouissage ou autres effets
- La déformation élastique des rouleaux sous charge
- La résistance à la déformation du métal influencée par la métallurgie, la température et le taux de déformation.
- L'état d'anisotropie du matériau
- Le rapport d'aspect, ou le rapport de la largeur du métal à laminer à l'épaisseur initiale
Les paramètres ci-dessus peuvent, seuls ou conjointement, en combinaisons de deux ou plus, générer des paramètres et phénomènes secondaires plus directement liés et communément associés au processus de laminage. La pression de rouleau, le couple, le travail et la puissance sont influencés par ces facteurs. Les paramètres majeurs de ceux-ci sont donnés ci-dessous.
- Coefficient de dégrossissage (coefficient of draught), dégrossissage absolu et dégrossissage relatif, qui sont établis par le dégrossissage initial, qui sont établis par les épaisseurs moyennes initiales et finales du métal à laminer.
- Glissement (slip) qui est caractérisé par la différence de la vitesse linéaire du métal à laminer et la vitesse périphérique des rouleaux. L'angle neutre (neutral angle) est déterminé par le point sans glissement.
- Étalement (spread) qui est la différence de largeur du matériau de sortie par rapport au métal à laminer entrant.
- Coefficient d'allongement (coefficient of elongation) qui dépend des valeurs relatives du dégrossissage et de l'étalement.
- Morsure du rouleau (roll bite) qui est une fonction du dégrossissage, du diamètre du rouleau, du coefficient de friction et de l'épaisseur entrante.
Concept fondamental du laminage
Le concept fondamental du laminage de l'acier est donné ci-dessous.
- L'arc de contact entre les rouleaux et l'acier est une partie d'un cercle.
- Le coefficient de friction est constant en théorie, mais en réalité, il varie le long de l'arc de contact.
- Le matériau d'acier est considéré comme se déformant plastiquement pendant le laminage.
- Le volume du métal laminé est constant avant et après le laminage. Cependant, pratiquement, le volume pourrait diminuer un peu en raison de la fermeture des pores.
- La vitesse des rouleaux est supposée constante.
- Le métal à laminer ne s'étend que dans la direction de laminage et pas d'extension dans la largeur du matériau.
- La surface de section transversale normale à la direction de laminage n'est pas déformée.
À l'exception du laminage à froid avec tension de bande, c'est la friction externe, ou la friction entre la surface des rouleaux et le matériau laminé, qui est le facteur fondamental dans la réduction du matériau d'acier par laminage. C'est la force qui attire le matériau entre les rouleaux, et c'est ce qui marque la différence de base entre le laminage et le filage (drawing). La friction affecte grandement la magnitude et la distribution de la pression agissant entre les rouleaux et le matériau, et par conséquent, affecte la puissance requise pour la réduction du matériau. Elle contrôle aussi la quantité de réduction qu'il est possible de prendre. Normalement, plus le coefficient de friction est élevé, plus le dégrossissage possible est grand. Selon les conditions sous lesquelles le matériau d'acier se déplace dans l'écart de rouleau, les deux situations suivantes peuvent se produire.
- L'acier est saisi par les rouleaux et tiré dans l'écart de rouleau.
- L'acier glisse sur la surface du rouleau, n'est pas saisi et le laminage n'a pas lieu.
La magnitude de la force de friction dépend de la condition des surfaces en contact et augmente avec l'augmentation de la rugosité, sur la vitesse relative entre les rouleaux et la pression de rouleau exercée.
Stratégies pour réduire la force de laminage
Les stratégies suivantes permettent de réduire la force de laminage :
- Réduire la friction à l'interface rouleau-pièce
- Utiliser des rouleaux de plus petit diamètre pour réduire la zone de contact
- Prendre des réductions plus petites par passe pour réduire la zone de contact
- Laminer à températures élevées pour abaisser la résistance du matériau
- Appliquer des tensions avant et/ou arrière au métal laminé
Évolution de la structure de grain
Lorsque le produit en acier forgé ou coulé est laminé à chaud, la structure de grain, qui est à gros grains, devient plus fine en taille, mais s'allonge dans la direction de laminage. Ce type de structure de grain texturée cause une propriété directionnelle [anisotropie] pour le produit laminé. Afin d'affiner les grains, un traitement thermique est effectué immédiatement après le laminage, ce qui résulte en recristallisation après laminage.
Types de laminoirs
Il existe différents types de laminoirs. Ceux-ci sont donnés ci-dessous.
- Laminoir continu (Continuous rolling mill)
- Laminoir réversible (Reversing rolling mill)
- Laminoir transversal (Transverse rolling mill) – Utilise des rouleaux en coin circulaire. La barre chauffée est rognée à la longueur et alimentée transversalement entre les rouleaux. Les rouleaux tournent dans un sens dans le laminoir.
- Laminoir de formage ou de sections (Shaped rolling or section rolling mill) – Les laminoirs de formage sont : laminoir à barres, laminoir marchand, laminoir à fil machine, laminoir à profilés, laminoir à poutres, et laminoir à rails.
- Laminoir à anneaux (Ring rolling mill) – Dans ce laminoir, la préforme en forme de donut est placée entre un rouleau intérieur libre et un rouleau extérieur entraîné. Le laminoir à anneaux rend la section plus mince tout en augmentant le diamètre de l'anneau.
- Laminoir à poudre (Powder rolling mill) – La poudre métallique est introduite entre les rouleaux et compactée en une « bande verte » (green strip), qui est ensuite frittée et soumise à d'autres cycles de travail à chaud et/ou à froid et de recuit.
- Laminoir de coulée et laminage de brames minces (Thin slab casting and rolling mill) – Utilisé pour la production de bandes à chaud. L'acier liquide est coulé en brames minces (épaisseur 50 mm à 80 mm) qui sont laminées dans le laminoir de finition du train à bandes à chaud après égalisation de température dans un four.
- Laminoir à fileter (Thread rolling mill) – Dans ce laminoir, des matrices sont pressées contre la surface d'un blanc cylindrique. Au fur et à mesure que le blanc roule contre les faces d'alimentation des matrices, le matériau est déplacé pour former les fonds du filet, et le matériau déplacé s'écoule radialement vers l'extérieur pour former les crêtes du filet.
Forces et relations géométriques dans le laminage
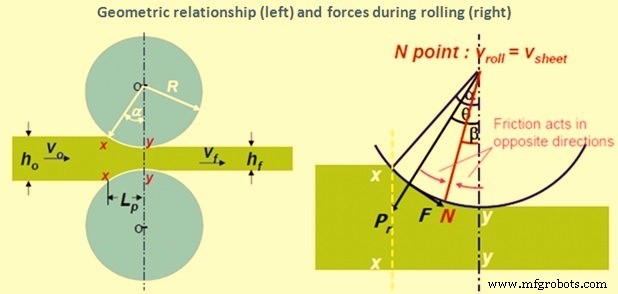
Une tôle d'acier avec une épaisseur h₀ entre dans les rouleaux au plan d'entrée xx avec une vitesse v₀. Elle passe à travers l'écart de rouleau et quitte le plan de sortie yy avec une épaisseur réduite h_f et à une vitesse v_f. Étant donné qu'il n'y a pas d'augmentation de largeur, la compression verticale de l'acier est traduite en un allongement dans la direction de laminage. Puisqu'il n'y a pas de changement de volume d'acier à un point donné par unité de temps tout au long du processus, donc
b × h₀ × v₀ = b × h_f × v_f = b × h × v
Où b est la largeur de la tôle, v est la vitesse à toute épaisseur h intermédiaire entre h₀ et h_f.
La figure 1 montre la relation géométrique et les forces pendant le laminage.
En un seul point le long de la surface de contact entre le rouleau et la tôle, deux forces agissent sur l'acier : (i) une force radiale Pᵣ, et (ii) une force de friction tangentielle F. Entre le plan d'entrée (xx) et le point neutre, la tôle se déplace plus lentement que la surface du rouleau, et la force de friction tangentielle F agit dans le sens (voir Fig 1) pour attirer l'acier dans le rouleau. Du côté sortie (yy) du point neutre, la tôle se déplace plus vite que la surface du rouleau. La direction de la force de friction est alors inversée et s'oppose à la livraison de la tôle depuis les rouleaux.
Points saillants sur le laminage
Les points suivants sont les points saillants dans le laminage de l'acier.
- Le laminage est le processus de formage des métaux d'acier le plus largement utilisé et sa part est d'environ 90 %
- Le matériau à laminer est attiré par friction dans l'écart de deux rouleaux tournants
- Les forces de compression appliquées par les rouleaux réduisent l'épaisseur du matériau ou changent sa section transversale
- La géométrie du produit dépend du contour de l'écart de rouleau
- Les matériaux des rouleaux sont fonte, acier coulé et acier forgé en raison des exigences de haute résistance et résistance à l'usure
- Les rouleaux de laminoir à chaud sont généralement rugueux pour qu'ils puissent mordre le travail, et les rouleaux de laminoir à froid sont rectifiés et polis pour une bonne finition
- Dans le laminage, les grains s'allongent dans la direction de laminage. Dans le laminage à froid, les cristaux conservent plus ou moins la forme allongée mais dans le laminage à chaud, ils commencent à se reformer après être sortis de la zone de déformation
- La vitesse périphérique des rouleaux à l'entrée dépasse celle de la bande, qui est attirée si la friction d'interface est assez élevée.
- Dans la zone de déformation, l'épaisseur du métal à laminer est réduite et il s'allonge. Cela augmente la vitesse linéaire de l'acier laminé à la sortie.
- Ainsi, il existe un point neutre où la vitesse du rouleau et la vitesse de la bande sont égales. À ce point, la direction de la friction s'inverse.
- Quand l'angle de contact dépasse l'angle de friction, les rouleaux ne peuvent pas attirer de bande fraîche
- Le couple de rouleau, la puissance, etc. augmentent avec l'augmentation de la longueur de contact rouleau-travail ou du rayon de rouleau
Processus de fabrication
- Le rouleau à pâtisserie : des origines étrusques à l'artisanat moderne
- Laine d'acier : Histoire, production et sécurité
- Tuyaux en acier : Types, histoire et fabrication moderne
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- L'évolution des baignoires : des bains antiques à la fabrication moderne
- Zinc : propriétés, applications et processus de production
- Acier inoxydable : propriétés, fabrication et applications futures
- Robot réveil roulant : Système mobile intelligent piloté par Raspberry Pi et Google Calendar
- Maîtriser les opérations de formage des matériaux : Procédés clés et mécanique