



Laminoir transversal (cross-country) : production acier et équipements principaux
La plupart produits acier laminés depuis produits coulés machine coulée continue par série opérations laminage/finition. Laminage simple = deux cylindres même diamètre, axes même plan, rotation sens opposés même vitesse, produit homogène propriétés mécaniques, forces uniquement cylindres.
Laminage = procédé formage métal le plus important. > 95 % métaux ferreux/non-ferreux alliages → formes utilisables par laminage. Formes : tôle, feuille, bande, feuillard, profils (rail, poutre, U, angle, barre, fil, tube sans soudure...). Deux procédés courants : laminage à chaud et à froid.
Fonction principale laminoir chaud : réchauffer lingot/bille/bloom/brâme (nuable laminage) près T trempe, puis laminer plus mince/long à travers stands successifs entraînés moteurs électriques. Nuable chauffé ≈ 1250 °C four réchauffage, combustible solide/liquide/gazeux source énergie primaire. Nuable chauffé laminé laminoir dégrossissage plusieurs passes : taille réduite, longueur augmentée, forme modifiée. Processus continue laminoirs intermédiaire/finissage aussi plusieurs passes chaque laminoir. Au fil laminage : longueur produit augmente, taille matière réduit, vitesse augmente après chaque stand = max à la fin.
Laminage à chaud : matière laminée T > T recristallisation. Avantage double : (1) T élevée → résistance matière réduite → force compressive déformation comparativement moins forte → stand capacité plus faible utilisable. (2) Grande déformation plastique sans écrouissage. Avec écrouissage : contrainte déformation augmente plus déformation → matière dure/cassante → plus difficile déformer, au-delà limite → défauts/défauts.
Procédé laminage général
Procédé inclut forces mécaniques appliquées surface métal série cylindres → produire formes/tailles spécifiques par réduction taille (largeur/épaisseurs). Lingot ou produit coulée continue (billes, blooms, brâmes) = matières base production large gamme formes manufacturées laminage à chaud. Beaucoup produits = matière départ opérations ultérieures : forgeage, tôlerie, tréfilage, extrusion, usinage...
Technologie laminage = pas seulement théorie laminage, mais synthèse : techniques hardware laminoirs/cylindres, techniques mesure observer état laminage, techniques logicielles métallurgie élaborer matières, techniques contrôle obtenir épaisseur/formes précises, techniques lubrification prolonger vie cylindres/réduire charge laminage. Meilleure technologie laminage pas seulement théorie mais stimulée avancées techniques voisines.
Couple et puissance = deux composants importants laminage. Couple = mesure force appliquée cylindres produire mouvement rotation. Puissance = appliquée laminoir par couple cylindres + tension pièce. Puissance dépensée principalement quatre façons : (i) énergie déformer acier, (ii) énergie vaincre force frottement, (iii) pertes pignons/transmission, (iv) pertes électriques moteurs.
Nécessaire décider planning passes (planning réduction + nombre passes) pour obtenir forme/épaisseur visée depuis matière initiale. Deux méthodes : (1) recherche plannings passes données passées, (2) calcul planning passes théorie laminage. Méthode 2 : calcul planning près limite capacité laminoir (charge laminage, couple) → ajustement planning calculé pour produit final dimensions/formes requises dernière passe. Méthode 1 : force conditions gamme expérience passée, mais inutile nouveau nuance acier/produit/taille (conditions considérablement différentes).
Pendant laminage, déformation permanente = soumettre matière forte contrainte compressive passage entre deux cylindres cylindriques rotatifs gap. Cylindres plats/gorges, distance fixe. Rotation sens opposés système entraînement électrique (moteur, réducteur, broche, accouplements). Selon sens rotation, matière entre gap une extrémité, sort autre avec section réduite (gap < section entrée nuable). Forme finale désirée → passage plusieurs jeux cylindres rotation. Chaque passe : nuable passe différents gaps sections transversales décroissantes.
Produits longs : plusieurs passes, nombre = rapport section entrée initiale / section finale finie. Section réduite chaque passe, forme/taille approche progressivement profil désiré.
Ensemble cylindres montés paliers = tenu en boîtiers (chocks), eux-mêmes entre deux bâtis coulés (housings), avec réglage gap et entraînement. Ensemble = stand laminoir. Un/plusieurs stands + équipements nécessaires/liés → produits finis depuis un/groupe matières entrées = laminoir.
Laminoir transversal (cross-country)
Sens large : laminoir = jeu stands + série équipements opérations laminage + auxiliaires. Matière chauffée four réchauffage → convoyée laminoir opérations : (i) laminage matière chauffée, (ii) transfert matière laminage stand → stand, (iii) retournement/torsion/cisaillement certains laminoirs, (iv) transport produit laminé, (v) refroidissement lit refroidissement certains laminoirs, (vi) coupe/marquage/estampillage, (vii) parage, emballage, convoyage stock produit fini.
Appelé cross-country par disposition stands. Lignes centres stands parallèles, matière déplacée ⟂ sens laminage. Tables transfert/patins inversent sens déplacement pièce + convoyent stand → stand. Caractéristique : pièces assez courtes pour qu'une pièce quitte stand avant transfert pièce suivante.
Stands disposés manière dispersée. Basés concept laminage continu MAIS stands assez éloignés pour pièce doive quitter jeu cylindres avant entrer suivant. Utiles laminage profils taille/forme non adaptés laminage par boucles.
Deux types stands courants laminoirs cross-country : 2-hautes, 3-hautes. Classification = mode arrangement cylindres housings. Typiquement 2-hautes = 2 cylindres, un au-dessus l'autre. 3-hautes = 3 cylindres superposés. 2-hautes : cylindre haut = cylindre supérieur, bas = inférieur. Laminoirs 2-hautes : laminage un seul sens. Sens inverse → laminoir réversible. Sinon stand 2-hautes type « pullover » : pièce après passe transférée côté alimentation généralement AU-DESSUS cylindres pour passe suivante.
3-hautes : 3 cylindres = supérieur, central, inférieur. Matière alimentée un sens DEUX cylindres, puis inversée AUTRE paire. Central commun chaque alimentation. 3-hautes : inverser sens barre laminée SANS inverser sens rotation moteur/réducteur. Un gap (inférieur/central) prend barre un sens, autre gap (supérieur/central) autre sens. Pour déplacer barre élévation gap inférieur → supérieur : table basculante. Autres méthodes : table élévatrice monte/descend table entière.
2-hautes : soit un cylindre (supérieur/inférieur) soit les deux entraînés. 3-hautes : 1 ou 2 cylindres entraînés, autres rotation frottement. 2 cylindres entraînés 3-hautes : généralement supérieur/inférieur entraînés, central frottement.
Laminoir cross-country : stands disposés pièce JAMAIS dans plus d'un stand simultanément. Stands côte-à-côte → pièce transférée latéralement morsures divers stands. Beaucoup cross-country : laminage DEUX sens. Sens change chaque passe → effet positif qualité produit laminé.
Chaque passe : réduction section + augmentation longueur correspondante. Installations nécessaires prendre plus longue pièce acier CHAQUE stand, les DEUX côtés laminoir.
Limites réduction max possible cross-country mono-entraînement, surtout si > 1 pièce acier simultanément dans laminoir. Taille nuable entrée généralement assez petite. Stands 2-hautes peuvent être réglés : cylindre supérieur 1er stand = hauteur cylindre inférieur 2e stand, etc. → pièce traitée alternativement avant/arrière ligne stands. Combinaison 2-hautes/3-hautes même assemblage : cylindre central 3-hautes = cylindre entraîné stand 2-hautes associé.
Alternative : stands cross-country précédés stand dégrossissage unique passes impaires (3–5) → acier passe stands cross-country. Disposition aussi pour nuable entrée section plus grande.
Laminoirs cross-country = laminoirs chauds (comme tout laminoir chaud) → laminage > T recristallisation acier. Grains déformés laminage recristallisent, microstructure équiaxe maintenue, empêchent écrouissage. Produit laminé à chaud = très peu directionnalité propriétés mécaniques + contraintes résiduelles induites déformation.
Disposition cross-country = laminoirs faibles capacités. Adoptée généralement espace limité dispo laminoir. Limite longueur max produit acier laminable.
Cross-country = normalement laminoirs chauds produits profilés : ronds, barres armature, carrés, plats, profils... = « produits longs ». Machines coupe, parage, outils utilisés laminoirs. Majorité laminoirs = train ouvert, 2-hautes ou 3-hautes. Accouplement mécanique moteur/stands = courroie trapézoïdale/poulie OU réducteur vitesse. Système volant inertie contre fluctuations charge.
Équipements principaux
Four réchauffage
Grand consommateur énergie thermique. Caractéristique opérationnelle four = rôle vital processus global laminoir. Four équipé équipements combustion : brûleurs, systèmes récupération chaleur. Équipements associés : chargement/déchargement (pousseur, extracteurs...). Four typique : zones préchauffage, chauffage, trempe → augmenter/maintenir profil T désiré nuable progressivement pour laminage.
Classification four réchauffage plusieurs façons : (i) mode chauffage : combustion ou électrique (combustion : charbon, fioul, gaz), (ii) mécanisme récupération chaleur : régénératif ou récupératif (récupératif plus courant), (iii) mode chargement : batch ou continu. Batch : matière chargée position fixe sole jusqu'à T laminage. Continu : matière traverse four, chauffée T laminage progression intérieur.
Fours continus classés selon mouvement nuable zones chauffage. Plus populaires : pousseur, sole rotative, poutre marchante, sole marchante, sole à rouleaux. Majorité laminoirs = four continu.
Four continu : matière entrée une extrémité (alimentation/chargement), traverse four, sort autre extrémité (déchargement).
Gradient T longueur four. Généralement matière et gaz combustion mouvement opposés. Base gradient T : trois zones : (i) préchauffage, (ii) chauffage, (iii) trempe (Fig 1).
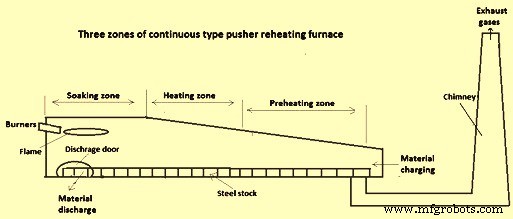
Fig 1 Four réchauffage continu type pousseur trois zones
Fours continus classés aussi : (i) nombre zones chauffage (1–5, haut ou haut-bas), (ii) méthode mouvement matière (pousseur, poutre marchante, sole marchante, sole rotative, sole rouleaux), (ii) récupération chaleur : régénératif ou récupératif.
Fours pousseur plus courants laminoirs cross-country. Froid nuable poussé avant par pousseurs côté chargement. Conçus billets/lingots crayon ou petites sections blooms. Soles pousseur généralement courtes, inclinées longitudinalement vers déchargement → passage facile nuable. Présentement : fours pousseur plus longs, soles jusqu'à 30 m. Nuable avancé poussant dernière pièce chargée pousseur côté chargement. Chaque poussée froid nuable contre ligne continue → pièce chauffée déchargée porte finale table rouleaux alimentant laminoir, ou porte latérale table rouleaux laminoir par moyens manuels/mécaniques, ou retrait porte finale extracteur mécanique.
Augmenter débit four : zones combustion additionnelles par changement profil four mono-zone → multi-zones, brûleurs plusieurs emplacements (ex: tir frontal, latéral, fond, toit).
Deux zones combustion : meilleurs résultats gradient T que mono-zone. Deux zones : trempe + chauffage. Brûleurs : tir frontal zone trempe, tir haut/latéral zone chauffage. Matière lourde → 3, 4, 5 zones combustion pour augmenter niveau T total + productivité. Deux/trois zones chauffage norme, brûleurs montés chacune. Conception personnalisée → T plus haute fin préchauffage → raccourcit zone + augmente longueur totale zones haute T → chauffage nuable plus intensif.
Avantages fours pousseur : (i) production élevée/investissement capital, (ii) efficacité surface sole + production spécifique/unité espace élevée, (iii) chargement/déchargement faciles, (iv) montée T graduelle permet chargement toutes nuances matières froides, (v) meilleur contrôle taux chauffage tous niveaux T. Inconvénients : (i) limite section charge (surface contact doit être carrée éviter empilement), (ii) pas flexibilité chauffer efficacement petite quantité/faibles épaisseurs nuable, (iii) entretien patins refroidis eau marginalement difficile + limite épaisseur nuable max 300–350 mm patins eau.
Équipements laminoir
Laminoirs cross-country = nombre équipements contribuant exécution laminage aisance/efficacité. Certains essentiels constituer opération laminage, beaucoup additionnels améliorer productivité/efficacité. Principaux équipements :
Bâtis (housings)
Structures les plus importantes laminoir (tiennent assemblage position). Éléments tenant assemblages boîtiers, mécanismes réglage, retiennent positions. Construction/dimensions → tailles éléments liés. Forces cylindres pendant laminage → entièrement transmises via écrous mécanisme réglage. Bâti stand : haute rigidité, résistance suffisante charges, simplicité conception, coût minimum. Bâtis monobloc coulés forme simple (section rectangulaire) = laminoirs dégrossissage = « type fermé ». Parfois bâti partie supérieure démontable pour retrait facile cylindres (laminoirs linéaires) = « type ouvert » (poutres supérieures boulonnées piliers). Utilisés changements cylindres fréquents.
Paliers (bearings)
Charge cylindres → transmise paliers + assemblage (boîtiers). Trois types :
- Palier lisse (slider) : deux catégories. Bague métallique : coefficient frottement élevé, vie comparativement faible. Utilisés T/pressions élevées empêchent autres paliers. Bague non-métallique : tous avantages paliers lisses + coût bas + bon palier cylindres vitesse variable/réversible. Coefficient frottement très bas. = Palier le plus courant laminoir cross-country faible capacité.
- Palier hydrodynamique : enclose complètement collet, surfaces séparées film liquide. Coefficient frottement bas vitesses élevées. Vie très longue, faible encombrement. Substitution extensive anti-friction stands non-réversibles. Usage restreint : vitesses relativement hautes/quasi constantes. Utilisés charges très fortes fortes réductions (laminoirs plats, fils machine).
- Palier anti-friction : tous types contact roulement. Mais seulement roulements rouleaux coniques utilisés laminoirs séries multi-rangs. Avantage principal : frottement bas + capacité travailler basses vitesses.
Cylindres (rolls)
Principaux consommables coûteux laminoir. Pièce vitale. Déformation pièce métal directement accomplie par cylindres. Contraintes laminage appliquées D'ABORD cylindres → transmises autres sections laminoir. Donc cylindres plus durs/résistants déformation que métal traité.
Produits profilés laminés entre cylindres gorge. Gorges usinées machine tour cylindres. Sur cylindres accouplés, gorges forment passes → pièce acier passe pour section visée. Avant forme finale, pièce passe nombreuses passes. Passes classées : (i) passe dégrossissage/ruine, (ii) passe leader, (iii) passe finissage. Passes dégrossissage : réduire section transversale. Passes leader : approchent progressivement section forme finale. Passe finissage : donne pièce section finale/requise.
Performance cylindres dépend facteurs : matières utilisées + charges service. Conception influencée limitations : charge laminage, résistance cylindre, couple dispo laminage. Matière cylindres doit résister charges déformant plastiquement nuable SANS être elle-même déformée plastiquement.
Déformation pièce directement cylindres. Contraintes laminage → D'ABORD cylindres → transmises autres sections laminoir. Conséquence : cylindres plus durs/résistants déformation que métal traité. Fonte ou acier selon service spécifique. Propriétés importantes sélection : ténacité, résistance fissuration thermique, choc, usure dure. Sélection nuance dépend : demandes production, coût initial, qualités spécifiques... Collaboration étroite fabricant cylindres souhaitable satisfaire exigences. Quatre catégories :
- Cylindres acier : C 0,2–0,3 %. Coulés ou forgés. Sable ou moule chill. Applications critiques : corps chill, autres portions sable. Certains : hauts contenus alliage.
- Cylindres fonte : C 2,5–3,5 %. Fonte grise et fonte alliée. Types courants : (i) chill clair, (ii) chill indéfini, (iii) graphite sphéroïdal, (iv) double coulé.
- Cylindres carbure tungstène : pressage/frittage poudre carbure. Forme bagues diamètres relativement petits → association arbréaux acier. Stands finissage laminoir fils machine.
- Cylindres composites : arbréau + bague/manchon type retrait sur arbréau. Avantage : si bague/manchon usé, arbréau remonté nouvel élément extérieur.
Entraînements (drives)
Laminoirs alimentés entraînements électriques, lignes transmission adaptées nécessaires. Entraînement = (i) moteur électrique capacité suffisante, (ii) courroies, (iii) volant inertie, (iv) jeu engrenages, (v) pied pinion, (vi) accouplements. Certains : arbre relie moteurs réducteur accouplements deux bouts. Réducteur → réduction vitesse moteur → vitesse cylindres. Puissance → boîte pinions → distribution plusieurs arbres (selon nombre cylindres entraînés). Généralement moteurs AC (courant alternatif) cross-country (contrôle vitesse pas critique).
Volant inertie (flywheel)
Dispositif mécanique moment inertie significatif = réservoir énergie rotationnelle. Résiste changements vitesse rotation → stabilise rotation arbre. Agit réservoir : stocke énergie période offre > demande, libère période demande > offre. Lisse fluctuations vitesse. Énergie cinétique stockée = f(moment inertie masse, vitesse rotation).
Broche d'entraînement (lead spindle)
Relie premier moteur pinions. Type universel, court ou long avec paliers porteurs, selon position moteur disposition. Court : accouplements flexibles standards. Fixée pinion inférieur 2-hautes, pinion central 3-hautes.
Pinions (mill pinions)
Engrenages divisant puissance entraînement entre 2/3 cylindres, entraînant cylindres adjacents sens opposés. Pratique antérieure : dentures droites ou face divisée dents droites décalées. Pratique actuelle : dents double hélice. Engrenages hélicaux = entraînement plus fluide (parties dents toujours en contact → transmission puissance continue).
Broches (spindles)
Relient pinions cylindres laminoir (sauf entraînement direct). Direct : broche connectée directement moteurs. Broches acier coulé/forgé, extrémités équipées oscillateurs (wobblers) similaires cylindres ou accouplements universels, selon type laminoir.
Réducteurs (reduction gear boxes)
Utilisés laminoirs vitesse moteur > requise cylindres. Selon réduction vitesse requise : 1, 2 ou 3 étages.
Guides
Aident nuable entrée/sortie cylindres. Guides entrée/sortie selon emplacement, fixés barre repos/serrage // cylindres traversant bâtis. Guides fixes = sans pièces mobiles, généralement fonte → minimiser risques/rayures nuable. Forme simple : deux fontes serrées formant boîte évasée. Guides rouleaux développés contre tendance guides rayer nuable. Particulièrement guides entrée : une/plusieurs paires rouleaux folles profilés forme nuable.
Renverseurs (repeaters)
Dispositifs reçoivent pièce sortie stand + la bouchent 180° stand adjacent automatiquement. Canaux/gouttières gorges guident bout avant nuable 180° ou parfois chemin en S renverseurs marche avant. Bout avant entraîné autour renverseur par nuable suivant jusqu'à préhension stand suivant. Adaptation vitesses stands adjacents : stand suivant légèrement plus lent vitesse équilibre → boucle grandit. Canaux renverseurs conçus permettent pièce éjection table plate ces conditions.
Tables rouleaux (roller tables)
Série rouleaux soit entraînés arbre ligne + engrenages coniques entraînement commun, soit moteurs individuels. Conceptions améliorées : engrenages coniques remplacés engrenages droits. Tables : alimentent matière laminée dans cylindres + la reçoivent. Conditions sévères : impact mécanique, cycles courts répétitifs, transitoires dynamiques (accélérations/décélérations). Relient stands séparés grands/moyens laminoirs. Nécessaires majorité laminoirs convoyer nuable vers/loin stand.
Tables basculantes/élévatrices
Grands stands 3-hautes : nuable doit être mécaniquement soulevée ligne passes cylindre central/inférieur → ligne passes central/supérieur. Tables un/les deux côtés stand conçues pour basculer.
Cisailles (shears)
Différents types cisailles laminoir. Grandes cisailles hydrauliques/électriques lames coupe haut/bas : rognage bouts ségrégés/déformés grosses sections ou division grosses sections longueurs courtes re-laminage. Cisailles pendulaires : couplées près stand, lames cadre libre mouvement pendulaire = coupe matière en mouvement (bouts déformés disparaissant stand suivant). Cisailles volantes : coupent matière en mouvement. Terme généralement cisailles laminoirs où matière doit être divisée vitesse sortie plusieurs longueurs. Cisailles rognage = cisailles bourrage (cobble shear). Laminoirs : cisailles rognage avant trains renverseurs pour enlever bouts déformés/séparés tête après dégrossissage. Généralement enlèvent tête, mais peuvent mouvement continu diviser courtes longueurs dégagement quand tête bourrée plus loin train.
Cisailles à claquement (snap shears) : généralement situées renverseurs automatiques. Pneumatiques : claquent fermé restent fermées jusqu'à reset. Utiles prélèvement échantillons bout arrière pièces répétées ou empêcher reste matière alimenter bourrage plus loin train.
Moteurs laminoir et entraînements auxiliaires
Laminage = processus continu. Moteurs stands principaux exposés fortes contraintes. Arrêt imprévu/panne équipement/entraînement → pertes significatives énergie/production/temps. Système entraînement principal/auxiliaire = utilité critique pratiques opérationnelles/maintenance périodiques. Entraînements = entraînements auxiliaires primaires. Secondaires : moteurs laminoir/auxiliaires ventilateurs (combustion four), pompes eau refroidissement, système lubrification. Laminoir continu multi-stands chaud : puissance/vitesse moteurs sélectionnées selon planning laminage.
Moteurs laminoirs classés deux grands types : AC (courant alternatif) et DC (courant continu). AC : stand vitesse constante un sens. Vitesses variables/réversibles → DC. AC subdivisés : (i) synchrones, (ii) cage écureuil, (iii) rotor bobiné. DC subdivisés : (i) shunt, (ii) série, (iii) composé. Chaque type = caractéristiques application spécifique.
Lit refroidissement (cooling bed)
Partie laminoir fin dernier stand. Supporte/permet produits laminés chauds refroidir. Refroidit naturellement + transfert transversal vers déchargement. Lit manuel : pente barre avance glissement gravité. Lits mécaniques : type rateau. Grandes capacités : poutre marchante (walking beam) = type le plus courant. Lit : T toute longueur barre refroidit même temps. Sinon → contraintes barre. Si partie barre reste contact supports métalliques en continu → refroidit taux différent parties exposées air ambiant. Poutre marchante : patins mobiles/fixes soulèvent/traversent/abaissent produit nombre fois → contact change continuellement → toute barre refroidit même taux. Barre « marche » vers fin lit → posée jeux tables rouleaux. Poutre marchante motif dent scie → aussi appelée rateau. Refroidissement billettes : poutre marchante retournement (turn over) : rotation continue billette → contact lit change continuellement → billette ne se déforme pas refroidissement. Lits peuvent utiliser transfert chaîne méthode traversée. Dimensionnés : produit refroidit cycle temps déterminé.
Système lubrification huile centralisé
Installé certains grands laminoirs. Lubrification automatique engrenages réducteur, boîte pinions... Huile filtrée, refroidie, recirculée boucle fermée.
Système eau refroidissement
Refroidissement stands cylindres, paliers... Eau nettoyée, refroidie T ambiante, recirculée boucle fermée. Eau TMT (traitement thermomécanique) : généralement système refroidissement eau séparé.
Alimentation, distribution, instrumentation, contrôle
Alimentation/distribution électrique laminoir : transformateurs, disjoncteurs, batteries condensateurs HT, tableaux. Entraînements VVVF (tension variable fréquence variable) régulation vitesse moteurs AC particulièrement laminoirs finissage = dernier développement. Instrumentation/contrôle base PC (contrôleur programmable) ou PLC (automate programmable) + actionneurs vannes → automatisation laminoir, cisailles tête/queue, système refroidissement eau TMT, cisaille volante...
Processus de fabrication
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Coulée et laminage de brames minces : amélioration de la production de produits plats
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Calamine de laminoir : génération, transport et utilisations pratiques dans la sidérurgie
- Optimisation de l'efficacité énergétique dans la production de fer et d'acier
- Nuance X4CrNiMo16-5-1 : Trempé & Revenu (QT900) – Acier Inoxydable Martensitique Haute Performance
- Acier à outils résistant aux chocs : Caractéristiques clés et applications
- Acier doux, inoxydable ou à outils : comment choisir le meilleur matériau pour votre projet
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux