



Métallurgie des cylindres de laminoir : conception, matériaux et performance
Les cylindres sont les outils du laminoir réduisant la section du produit laminé. Pièces hautement sollicitées, sujettes à l'usure. Nécessaires laminage plats et longs. Technologie laminage a radicalement évolué, mais cylindres restent pièce la plus critique. Poids cylindres variable selon type/taille laminoir et type cylindre. En laminage, cylindre sous forte charge ; zone contact cylindre/produit s'use.
Selon profil produit laminé, corps cylindre peut être lisse (plates, bandes) ou gorge (produits profilés). Deux composants principaux : (i) corps cylindre, (ii) collets (deux, un chaque côté). Corps = partie contact direct déformant métal pièce. Paire cylindres gorge montrant corps et collets Fig 1.
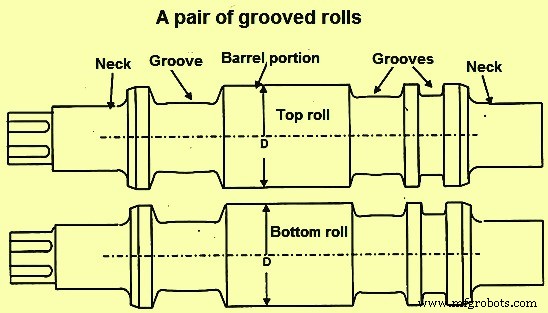
Fig 1 Paire de cylindres à gorges
Cylindres doivent encaisser tous types contraintes, charges conditions normales/anormales laminage, contraintes changeant avec usure cylindres. Doivent effectuer travail lourd réduction laminage chaud/froid.
Conception cylindre doit concilier deux exigences radicalement différentes : (i) résistance maximale forces écartement, couple, haute pression entre cylindres, (ii) résistance usure maximale zone contact cylindre/produit. Ne doivent pas casser, écailler, s'user ; performance sans problème. Rectifiés régulièrement pour reconstruire profil désiré et éliminer surface usée, fissurée feu, fatiguée.
Spécifications et mesure qualité
Spécifications existent, mais mesure ultime qualité = performance cylindres. Coût cylindres par tonne acier laminé = facteur décisif.
Divers types cylindres et types laminoirs Fig 2.
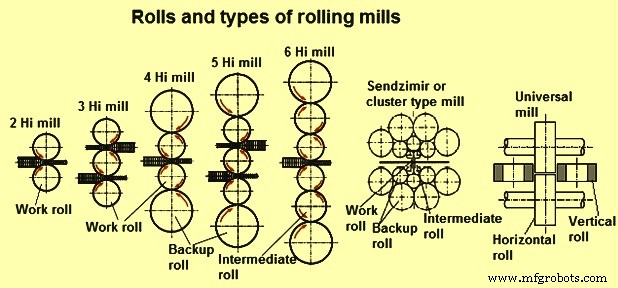
Fig 2 Cylindres et types de laminoirs
Outre charges laminage normales et forces frottement, cylindres subissent plusieurs changements conditions laminage normal. Chaque entrée produit dans cylindres crée un impact. De plus, conditions anormales fréquentes : (i) erreur opérateur, (ii) matières défectueuses défauts internes, (iii) pannes courant, (iv) problèmes transport matière vers cylindres, (v) problèmes systèmes refroidissement eau. Pendant ces conditions anormales (très courantes), dommages cylindres fréquents affectant laminoir et produit.
Contraintes et leur distribution dans cylindre dues charges laminage = très complexes, variant largement. Certaines fortes gradients ⟂ surface (pression Hertz, contraintes thermiques laminage chaud + bon refroidissement), d'autres simples charge statique (couple moteur). Mais tous types peuvent mener dommages. Usure cylindre = autre préoccupation majeure.
Aspect important : optimiser propriétés — résistance, résistance usure, sécurité fissures feu, tous dommages anomalies laminage. Optimisation = (i) choisir bonne composition, traitement thermique, procédé fabrication. Solidité cylindre et sécurité rupture = développer bonne microstructure et contrôler niveau contraintes résiduelles.
Développement matériaux cylindres
XIXe siècle : fonte grise non alliée (divers équivalents C, vitesses refroidissement coulée sable/chill) et acier forgé. Nuances fonte : mi-dure, demi-dure, clair-chill. Clair-chill : corps couche fer blanc (sans graphite) ; cœur/collets fonte grise. Plus tard : aciers coulés C jusqu'à 2,4 %, avec/sans graphite.
Vers 1930 : cylindres ICDP (indefinite chilled double pour) pour laminage à chaud plats. Nuances ICDP modifiées/améliorées fin 1990s (carbures améliorés performance). Vers 1950 : fonte nodulaire pour cylindres. Non alliée ou alliée Cr, Ni, Mo → bonne résistance usure ET résistance simultanément. Fer haut Cr (C 2–3 %, Cr 15–20 %) puis acier haut Cr (C 1–2 %, Cr 10–15 %) → nouveaux matériaux haute résistance usure.
1985 : matériaux aciers rapides pour cylindres. Évolués → « nuances demi-acier rapide ». Laminage fils machine : carbure tungstène fritté haute tech pour cylindres. Laminage à froid acier : cylindres acier forgé développés pour pénétration dureté plus haute après traitement thermique (Cr 2→5 %, chauffage induction). Cylindres travail chromés après rectification/grenaillage pour vie plus longue rugosité surface nécessaire.
Actuellement, groupes nuances matières cylindres selon microstructure : (i) acier hypo-eutectoïde, (ii) acier hyper-eutectoïde (ADAMITE), (iii) acier hyper-eutectoïde graphitique, (iv) aciers hautement alliés (haut Cr...), (v) fonte nodulaire, (vi) fonte chill indéfinie ICDP, (vii) matériaux spéciaux (carbures frittés, céramiques...).
Production cylindres
Procédés : (i) coulée, (ii) forgeage, (iii) frittage/pressage isostatique à chaud, (iv) autres. Tous ont avantages/inconvénients/limites. Limites par : (i) dimensions cylindres, (ii) composition, (iii) dureté/résistance usure requise, (iv) coûts production.
Zones chevauchement où cylindres technologies différentes disponibles, mais pas de règle générale qu'une technologie meilleure qu'autre. Choix final dépend généralement coût cylindres/tonne acier laminé. Cylindres bas prix pas nécessairement meilleurs, finalement contre-productifs.
Pour rendre fabrication cylindres commercialement attractive tout en les rendant disponibles prix raisonnable, fabricants besoin expertise : (i) compréhension application cylindre (charge, vitesse, refroidissement...), (ii) choix matière optimum, (iii) production cylindres sains sans défauts, (iv) choix traitement thermique adéquat (résistance, dureté, contraintes résiduelles...), (v) capacité usinage selon specs/plans, (vi) capacité adaptation évolution technologie laminage ET fabrication cylindres.
Contrôle technologie fabrication plus crucial que technologie elle-même. Procédure fabrication toujours sous contrôle. Ratio coûts cylindres/tonnes laminé diminue grâce à : (i) meilleure technologie laminoir, (ii) meilleure performance cylindres. PAS dû à coût cylindres plus bas. Cylindres bas prix = contre-productifs.
Propriétés matériaux cylindres
Plusieurs propriétés intéressent fabricants/utilisateurs :
Propriétés physiques
Importantes pour laminage stable : (i) module Young, (ii) coefficient Poisson, (iii) coefficient dilatation thermique, (iv) conductivité thermique, (v) coefficient transmission chaleur. Young/Poisson = limites transformations élastique/plastique. Coefficient dilatation thermique = f(T), nombre constant petite plage T. Conductivité thermique = matière cylindre. Coefficient transmission chaleur = haute importance, fortement influencé surface cylindres et produit laminé.
Dureté
Mesure rapide/économique, bonnes corrélations dureté/autres propriétés mécaniques (même type matériaux = même composition/microstructure). MAIS cylindres : mesures correctes difficiles, relation linéaire limitée. Matières cylindres = large variation composition/structure. Mesures dureté plus déroutantes qu'utiles. Vues fabricants/utilisateurs toujours divergées.
Seule dureté surface mesurable non-destructivement. Mesure 2D = représentative volume 3D derrière surface. MAIS gradient dureté existe dans cylindre (variations macro/micro : coulée — vitesse solidification décroissante distance surface ; traitement thermique — vitesse refroidissement décroissante distance surface trempe, courbes TTT). Profondeurs dureté influencées compositions/méthodes traitement thermique.
Surface cylindre sujette : mauvaise manipulation, oxydation, corrosion, écrouissage (tour/meule), revenu local brûlage meulage, décarburation traitement thermique. Tout cela → gradients micro positifs/négatifs surface → effet dureté.
Contraintes résiduelles
Cylindres ont normalement contraintes résiduelles. 2D surface, 3D volume. Surface : contrainte radiale = 0, longitudinale (axiale) = 0 bord corps. Partie principale corps : axiale et circonférentielle (tangentielle) égales signe/taille. Ligne centrale près zone axiale : tangentielle et radiale égales taille/signe. Relation longitudinale/tangentielle-radiale = rapport diamètre/longueur. Contrainte dépassant résistance matière → rupture spontanée. Rupture ⟂ axe si longitudinale trop haute d'abord, ou direction axiale si tangentielle/radiale trop haute d'abord.
Contraintes résiduelles : fort impact résistance cylindres. Compression → augmente résistance fatigue, réduit propagation fissures, réduit contrainte cisaillement surface corps et écrouissage. Traction → peut causer rupture. Compression/traction compensées section transversale. Niveau correct requis.
Résistance fatigue
Importante : nombreuses ruptures cylindres par fatigue. Fatigue = charges variables + contraintes rotation/flexion. Encoche et fissures feu = grand impact résistance fatigue.
Acier homogène : résistance fatigue flexion relation linéaire dureté jusqu'à limite, au-delà chute. Facteurs influençant fatigue nombreux mais matière devient de plus en plus fragile/sensible encoche, petite augmentation contrainte initie fissure propageant sous charges répétées. Matériaux hétérogènes (fonte grise, acier coulé graphitique, acier hyper-eutectoïde) : résistance fatigue < acier homogène même dureté.
Valeurs fatigue flexion rotative toujours > résistance fatigue traction/compression. Flexion rotative = raison la plus générale ruptures fatigue cylindres.
Résistance usure
Importance capitale cylindres. Mais grand nombre paramètres influencent usure : (i) matière : composition, microstructure, dureté... (ii) propriétés matière opposée laminée, (iii) conditions usure : glissement, pression, vitesse, T, refroidissement..., (iv) agents interactifs : eau, lubrifiants, agents corrosifs. Tous paramètres variant largement.
Laminoirs : usure principalement zones friction max = entre cylindre et produit. Usure généralement pas uniforme corps d'un bout à l'autre. Surface influencée changements T chaque rotation → fissures feu. Autre facteur : refroidissement cylindre. Agents refroidissement peuvent contenir matières favorisant usure.
Résistance usure améliorable par choix bonne nuance matière cylindre. Influence dureté matière cylindre sur résistance usure = marginale. Teneurs C, éléments alliage, microstructures = paramètres plus importants résistance usure.
Force frottement
Laminoir : cylindre et produit pressés ensemble même charge. Pour mouvement produit entre gorges, force nécessaire. Quantité force = f(état surface : forme, rugosité... ; coefficient frottement matière cylindre/produit). Situation gorge complexe.
Laminage continu sans/peu tension → fort frottement nécessaire cylindre/produit. Frottement faible → glissement. Paramètres critiques éviter glissement : angle morsure et vitesse laminage. Plus vitesse haute, plus angle morsure bas. Si angle morsure trop haut pour vitesse → réduire vitesse OU modifier surface cylindre augmenter frottement. Ragage surface ou motif fissures feu = utile améliorer frottement.
Processus de fabrication
- Le rouleau à pâtisserie : des origines étrusques à l'artisanat moderne
- Le rouleau de sushi : artisanat, histoire et production moderne
- Robot réveil roulant : Système mobile intelligent piloté par Raspberry Pi et Google Calendar
- Maîtriser les opérations de formage des matériaux : Procédés clés et mécanique
- Métallurgie de la poche de distribution (tundish) : optimisation du transfert d'acier pour la coulée continue
- Métallurgie de Poche Avancée : Affinage de Précision pour Aciers de Haute Qualité
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Optimisation du design des passes de laminage pour un profilage précis de l'acier
- Perceuses-fraiseuses d'établi expliquées : caractéristiques, utilisations et avantages