



Défauts et ruptures des cylindres de laminoir : causes, symptômes et prévention
Les cylindres sont des pièces d'usure du laminoir servant à réduire la section et façonner le produit laminé. Pièces hautement sollicitées, elles subissent l'usure. Utilisées en laminoirs plats et longs. Les cylindres sont la pièce la plus critique : la performance du laminoir en dépend grandement.
Les cylindres opèrent en conditions sévères, exigeant une combinaison optimale de propriétés : résistance à l'usure, ténacité, etc. En laminage, ils supportent de fortes charges et la zone de contact cylindre/produit s'use. Ils doivent aussi résister aux fluctuations mécaniques et thermiques. Durée de campagne limitée. Après campagne, cylindres changés pour continuer le laminage. L'état de surface est un critère de changement.
Cylindres retirés sont rectifiés/affûtés en atelier et remis en service pour nouvelle campagne. Rebutés quand diamètre atteint diamètre minimum de rebut.
Les laminoirs exigent de plus en plus des cylindres maintenant forme et profil plus longtemps pour allonger les campagnes. Normalement, vie limitée par rebut planifié. Pourtant, malgré l'attention du fournisseur et de l'exploitation, anomalies et ruptures surviennent en service. Une rupture est une catastrophe : perte partielle/totale des cylindres, enlèvement des bourrages (cobbles), arrêt laminoir, dégâts équipements. Tout cela dégrade la performance. Les ruptures sont à éviter.
Causes des anomalies et ruptures
Plusieurs raisons, imputables au fabricant, au laminoir, ou aux deux.
Imputables fabricant : défauts internes — dureté non uniforme, contraintes résiduelles excessives, microstructure déraisonnable, faible résistance matière, transformation structurelle créant contraintes internes, retrait lâche réduisant surface portante effective. Système refroidissement inadéquat → contraintes thermiques → rupture corps. Anomalies laminage → rupture. Autres : conception déraisonnable cylindres/gorges, déformation unitaire excessive, fissures feu profondes, fatigue, écaillage.
Défauts et anomalies des cylindres
Trous d'épingle et porosités
Défauts en surface ou sous-surface. Trous circulaires/irréguliers, intérieur brillant ou non. Dispersés aléatoirement sur corps cylindre fonte chill. Intérieur brillant = défaut sous-surface fréquent, indique gaz piégé sans exposition air (pas d'oxydation). Gaz peut venir revêtement moule ou fissures feu moule chill. Causes alternatives (porosité) : manque alimentation inter-dendritique pendant solidification ou développement gaz depuis fusion. Pour fontes coulées statiques, trous « comblés » par liquide résiduel → taches dures contour circulaire. Problèmes qualité surface mais rarement rupture catastrophique. Considérés défaut cylindre.
Inclusions non métalliques
Anomalie cylindre. Différentes tailles/aspects. Sources : piégeage scories/fondants, particules étrangères moule/équipement coulée. Affecte qualité surface mais pas ruptures massives.
Taches dures et tendres
Défauts surface/sous-surface. Taches circulaires/semicirculaires blanches/grises dans matière corps, plus dures ou plus tendres que métal de base. Rarement défaut unique localisé ; affectent généralement grande partie corps cylindre. Limité cylindres centrifugés. Taches dures = concentration carbures fer ségrégés ; taches tendres = zones appauvries carbures ou enrichies graphite. Cause probable : effet ségrégation bulle gaz poussée par force centripète à travers métal corps juste avant solidification finale. Gaz = décomposition soudaine eau cristallisation liant revêtement. Autres causes : vibrations excessives moule pendant centrifugation influençant ségrégation interface solide/liquide. Anomalie → marquage surface produit laminé mais pas ruptures sévères service.
Variations dureté cylindres
Mesures dureté correctes difficiles ; relation linéaire dureté/autres propriétés limitée. Matières cylindres = large variation composition/structure. Mesures dureté plus déroutantes qu'utiles. Vues fabricants/utilisateurs sur dureté toujours divergées.
Seule dureté surface mesurable non-destructivement. Mesure 2D censée représenter volume 3D derrière surface. Mais gradient dureté existe dans cylindre (macroscopique/microscopique : coulée — vitesse solidification décroissante avec distance surface ; traitement thermique — vitesse refroidissement décroissante distance surface pendant trempe, courbes TTT). Profondeurs dureté influencées par compositions et méthodes traitement thermique.
Matière cylindre extrêmement dure → fortement influencée par écrouissage (tour/meule) et revenu (meulage). Dureté impacte résistance usure. Mais pas vrai que tout s'améliore avec dureté plus haute. Autres paramètres impactent plus performance : composition, microstructure, contraintes résiduelles.
Variation dureté surface cylindre (surface corps grande). Après usage en laminoir, non-uniformité peut augmenter : partie centrale contact produit chaud se revenue → dureté baisse.
Contraintes résiduelles
Cylindres ont normalement contraintes résiduelles. 2D surface, 3D volume. Surface : contrainte radiale = 0, contrainte longitudinale (axiale) = 0 bord corps. Partie principale corps : contraintes axiale et circonférentielle (tangentielle) égales signe/taille. Ligne centrale près zone axiale : contraintes tangentielle et radiale égales taille/signe. Relation longitudinale/tangentielle-radiale = rapport diamètre/longueur. Contrainte dépassant résistance matière → rupture spontanée. Rupture perpendiculaire axe si contrainte longitudinale trop haute d'abord, ou direction axiale si contrainte tangentielle/radiale trop haute d'abord.
Contraintes résiduelles : fort impact résistance cylindres. Compression → augmente résistance fatigue, réduit propagation fissures, réduit contrainte cisaillement surface corps et écrouissage. Traction → peut causer rupture. Compression et traction compensées sur section transversale. Niveau correct requis.
Dommages par charge unique et rupture thermique
Dommage possible par charge unique. Mise en service : surface cylindre chauffe à T moyenne stabilisée après temps laminage. Pendant cette période, gradient T dans cylindre (extérieur plus chaud, intérieur plus froid). Dilatation thermique partie extérieure > intérieure → contraintes thermiques : compression dehors, traction dedans. Contrainte traction thermique s'ajoute contrainte traction résiduelle. Si traction totale atteint résistance matière → fissure initiée = point départ rupture. Plus T initiale cylindre basse mise en service, plus risque rupture thermique élevé.
Rupture thermique : corps brisé montrant lignes fracture radiales origine au/près axe corps. Fracture perpendiculaire axe, généralement près centre longueur corps. Liée à différence max T entre surface et axe corps. Différence T induite par fort taux chauffage surface (mauvais refroidissement, panne refroidissement, haut débit début campagne). Différence T zone extérieure/partie interne → contraintes thermiques superposées contraintes résiduelles. Exemple : ΔT 70 °C surface/axe → contraintes thermiques longitudinales additionnelles ≈ 1 100 kg/cm² phase critique démarrage campagne. Une fois contraintes traction longitudinales totales dans cœur > résistance ultime matière cœur → rupture thermique soudaine. Défaut laminoir ou cylindre.
Trois facteurs clés rupture thermique : (i) gradient thermique, (ii) résistance/intégrité matière cœur, (iii) contraintes résiduelles. Plus résistance cœur faible, plus risque élevé.
Contraintes résiduelles : fort impact rupture thermique. Toujours compression dehors, traction dedans. Réduites zones gorges usinées, restent hautes zones entre gorges. Chauffage laminage → contrainte thermique s'ajoute résiduelle → traction totale (max entre gorges) atteint limites résistance → rupture thermique entre gorges.
Dommages mécaniques et physiques des cylindres
Dommages mécaniques
Surcharge mécanique locale. Fréquent : intrusions, bosses, empreintes. Surviennent quand corps étranger entre cylindres avec produit laminé. Dommage si dureté corps étranger élevée ou taille assez grande pour empreinte profonde. Empreinte profonde → usinage nécessaire.
Dommages physiques
Pélage (peeling)
Anomalie cylindre. Pendant laminage, fine couche oxyde se forme sur surface cylindre dans largeur laminage. Enlèvement partiel cette seule couche oxyde = pélage. Identifiable : stries circonférentielles argentées métal parent, mélangées stries bleu/noir oxyde encore adhérent. Couche oxyde croît f(T surface sortie gorge, temps exposition air T élevée). Couche soumise contraintes cisaillement alternées (différence vitesse surface produit/cylindre). Fatigue couche oxyde dépassée → pélage démarre. Caractérisé : tant que seule couche oxyde cisaillée, métal base intact résiste forces cisaillement. Phénomène dépend conditions laminage : T surface produit (détermine nature/dureté calamine), réduction, refroidissement cylindre, durée campagne. Pélage = caractéristique laminoir.
Bosses/marquages mécaniques
Empreintes locales corps cylindre + bosses induites chaleur, fissures feu, fissures pression dans/ hors largeur laminage. Principalement cylindres travail stands finissage arrière. Causes : surcharges locales extrêmes liées bourrages, bouts pliés/froids produit, corps étrangers, particules calamine épaisses passées gorge. Tout cela à haute vitesse → haute pression + déformation + chaleur frottement → dommages locaux surface. Résultat anomalies laminoir si processus hors contrôle.
Banding
Anomalie : zones brillantes fortement pélées sur cylindre travail, orientées circonférentiellement, souvent bandes surface très rugueuse. Apparaît typiquement cylindres travail ICDP (indefinite chilled double pour) stands finissage précoces laminoirs chauds, même après campagnes courtes. Possible aussi cylindres travail haut chrome après longs temps même stands critiques. Forces frottement alternées + charges thermiques alternées > résistance cisaillement fatigue chaude matière corps → fissures parallèles surface dans profondeur fissures feu primaires se développent/propagent jusqu'à arrachement zones fissurées. Une fois surface localement détériorée, pics forces cisaillement → développement très rapide bandes pélées autour corps. Couche enlevée ≈ 0,1–0,2 mm (profondeur fissures feu primaires). Occurrence principalement liée conditions laminoir.
Soudure produit laminé
Sur corps cylindre, principalement cylindres travail stands finissage arrière, surtout laminage faibles épaisseurs. Pression spécifique laminage élevée + T laminage basse = conditions base soudure produit sur surface cylindre. Anomalies laminage (bourrages, plis, bouts pliés) → pressions extrêmes → favorisent collage produit. Déformation plastique accrue surface cylindre (empreintes, écaillage) induite zones surchargées où chaleur sévère ajoute fissures feu/bosses. Mauvais choix nuance cylindre derniers stands finissage → collage catastrophique. Dommage = conditions laminoir.
Rayures circonférentielles ondulées
Peuvent apparaître surface corps coïncidant bord produit laminé laminoirs plats. Étendue dépend variation largeur produit avant changement cylindre. Observé typiquement cylindres travail stands finissage précoces. Cause : résistance accrue déformation bord produit + taux réduction élevés stands précoces. Si bord considérablement plus froid que centre + calamine dure bord → charge spécifique accrue → usure localisée surface cylindre. Plus prévalent laminage aciers inoxydables nuances cylindre hautement alliées. Occurrence liée laminoir.
Rupture collet par couple excessif
Anomalies laminoir → grand moment couple accumulé par moteurs entraînement (toujours pièces fortes/puissantes). Accumulation moment → rupture collet (maillon le plus faible système). Rupture collet : structure rupture fragile rapide typique, surface fracturée inclinée 45° direction axiale. Ruptures fatigue-torsion collets rares laminage normal.
Rupture section transversale journal
Démarre bas rayon adjacent corps. Face fracture suit rayon → continue côté corps → arrache portion face bout corps. Choc : charge pic > résistance flexion ultime matière cœur → fracture, généralement zone section la plus sollicitée. Mauvaise manipulation (chute, mauvais usage barre porteur changement cylindres) → collets fissurés ou rupture. Morceau corps attaché au journal = défaut manipulation. Défaut laminoir.
Rupture journal par flexion
Lignes fracture partent extérieur → propagent toute section, souvent départ zone raccord (fillet) après propagation fissure fatigue. Rupture par charges flexion élevées > résistance flexion ultime ou fatigue journal. Généralement limitée cylindres travail 2-hautes tout nuance laminoirs chauds. Causes : (i) charges laminage élevées + conception cylindre faible, (ii) anomalies laminage forces flexion extrêmes, (iii) qualité cylindre inadéquate résistance journal, (iv) effet encoche rayon raccord trop petit, rainures circonférentielles, fissures fatigue corrosion. Défaut laminoir ou cylindre.
Rupture journal couple extrémité entraînement
Face fracture inclinée axe cylindre, fracture cisaillement complète souvent cône. Se produit extrémité entraînement depuis section la plus faible (souvent gorge bague fendue) → centre collet, ou pied rayon spatule. Couple extrémité entraînement > résistance torsion matière journal. Résistance journal affectée effet encoche rayons vifs (gorge bague fendue, autres concentreurs contrainte : alésages radiaux). Charge peut être normale conception/exploitation → matière nécessite upgrade ; ou charge > exploitation standard > résistance torsion matière. Surcharges via : (i) blocage laminoir par collage, (ii) anomalies laminage (soudure produit, mauvais pré-réglage gorge), (iii) montage arbre entraînement incorrect (laminoir ou usinage incorrect extrémité entraînement). Généralement défaut laminoir.
Rupture journal paliers usés/grippés
Rayures/sillons profonds journal zone palier (axe ou circonférence). Empreintes/inclusions fragments calamine/autres matériaux. Autres dommages : oxydation/érosion surface rectifiée sous palier. Marques rotation/fissures feu zone palier ; cas extrêmes → rupture thermique collet. Fissures propagation trous injection huile. Joints inadéquats/endommagés/manquants → intrusion eau, calamine, particules étrangères entre bague interne palier et journal. Sillons profonds axe = débris entre palier/journal creusant surface retrait palier pour rectification. Viscosité graisse trop faible + jeu incorrect palier/journal + particules → dommages/usure surface micro-glissement bague interne autour journal. Peut induire soudure à froid cohésion journal/palier + blocage trous lubrification. Résultat : charges frottement élevées, fissures feu chaleur, palier grippé. Usure excessive journal, manque lubrification, usinage elliptique, montage incorrect bague collet, défaut étanchéité → eau refroidissement pénètre sous palier → corrosion. Défaut laminoir.
Fissures feu (fire cracks)
Fissures thermo-choc formées sous taux refroidissement très vif surface cylindre. Surface chauffée avec gradient thermique perpendiculaire surface pendant révolution → trempe eau refroidissement → contrainte traction surface. Si contrainte traction ≥ résistance traction matière → fissures (fissures feu) initiées. Ces fissures ne se forment QUE sous contrainte traction.
Réseau fissures feu surface cylindres laminage à chaud avec refroidissement eau = normal. Améliore mordant cylindre. Mais peuvent s'approfondir → rupture par écaillage. Pire cas : arrêt laminoir produit chaud entre cylindres + refroidissement eau reste actif. Effet plus sévère stands dégrossissage. Arrêt brutal gros bourrage : arrêter refroidissement immédiatement, laisser refroidir normalement sans trempe pour éviter fissures feu profondes. Inspecter surface fissures profondes avant redémarrage.
Trois types fissures feu : (i) fissures feu en bandes, (ii) fissures feu en échelle, (iii) fissures feu localisées.
Fissures feu en bandes : correspondent largeur produit et arc contact cylindre travail/produit. Aspect mosaïque habituel mais maille plus grande que craquelure feu conventionnelle. Arrêt laminoir : produit reste contact cylindres travail temps considérable. T surface monte vite zone contact → chaleur pénètre plus profond corps. Contraintes thermiques > limite élastique chaude matière. Enlèvement produit + levée cylindres → surface refroidit → contraction zone localisée → surface craque. Sévérité = f(temps contact, taux refroidissement). Défaut laminoir.
Fissures feu en échelle (Fig 1) : dans bande circonférentielle corps cylindre. Fissures orientées longitudinalement propageant plans radiaux. Initiées par manque refroidissement (ex: buses bouchées). Pénétration chaleur prononcée corps → fissures bien plus profondes craquelure feu habituelle. Défaut laminoir.
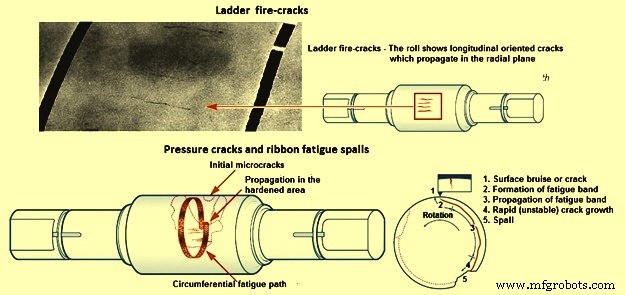
Fig 1 Fissures feu en échelle et fissures de pression sur les cylindres
Fissures feu localisées : zones locales fissures feu, parfois avec empreintes/écaillage local. Surviennent quand combinaison contraintes mécaniques/thermiques zones locales > limite élastique matière corps, amplifiées refroidissement subsequent. Anomalies laminoir : bossage impact, soudure produit, pincement (crimping) bord/queue produit. Combinaison fissures feu + fissures pression = très dangereux (peut induire fatigue ruban (Fig 1) ou écaillage immédiat). Défaut laminoir.
Fatigue des cylindres
Dommages par fatigue. Démarrage surface ou sous-surface. Problème fatigue = charges élevées laminoir. Exemple typique : ruptures fatigue corps cylindres laminoirs profils (Fig 2). Fatigue corrosion aussi problème. Fatigue corrosion : pas d'exploitation sûre, pas de limite fatigue. Réductible en réduisant contraintes nominales (optimisation conception cylindre, fortes contraintes résiduelles compression). Point clé : pas exploitation sûre, pas limite fatigue. Rupture fatigue corrosion = contraintes alternées + temps.
Parfois, après problème refroidissement laminoir, cylindre montre fissures feu circonférentielles, qui avec profondeur réduisent vraiment section cylindre → rupture condition fatigue bas cycle sous forte charge.
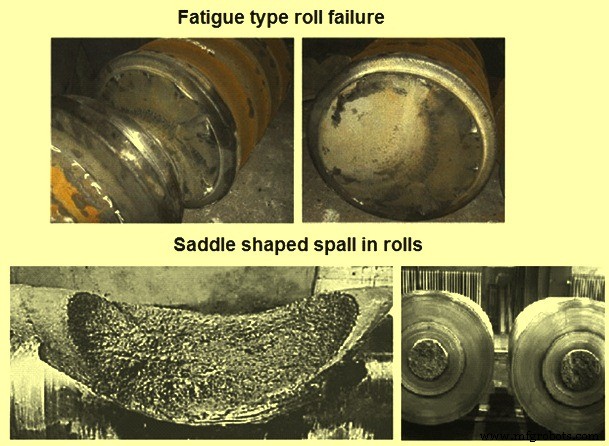
Fig 2 Rupture type fatigue et écaillage en forme de selle sur cylindres
Écaillage (spalling)
Autre cause rupture. Deux types écaillages : (1) démarre fissure initiale surface, (2) démarre sous-surface. Fissures surface = surcharge locale, toutes anomalies laminage y compris conditions anormales. Si déformation plastique surface > ce que matière cylindre permet → fissure démarre.
Écaillages dommages mortels → surviennent généralement avec nombre tours relativement faible. Initiation fissure, propagation, rupture finale écaillage peuvent se développer en UNE SEULE campagne.
Cinq types écaillages : (i) écaillages en selle, (ii) fissures pression et écaillages fatigue ruban, (iii) écaillages liés interface corps/cœur, (iv) écaillages profondeur corps insuffisante, (v) écaillages bord corps.
Écaillages fatigue en selle (Fig 2)
Origine matière cœur sous interface corps/cœur → sortent surface corps. Lignes fatigue intensité variable visibles zones profondes écaillage → direction propagation cœur → surface corps. Surviennent cylindres travail cœur fonte graphite lamellaire, prédominamment centre corps. Cause : charges cycliques élevées grosses réductions laminage faibles épaisseurs matières dures. Charges → contraintes alternées élevées matière cœur > limite fatigue → micro-fissures → affaiblissement progressif cœur. Étape suivante : micro-fissures rejoignent/propagent vers/à travers corps → surface → grand écaillage selle typique. Fortes contraintes résiduelles traction induites thermiquement cœur pendant fabrication favorisent ce dommage.
Fissures pression et écaillages fatigue ruban (Fig 1)
Initialement : une/plusieurs fissures pression zone surcharge locale, au/près surface corps. Orientée // axe mais propage direction non radiale. Étape suivante : bande fracture fatigue type « langue chat » propage progressif direction circonférentielle // surface corps. Direction propagation = opposée sens rotation cylindre. Propagation dans surface travail, profondeur/largeur croissantes → grand écaillage surface surplombante. Charges locales fortes bords attaquants, bourrages, doublage bouts produit > résistance cisaillement matière corps → initient fissure. Laminage subsequent fatigue matière → fissure propage jusqu'à écaillage massif spontané.
Écaillages interface corps/cœur (cylindres double coulé)
Grande zone matière corps se sépare cœur suivant interface faiblement liée jusqu'à zone liaison métallurgique complète. À ce point fracture propage vite vers surface → grand écaillage. Coulée cylindre : viser liaison métallurgique complète corps/cœur. Désolidarisation corps/cœur favorisée par tout ce qui réduit résistance liaison : (i) résidus couche oxyde entre corps/cœur, (ii) présence fondant/scories interface, (iii) excès carbures, micro-porosités, graphite lamellaire, inclusions non métalliques (sulfures...). Autres raisons : surcharge locale anormale → désolidarisation locale → croissance fatigue propagation suivant interface jusqu'à taille critique → écaillage secondaire massif spontané. Peut arriver même sans défaut métallurgique zone liaison. Contraintes radiales traction excessives zone liaison conditions chauffage anormales (panne refroidissement, collage) → séparation corps/cœur. Normalement défaut cylindre si défauts liaison présents.
Écaillages profondeur corps insuffisante
Interface corps/cœur complètement soudée mais profondeur corps insuffisante pour atteindre diamètre rebut. Matière cœur (plus graphite, moins alliage) bien plus tendre que corps (grise). Interface suit front solidification corps → zones matière cœur tendre surface corps = patchy, pas continues. Profondeur corps dépend facteurs contrôlant centrifugation : poids métal, T coulée, base temps. Si un paramètre critique non respecté → profondeur insuffisante. Défaut cylindre.
Écaillages bord corps
Fissures surface/sous-surface + écaillages associés corps cylindre travail laminoirs plats ≈ 100–300 mm bout corps direction circonférentielle. Fissures s'étendent vers franc-bord surface corps. Cas extrêmes : entrent rayon collet. Bord fissuré soit colle corps, soit sort grand écaillage. Pression excessive bout corps travail, renforcée par cintrage positif travail, manque relief bout corps'appui, mauvaise forme bande, bords épais (forme os chien) ou mauvais réglage → surcharge locale > résistance cisaillement matière travail. Profils usure excessifs longues campagnes → surcharges localisées bouts corps favorisant fissure initiale. Laminage continu propage fissure → sort franc-bord → rupture. Défaut laminoir.
Dommages cylindres acier par hydrogène
Hydrogène (H₂) cause deux problèmes cylindres acier.
1. Fatigue spéciale : une/plusieurs couronnes fissures ⟂ direction longitudinale cylindres, grandissant coniquement deux sens. Long temps avant évidence. Fissures ne marchent pas comme concentreurs contrainte par flexion. Situées zone ~sans contrainte ; seule contrainte thermique alterne campagne à campagne. Service années avant problème évident. Observé : toujours démarre bout corps supérieur, collet supérieur, où H₂ concentre pendant solidification et où transition ferrite-austénite a lieu en dernier. Fatigue progressive, mais seules contraintes zone = résiduelles + thermiques, nombre alternances charges très faible. Mais H₂ finalement actif.
2. Rupture fragile retardée : inattendue, sans charge laminage sur cylindre. Parfois cylindres encore stock, années après livraison. Phénomène connu. Matière fragilisée par H₂ ; soumise charge, plus ou moins tard (selon teneur H₂ et contrainte) → cylindre se désintègre sans signe déformation, même pas topographie fracture = seulement plans clivage.
H₂ critique acier TANT QUE atomes H₂ dissous microstructure et diffusent librement. Dès que 2 atomes → H₂ gazeux présent cavités/porosité, gaz plus nocif. Cavités retrait = pièges H₂. Donc ruptures H₂ pas normalement trouvées cylindres grosses cavités retrait. Coulés ont au moins micro-cavités → teneur H₂ tolérable bien plus haute que forgés.
Processus de fabrication
- Coulée et laminage de brames minces : amélioration de la production de produits plats
- Calamine de laminoir : génération, transport et utilisations pratiques dans la sidérurgie
- Poutres universelles (I/H) : conception, laminage et applications
- Laminage à chaud en train à bandes : Du réchauffage au bobinage
- Maîtriser le processus de laminage dans les laminoirs à produits longs
- Poinçons à goupille élastique : applications clés et usages industriels
- Comprendre le fraisage-tournage et tournage-fraisage : guide détaillé
- Comprendre les machines-outils de fraisage : types, fonctions et applications
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux