



Maîtriser le processus de laminage dans les laminoirs à produits longs
Comprendre le processus de laminage dans le laminoir à produits longs
Le laminage de l'acier consiste à faire passer le matériau, généralement appelé « métal à laminer » (rolling stock), entre deux rouleaux entraînés à la même vitesse périphérique dans des directions opposées (c.-à-d. un dans le sens horaire et le second dans le sens anti-horaire) et espacés de sorte que la distance entre eux soit légèrement inférieure à l'épaisseur de la section les entrant. Dans ces conditions, les rouleaux saisissent le matériau et le livrent réduit en épaisseur, augmenté en longueur et probablement quelque peu augmenté en largeur. C'est l'un des processus les plus largement utilisés parmi tous les processus de travail des métaux, en raison de sa productivité plus élevée et de son coût d'exploitation inférieur. Le laminage est capable de produire un produit ayant une section transversale constante sur toute sa longueur. De nombreuses formes et sections sont possibles à laminer par le processus de laminage de l'acier.
Les sections d'acier sont généralement laminées en plusieurs passes, dont le nombre est déterminé par le rapport entre le matériau d'entrée initial et la section transversale finale du produit fini. La surface de section transversale est réduite à chaque passe et la forme et la taille du métal approchent progressivement le profil désiré.
Importance du laminage
Le laminage représente environ 90 % de tous les matériaux produits par les processus de travail des métaux. Il a été développé pour la première fois à la fin des années 1500. Le laminage à chaud est effectué à température élevée au-dessus de la température de recristallisation. Pendant cette phase, la structure grossière, cassante et poreuse de l'acier coulé en continu est décomposée en une structure forgée (wrought) ayant une taille de grain plus fine et des propriétés améliorées.
Un laminoir à produits longs comprend des équipements pour le réchauffage, le laminage et le refroidissement. Les objectifs principaux de l'étape de laminage sont de réduire la section transversale du métal entrant et de produire le profil de section planifié, les propriétés mécaniques et la microstructure du produit.
Paramètres majeurs dans les trois étapes du traitement
- Réchauffage – Le matériau d'entrée, généralement la billette, est chauffé dans le four de réchauffage à la température de laminage. Les paramètres importants sont le taux de chauffage, le temps de chauffage et la température de réchauffage.
- Laminage – Les paramètres importants pour le laminage dans les groupes de cages de dégrossissage, intermédiaires et de finition dans le laminoir sont la température, le pourcentage de réduction de surface, le temps inter-passes et le taux de déformation (strain rate).
- Refroidissement – Les paramètres majeurs après le laminage de finition pendant le refroidissement du produit laminé sont la température de départ, le taux de refroidissement et la température finale.
Lors de la fabrication de produits longs, il est courant d'utiliser une série de cages de laminage en tandem pour obtenir des taux de production élevés. Les cages sont regroupées en étapes de dégrossissage, intermédiaires et de finition. Les plages typiques de température, vitesse, temps inter-cages (temps entre chaque cage), déformation vraie (true strain) et taux de déformation (strain rate) à chaque étape sont montrées dans le Tableau 1. Puisque la surface de section transversale est réduite progressivement à chaque jeu de rouleaux, le métal se déplace à différentes vitesses à chaque étape du laminoir. Un laminoir à fil machine, par exemple, réduit progressivement la surface de section transversale d'une billette de départ (ex. 150 mm carré, 10-12 mètres de long) jusqu'à une fil machine finie (aussi petite que 5,0 mm de diamètre, 1,93 km de long) à des vitesses de finition élevées (jusqu'à 120 m/s).
| Unité | Dégrossissage | Intermédiaire | Finition | |
|---|---|---|---|---|
| Plage de température | °C | 1000-1100 | 950-1050 | 850-950 |
| Plage de vitesse | m/s | 0,1-1 | 1-10 | 10-120 |
| Plage temps inter-cages | Millisecondes | 1600-10300 | 1000-1300 | 5-60 |
| Plage déformation vraie | 0,20-0,40 | 0,30-0,40 | 0,15-0,50 | |
| Plage taux de déformation | par seconde | 0,90-10 | 10-130 | 190-2000 |
La qualité dimensionnelle finale du produit laminé est déterminée par les cages de laminage dans le laminoir de finition. La précision dimensionnelle dans le produit final dépend de nombreux facteurs incluant les dimensions initiales du métal, la séquence de passes de laminage, la température, la microstructure, la qualité de surface des rouleaux, la rigidité des rouleaux et des cages et la condition de friction métal/rouleau.
En ce qui concerne le matériau acier, le développement de la microstructure pendant le laminage est complexe et implique la recristallisation statique et dynamique de l'austénite. D'un point de vue pratique, la distribution de la taille des grains d'austénite dans le produit laminé est d'une importance primordiale pour contrôler les propriétés mécaniques. Dans les étapes de dégrossissage et intermédiaires du laminoir, le métal se déplace lentement entre les cages, de sorte que le matériau a une chance de se « normaliser » en raison de la récupération et de la recristallisation. Pendant l'étape de laminage de finition, le métal voyage à grande vitesse entre des cages étroitement espacées et par conséquent, n'a pas de temps adéquat pour se normaliser. Ce manque de normalisation peut avoir un effet significatif sur la microstructure finale et les propriétés mécaniques du produit laminé.
Puisque la composition chimique est fixée pour des grades d'acier spécifiques, les exigences pour un produit particulier qui peuvent être contrôlées dans le laminoir consistent en la géométrie, les propriétés mécaniques et la microstructure. Les caractéristiques du produit qui sont contrôlées sont la forme géométrique et la tolérance. Celles-ci sont déterminées à partir du profil de section du produit fini. Les propriétés mécaniques incluent les limites d'élasticité et de traction ultime, le % de réduction de surface (ductilité) et la dureté. Les caractéristiques de microstructure incluent la taille de grain, la distribution des grains, la composition de phase et la distribution de phase.
Phénomènes macroscopiques et microscopiques
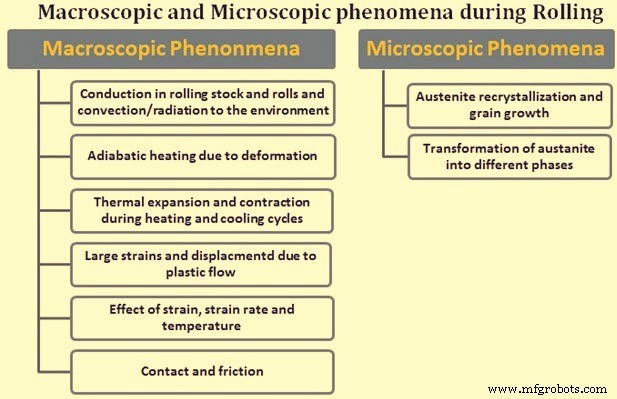
Le laminage implique des phénomènes macroscopiques et microscopiques (Fig 1). Les phénomènes macroscopiques peuvent être classés en deux grandes catégories : (i) flux de chaleur pendant le laminage, et (ii) déformation sous l'application de la charge de laminage. Les phénomènes macroscopiques incluent des facteurs tels que :
- Conduction dans le métal à laminer et les rouleaux et convection/rayonnement vers l'environnement
- Chauffage adiabatique dû à la déformation
- Dilatation et contraction thermiques pendant les cycles de chauffage et refroidissement
- Grandes déformations et déplacements dus à l'écoulement plastique
- Effets de la déformation, du taux de déformation et de la température
- Contact et friction
Le processus au niveau microscopique implique de nombreux phénomènes physiques complexes associés à la nucléation et à l'évolution de la microstructure. Les principaux phénomènes microscopiques importants pendant le processus de laminage sont : (i) recristallisation et croissance des grains d'austénite, et (ii) transformation de l'austénite en ferrite, perlite, bainite et martensite (et/ou autres phases).
Étalement (Spread) et surfaces libres latérales
L'étalement et les surfaces libres latérales sont très importants dans le laminage. L'étalement (spread) est défini comme la dimension du métal déformé après laminage dans la direction perpendiculaire à la direction de laminage. Il mesure l'augmentation de la largeur du métal due à la déformation de laminage. La surface libre latérale est définie comme la région de la surface du métal qui n'entre pas en contact avec les rouleaux pendant le processus de laminage. Le profil de surface d'un métal déformé dépend de l'étalement, du profil de surface libre et de l'allongement du métal. Cela signifie que la forme finale du métal dépend principalement de ces paramètres. Puisque la forme finale du métal est très importante pour le produit laminé, ces paramètres sont très cruciaux pour un concepteur de passes de laminage (roll pass designer) lors de la conception d'une passe de laminage particulière pour des exigences spécifiques de forme et de taille. La précision dans le calcul de ces paramètres est critique pour satisfaire de telles exigences géométriques que la rondeur (dans le cas des barres et fils) et la tolérance. La rondeur est définie comme la différence entre le diamètre maximum et le diamètre minimum. La tolérance est la différence admissible dans les dimensions maximum/minimum par rapport aux dimensions nominales.
Déformation plastique effective moyenne
La déformation plastique effective moyenne (mean effective plastic strain) est extrêmement importante pour prédire et contrôler les propriétés mécaniques du produit laminé après le laminage. La déformation plastique effective moyenne à une cage de laminage est définie comme la déformation plastique effective (équivalente) maximale moyenne du métal à laminer à une cage de laminoir donnée pendant le processus de laminage. L'évolution de la microstructure nécessite des variables thermomécaniques telles que la déformation plastique effective moyenne, le taux de déformation plastique effective moyenne et la température à chaque cage de laminage. L'évolution de la température due à l'énergie mécanique convertie en chaleur pendant le processus de déformation dépend aussi de la déformation plastique effective moyenne et du taux de déformation plastique effective moyenne. De plus, le taux de déformation plastique effective moyenne est à son tour une fonction de la déformation effective moyenne et du temps de processus. Tout cela suggère que la capacité de prédire la déformation plastique moyenne est essentielle pour contrôler les propriétés mécaniques et la microstructure du produit laminé.
Calcul de la force de laminage
Le calcul de la force de laminage est important car le calcul du couple et de la puissance dans un laminoir est basé sur le calcul de la force de laminage. La prédiction précise de la force de laminage pour le laminage en passes rainurées est considérablement plus difficile que la prédiction de la géométrie du métal à laminer. Il y a essentiellement trois problèmes, présents pendant le laminage aussi mais quelque peu faciles à gérer. Ce sont : (i) résistance du matériau à la déformation, en fonction de la déformation, du taux de déformation et de la température, (ii) la capacité de calculer les distributions des déformations, taux de déformation, contraintes et température dans la zone de déformation, et (iii) les conditions à l'interface rouleau-métal, c.-à-d. les coefficients de friction et de transfert de chaleur.
Un paramètre important de plus pour le laminage à grande vitesse et haute température est le comportement de la contrainte d'écoulement (flow-stress) du grade d'acier particulier. La contrainte d'écoulement (flow stress) est définie comme la contrainte de rendement instantanée ou la contrainte vraie d'un acier définie lorsque l'acier commence à subir une déformation plastique continue. Les deux méthodes principales pour obtenir avec précision la contrainte d'écoulement d'un grade particulier d'acier sont les résultats expérimentaux directs et les équations constitutives empiriques. Les équations constitutives empiriques sont souvent dérivées de l'analyse de régression des données expérimentales. Typiquement, ces équations définissent la résistance à l'écoulement d'un matériau en fonction de la variable considérée importante.
Rouleaux et conception de passes de laminage
Les rouleaux sont les outils du laminoir et sont le consommable le plus coûteux dans un laminoir. La façon dont les rouleaux sont utilisés pour exécuter leur devoir de déformer l'acier est dans de nombreux cas largement déterminée par la conception de passes de laminage. Le but de la conception de passes de laminage est : (i) production du profil correct dans les limites de tolérance avec une bonne finition de surface (libre de défauts de surface), (ii) productivité maximale au coût le plus bas, (iii) usure minimale des rouleaux, (iv) facilité de travail, et (v) utilisation optimale de l'énergie.
La précision et la vitesse de travail et la durée de vie des rouleaux sont tous liés à la conception de passes de laminage et au choix du matériau des rouleaux. La séquence de laminage d'une conception de passes est soumise aux limitations appliquées par la charge de laminage, la résistance du rouleau et le couple disponible pour le laminage. La conception de passes doit aussi assurer que les dimensions physiques et le matériau du rouleau sont capables de résister aux charges les plus lourdes survenant pendant la séquence de laminage.
Le matériau du rouleau est important car il doit être capable de résister aux charges qui déforment plastiquement le métal à laminer sans être lui-même déformé plastiquement. Dans le laminage de l'acier à chaud, ce n'est pas un problème difficile et des rouleaux en fer ou en acier sont appropriés s'ils sont opérés à une température considérablement plus basse que celle du métal à laminer. Le choix du matériau du rouleau, fonte ou acier (coulé ou forgé), dépend du devoir spécifique que les rouleaux doivent effectuer et des propriétés importantes telles que la ténacité de surface, la résistance à la fissuration thermique ou au chargement par choc ou les propriétés de résistance à l'usure dure. La sélection de tout rouleau particulier dépend des exigences de production, du coût initial et des qualités spécifiques requises. Les rouleaux en carbure de tungstène sont généralement utilisés dans les blocs de finition de fil machine et dans certaines applications de laminage de formes. Ces rouleaux en carbure nécessitent une eau de refroidissement de haute qualité dans une plage de pH étroite et une dureté limitée.
Le matériau du rouleau est important pour estimer les charges que les rouleaux doivent supporter. En plus, il suggère quelle taille de laminoir est la plus appropriée pour des gammes données de produits afin d'assurer une efficacité raisonnable dans le travail du laminoir. Peut-être l'un des facteurs uniques les plus importants concernant la durée de vie du rouleau est les propriétés d'usure du matériau du rouleau.
Refroidissement des rouleaux
Pendant le laminage à chaud de l'acier, la chaleur est transférée aux rouleaux. Si non refroidis, l'accumulation de chaleur cause une augmentation de la température du rouleau à une température égale à celle du métal laminé. À ce stade, le rouleau subirait également une déformation plastique. Pour enlever la chaleur du rouleau, de l'eau de refroidissement est appliquée. La difficulté dans l'élimination de la chaleur du rouleau est le résultat de deux facteurs. Le premier est appelé le coefficient de conductivité thermique et le second est l'interface entre le rouleau et le métal à laminer comparée à celle de l'eau de refroidissement et du rouleau. La chaleur est transférée par conduction, convection et rayonnement.
Pendant le temps de contact du métal à laminer dans la passe, le métal à laminer chaud chauffe le rouleau par conduction pendant le temps de contact avec le rouleau. En résultat, le profil de température sur la surface du rouleau augmente quand il est en contact avec le rouleau et puis baisse alors que la chaleur est absorbée par le corps du rouleau. Cela signifie aussi que le meilleur endroit pour enlever la chaleur du rouleau est immédiatement après que la barre quitte le contact avec le rouleau. Le meilleur taux d'élimination de la chaleur se produit quand la différence de température est la plus grande. Un système typique de distribution d'eau de refroidissement de rouleau consiste en des trous dans le guide de distribution pour l'application d'eau aussi près que possible du point où le métal à laminer quitte le contact avec le rouleau. Deux demi-tuyaux d'eau circulaires pour chaque rouleau délivrent aussi de l'eau de refroidissement secondaire pour assurer que la chaleur de laminage ne pénètre pas le corps du rouleau. L'application d'eau de refroidissement doit être contrôlée pour que l'eau ne tombe pas sur le métal à laminer au point d'entrée vers les rouleaux. Dans le cas où cela arrive, cela ne fait que refroidir le métal à laminer, créer des poches de vapeur entre le rouleau et le métal à laminer, et gaspiller l'eau qui pourrait être mieux utilisée de l'autre côté du rouleau. Pour minimiser l'usure du rouleau, l'eau de refroidissement du rouleau doit être appliquée aussi près que possible du point où le métal à laminer quitte le rouleau. Les pressions typiques d'eau de refroidissement sont de 2 à 5 kg/cm² à un débit d'environ 1,5 litre/mm par minute. Les meilleurs systèmes de distribution utilisent tube, buse et rampes d'aspersion pour obtenir un « refroidissement doux » (soft cooling) à basse pression et haut débit, pas un jet dur qui « rebondit » l'eau hors du rouleau.
La dégradation de la surface du rouleau se produit principalement en raison du cyclage thermique du chauffage et refroidissement de la surface versus l'état relativement stable du sous-sol et du matériau adjacent. Cela crée des tensions et compressions locales alors que le rouleau tourne sur 360°. L'objectif du refroidissement du rouleau est de minimiser ce cycle. L'objectif de la sélection du matériau du rouleau est d'utiliser des matériaux qui peuvent tolérer ce cycle sans fissuration de feu (fire-cracking), craquelure (crazing), ou usure prématurée. Les fissures de feu développées sur la surface du rouleau doivent être enlevées par tournage en enlevant une quantité considérable de matériau du rouleau et dans le processus en réduisant le diamètre du rouleau. Cela affecte la durée de vie du rouleau et augmente le coût du rouleau par tonne.
C'est un fait que tous les rouleaux de laminoir se détériorent éventuellement et que les passes de rouleaux doivent être changées pour atteindre le contrôle de taille et la qualité de surface du produit fini. Quand le diamètre du rouleau réduit à moins que le diamètre minimum requis par la cage de laminoir après tournage, alors le rouleau doit être mis au rebut.
Configuration de la cage et des guides de rouleaux
L'objectif de la configuration du laminoir et des guides de rouleaux est d'obtenir la première barre laminée lors du changement de produit, sur le lit de refroidissement dans la tolérance pour qu'elle soit un produit vendable. Les données requises pour effectuer cette fonction sont généralement fournies sous deux formes. L'une est fournie par les constructeurs de laminoirs et fournit des informations sur les rouleaux, les pièces de guides et autres équipements qui doivent être changés par rapport à la configuration précédente. Elle inclut aussi les réglages d'écarts, les ajustements de guides et toute instruction spéciale.
Les feuilles de configuration du plancher du laminoir et de la pulpite contiennent aussi les réglages de hauteur de boucle, les tours/minute (rpm) du moteur, la vitesse de sortie, le taux de production, les R-Facteurs, les informations de configuration de la cisaille et d'autres informations pertinentes. Pour permettre le démarrage le plus rapide possible, l'information retenue doit refléter les conditions au démarrage. C'est-à-dire, si les rouleaux sont toujours dressés au changement, les R-Facteurs devraient être ce qu'ils étaient lors du dernier laminage réussi sur rouleaux neufs. Les données collectées à la fin d'un laminage avec des rouleaux usés ne seront pas précises lors du laminage sur rouleaux neufs.
Contrôle de la tension
Dans un laminoir continu, l'appariement des vitesses des cages pour atteindre un flux massique constant à travers le laminoir assure un faible taux de cobbles (cobble rate) et moins de défauts. Une tension élevée peut réduire la section transversale de la barre par étirement (stretch reduce) rendant le contrôle de forme très difficile. À l'extrême, la tension peut tirer la barre en deux, créant un cobble. La compression de la barre entre les cages peut créer du flutter (flutter) créant des défauts, ou à l'extrême causera une croissance de boucle menant à un cobble.
En utilisant le diamètre de travail des rouleaux, les tours/minute (rpm) du rouleau sont appariés à la vitesse de la barre à travers le laminoir. Au fur et à mesure que les rouleaux s'usent et que l'étalement de la barre dans la passe change, les rpm des cages doivent être ajustés au fur et à mesure que la surface de la barre change. La plupart des systèmes de contrôle modernes modifient le R-Facteur au fur et à mesure que cela se produit.
La vitesse de la barre à chaque cage est calculée en utilisant le taux de production en tonnage pour le produit comme une constante du laminoir.
Les valeurs d'entrée pour régler les vitesses des moteurs de laminoir sont le taux de production, les diamètres de collets de rouleaux et les écarts de rouleaux, les surfaces et largeurs de barres, et les rapports de démultiplication. Les vitesses nominales des moteurs sont normalement vérifiées par rapport aux vitesses calculées.
Utilisation du laminoir (Mill utilization)
L'utilisation du laminoir (mill utilization) est une mesure du pourcentage de temps que le laminoir lamine de l'acier. La mesure la plus vraie de la performance est en pourcentage du temps calendaire. Les facteurs qui influencent l'utilisation sont les arrêts de maintenance, les arrêts de vacances planifiés et non planifiés, les temps d'arrêt pour déblocage de cobbles, les changements de rouleaux et de passes, l'écart excessif entre billettes (excess billet gap), et d'autres facteurs qui créent du temps quand une billette n'est pas dans le laminoir. De bons chiffres pour les laminoirs à barres et fils sont de 90 % à 93 %, pour les laminoirs à profilés, les bons chiffres d'utilisation sont de 75 % à 78 %.
Si un laminoir lamine 80 % de l'année calendaire, cela fait 365 x 24 x 0,80 = 7008 heures. Si le laminoir lamine 800 000 tonnes par an, il fonctionne à un taux de production moyen de 114,16 tonnes/heure. Si l'utilisation peut être améliorée de 1 %, les heures de laminage disponibles sont 365 x 24 x 0,81 = 7096,6, créant 87,6 heures de laminage supplémentaires. À 114,16 tonnes/heure, ce sont 10 000 tonnes supplémentaires qui peuvent être laminées.
L'écart excessif entre billettes peut être une perte de temps de laminage non comptabilisée. Si un laminoir lamine 800 000 tonnes par an en utilisant des billettes de 1,25 tonnes de poids, il lamine 640 000 billettes par an. Cela fait 639 999 écarts entre billettes. Si l'écart moyen est de 5 secondes, cela fait (5 s x 639 999)/3600 s/h = 888,89 heures d'écart. Si l'écart moyen est réduit de 0,5 seconde, cela ferait (4,5 s x 639 999)/3600 s/h = 800 heures d'écart, créant 88,89 heures supplémentaires de temps de laminage. À 114,16 tonnes/heure, ce sont 10 147 tonnes supplémentaires d'acier laminé.
Rendement (Yield)
Le rendement (yield) est la mesure de la perte de production de la charge du four au produit fini regroupé, empilé ou bobiné. Les facteurs qui influencent le rendement sont la perte d'écailles, la perte de rognage (crop loss), la perte par cobbles, et tout autre facteur qui réduit le poids du produit fini. Lorsque la billette est chargée dans le four de réchauffage, elle est soit pesée, soit supposée avoir un poids nominal basé sur sa section transversale et son grade. Au fur et à mesure qu'elle progresse à travers le four, des écailles se forment qui sont enlevées au décalamineur ou tombent pendant le laminage. Cela peut représenter environ 1 % à 1,2 % du poids chargé. Les cisailles qui rognent l'avant malformé de la barre au fur et à mesure qu'elle progresse dans le laminoir peuvent enlever jusqu'à 0,3 m à 0,4 m de matériau à chaque cisaille. Après la division de la barre sur le lit de refroidissement, une cisaille ou scie à froid coupe la barre en longueurs vendables, nettoyant les variations de longueur. Les laminoirs à profilés prennent souvent une coupe de scie additionnelle sur le matériel empilé et regroupé. Tout le matériel enlevé contribue à la perte de rendement. De bons chiffres pour le rendement sont autour de 97 % à 98 % pour les laminoirs à barres et fils, et 92 % à 94 % pour les laminoirs à profilés. Si le produit est laminé avec une tolérance négative et vendu sur base de poids nominal, alors le rendement devient beaucoup plus élevé. Pour cette raison, certains laminoirs à barres à béton qui laminent avec une tolérance négative et vendent les barres à béton sur base de poids nominal rapportent un rendement de produit fini de 100 % ou plus, bien que leur rendement nominal de laminoir soit normal de 97 %.
Taux de cobbles (Cobble rate)
Le taux de cobbles (cobble rate) est la mesure du pourcentage de billettes chargées perdues aux cobbles. Si le taux de cobbles est de 0,75 %, alors 0,75 % de toutes les billettes chargées sont perdues aux cobbles. Si un laminoir lamines 640 000 billettes par an, cela signifie que 4800 billettes sont perdues. À 1,25 tonnes par billette, la perte en tonnes est de 6000 tonnes. Il est donc nécessaire que toutes les tentatives soient faites dans le laminoir pour réduire le taux de cobbles.
Processus de fabrication
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Réduction du minerai de fer expliquée : processus, principes et production
- Maîtriser le moulage en sable : techniques, étapes et bonnes pratiques
- Maîtriser le soudage par friction : techniques, avantages et applications
- Soudage au gaz : techniques, applications, avantages et inconvénients
- Maîtriser le Procédé de Brasage Tendre : Guide Professionnel pour Assemblages Métalliques Précis
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux
- Comprendre le processus d'extrusion : applications, matériaux et techniques
- Usinage non conventionnel : techniques avancées, applications et enjeux