



Métallurgie de Poche Avancée : Affinage de Précision pour Aciers de Haute Qualité
Métallurgie de Poche (Ladle Metallurgy)
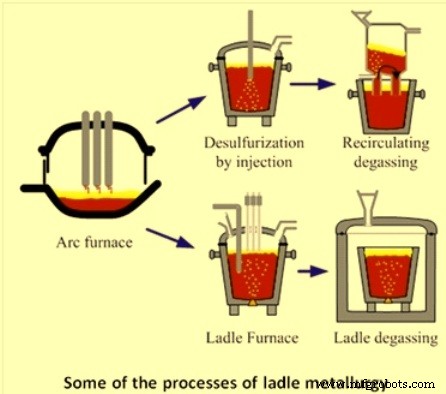
Après vidange d'un four de première fusion (BOF, EAF ou EOF), l'acier liquide destiné aux applications de haute qualité ou spécialisées subit un affinage complémentaire dans divers procédés collectivement appelés métallurgie de poche. Également dénommée affinage en poche ou sidérurgie secondaire, la métallurgie de poche se pratique couramment en poche. Un contrôle rigoureux est associé à la production d'aciers de haute gamme aux tolérances chimiques et de consistance étroites. Ses objectifs sont :
- Homogénéisation – Composition chimique et température de l'acier liquide dans la poche
- Désoxydation ou killage – Élimination de l'oxygène
- Ajustement du surchauffe – Réchauffage de l'acier liquide à une température adaptée à la coulée continue
- Additions de ferroalliages et de carbone – Ajustement de la chimie de l'acier liquide
- Dégazage sous vide – Élimination de l'hydrogène et de l'azote
- Décarburation – Élimination du carbone pour certaines nuances
- Désulfuration – Réduction du soufre jusqu'à 0,002 %
- Propreté microscopique – Élimination des inclusions non métalliques indésirables
- Morphologie des inclusions – Modification de la composition des impuretés résiduelles pour améliorer la microstructure
- Propriétés mécaniques – Amélioration de la ténacité, ductilité et propriétés transversales
Procédés de Métallurgie de Poche
Selon les nuances d'acier requises, un ou plusieurs des procédés suivants sont utilisés :
- Rinçage ou brassage
- Four à poche (Ladle Furnace)
- Injection en poche
- Affinage en poche
- Procédés de dégazage
- Procédé AOD
- Procédé CAS-OB (Composition Adjustment by Sealed Argon Bubbling with Oxygen Blowing)
Contexte Historique
Le traitement de l'acier en poche a débuté il y a environ 45 ans avec les premiers procédés de dégazage sous vide poche-à-poche et poche-à-moule pour l'élimination de l'hydrogène. À la fin des années 1950, des dégazeurs plus efficaces comme le Dortmund-Hörder (DH) et le Ruhrstahl-Heraeus (RH) se sont popularisés. Au milieu des années 1960, des procédés comme le dégazage à arc sous vide (VAD), le procédé ASEA-SKF et le décarburation oxygène sous vide (VOD) pour aciers à haut chrome ont été mis en œuvre avec succès. Les procédés convertisseurs comme l'AOD ont été introduits au début des années 1970.
L'injection de flux granulé dans l'acier liquide, combinée au brassage à l'argon, a commencé au début des années 1970. Elle a été rapidement suivie par l'alimentation en fil fourré d'éléments d'alliage pour un meilleur contrôle de la composition et de la morphologie des inclusions.
Rinçage ou Brassage
Pour obtenir une température et une composition homogènes du bain, l'acier en poche est généralement rincé par bullage d'argon. Pour des débits modérés (ex. < 0,6 Nm³/min), on utilise des bouchons poreux réfractaires, généralement montés au fond de la poche. Leur fonction est de fournir un brassage gazeux du métal fondu pour favoriser l'homogénéisation. Les opérations normales de brassage se font en percolant de l'argon à travers le bouchon poreux.
Aujourd'hui, la plupart des poches sont équipées de bouchons de fond pour le bullage d'argon. Une lance supérieure de secours est généralement prévue pour assurer le rinçage si le bouchon de fond est défaillant.
Four à Poche (Ladle Furnace)
Le four à poche décharge le four de première fusion de nombreuses opérations d'affinage secondaire. Ses fonctions principales :
- Réchauffage de l'acier liquide par puissance électrique via électrodes graphite
- Homogénéisation de la température et de la chimie par rinçage gaz inerte
- Formation d'une couche de scorie protégeant le réfractaire de l'arc, concentrant et transférant la chaleur à l'acier, piégeant inclusions et oxydes métalliques, et permettant la désulfuration
- Additions de ferroalliages pour contrôle chimique global ou de finition
- Additions fil fourré pour finition et contrôle de morphologie
- Moyen pour désulfuration profonde
- Moyen pour déphosphoration
- Tampon pour équipements et procédés en aval
Le couvercle de la poche est généralement à refroidissement eau avec une section centrale ou delta réfractaire, configuré pour couvrir complètement le sommet de la poche en position de travail (pleinement abaissée).
Injection en Poche
L'acier liquide peut être réchauffé par oxydation d'aluminium et/ou de silicium via injection d'oxygène par lance. Le réchauffage par injection d'oxygène immergée est pratiqué dans certains ateliers. Dans le procédé RH-OB, un rendement thermique moyen de 20–30 % est atteint. Un rendement de réchauffage d'environ 80 % a été rapporté pour le RH-OB. Dans le RH-KTB, l'oxygène est fourni par une lance supérieure au lieu de tuyères immergées comme dans le RH-OB. Le rendement thermique du RH-KTB semble similaire à celui de l'injection d'oxygène immergée en poche.
Une comparaison des teneurs totales en oxygène mesurées dans l'acier coulé issu de chauffe réchauffées à l'oxygène et de chauffe non réchauffées n'a montré aucune différence significative entre les deux séries de valeurs.
Affinage en Poche
L'affinage de l'acier en poche est défini ici comme comprenant les opérations de désoxydation, désulfuration, déphosphoration, additions contrôlées d'éléments d'alliage et modification des inclusions.
L'affinage en poche se fait généralement par désoxydation avec ferromanganèse, ferrosilicium, silico-manganèse et aluminium. L'acier est d'abord partiellement désoxydé avec silico-manganèse, ferromanganèse et/ou ferrosilicium, suivi d'une désoxydation finale à l'aluminium. Cette pratique offre plusieurs avantages : minimisation de la reprise d'azote, de la réversion du phosphore et des pertes d'aluminium pendant la première fusion. L'utilisation de scories synthétiques en poche est devenue partie intégrante de la métallurgie de poche. L'utilisation de scorie synthétique à base de calcium-alumino-silicate favorise la dissolution des produits de désoxydation et l'activité de désoxydation. L'acier partiellement désoxydé peut être désoxydé davantage par silicure de calcium (Ca-Si) injecté en fil fourré. Les aciers killés à l'aluminium ont normalement moins de 5 ppm d'oxygène dissous.
Pour certaines nuances, une teneur en soufre très basse est spécifiée (ex. 20 ppm et moins). Ces teneurs ne peuvent être atteintes que par désulfuration en poche en présence de scorie aluminate de calcium quand l'acier est entièrement killé. Pour une désulfuration efficace dans un temps pratique, un bon mélange acier-scorie est essentiel. Le taux d'élimination du soufre est fortement influencé par le débit de gaz pendant le rinçage. Une autre méthode pour atteindre de très bas soufre est l'injection de flux en poche. Un flux typique contient 70 % CaO et 30 % CaF₂. La désulfuration par injection de poudre est environ 15 % plus rapide que par scorie de surface seule combinée au rinçage gazeux. La désulfuration en poche s'accompagne d'une baisse de température du bain et nécessite donc un réchauffage.
La déphosphoration en poche est nécessaire quand la teneur en phosphore du métal chaud d'entrée est élevée. L'élimination du phosphore se fait en traitant l'acier avec des scories oxydantes à base de chaux contenant de l'oxyde de fer.
Le traitement calcique de l'acier liquide est normalement adopté pour modifier la morphologie des inclusions. Suite au traitement au calcium, les inclusions d'alumine et de silice sont converties en aluminate de calcium ou silicate de calcium liquides. Ces inclusions liquides sont globulaires grâce aux effets de tension superficielle. Ce changement de composition et de forme est connu sous le nom de contrôle ou modification de la morphologie des inclusions. Comme le point d'ébullition du calcium est 1 491 °C, le calcium est à l'état vapeur à la température de sidérurgie. Des mesures spéciales sont donc requises pour assurer sa bonne récupération dans le bain. Le calcium ou ses alliages sont ajoutés à la plus grande profondeur possible pour utiliser la surpression ferrostatique et empêcher l'évaporation. La fréquence de rétention du calcium diminue avec la quantité injectée. La quantité doit être ajustée selon le degré de propreté de l'acier et sa teneur totale en oxygène.
Dégazage sous Vide de l'Acier Liquide
Le dégazage sous vide est un important procédé de sidérurgie secondaire. Utilisé à l'origine pour l'élimination de l'hydrogène, il sert aujourd'hui aussi à l'affinage secondaire et est devenu un procédé de plus en plus important. Les réactions dépendantes de la pression justifient le traitement de l'acier liquide dans ce procédé.
Pendant la sidérurgie, des gaz comme l'oxygène, l'hydrogène et l'azote se dissolvent dans l'acier. Le dégazage sert à éliminer l'azote et l'hydrogène. Initialement utilisé principalement pour l'hydrogène, le dégazage sous vide a vu son utilisation augmenter ces vingt dernières années pour la production d'aciers ultra-bas carbone (ULC) avec teneur en carbone ≤ 30 ppm.
Le dégazage peut se faire soit en plaçant la poche sous vide (système non recirculant), soit par recirculation de l'acier fondu sous vide (système recirculant). Exemples de systèmes recirculants : RH, RH-OB, RH-KTB, DH. Exemples de systèmes non recirculants : dégazeurs poche ou cuve, VAD (dégazage à arc sous vide), VOD (décarburation oxygène sous vide), dégazeurs à jet.
Dans le dégazage en poche, l'efficacité diminue du haut vers le bas du bain. Les couches inférieures sont peu affectées par le vide car soumises à la pression ferrostatique de la colonne d'acier. L'agitation du bain aide à exposer tout le contenu au vide.
Dans les deux types de systèmes, l'argon est utilisé comme gaz de relevage ou de brassage. Dans les systèmes recirculants, l'argon sert de gaz de relevage pour abaisser la densité apparente de l'acier à relever de la poche vers le vaisseau sous vide. Dans les systèmes non recirculants, l'argon brasse pour favoriser l'élimination H₂/N₂ et homogénéiser le bain.
Il n'y a pas de différence majeure d'efficacité d'élimination H₂/N₂ entre systèmes recirculants et non recirculants. Si la fonction principale est l'élimination H₂ (et parfois N₂), le choix du système dépend principalement de l'adéquation souhaitée entre le four de fusion et la machine de coulée, ainsi que des coûts d'investissement et d'exploitation.
L'un des objectifs du traitement en dégazeur RH ou RH-OB (KTB) est de réduire l'oxygène dissous par désoxydation au carbone avant d'ajouter l'aluminium pour killage complet. Cette pratique de désoxydation au carbone génère des économies substantielles par la réduction de la consommation d'aluminium.
Une certaine élimination d'azote est possible pendant le dégazage sous vide, à condition que l'acier soit entièrement killé et à faible teneur en soufre.
Procédé de Décarburation Argon-Oxygène (AOD)
L'AOD est un procédé principalement utilisé en sidérurgie inoxydable et pour alliages de haute gamme avec éléments oxydables (chrome, aluminium). Après fusion initiale, le métal est transféré dans un vaisseau AOD pour trois étapes d'affinage : (i) décarburation, (ii) réduction, (iii) désulfuration. Inventé en 1954 par la division Lindé d'Union Carbide (devenue Praxair en 1992).
L'acier liquide est décarburé et affiné dans le vaisseau AOD à < 0,05 % C. La caractéristique clé : l'oxygène de décarburation est mélangé à l'argon ou azote et injecté par tuyères immergées. Cette dilution d'argon minimise l'oxydation indésirable des éléments précieux (chrome).
L'AOD est largement utilisé pour aciers inoxydables et alliages spéciaux (aciers au silicium, à outils, base nickel, base cobalt). Le procédé est populaire car il combine rendements métalliques élevés et coûts matières réduits. Autres avantages : précision chimique à 0,01 % C, désulfuration rapide < 0,001 %, élimination plomb < 0,001 %. Résultat : acier plus pur et productivité accrue.
Procédé CAS-OB
Le procédé CAS-OB (Composition Adjustment by Sealed Argon Bubbling with Oxygen Blowing) a été développé par Nippon Steel Corporation. Il permet les additions d'alliage sous environnement argon inerte. Il permet l'addition simultanée d'Al et de soufflage O₂ par lance supérieure. Ils réagissent pour former Al₂O₃ et génèrent une chaleur considérable par réaction exothermique. Le CAS-OB entraîne donc un réchauffage chimique de l'acier liquide. Le réchauffage est généralement combiné à l'ajustement chimique par additions de ferroalliages et de carburant. Pendant le réchauffage, en simultané avec l'injection d'oxygène dans la cloche, on alimente en continu de l'aluminium granulaire, ferroalliages et carburant. Le taux réel de réchauffage est légèrement inférieur à l'estimé en raison des pertes de chaleur pendant l'intervalle entre additions et mesure de température.
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- Tuyaux en acier : Types, histoire et fabrication moderne
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- L'évolution des baignoires : des bains antiques à la fabrication moderne
- Des fibules antiques à la fabrication moderne : l'épingle de sûreté expliquée
- Zinc : propriétés, applications et processus de production
- Roulements à billes : Évolution, fabrication et assurance qualité
- Qu'est-ce que l'acier A2 ? Une nuance d'acier à outils polyvalente et rentable pour applications industrielles et menuiserie
- Choisir les bons grades d'acier à outils pour une performance optimale