



Décarburation Argon-Oxygène (AOD) Avancée pour Aciers Inoxydables Premium et Alliages Haute Performance
Procédé de Décarburation Argon-Oxygène (AOD)
La décarburation argon-oxygène (AOD) est un procédé principalement utilisé dans la production d'aciers inoxydables et d'autres alliages de haute qualité tels que les aciers au silicium, les aciers à outils, les alliages à base de nickel et les alliages à base de cobalt contenant des éléments oxydables comme le chrome et l'aluminium. L'AOD a été inventé en 1954 par la division Lindé de l'Union Carbide Corporation, devenue Praxair en 1992. La figure 1 illustre un convertisseur AOD.
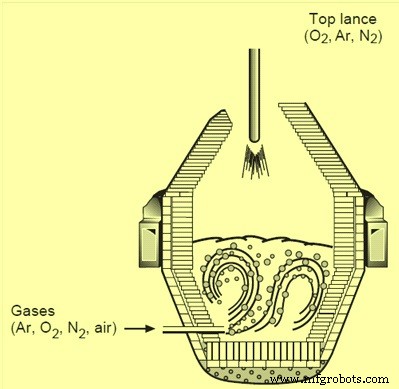
Aujourd'hui, plus de 75 % de l'acier inoxydable mondial est produit via le procédé AOD. Ce procédé est plébiscité car il combine rendements métalliques élevés et coûts matières réduits. Il offre une voie économique pour produire de l'acier inoxydable avec une perte minimale d'éléments précieux. L'AOD s'inscrit dans un processus duplex : la ferraille ou les matières premières vierges sont d'abord fondues dans un four à arc électrique (EAF) ou un four à induction (IF). Le métal liquide est ensuite décarburé et affiné dans un convertisseur AOD pour atteindre une teneur en carbone inférieure à 0,05 %. La caractéristique clé du convertisseur AOD réside dans l'injection d'oxygène mélangé à un gaz inerte (argon ou azote) par des tuyères immergées. Cette dilution d'argon minimise l'oxydation indésirable des éléments précieux contenus dans les aciers spéciaux, notamment le chrome. Parmi les autres avantages : une précision chimique de l'ordre de 0,01 % de carbone, une désulfuration rapide sous 0,001 % et une élimination du plomb sous 0,001 %. Le résultat final est un métal plus pur associé à une productivité accrue.
Principe de Dilution pour la Décarburation
Le procédé AOD utilise une technique de dilution pour la décarburation du bain d'acier. L'injection de gaz inerte (argon ou azote) abaisse la pression partielle du CO dans le bain, permettant ainsi une teneur en chrome plus élevée en équilibre avec des teneurs en carbone plus faibles. L'énergie de brassage apportée par le gaz soufflé par les tuyères sous-surface et la formation de monoxyde de carbone en profondeur dans le bain métallique font des convertisseurs AOD les réacteurs métallurgiques les plus intensément brassés. Le contact intime gaz-métal et l'excellent mélange scories-métal facilitent les réactions d'affinage.
Trois Étapes Majeures de l'Affinage AOD
- Décarburation
- Réduction
- Ajustement final de la chimie et de la température
Étape 1 : Décarburation
L'entrée du procédé AOD est la sortie de l'EAF ou de l'IF. L'acier liquide, contenant la majeure partie du chrome et du nickel nécessaires à la composition finale, est vidé à 1 500–1 600 °C dans une poche de transfert, puis versé dans le convertisseur AOD. Ce dernier peut être basculé vers le bas pour que les tuyères latérales restent au-dessus du niveau du bain pendant le chargement.
Après le transfert de l'acier liquide (fer, chrome, carbone, nickel), du ferrochrome à haut carbone est ajouté et le soufflage démarre avec un mélange gaz inerte/oxygène. Au début, le rapport O₂/Ar varie de 5:1 à 3:1. Ce rapport diminue au fil de la décarburation. Grâce à l'argon, la décarburation s'effectue à température plus basse. Lorsque le carbone tombe à 30 % de sa valeur initiale, le rapport passe à 2:1. Le bénéfice majeur de la dilution intervient à un rapport 1:1 : l'oxydation du carbone se poursuit, mais celle du chrome est limitée grâce au très faible potentiel d'oxygène du mélange gazeux. Le soufflage continue jusqu'à atteindre 0,09–0,012 % C.
Les gaz de procédé sont injectés par des tuyères immergées installées sur la paroi latérale ou le fond. L'injection latérale procure une énergie de brassage maximale pour une efficacité de mélange optimale. L'injection par le fond améliore l'usure du corps du convertisseur. Le nombre et la disposition des tuyères dépendent de la taille du convertisseur, de la gamme de poids de chauffe, des débits de gaz et des types d'alliages affinés.
Le système de contrôle des gaz fournit les gaz de procédé à des débits nominaux de 1,0–3,0 Nm³/min/tonne. Il contrôle précisément les débits et surveille la quantité de gaz injectée pour permettre à l'opérateur de piloter le processus et de mesurer l'oxygène total injecté.
La décarburation se produit lorsque le carbone dissous réduit les oxydes de chrome et de fer formés. Les réactions sont :
3O₂ (g) + 4Cr = 2Cr₂O₃
Cr₂O₃ + 3C = 2Cr + 3CO (g)
La décarburation a lieu à la surface des bulles montantes issues du gaz inerte injecté ou à la surface des particules d'oxyde de chrome réduites générant du CO.
Pendant la décarburation, des additions sont effectuées pour obtenir la composition chimique finale visée : ferrochrome à haut carbone, ferraille inoxydable, ferraille au carbone, nickel, fer, ferromanganèse à haut carbone, oxyde de molybdène. Ces additions servent aussi à réduire la température du bain, les oxydations du carbone et du chrome étant exothermiques. La température est généralement maintenue sous 1 720 °C. Le poids total des additions d'alliage représente 5 à 30 % du poids de coulée. En fin de soufflage, le rapport O₂/Ar passe à 1:3–1:2 pour amener le carbone à la valeur cible (< 0,03 %).
Étape 2 : Réduction
Les additions de réduction sont chargées et brassées au gaz inerte pendant 5 à 8 minutes. Le mélange de réduction comprend des alliages de silicium (ferrosilicium ou silicochrome) et/ou de l'aluminium pour réduire les oxydes métalliques de la scorie, ainsi que des agents de flux (chaux, chaux dolomitique, spath fluor).
Cr₂O₃ + 2Si = 3Cr + 2SiO₂
Une addition supplémentaire de silicium peut être nécessaire pour respecter la spécification silicium de certains aciers inoxydables.
La manipulation soignée de la scorie lors de sa précipitation est cruciale. Tout oxyde de chrome non réduit par le carbone finit dans la scorie, formant un spinelle complexe. L'efficacité de la réduction dépend de nombreux facteurs : basicité et composition de la scorie, température, conditions de mélange dans le convertisseur, cinétique de dissolution des additions solides.
La chaux et/ou la chaux dolomitique sont généralement ajoutées juste avant le soufflage d'oxygène pour fluxer la scorie de transfert et le silicium du métal. Pendant le soufflage, le silicium s'oxyde avant le carbone. Des ajouts de chaux en fin de soufflage permettent de refroidir le bain et de réduire le volume des additions de réduction. Les flux de scorie (chaux, chaux dolomitique, spath) représentent typiquement 3 à 7 % du poids total du bain.
La formation d'une scorie à haute basicité et la réduction du potentiel d'oxygène dans le bain métallique sont des conditions favorables à l'élimination du soufre. Exemple : avec un soufre initial de 0,03 %, un traitement de réduction de 2–3 kg Al/t, 2–3 kg spath/t, basicité finale ~1,7 et température de 1 700 °C, on obtient 0,003–0,005 % S final.
La durée du soufflage dépend des teneurs initiales en carbone et silicium du métal chaud chargé. Le temps de décarburation varie de 20 à 35 minutes sur les convertisseurs modernes (départ 1,5–2,5 % C, cible 0,04 %). Le convertisseur est généralement basculé à l'horizontale pour un prélèvement d'échantillon vers 0,1 % C.
L'élimination du soufre est une réaction scorie-métal pendant la phase de réduction. Le phosphore, qui nécessite des conditions oxydantes, ne peut être éliminé dans le convertisseur.
Le contrôle de l'azote est une réaction gaz-métal. Selon la spécification azote finale, le gaz inerte initial peut être de l'azote. Après un certain niveau de carbone atteint, l'azote est remplacé par l'argon. Cette pratique réduit la consommation et le coût d'argon tout en respectant la spécification azote. Après le passage à l'argon, l'azote est éliminé du bain par le CO évolué et l'argon. Les éléments volatils à forte pression de vapeur (plomb, zinc, bismuth) sont éliminés pendant la décarburation.
Pour une désulfuration poussée, on maintient une scorie basique forte (forte teneur en chaux) et une faible activité d'oxygène dans le bain. La réaction de transfert du soufre :
S(bain) + CaO(scorie) = CaS(scorie) + O(bain)
Des ajouts de chaux diluent le soufre dans le bain. L'aluminium ou le silicium peuvent être ajoutés pour éliminer l'oxygène. Avec les mêmes conditions que ci-dessus, on atteint 0,003–0,005 % S. Pour des teneurs ultra-faibles (< 0,001 %), on pratique le double scorage : après la réduction, la scorie est évacuée, une nouvelle scorie basique ajoutée, et le mélange métal-flux complète la désulfuration. Les additions d'alliage de finition sont faites à la fin. Une fois le soufre cible atteint, la scorie est retirée et le bain est prêt pour la coulée.
Étape 3 : Ajustement Final et Coulée
Idéalement, la chimie du métal liquide respecte les spécifications finales pour permettre la coulée. Sinon, de petites corrections sont apportées avant vidange. Après vidange, la poche est souvent brassée pour homogénéiser la composition et la température, et favoriser la flottation des inclusions. Cela se fait dans une poche équipée d'installations de brassage, avec ou sans four à poche. Après traitement en poche, l'acier est prêt pour la coulée continue.
Dans les premiers temps de l'AOD, le convertisseur était basculé pour les additions, les prélèvements et les mesures de température (thermocouples immergés). La recherche de productivité a conduit au chargement continu pendant le soufflage et la réduction. L'instrumentation moderne permet prélèvements et mesures de température via une lance sous-lance spéciale, le convertisseur restant en position verticale.
Le Convertisseur AOD
Le convertisseur AOD est un vaisseau en forme de poire, revêtu d'un réfractaire basique. Il possède un couvercle conique amovible. Sa caractéristique principale est le soufflage latéral. Pour les nuances tolérant l'azote, un mélange O₂/N₂ peut être soufflé. Comme les aciers inoxydables ne moussent pas et que l'affinage se fait par soufflage latéral ou par le fond, les dimensions d'un convertisseur d'affinage inoxydable sont plus petites qu'un convertisseur BOF comparable. Les volumes internes typiques sont de 0,4–0,8 m³/tonne de bain.
Pour la vidange en poche tenue par grue, une section conique tronquée est souvent utilisée, permettant à la grue d'approcher la gueule du convertisseur. Les convertisseurs vidangeant sur poche sur chariot ont généralement une section conique concentrique type BOF.
Un atelier à haute production dispose typiquement de trois convertisseurs interchangeables pour une disponibilité de 100 %. À tout moment : un convertisseur en anneau de gueulard affine l'acier, un second fraîchement revêtu est en préchauffage, le troisième est au revêtement. Le remplacement par un convertisseur préchauffé prend moins d'une heure.
Le convertisseur AOD a des tuyères montées sur la paroi latérale ou le fond. Elles consistent généralement en un tube cuivre interne et un tube inox externe. Un annulus entre les deux tubes permet le soufflage de gaz de refroidissement (manteau) qui forme une accrétion métallique ou oxydée (champignon) à l'extrémité, protégeant la tuyère et le réfractaire environnant. Les gaz de procédé (mélanges O₂/inerte) soufflent par l'annulus interne. Des designs spéciaux normalisent l'écoulement dans l'interstice annulaire. La taille et le nombre des tuyères dépendent des paramètres de procédé spécifiques. On compte généralement 2 à 9 tuyères par vaisseau AOD.
Les tuyères latérales sont immergées pendant le traitement. Lors de la rotation du vaisseau, elles sortent du bain ; les gaz de procédé peuvent être coupés et un faible débit de refroidissement protège les tuyères.
Les convertisseurs à soufflage par le fond ont diverses configurations de tuyères selon les débits requis, généralement 2 à 4 tuyères au fond.
Une modification majeure de l'AOD intègre une lance de soufflage supérieure en plus des tuyères latérales. La lance peut injecter de l'oxygène aux débits souhaités pour augmenter la décarburation et/ou la post-combustion. Elle peut aussi souffler des mélanges gaz inerte-oxygène. L'installation d'une lance et l'introduction d'oxygène en début de décarburation réduisent la durée d'une chauffe. Cette technologie augmente la productivité (tonnes/heure) de l'atelier de fusion. La plupart des installations récentes incluent une lance supérieure pour le soufflage d'oxygène.
Une autre modification applique le vide sur le convertisseur pour réduire la consommation d'argon et de silicium ainsi que le temps de procédé pour les nuances bas carbone. Cette variante est connue sous le nom d'AOD-VCR.
Réfractaires du Convertisseur AOD
Les températures élevées à l'extrémité des tuyères et l'agitation intense du bain imposent de fortes contraintes aux réfractaires. Alors que les campagnes BOF durent des mois ou des années, les campagnes des convertisseurs inoxydables durent quelques jours à quelques semaines. Les coûts de réfractaires représentent une part significative des coûts d'exploitation.
Deux grands choix de réfractaires : magnésite-chromite et dolomite. Le choix dépend du mode d'exploitation du vaisseau, des spécifications du produit final et de l'économie.
- Magnésite-chromite : haute résistance à l'usure mais coût unitaire plus élevé que les réfractaires dolomitiques. Reprise de chrome par la brique possible. Briques simultanément acides et basiques, nécessitant un contrôle strict de la composition des scories pour éviter une usure rapide.
- Dolomite : généralement moins coûteuse, pas de reprise de chrome. La désulfuration à très bas niveaux est généralement plus facile car des scories très basiques peuvent être utilisées sans effet néfaste sur les briques.
Les convertisseurs sont généralement zonés par épaisseur et qualité de brique pour maximiser la durée de vie du revêtement et minimiser les coûts. Les zones de forte usure (paroi des tuyères, ligne de scorie, zone de transfert) sont revêtues plus épaissement et avec des réfractaires de meilleure qualité que les autres parties.
Processus de fabrication
- Fabrication des bouteilles d'oxygène : des matières premières à l'assurance qualité
- L'oxygène : de la découverte ancienne à la puissance industrielle moderne
- Coupage oxyfuel expliqué : processus, avantages et inconvénients
- Moulage par injection de plastique de précision : production efficace de composants durables
- Taraudage CNC expliqué : filetage de précision pour assemblages de haute qualité
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables
- Maîtriser le soudage par friction : techniques, avantages et applications
- Soudage au gaz : techniques, applications, avantages et inconvénients
- Comprendre le processus d'extrusion : applications, matériaux et techniques