



Galvanisation professionnelle de l'acier pour une protection anticorrosion durable
Galvanisation de l'acier
La galvanisation de l'acier signifie l'application de zinc sur l'acier pour la protection contre la corrosion. Les principaux types de méthodes commercialement disponibles pour l'application de revêtements de zinc sont : la galvanisation à chaud, le processus de galvanisation continue, l'électro-galvanisation, le placage de zinc, le placage mécanique, la projection de zinc et la peinture au zinc. Chacune de ces méthodes de revêtement de zinc a des caractéristiques uniques. Ces caractéristiques affectent non seulement l'applicabilité mais aussi l'économie relative et la durée de vie prévue. La méthode de traitement, l'adhérence au métal de base, la protection offerte aux coins, arêtes et filets, la dureté, la densité du revêtement et l'épaisseur peuvent varier considérablement entre les différents revêtements.
Historique de la galvanisation
L'histoire enregistrée de la galvanisation remonte à 1742 lorsque P.J. Malouin, chimiste français, a décrit une méthode de revêtement du fer par trempage dans du zinc en fusion lors d'une présentation à l'Académie Royale Française. Trente ans plus tard, Luigi Galvani, dont la galvanisation porte le nom, a découvert davantage sur le processus électrochimique qui se produit entre les métaux. Les recherches de Galvani ont été approfondies en 1829 lorsque Michael Faraday a découvert l'action sacrificielle du zinc, et en 1836, l'ingénieur français Sorel a obtenu un brevet pour le premier procédé de galvanisation. En 1850, l'industrie britannique de la galvanisation utilisait 10 000 tonnes de zinc par an pour la protection de l'acier, et en 1870, la première usine de galvanisation a démarré aux États-Unis. Aujourd'hui, la galvanisation se trouve dans presque toutes les applications majeures et industries où le fer ou l'acier est utilisé. L'acier galvanisé à chaud a une histoire prouvée et croissante de succès dans d'innombrables applications à travers le monde.
Galvanisation à chaud
La galvanisation à chaud est l'un des moyens les plus largement utilisés pour protéger l'acier. Dans ce processus, l'application du revêtement de zinc se fait par un processus de trempage à chaud. On obtient un revêtement de zinc sur les produits en fer et acier par immersion du matériau dans un bain de zinc liquide. Le zinc peut être appliqué comme revêtement sur l'acier par un processus de trempage à chaud car il a un point de fusion bas. Puisque le matériau en acier est immergé dans du zinc en fusion, le zinc s'écoule dans les creux et autres zones difficiles d'accès, revêtant toutes les zones des formes complexes de manière approfondie pour la protection contre la corrosion. Avant l'application du revêtement, l'acier est nettoyé pour éliminer toutes les huiles, graisses, salissures, calamine et rouille. Les revêtements galvanisés à chaud sont utilisés sur une multitude de matériaux allant de petites pièces telles que écrous, boulons et clous aux tôles, tubes et très grandes formes structurales. La taille des bains de zinc disponibles et la manutention des matériaux limitent la taille de l'acier qui peut être galvanisé.
Puisque le processus de galvanisation implique l'immersion totale du matériau dans les solutions de nettoyage et le zinc en fusion, les surfaces intérieures et extérieures entières sont revêtues. Cela inclut l'intérieur des structures creuses et tubulaires, et les filets des éléments de fixation. Une couverture complète est importante car la corrosion a tendance à se produire à un taux accru à l'intérieur de certaines structures creuses où l'environnement peut être extrêmement humide et où la condensation se produit généralement. Les structures creuses qui sont peintes n'ont aucune protection contre la corrosion à l'intérieur. De plus, les éléments de fixation sans protection sur les filets sont sensibles à la corrosion, et des fixations corrodées peuvent entraîner des préoccupations quant à l'intégrité des connexions structurales.
Protection aux coins et arêtes
Le processus de galvanisation produit naturellement des revêtements au moins aussi épais aux coins et arêtes que le revêtement sur le reste de la pièce. C'est parce que la réaction entre le fer et le zinc est une réaction de diffusion et ainsi la structure cristalline du revêtement se forme perpendiculairement à la surface de l'acier. Comme les dommages au revêtement sont plus susceptibles de se produire aux arêtes, c'est là que la protection supplémentaire est le plus nécessaire. Les revêtements appliqués au pinceau ou par pulvérisation ont une tendance naturelle à s'amincir aux coins et arêtes.
Revêtement de zinc et corrosion
La corrosion peut être vue simplement comme la tendance de l'acier, après production et formage, à revenir à son état d'énergie plus bas, plus naturel, celui du minerai. Cette tendance est connue sous le nom de « loi de l'entropie ». Les méthodes de protection contre la corrosion employées pour protéger l'acier incluent : (i) modification du métal par alliage, (ii) modification de l'environnement en abaissant son humidité ou en utilisant des inhibiteurs, (iii) contrôle du potentiel électrochimique en appliquant des courants cathodiques ou anodiques et en appliquant des revêtements organiques et métalliques.
Le zinc possède un certain nombre de caractéristiques qui le rendent bien adapté comme revêtement protecteur contre la corrosion pour les produits en fer et acier dans la plupart des environnements. En plus de créer une barrière entre l'acier et l'environnement, le zinc a aussi la capacité de protéger cathodiquement le métal de base. Le zinc, qui est anodique par rapport au fer et à l'acier, se corrode préférentiellement et protège le fer ou l'acier contre la rouille lorsque le revêtement est endommagé. Si le revêtement galvanisé est physiquement endommagé, il continue de fournir une protection cathodique à l'acier exposé. Si des zones individuelles d'acier ou de fer sous-jacent sont exposées par un point allant jusqu'à 6 mm de diamètre, le zinc environnant fournit à ces zones une protection cathodique aussi longtemps que dure le revêtement.
La performance exceptionnelle sur le terrain des revêtements de zinc résulte de sa capacité à former des films de produits de corrosion denses et adhérents et d'un taux de corrosion considérablement inférieur à celui des matériaux ferreux (de 10 à 100 fois plus lent selon l'environnement). Bien que la surface de zinc frais soit assez réactive lorsqu'elle est exposée à l'atmosphère, un mince film de produits de corrosion se développe rapidement, ce qui réduit considérablement le taux de corrosion ultérieur.
Protection anticorrosion par galvanisation à chaud
La galvanisation à chaud fournit une protection anticorrosion supérieure à l'acier, surtout dans les environnements agressifs. Elle fournit trois niveaux de résistance à la corrosion à l'acier : (i) protection barrière, (ii) protection cathodique, et (iii) la patine de zinc.
Protection barrière
La protection barrière est la première ligne de défense contre la corrosion. Comme les peintures, le revêtement galvanisé à chaud fournit une protection en isolant l'acier des électrolytes dans l'environnement. Tant que la barrière est intacte, l'acier est protégé et la corrosion ne se produit pas. Cependant, si la barrière est percée, la corrosion commence. Puisqu'une barrière doit rester intacte pour fournir une résistance à la corrosion, deux propriétés importantes de la protection barrière sont : (i) l'adhérence au métal de base, et (ii) la résistance à l'abrasion. La nature étroitement liée et imperméable du métal zinc en fait un très bon revêtement barrière. Les revêtements tels que la peinture qui ont généralement des micro-trous sont sensibles à la pénétration par les éléments causant une propagation rapide de la corrosion sous film.
Protection cathodique
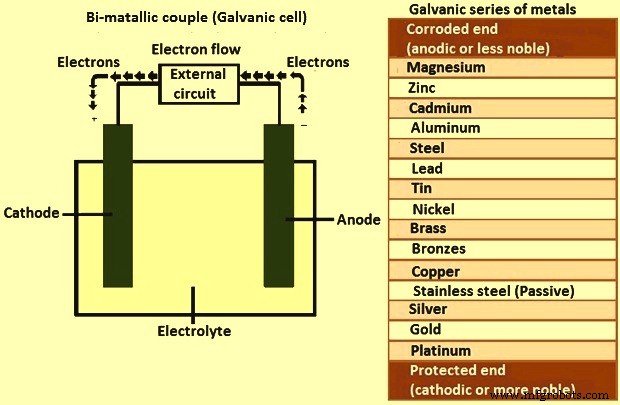
En plus de la protection barrière, la galvanisation à chaud protège également l'acier cathodiquement, ce qui signifie que le zinc se corrode préférentiellement pour protéger l'acier de base sous-jacent. La Série Galvanique des Métaux (Figure 1) est une liste de métaux classés par ordre d'activité électrochimique dans l'eau de mer (l'électrolyte). Cette disposition des métaux détermine lequel des métaux sera l'anode et la cathode lorsque les deux sont mis dans une cellule galvanique ou électrolytique (Figure 1). Les métaux plus hauts sur la liste sont anodiques par rapport aux métaux en dessous d'eux, ce qui signifie qu'ils fournissent une protection cathodique ou sacrificielle lorsque les deux sont connectés. Ainsi, le zinc protège l'acier. En fait, cette protection cathodique assure que même si le revêtement galvanisé est endommagé au point que l'acier nu est exposé (jusqu'à 6 mm de diamètre), aucune corrosion ne commence tant que tout le zinc environnant n'est pas consommé.
Dans une cellule galvanique (Figure 1), il y a quatre éléments nécessaires pour que la corrosion se produise. Ce sont : (i) l'anode qui est l'électrode où la/les réaction(s) d'anode génère(nt) des électrons et le matériau se corrode, (ii) la cathode qui est l'électrode qui reçoit les électrons et qui est protégée de la corrosion, (iii) l'électrolyte qui est le conducteur à travers lequel le courant ionique est transporté et qui inclut les solutions aqueuses d'acides, bases et sels, et (iv) le chemin de retour du courant qui est la voie métallique reliant l'anode à la cathode et qui est souvent le métal sous-jacent. Les quatre éléments, anode, cathode, électrolyte et chemin de retour du courant, sont nécessaires pour que la corrosion se produise. L'élimination de l'un de ces éléments arrête le flux de courant et la corrosion ne se produit pas. La substitution d'un métal différent pour l'anode ou la cathode peut inverser le sens du courant, changeant ainsi quelle électrode subit la corrosion.
La patine de zinc
Le facteur final dans la galvanisation de l'acier pour sa protection anticorrosion durable est le développement de la patine de zinc. La patine de zinc est la formation de sous-produits de corrosion du zinc sur la surface de l'acier. Le zinc, comme tous les métaux, commence à se corroder lorsqu'il est exposé à l'atmosphère. Comme les revêtements galvanisés sont exposés à l'humidité et à l'air libre, des sous-produits de corrosion se forment naturellement sur la surface du revêtement. La formation de ces sous-produits (oxyde de zinc, hydroxyde de zinc et carbonate de zinc) se produit lors des cycles naturels d'humidité et de séchage dans l'environnement. La patine de zinc, une fois pleinement développée, ralentit le taux de corrosion du zinc à environ 1/30ème du taux de l'acier dans le même environnement et agit comme une barrière passive et imperméable supplémentaire pour le revêtement galvanisé à chaud.
Le processus de galvanisation
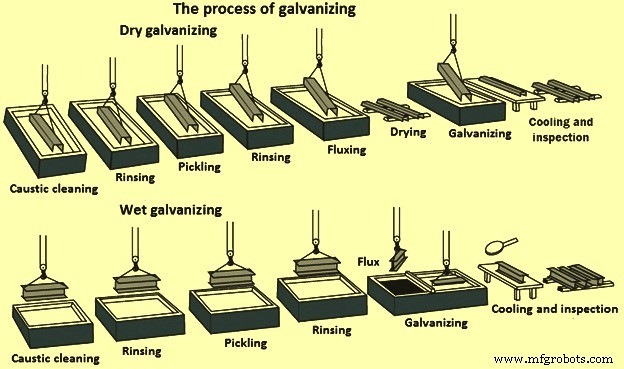
Le processus de galvanisation (Figure 2) se compose de trois étapes de base : (i) préparation de surface, (ii) galvanisation, et (iii) inspection.
Préparation de surface
La préparation de surface est l'étape la plus importante dans l'application de tout revêtement. Dans la plupart des cas, une préparation de surface incorrecte ou inadéquate est généralement la cause d'une défaillance du revêtement avant sa durée de vie prévue. L'étape de préparation de surface dans le processus de galvanisation a son propre moyen de contrôle qualité intégré : le zinc ne réagit tout simplement pas métallurgiquement avec une surface d'acier qui n'est pas parfaitement propre. Toute défaillance ou insuffisance dans la préparation de surface est immédiatement apparente lorsque l'acier est retiré du zinc en fusion, car les zones non propres restent non revêtues et des actions correctives immédiates sont requises.
La préparation de surface pour la galvanisation comprend généralement trois étapes : (i) nettoyage caustique, (ii) décapage acide, et (iii) fluxage. Pendant l'étape de nettoyage caustique, une solution alcaline chaude est généralement utilisée pour éliminer les contaminants organiques tels que saleté, graisse et huile de la surface du métal. Les époxydes, vinyles, asphalte, peinture ou scories de soudage doivent être éliminés avant la galvanisation par grenaillage, sablage ou autres moyens mécaniques. Pendant l'étape de décapage, la calamine et la rouille sont normalement éliminées de la surface de l'acier par décapage dans une solution diluée d'acide sulfurique (H₂SO₄) chaud ou dans de l'acide chlorhydrique (HCl) à température ambiante. La préparation de surface peut aussi être accomplie par nettoyage abrasif comme alternative ou en conjonction avec le nettoyage chimique. Le nettoyage abrasif est un processus où de la grenaille ou du grit métallique est projeté contre le matériau en acier par des jets d'air ou des roues à rotation rapide.
La troisième étape est le fluxage, qui est l'étape finale de préparation de surface dans le processus de galvanisation. Le fluxage élimine les oxydes et empêche la formation d'autres oxydes sur la surface du métal avant la galvanisation. La méthode d'application du flux dépend de l'utilisation du procédé de galvanisation humide ou sec (Figure 2) pendant l'opération de galvanisation. Dans le processus de galvanisation sec, l'acier ou le fer est trempé ou pré-fluxé dans une solution aqueuse de chlorure d'ammonium de zinc. Le matériau est ensuite séché avant immersion dans le zinc en fusion. Dans le processus de galvanisation humide, une couverture de chlorure d'ammonium de zinc liquide est flottée sur le dessus du zinc en fusion. Le fer ou l'acier en cours de galvanisation passe à travers le flux sur son chemin vers le zinc en fusion.
Galvanisation
Dans cette étape, le matériau est complètement immergé dans un bain consistant en un minimum de 98 % de zinc en fusion pur. La chimie du bain doit être conforme aux spécifications des normes nationales ou internationales. La température du bain est maintenue autour de 450 °C à 460 °C. Les articles en acier fabriqué sont immergés dans le bain jusqu'à ce qu'ils atteignent la température du bain. Le métal de zinc réagit alors avec le fer sur la surface de l'acier pour former un alliage intermétallique zinc-fer. Les articles sont retirés lentement du bain de galvanisation et l'excès de zinc est éliminé par égouttage, vibration et/ou centrifugation.
Les réactions métallurgiques qui résultent dans la formation et la structure des couches d'alliage zinc-fer continuent après le retrait des articles du bain, tant que ces articles sont proches de la température du bain. Les articles sont refroidis soit dans l'eau, soit à l'air ambiant immédiatement après le retrait du bain. Parce que le processus de galvanisation implique l'immersion totale du matériau, c'est un processus complet, c'est-à-dire que toutes les surfaces sont revêtues. La galvanisation fournit une protection à la fois extérieure et intérieure pour les structures creuses.
Les facteurs qui influencent l'épaisseur et l'apparence du revêtement galvanisé incluent : (i) composition chimique de l'acier, (ii) condition de surface de l'acier, (iii) travail à froid de l'acier avant galvanisation, (iv) temps d'immersion dans le bain, (v) taux de retrait du bain, et (vi) taux de refroidissement de l'acier.
La galvanisation est réalisée en usine sous toutes conditions météorologiques ou d'humidité. La plupart des revêtements appliqués au pinceau ou par pulvérisation dépendent de conditions météorologiques et d'humidité appropriées pour une application correcte. Cette dépendance aux conditions atmosphériques se traduit souvent par des retards de construction coûteux.
Inspection
Les deux propriétés du revêtement galvanisé à chaud qui sont étroitement examinées après galvanisation sont l'épaisseur du revêtement et l'apparence du revêtement. Une variété de tests physiques et de laboratoire simples peuvent être effectués pour déterminer l'épaisseur, l'uniformité, l'adhérence et l'apparence. Les produits sont galvanisés selon des normes nationales et internationales. Ces normes couvrent tout, depuis les épaisseurs de revêtement minimales requises pour diverses catégories d'articles galvanisés jusqu'à la composition du métal de zinc utilisé dans le processus.
Le processus d'inspection pour les articles galvanisés est simple et rapide, et nécessite peu de main-d'œuvre. C'est important car le processus d'inspection requis pour assurer la qualité dans le cas de nombreux revêtements appliqués au pinceau ou par pulvérisation est très intensif en main-d'œuvre et utilise une main-d'œuvre qualifiée coûteuse.
L'épaisseur du revêtement est généralement testée en utilisant une jauge d'épaisseur magnétique. Les épaisseurs de revêtement minimales et les exigences d'échantillonnage sont normalement disponibles dans les normes nationales et internationales. Les normes fournissent également les directives pour le nombre d'échantillons à mesurer en fonction de la taille totale du lot.
La jauge d'épaisseur magnétique électronique est la plus précise et sans doute la plus facile à utiliser. Aucune lecture individuelle d'un échantillon ne peut être inférieure d'un grade de revêtement au grade requis et la moyenne doit être égale ou supérieure au grade requis.
Un test d'adhérence n'est généralement pas inclus dans les normes mais peut être effectué à l'aide d'un couteau robuste. Si le revêtement galvanisé ne peut pas être enlevé en appuyant fermement avec un couteau robuste, alors il est sain.
Qualité physique du revêtement galvanisé
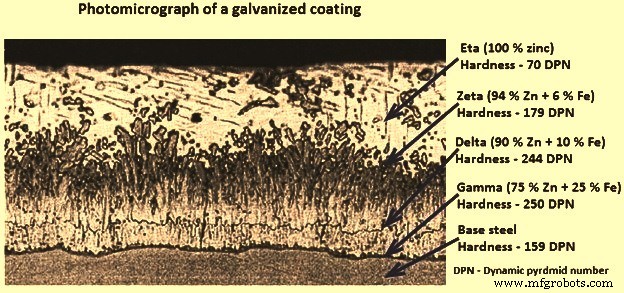
La qualité physique du revêtement galvanisé dépend de la liaison métallurgique. La galvanisation forme une liaison métallurgique combinant le zinc et l'acier ou le fer sous-jacent, créant une barrière qui fait partie du métal lui-même. Pendant la galvanisation, le zinc en fusion réagit avec le fer dans l'acier pour former une série de couches d'alliage zinc-fer. La Figure 3 donne une photomicrographie de la coupe transversale d'un revêtement d'acier galvanisé et montre une microstructure typique de revêtement consistant en trois couches d'alliage et une couche de zinc métallique pur. Le revêtement galvanisé est adhérent à l'acier sous-jacent de l'ordre de 250 kg/cm². Les autres revêtements offrent généralement une adhérence évaluée autour de 20 à 45 kg/cm², au mieux.
La formation du revêtement galvanisé sur la surface de l'acier est une réaction métallurgique, dans laquelle le zinc et l'acier se combinent pour former une série de couches intermétalliques dures, avant que la couche externe ne soit, typiquement, 100 % zinc (couche eta). La photomicrographie (Figure 3) est une coupe transversale d'un revêtement d'acier galvanisé. La première couche d'alliage zinc-fer au-dessus de la surface de l'acier est la couche gamma contenant environ 75 % de zinc (Zn) et 25 % de fer (Fe). La couche suivante, la couche delta, contient environ 90 % de zinc et 10 % de fer. La troisième couche, la couche zêta, contient environ 94 % de zinc et 6 % de fer. La dernière couche (couche eta), qui se forme au retrait du matériau du bain de zinc, est identique à la chimie du bain de zinc, c'est-à-dire du zinc pur. On peut voir dans la micrographie que les couches gamma, delta et zêta forment environ 60 % du revêtement galvanisé total, la couche eta constituant le reste.
Dans la Figure 3, sous le nom de chaque couche, sa dureté respective a été exprimée par un « nombre de pyramide de diamant » (DPN). Le DPN est une mesure progressive de dureté. Plus le nombre est élevé, plus la dureté est grande. Typiquement, les couches gamma, delta et zêta sont plus dures que l'acier sous-jacent. La dureté de ces couches fournit une protection exceptionnelle contre les dommages du revêtement par abrasion. La couche eta du revêtement galvanisé est assez ductile, offrant au revêtement une certaine résistance aux chocs. La dureté, la ductilité et l'adhérence se combinent pour fournir au revêtement galvanisé une protection inégalée contre les dommages causés par la manipulation brutale pendant le transport vers et/ou sur le chantier ainsi que pendant sa durée de vie. La robustesse du revêtement galvanisé est extrêmement importante car la protection barrière dépend de l'intégrité du revêtement. Les revêtements galvanisés correctement appliqués sont imperméables.
Pendant la réaction de l'acier avec le zinc en fusion dans le bain de galvanisation, deux facteurs ont un effet prédominant sur la croissance du revêtement. L'épaisseur du revêtement galvanisé est principalement déterminée par l'épaisseur de l'acier et la composition chimique de l'acier revêtu. C'est important pour deux raisons : (i) en général, plus le revêtement de zinc est épais, plus la protection anticorrosion fournie est longue, et (ii) les revêtements excessivement épais peuvent avoir moins d'adhérence et de liaison que les revêtements d'épaisseur normale.
Aciers adaptés à la galvanisation
La plupart des aciers peuvent être galvanisés à chaud de manière satisfaisante. Cependant, les éléments réactifs dans l'acier, tels que le silicium et le phosphore, peuvent affecter le processus de galvanisation à chaud. Une sélection appropriée de la composition de l'acier peut donc donner une qualité de revêtement plus cohérente en ce qui concerne l'apparence, l'épaisseur et la lissité. L'historique antérieur de l'acier (par exemple, s'il est laminé à chaud ou à froid) peut également affecter sa réaction avec le zinc en fusion. Lorsque l'esthétique est importante, ou lorsque des critères particuliers d'épaisseur de revêtement ou de lissité de surface existent, une attention particulière à la sélection de l'acier est nécessaire avant la galvanisation à chaud.
La chimie de l'acier, particulièrement les niveaux de silicium, phosphore, manganèse et carbone, influence les caractéristiques du revêtement. Le silicium en particulier peut avoir un effet profond sur la croissance des revêtements galvanisés. Le phosphore et le manganèse augmentent également la réactivité de l'acier, et en combinaison avec des niveaux spécifiques de silicium, peuvent aussi produire un revêtement gris mat plus épais. La teneur en carbone, soufre et manganèse de l'acier peut aussi avoir un effet mineur sur l'épaisseur du revêtement galvanisé.
La composition chimique de l'acier galvanisé est très importante. La quantité de silicium et de phosphore présente dans l'acier influence fortement l'épaisseur et l'apparence du revêtement galvanisé. Un niveau de silicium de 0,04 % ou plus ou un niveau de phosphore de 0,05 % ou plus dans l'acier résultent généralement en des revêtements épais consistant principalement en alliages zinc-fer. Pour les revêtements galvanisés de la plus haute qualité, les niveaux de silicium doivent être inférieurs à 0,04 % ou entre 0,15 % et 0,23 %. Les aciers en dehors de ces plages, considérés comme des aciers réactifs, peuvent être galvanisés et produisent généralement un revêtement acceptable. Cependant, ces aciers forment souvent un revêtement plus épais, donc une apparence plus foncée est à prévoir.
Influence du silicium et du phosphore sur la réactivité de l'acier
Pendant la production d'acier, du silicium ou de l'aluminium est ajouté pour éliminer l'oxygène. Ces aciers sont connus sous le nom d'aciers tués. Puisque la teneur en silicium affecte la réaction de galvanisation à chaud, la teneur en silicium doit toujours être prise en compte pour les aciers qui doivent être galvanisés. Les aciers tués à l'aluminium adaptés à la galvanisation ont une faible teneur en silicium, inférieure à 0,03 %. Les aciers tués au silicium avec une teneur en silicium supérieure à 0,14 % fonctionnent aussi bien en galvanisation, mais donnent un revêtement plus épais que les aciers tués à l'aluminium. La teneur en phosphore de l'acier influence aussi la réactivité, surtout pour les aciers laminés à froid. Les autres éléments d'alliage dans l'acier n'ont pas d'influence majeure sur le revêtement.
La gamme de Sandelin
Les aciers avec une teneur en silicium + phosphore dans la plage de 0,03 % à 0,14 % sont appelés « aciers de Sandelin » en terminologie de galvanisation. Ces aciers doivent soit être évités, soit des types spéciaux de bains de galvanisation doivent être utilisés. Dans un bain de zinc conventionnel, la réaction entre ce type d'acier et le zinc est très forte et le revêtement devient épais et irrégulier, souvent avec une mauvaise adhérence. Ce sont les cristaux dans la couche d'alliage la plus externe, la phase zêta, qui croissent comme de petits grains minces. Le zinc en fusion diffuse rapidement entre les grains et la croissance du revêtement est très rapide. Si des bains de zinc avec des ajouts d'alliage appropriés ne sont pas disponibles, ce type d'acier doit être évité pour la galvanisation à chaud.
Des études ont montré que la limite inférieure de la gamme de Sandelin est plus basse que suggérée précédemment. Il a aussi été montré que la teneur en phosphore a une grande influence sur la réactivité pour les aciers laminés à froid. Ces études ont donné les recommandations suivantes :
Si l'apparence de la surface galvanisée est très importante, par exemple dans les applications architecturales, l'expression recommandée pour l'acier laminé à froid est : « silicium inférieur à 0,03 % et Si + 2,5 × P inférieur à 0,04 % ».
Pour l'acier laminé à chaud, la teneur en silicium est encore plus critique, mais la teneur en phosphore est moins importante, et l'expression recommandée est : « silicium inférieur à 0,02 % et Si + 2,5 × P inférieur à 0,09 % ».
Cependant, dans la plupart des cas, un acier avec une teneur en silicium + phosphore inférieure à 0,03 % est adéquat et donne une finition de surface acceptable tant en condition laminée à froid qu'à chaud.
Acier tué à l'aluminium
Les aciers tués à l'aluminium contiennent aussi de faibles niveaux de silicium, ce qui est important pour la réactivité. Ces dernières années, l'acier tué à l'aluminium avec une teneur en silicium ultra-faible, inférieure à 0,01 %, et une teneur en aluminium supérieure à 0,035 %, est devenu plus courant. Ces aciers ont de nombreuses propriétés positives en ce qui concerne la découpe et la formabilité. Cependant, la faible teneur en silicium en combinaison avec la haute teneur en aluminium rend les couches de zinc plus minces que spécifié dans les normes de galvanisation à chaud.
Si la galvanisation est effectuée dans un bain allié au nickel, ce qui est courant aujourd'hui car le nickel est considéré comme ajoutant plusieurs propriétés positives, la réactivité est encore diminuée, avec des couches plus minces comme résultat. Une déviation de la norme pour de tels aciers peut être convenue entre le client et le galvaniseur. Si une déviation ne peut être acceptée, ce type d'acier doit être grenaillé avant la galvanisation.
Apparence du revêtement
La galvanisation à chaud d'aciers à faible teneur en silicium ou phosphore donne des revêtements de zinc clairs et brillants. En environnements extérieurs, la couleur de surface devient terne et gris clair après un certain temps. Les aciers avec une teneur en silicium dans la plage 0,15 % à environ 0,22 % - 0,23 % donnent normalement des revêtements clairs et brillants. Les teneurs en silicium autour de 0,25 % peuvent donner des surfaces grises ou un réseau gris sur une surface par ailleurs brillante. Si un bain de zinc allié au nickel est utilisé, la réaction entre le zinc et le fer est réduite, et le revêtement est généralement brillant jusqu'à 0,22 % de silicium.
Les aciers avec des teneurs en silicium plus élevées (supérieures à 0,25 %) donnent normalement des revêtements ternes, gris, qui s'assombrissent avec l'augmentation du silicium. La couleur gris foncé n'est qu'un effet esthétique, car la protection anticorrosion est la même, voire meilleure, tant que l'épaisseur du revêtement est la même. Les revêtements gris foncé sont souvent plus épais que les revêtements brillants, car ils sont généralement plus grossiers en raison de la réactivité plus élevée entre le fer et le zinc, et offrent donc une protection anticorrosion plus longue. La couleur du revêtement est déterminée par la proportion de cristaux fer-zinc mélangés au zinc pur sur la surface externe du revêtement qui est le zinc le plus pur. Plus la surface est claire, plus la teneur en fer-zinc est élevée, plus la surface est foncée.
Lorsqu'un revêtement de zinc à haute teneur en fer se corrode, le fer est libéré et oxydé, ce qui peut donner à la surface une décoloration rouge-brun. La couleur rouge-brun augmente lorsque une plus grande partie du revêtement fer-zinc se corrode. Ainsi, une décoloration rouge-brun de la surface ne signifie pas que le revêtement de zinc est parti.
Les revêtements de zinc avec une couche externe de zinc métallique pur et une apparence claire peuvent aussi développer une décoloration rouge-brun lorsque la couche de zinc pur s'est corrodée. Le temps pour que la décoloration rouge-brun se forme est plus long dans ce cas, selon l'épaisseur de la couche de zinc pur. Sur les aciers avec une teneur en silicium + phosphore supérieure à 0,03 %, la teneur en zinc pur est généralement de 30 % à 50 % de l'épaisseur totale du revêtement.
Procédé de galvanisation continue
Le procédé continu de revêtement par trempage à chaud est une méthode largement utilisée, développée à l'origine dans les années 1960 pour la galvanisation de produits tels que tôles, bandes et fils d'acier. Le revêtement en fusion est appliqué sur la surface de l'acier dans un processus continu. L'acier passe comme un ruban continu à travers un bain de zinc en fusion à des vitesses allant jusqu'à 200 mètres par minute. La taille de la tôle d'acier peut varier de 0,25 mm à 4,30 mm d'épaisseur, et jusqu'à 1830 mm de large.
Ce procédé continu de revêtement par trempage à chaud commence par le nettoyage de l'acier dans une unité de processus qui utilise généralement un liquide alcalin combiné avec brossage, rinçage et séchage. Ensuite, l'acier passe dans le four de chauffage ou de recuit pour le ramollir et lui conférer la résistance et la formabilité souhaitées. Dans ce four de recuit, l'acier est maintenu sous une atmosphère de gaz réducteur, composée d'hydrogène et d'azote, pour éliminer tout oxyde qui pourrait être sur la surface de l'acier. L'extrémité de sortie du four est connectée à une chambre à vide, appelée « bec », au bain de revêtement en fusion pour empêcher l'air de réoxyder le produit en acier chauffé. Dans le bain, le produit en acier est envoyé autour d'un rouleau submergé et réagit avec le métal en fusion pour créer le revêtement lié, puis est retiré dans une direction verticale. Une fois le produit retiré du bain, de l'air à haute pression est utilisé pour éliminer tout excès de zinc en fusion afin de créer une épaisseur de revêtement étroitement contrôlée. Ensuite, l'acier est refroidi pour permettre au métal de se solidifier sur la surface de l'acier, ce qui est fait avant que l'acier ne contacte un autre rouleau pour éviter de transférer ou d'endommager le revêtement.
Le procédé de trempage à chaud pour les produits en tôle est utilisé aujourd'hui pour fabriquer sept types différents de produits revêtus par trempage à chaud, y compris : galvanisé (zinc), galvannealé (90 % - 92 % zinc et 8 % - 10 % alliage fer), deux alliages de zinc et d'aluminium (alliage 55 % aluminium et 45 % zinc, et alliage 95 % zinc et 5 % aluminium), deux alliages à base d'aluminium (100 % aluminium, et 89 % - 95 % aluminium et 5 % - 11 % alliage silicium), et le revêtement terne (85 % - 97 % plomb et 3 % - 15 % alliage étain).
Processus de fabrication
- Acier zingué vs acier galvanisé : Comprendre les différences clés
- Laiton : composition, histoire et fabrication moderne
- Laine d'acier : Histoire, production et sécurité
- Tuyaux en acier : Types, histoire et fabrication moderne
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- L'évolution des baignoires : des bains antiques à la fabrication moderne
- Qu'est-ce que l'acier A2 ? Une nuance d'acier à outils polyvalente et rentable pour applications industrielles et menuiserie
- Acier galvanisé expliqué : types, applications et avantages clés
- Choisir les bons grades d'acier à outils pour une performance optimale