



Optimisation du design des passes de laminage pour un profilage précis de l'acier
Design des passes de laminage
Les produits longs sont normalement laminés en plusieurs passes, dont le nombre est déterminé par le rapport entre la matière d'entrée initiale (brame carrée ou ronde ou bloom) et la section transversale finale du produit fini. La surface de section est réduite à chaque passe et la forme et la taille du matériau laminé s'approchent progressivement du profil souhaité.
Le laminage s'effectue entre des rouleaux cannelés. Deux gorges opposées dans les rouleaux collaborants forment une passe, correspondant à la forme de section transversale de la pièce attendue après la passe. Après chaque passe, la section diminue et sa forme se rapproche de celle du produit final. Le développement des formes de passes ultérieures et leur emplacement correct sur les rouleaux est appelé le design des passes de laminage.
Le design des passes est une partie essentielle du processus de laminage des produits longs, car ceux-ci sont laminés entre des rouleaux profilés dans les laminoirs à produits longs. Le design signifie généralement le taillage des gorges dans le corps du rouleau à travers lesquelles l'acier à laminer passe séquentiellement pour obtenir le contour et la taille souhaités.
L'objectif principal est d'assurer la production d'un produit de profil correct dans les tolérances, exempt de défauts, avec une bonne qualité de surface et les propriétés mécaniques requises. En outre, des conditions économiques doivent être atteintes : productivité maximale au coût minimal, utilisation optimale de l'énergie, conditions de travail aisées pour l'équipe et usure minimale des rouleaux.
Le design des passes est un ensemble de méthodes pour déterminer les dimensions, la forme, le nombre et le type d'arrangement des passes du laminoir. Il inclut aussi le calcul des forces de pressage et leur répartition sur les passes. Plusieurs passes sont faites pour chaque section ; une brame carrée ou ronde ou un bloom acquiert une forme spécifiée à chaque passe successive. Les passes sont conçues pour éviter des contraintes excessives dans l'acier laminé, car de telles contraintes peuvent mener à la formation de fissures et autres défauts.
Le design est basé sur les caractéristiques de l'entrée (poids brame/bloom, nuance acier, température avant et pendant le laminage), du produit fini (dimensions, tolérances, spécifications propriétés mécaniques, finition de surface), et du laminoir (nombre de cages, diamètre rouleaux, résistance rouleaux, vitesse, puissance moteur, équipements disponibles). D'autres facteurs importants : charge de laminage, réduction, déformation, taux de transfert de chaleur affectant l'écoulement plastique. La forme d'une section dans une passe doit assurer un écoulement libre dans l'écartement/gorge. La sélection de l'angle de conicité/gorge approprié est nécessaire pour éviter le blocage du matériau.
Traditionnellement, le design des passes était considéré plus comme un art que comme une science. En 1969, un ouvrage majeur systématisant les principes a été publié par Wusatowsky. Depuis, la complexité des procédés a augmenté. Les laminoirs modernes sont continus ou semi-continus. De nouvelles nuances d'acier ont été développées, nécessitant de nouvelles stratégies comme le laminage contrôlé et le refroidissement contrôlé (traitement thermomécanique). Aujourd'hui, cette pratique est courante, améliorant la qualité par optimisation de la microstructure obtenue par déformation et processus pilotés par la température (recristallisation, croissance de grains). Le design devient donc plus complexe lors de l'optimisation de la microstructure finale et les concepteurs doivent appliquer des modèles matériaux et procédés sophistiqués. Heureusement, la simulation assistée par ordinateur est devenue réalisable, réduisant progressivement l'approche coûteuse d'essais-erreurs.
Gorges de rouleaux
Il existe différents types de gorges pour le laminage de sections. Gorges courantes : gorges rectangulaires (boîte), gorges diagonales (carrés et losanges), gorges rondes ou fausses rondes, gorges ovales. Les gorges peuvent être symétriques, asymétriques et fendues. Paramètres importants : hauteur (profondeur), angle de gorge, rayon de relief, rayon de fond, largeurs au collet, sommet, milieu-fond et déviation milieu-fond. Généralement une combinaison de gorges est utilisée. Dessins types de gorges symétriques, asymétriques et fendues à la Fig. 1.
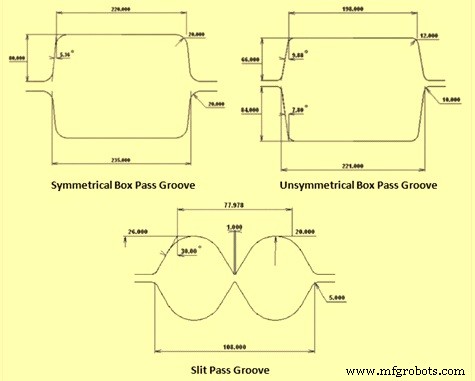
Fig 1 Dessins types de certaines gorges de passes
Règles empiriques
Quelques règles empiriques pour angle de gorge, rayon de relief, rayon de fond et ajustement sont données au Tableau 1.
| Tableau 1 Quelques règles empiriques | ||||
| Angle de gorge | Angle de fond | Rayon de relief | Rayon de fond | |
| Passe boîte | 8-10° | 10 mm | ||
| Passe losange | > 90° | 18 mm | ||
| Passe carrée | 45° | ~90° | 5 mm | |
| Passe ovale | 60° | 5 mm | ||
| Passe ronde intermédiaire | 60° | 30° | ||
| Pour ronds | 0,2 x rayon fond | 0,5 x diamètre | ||
| Pour ronds passe finition | 1,5 | |||
(1) Ajustements ovale vers rond : 0,3 à 0,7.
(2) Pour ovales, rapport largeur/hauteur < 3,0.
Exigences de base pour un design correct
- Le nombre et l'arrangement des passes dans une cage doivent assurer l'exploitation la plus uniforme possible de toutes les passes. Un nombre trop élevé réduit la production ; trop faible cause une usure excessive. Si non optimal, risque de défauts ou fracture des rouleaux.
- Réduction uniforme dans les dernières passes et réduction différente dans les premières passes de formage où la section est grande et l'acier chaud.
- Répartition de la réduction pour assurer autant que possible une usure uniforme et éviter la surcharge des entraînements et rouleaux.
Caractéristiques d'un bon design
- Profil à surface lisse et dimensions correctes dans les limites de la norme concernée
- Consommation spécifique minimale d'énergie, puissance et rouleau
- Déformation du matériel de manière à avoir des contraintes internes minimales dans le produit fini
- Culture de travail simple et commode au poste, minimisant les opérations manuelles et permettant l'automatisation
- Optimisation du nombre de passes pour réduire le cycle total, temps minimal pour changement et réglage des rouleaux
Calculs du processus de design
- Détermination des dimensions du produit fini en fonction de géométrie, matériau, température, tension. Calculs par formule d'étalement (généralement Wusatowski sur méthode de Lendl)
- Calcul du facteur de contraction. Dimension à froid = dimension à chaud / facteur d'expansion (basé température réelle et contrainte d'écoulement réelle)
- Le laminage à chaud est un processus de compression. La force de séparation des rouleaux, force imposée par le métal traité, est un enjeu important. Force de séparation et couple influencent tout le design. Calcul nécessaire pour s'assurer que le laminoir n'est pas surchargé et qu'il y a assez de puissance.
- Calcul de l'allongement moyen et du nombre de passes requis
- Calculs de puissance nécessaire et charges sur équipements mécaniques. Basés sur formule de Sims de brame/bloom à dimension finie selon géométrie, nuance, température, tension. Calcul température fonction puissance, dimension, coefficient transfert chaleur.
- Détermination de la progression des passes et arbre généalogique
- Dessin détaillé des formes de passes
Pour le contrôle de la tension inter-cages, il est important de régler une relation précise de vitesse et révolution moteur entre cages/moteurs dans un laminoir continu. Calcul vitesse et révolution depuis vitesse sortie finition en amont de brame/bloom selon principe de flux massique constant. Calcul vitesse fonction vitesse finition, surface barre, diamètre rouleau, tension, glissement avant.
Le design ne vise pas seulement à améliorer taille, forme et propriétés mécaniques mais aussi à optimiser le processus lui-même. Bien que basé sur le savoir empirique d'experts, la plupart des formules empiriques ne donnent de bons résultats que dans une gamme limitée. Le laminage de sections a toujours représenté le processus le plus complexe à optimiser.
Il reste difficile de décider de la solution optimale pour un problème donné. Une partie du problème est l'absence de règles prédéterminées spécifiques, rendant difficile l'identification de la cause exacte. Le problème se complique avec des objectifs hiérarchiques concurrents.
L'ancien art du design se transforme en technologie moderne basée sur le progrès scientifique. La tâche actuelle nécessite des outils et méthodologies modernes. Avec le développement rapide du matériel et logiciel informatique, les méthodologies suivantes ont été développées :
- Méthode des éléments finis (MEF/FEM) pour le design des passes en laminage de sections
- Configuration de forme hiérarchique utilisée avec succès pour classifier et mettre en évidence les problèmes de design. Un système de classification hiérarchique peut être réalisé par un système de menus en cascade
- Méthode de design de passes à chaud basée sur matrice. Le design est dominé par le calcul de divers paramètres (force, couple, étalement, allongement, réduction) impliquant des calculs complexes. Toutes formules et méthodes sont intégrées dans le système de design basé sur matrice
Le processus de design complexe du laminage à chaud de produits longs a été intégré dans le système de design basé sur matrice. Comme les méthodes et informations disponibles (empiriques, expérimentales, théoriques, EF) peuvent être trouvées dans la matrice, cette approche a le potentiel de produire des produits de meilleure qualité par design optimisé comparé aux méthodes ad hoc existantes. Le système de design basé sur matrice devient donc de plus en plus populaire.
Processus de fabrication
- Prévenir le gauchissement dans les pièces moulées par injection : Stratégies de conception
- Conception de produits grand public : Guide pratique pour le succès
- Design pour la Fabrication (DFM) : Guide pratique pour ingénieurs et designers
- Maîtriser le design produit : stratégies éprouvées pour surmonter les défis courants
- Comment passer des tableaux 1D et 2D aux fonctions en C – Guide pratique
- Maîtriser l'instruction pass en Python : Guide pratique
- Maîtriser Verilog : Tutoriel complet pour la conception de circuits numériques
- Comprendre la Conception Architecturale : Principes, Pratiques et Impact
- Le rôle critique du Design for Manufacturing (DFM) dans le succès hardware