



Prévenir le gauchissement dans les pièces moulées par injection : Stratégies de conception
Dans ce quatrième volet de notre série sur les pièces moulées par injection, nous nous concentrons sur un défaut courant mais souvent négligé : le gauchissement. Le gauchissement résulte d'un refroidissement différentiel à travers une pièce fraîchement moulée, généralement causé par une épaisseur de paroi inégale, des caractéristiques internes ou des rapports d'aspect complexes. Bien que l'analyse de flux de moule 3D puisse prédire beaucoup de ces problèmes, des facteurs réels tels que l'écoulement du matériau pendant le refroidissement et le relâchement des contraintes post-moulage peuvent amplifier les distorsions prédites, faisant du gauchissement une préoccupation critique pour la performance et l'esthétique.
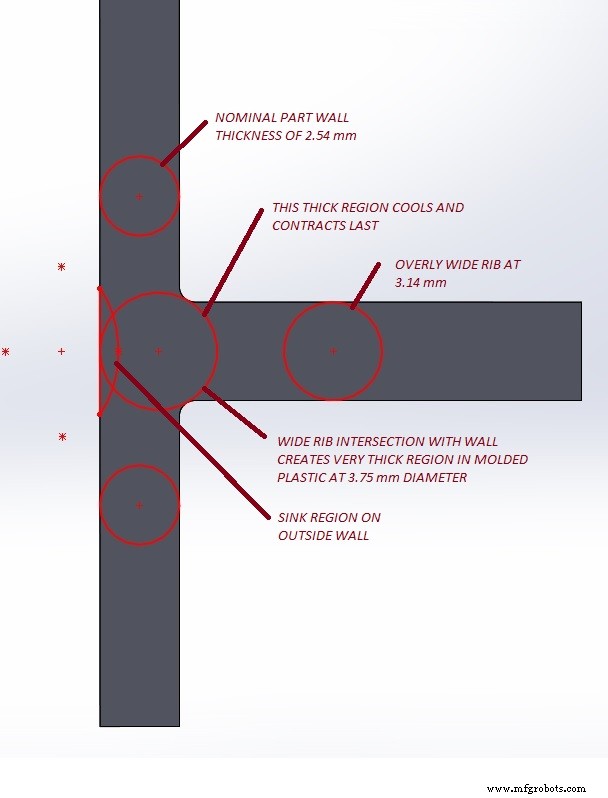
Même une quantité modérée de gauchissement prédit peut évoluer en une courbure prononcée pendant le cycle de refroidissement de la pièce. C'est particulièrement problématique pour les produits qui doivent répondre à des critères stricts d'ajustement ou d'esthétique – comme les boîtiers à peinture haut brillant où même un affaissement mineur produit des reflets « œil de poisson ». Aux stades de prototype, où des maquettes usinées ou imprimées sont utilisées, le gauchissement peut ne pas être évident avant que le moulage par injection réel ne soit effectué.
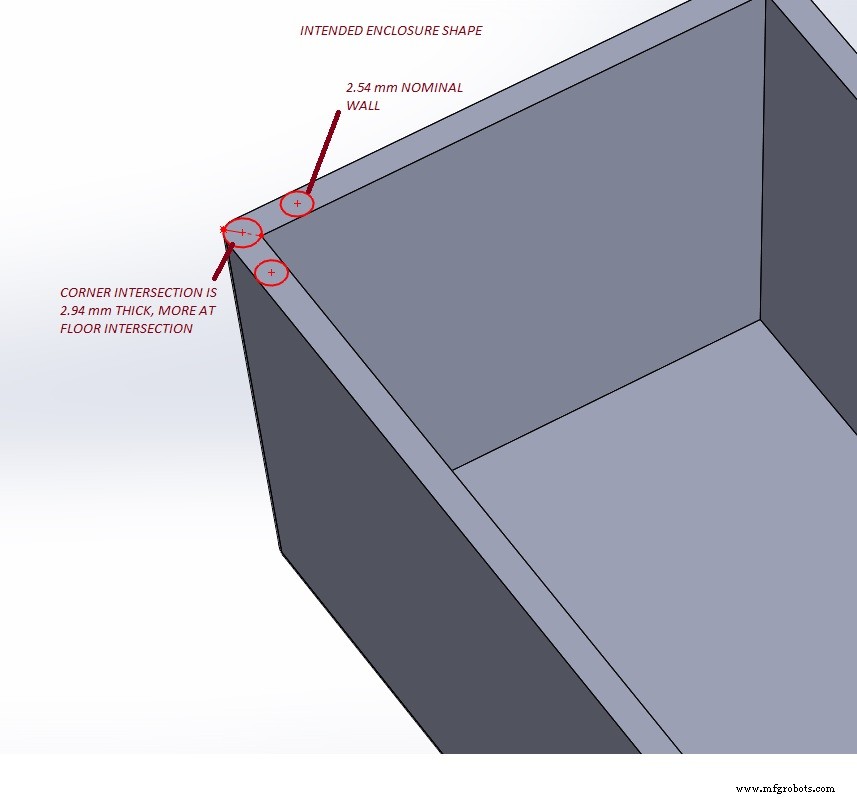
Pour atténuer le gauchissement, commencez par une épaisseur de paroi constante et des transitions douces. Maintenez un effilement progressif des nervures et bossages, et envisagez d'augmenter les rayons de coin à l'extérieur pour maintenir l'épaisseur du filet intérieur uniforme. Si une apparence de coin extérieur net est requise, introduisez des noyaux internes aux coins pour amincir localement le matériau tout en préservant une épaisseur de paroi constante autour du filet.
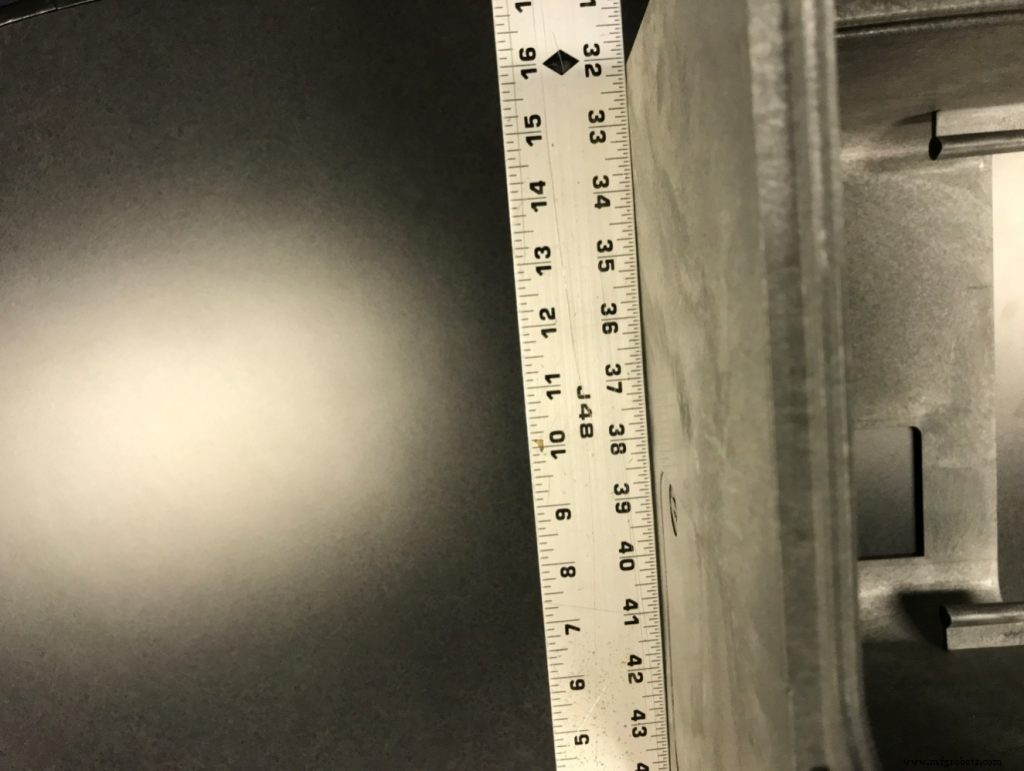
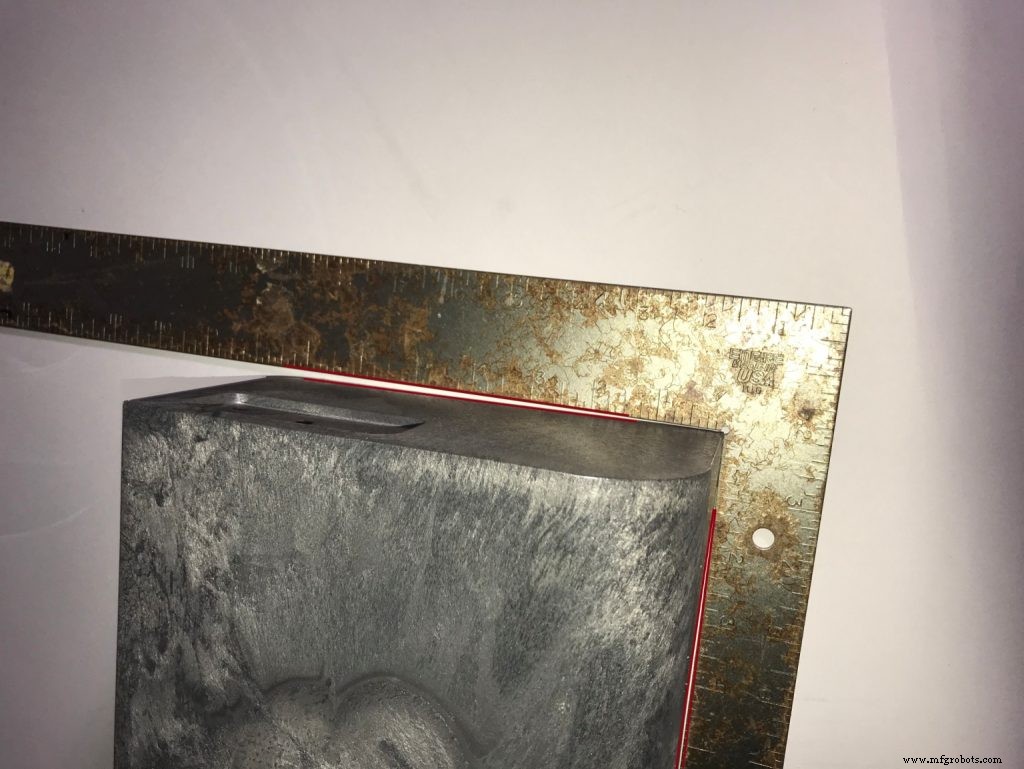
Les grandes surfaces plates présentent leurs propres défis. Un seul affaissement ou creux devient très visible sous une finition brillante, comme démontré dans la gamme d'équipement de laboratoire Protein Simple, où la pièce de porte initiale a gauchi hors d'équerre. En collaborant étroitement avec l'atelier de moules et en employant des fixations post-moulage personnalisées, l'équipe a atteint une planéité quasi parfaite sans finition manuelle supplémentaire. Le résultat fut un prix de design et une augmentation des ventes de six fois le premier mois.
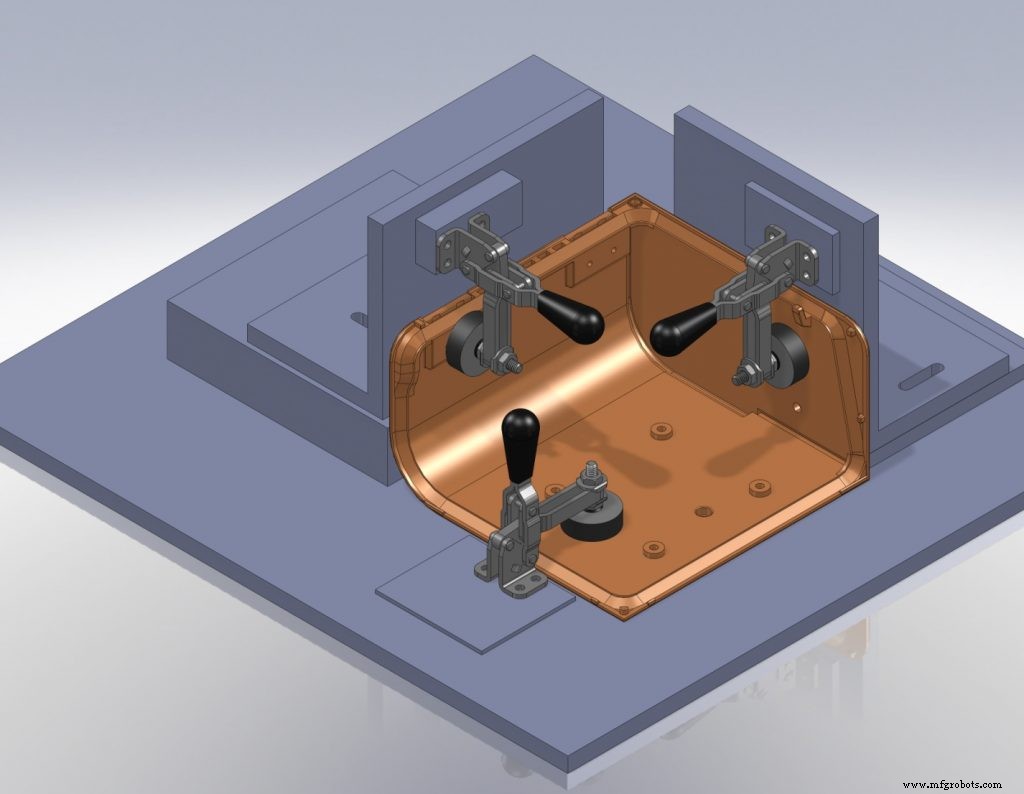
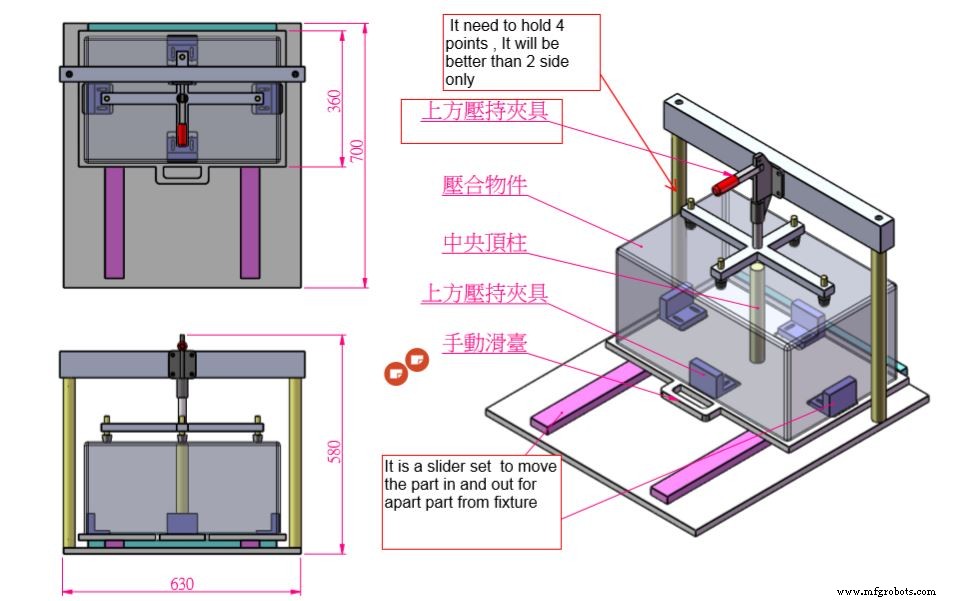
Quand les pièces comportent de grandes ouvertures ou des portées minces – courantes dans les designs de biseau pour serveurs montés en rack – le gauchissement peut devenir encore plus prononcé. Les sections en pont qui satisfont les besoins de ventilation ou d'accès sont particulièrement sensibles. Dans de tels cas, l'affinage précis de l'épaisseur du matériau, le renforcement des transitions et l'emploi de fixations post-moulage sont essentiels. Une collaboration étroite avec l'équipe de moulage, ainsi qu'une analyse de flux de moule itérative et des tests physiques, peuvent résoudre ces problèmes efficacement.
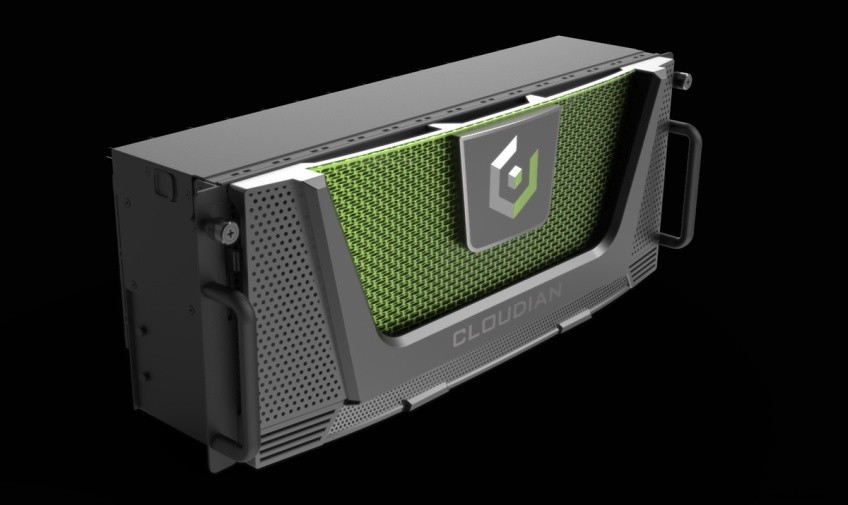
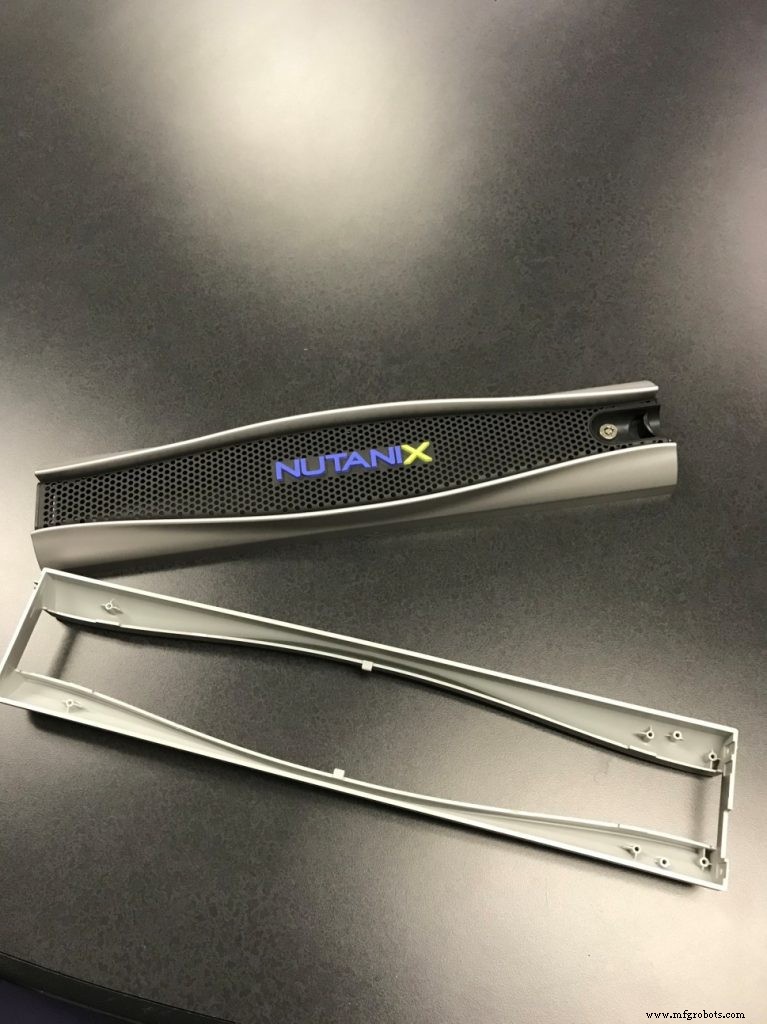
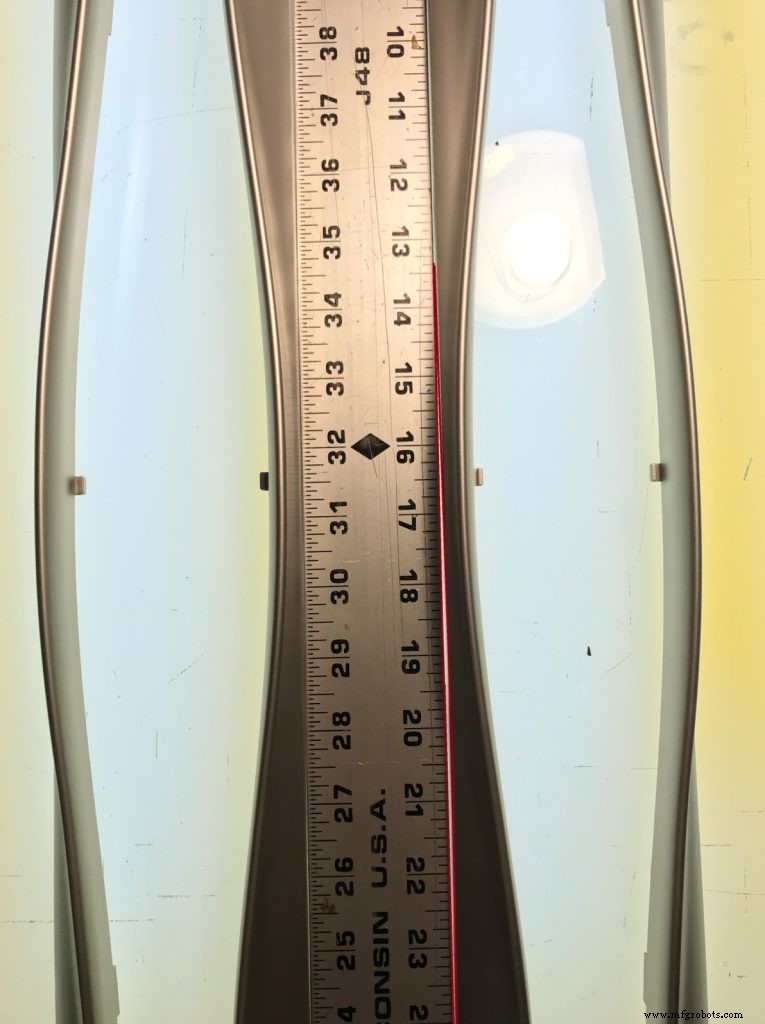
Dans de nombreux cas, le seul support structurel disponible est une perforation métallique amovible qui ne peut pas supporter de manière fiable les contraintes imposées par le gauchissement. La solution réside dans une revue de conception rigoureuse, la sélection de matériaux et le développement de fixations post-moulage, qui livrent collectivement des composants de haute qualité répondant aux objectifs fonctionnels et de marque.
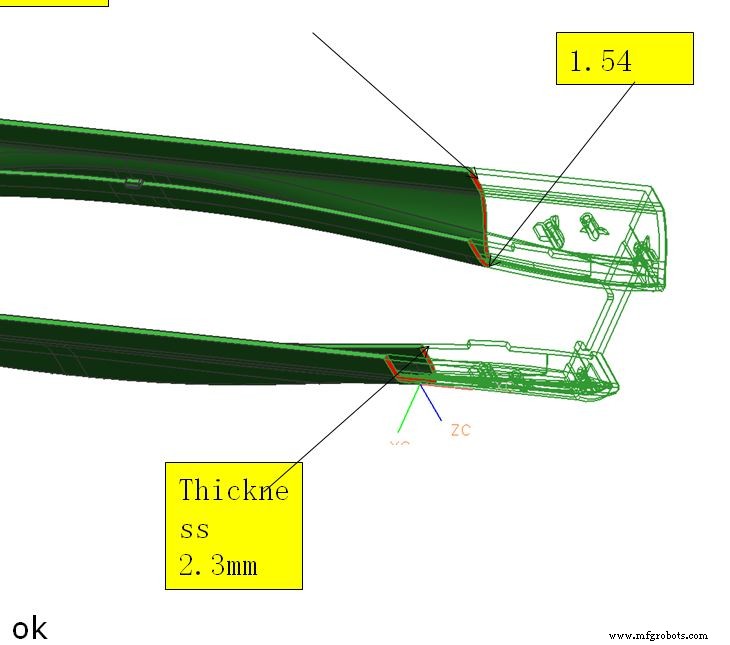
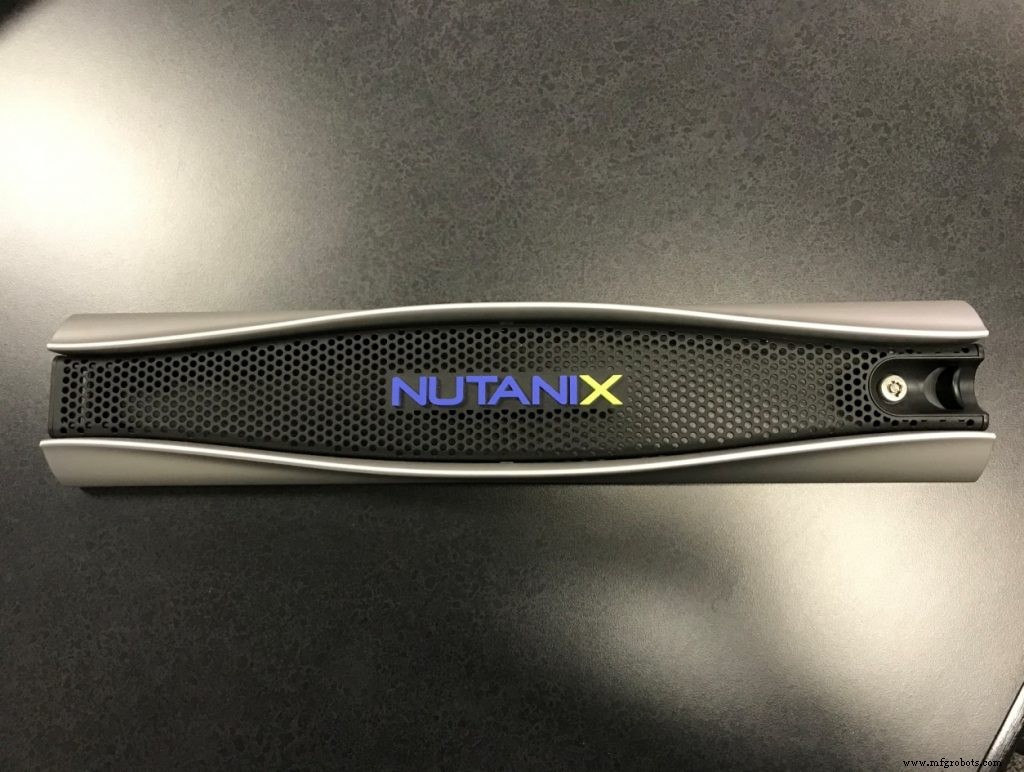
En résumé, le gauchissement est une préoccupation de phase de conception qui peut être atténuée par une géométrie réfléchie, une épaisseur de paroi constante et une collaboration proactive avec l'équipe de moulage. En suivant ces directives, les concepteurs peuvent créer des pièces moulées par injection qui non seulement performent sans faille mais maintiennent aussi les standards visuels de la marque.
Voir plus comme ceci : Retours, Marques de retrait, Bossages
Processus de fabrication
- Partie 6 : Gestion des équipes et fabricants sous-traitants dans la conception de pièces moulées par injection
- Conception de pièces moulées par injection : Maîtriser les angles de dépouille pour une éjection sans faille
- Conception de bossages moulés par injection : Équilibrer résistance et réussite du moulage
- Conception de moule par injection – Partie 2 : Comprendre et éliminer les marques de retrait
- Principes clés de conception pour optimiser les pièces métalliques imprimées en 3D
- Maîtriser la conception pour la fabricabilité : Partie 2 – Tolérances et optimisation des caractéristiques
- Conception pour la fabricabilité : Directives essentielles – Partie 1
- Choisir la finition de surface SPI idéale pour les pièces moulées par injection
- Directives de conception expertes pour un moulage par injection de haute qualité