



Conception de moule par injection – Partie 2 : Comprendre et éliminer les marques de retrait
En développement produit, des pièces moulées par injection impeccables sont essentielles pour l'attrait esthétique et une production efficace. Une marque de retrait proéminente sur la face A d'un article précoce peut compromettre une finition brillante et retarder le lancement. Plutôt que de masquer le défaut avec un badge logo, une solution plus efficace réside dans la conception du moule et la géométrie de la pièce.
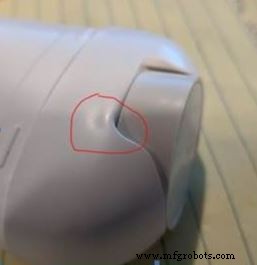
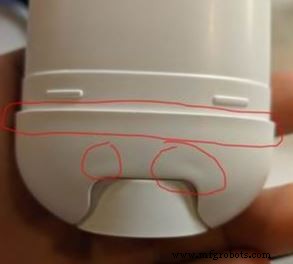
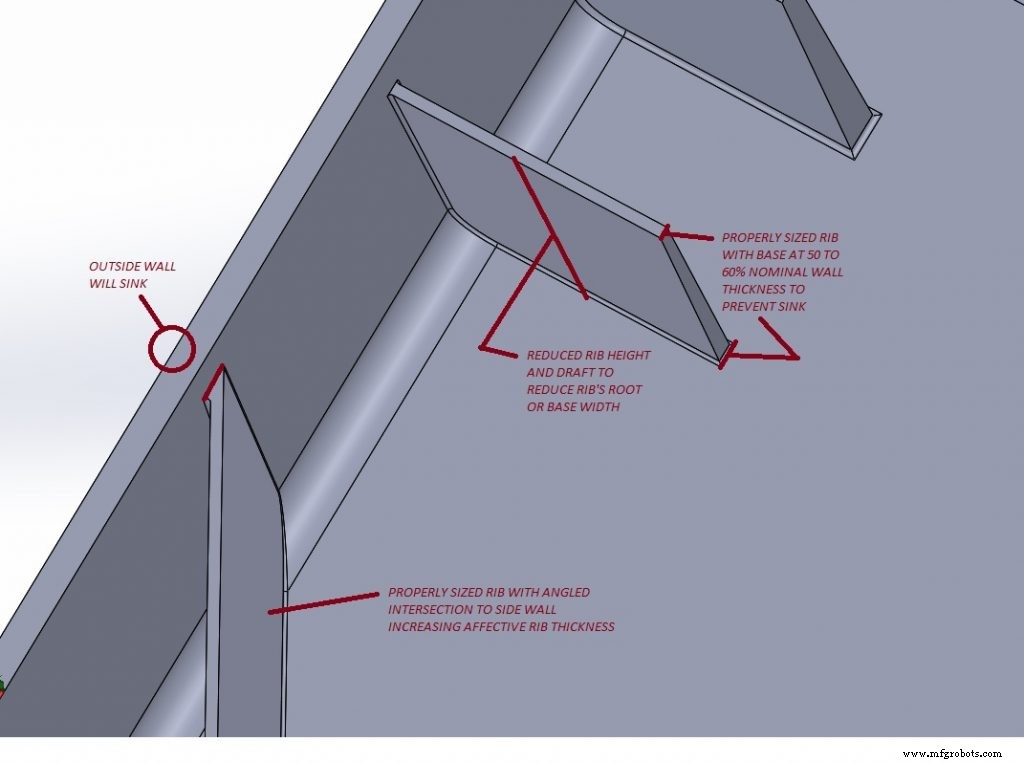
Les marques de retrait résultent d'un refroidissement différentiel dans les sections épaisses de la pièce, comme là où une nervure ou un bossage intérieur rencontre la paroi. Le noyau de la région épaisse refroidit en dernier, attirant le matériau vers l'intérieur et créant un creux du côté opposé. L'effet est plus visible sur les surfaces lisses, brillantes et les couleurs de plastique foncées.
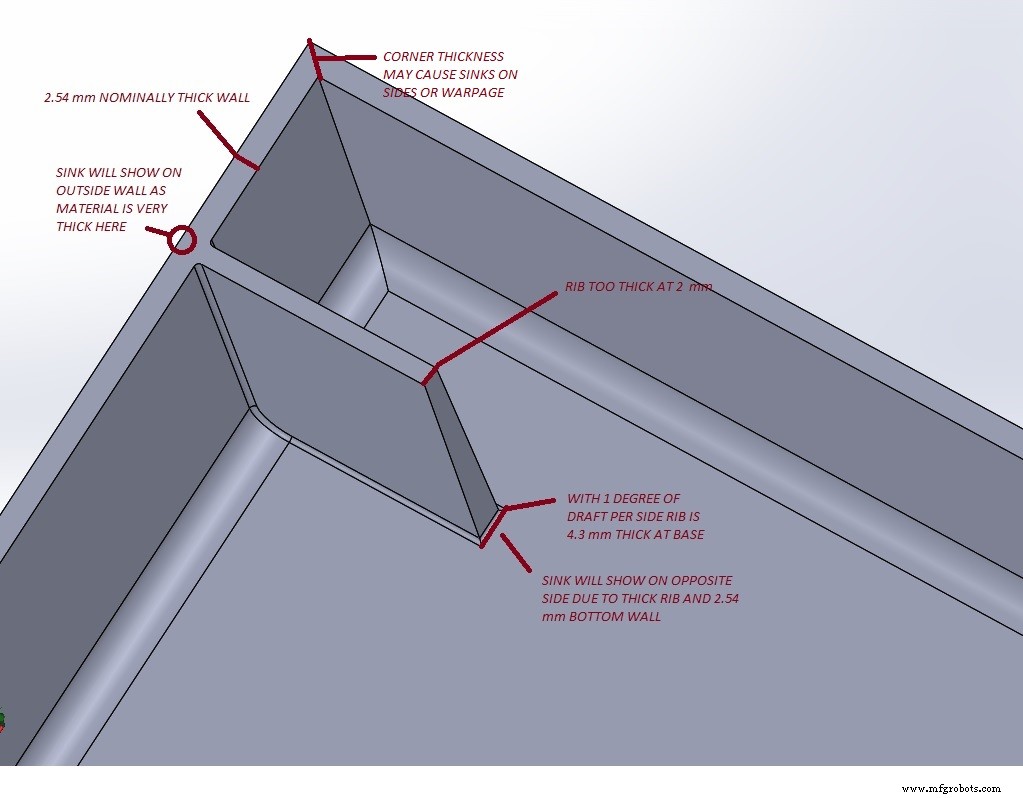
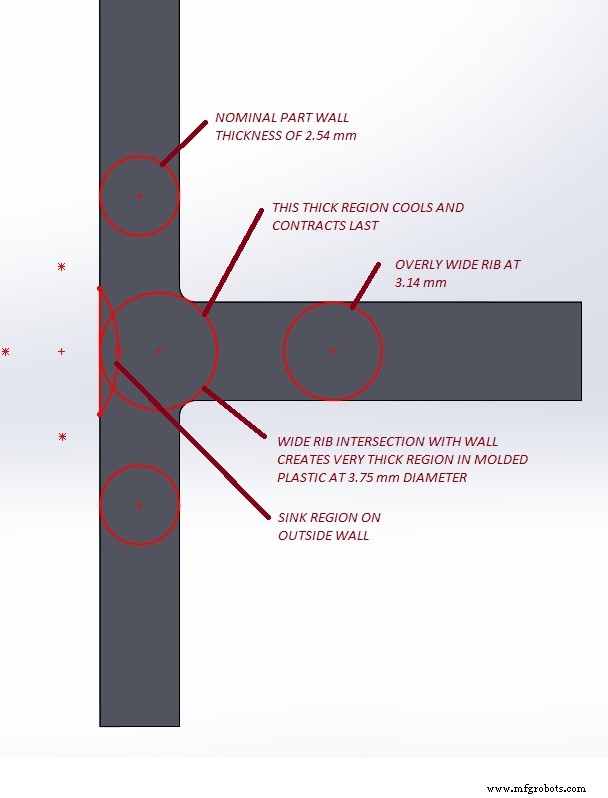
Les intersections entre deux parois externes ou une surface angulaire peuvent aussi induire des retraits, surtout quand une nervure rencontre la paroi à un angle vif. Une règle générale est de maintenir l'épaisseur des parois internes et nervures à 50‑60 % de l'épaisseur nominale de la paroi externe. Cela réduit la probabilité de zones épaisses et des défauts de retrait qui en résultent.
Les formes complexes cachent souvent des transitions critiques, rendant les sections épaisses difficiles à détecter tôt. Dans le cas d'une base de distributeur blanc, le design semblait simple, mais le contre-alésage inférieur pour la vis à main introduisait des intersections de parois angulaires qui produisaient des marques de retrait visibles. L'analyse en coupe transversale a révélé une convergence de caractéristiques augmentant l'épaisseur locale de paroi.
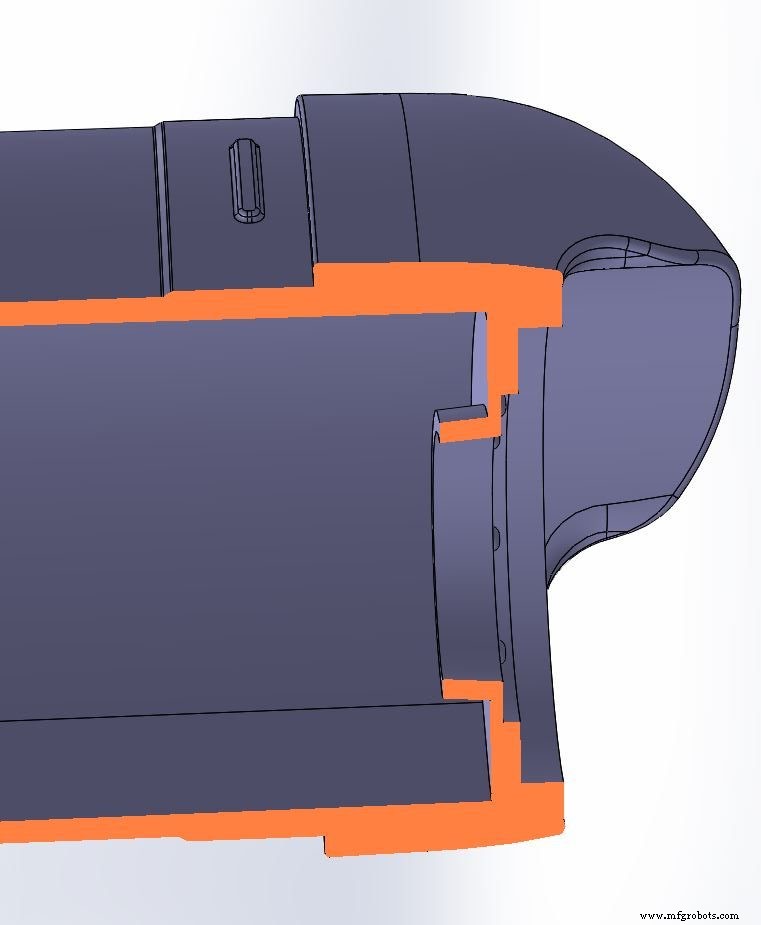
Ces caractéristiques étaient difficiles à modifier sans compromettre la taille compacte et la fonctionnalité du produit. Cependant, l'ajout de caractéristiques de noyau subtiles – léger évidement – a soulagé le matériau aux jonctions de parois et réduit le retrait.
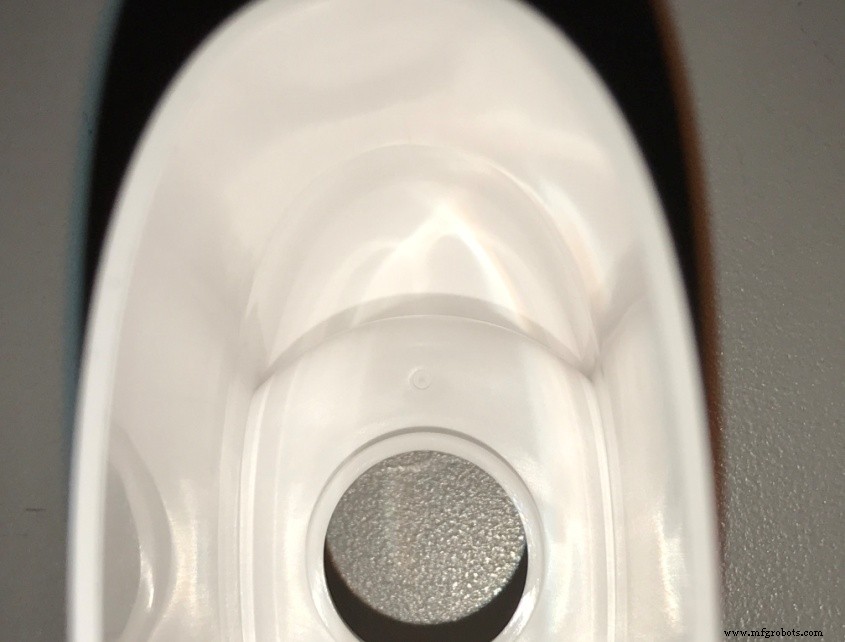
Avant l'ajout d'évidement. 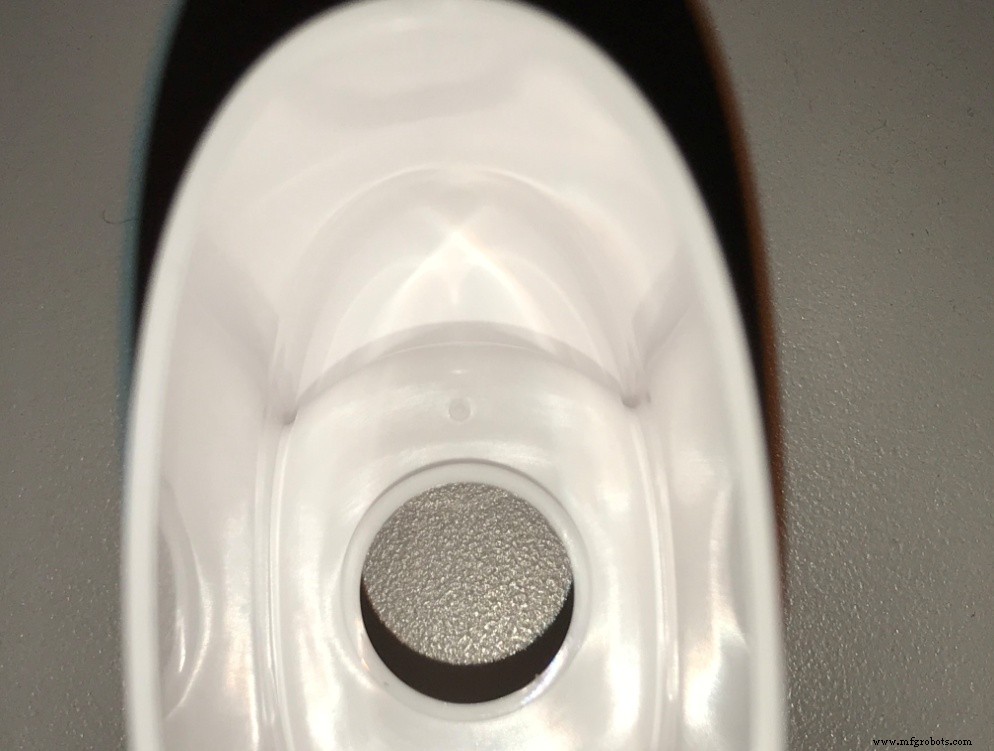
Après : Réduction du matériau aux jonctions de parois.
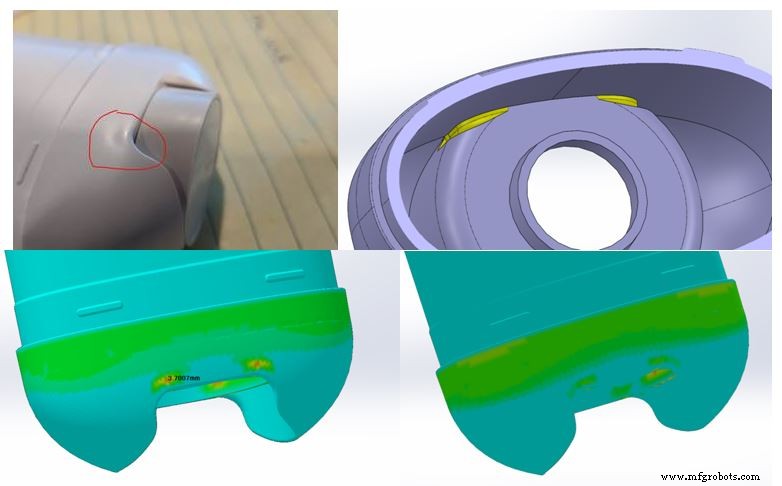
Couplé à un temps de cycle plus long pour permettre un refroidissement complet et des ajustements de processus, le résultat fut une pièce impeccable et fonctionnelle. Une collaboration étroite entre ingénieurs de conception et fabricants de moules s'est avérée essentielle pour résoudre ces problèmes rapidement.
Les corps (ou bossages) présentent un autre défi. En tant que nervures coniques, ils doivent équilibrer résistance, ajustement avec fixations filetées et épaisseur minimale pour éviter les retraits. Nous explorerons la conception des bossages dans un futur article.
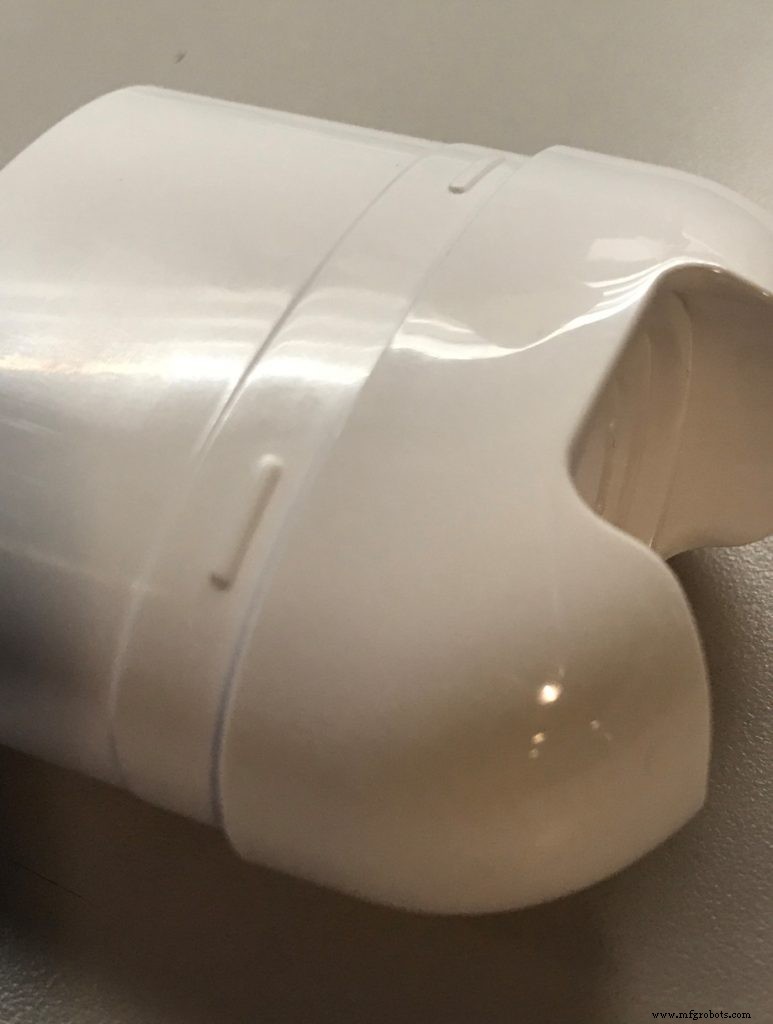
En employant de solides pratiques d'ingénierie de moule par injection et des outils CAO 3D avancés, les concepteurs peuvent minimiser le risque de marques de retrait et autres défauts cosmétiques. Travailler main dans la main avec les fabricants de moules assure des pièces de haute qualité, visuellement attrayantes, qui répondent aux exigences fonctionnelles, raccourcissant le temps de mise sur le marché.
Points clés : maintenir les parois internes et nervures dans 50‑60 % de l'épaisseur nominale, minimiser les intersections vives, envisager de légers changements de dépouillage pour réduire la variation d'épaisseur, et utiliser les outils d'analyse d'épaisseur CAO. Collaborer avec les mouleurs tôt et itérer sur les deux premiers tirages d'article pour affiner la conception et le processus.
Liens vers : Partie 1, Partie 3, Partie 4
Processus de fabrication
- Partie 6 : Gestion des équipes et fabricants sous-traitants dans la conception de pièces moulées par injection
- Conception de pièces moulées par injection : Maîtriser les angles de dépouille pour une éjection sans faille
- Prévenir le gauchissement dans les pièces moulées par injection : Stratégies de conception
- Conception de bossages moulés par injection : Équilibrer résistance et réussite du moulage
- Principes clés de conception pour optimiser les pièces métalliques imprimées en 3D
- Maîtriser la conception pour la fabricabilité : Partie 2 – Tolérances et optimisation des caractéristiques
- Conception pour la fabricabilité : Directives essentielles – Partie 1
- Choisir la finition de surface SPI idéale pour les pièces moulées par injection
- Directives de conception expertes pour un moulage par injection de haute qualité