



Conception de bossages moulés par injection : Équilibrer résistance et réussite du moulage
Les pièces moulées par injection sont un excellent choix pour les produits de volume moyen à élevé. Quand la conception incorpore des bossages moulés en plastique, vous pouvez obtenir une solution à faible coût qui aligne les composants et fournit des points de montage robustes pour fixations et boîtiers. Cependant, une conception et un placement soignés de ces bossages sont essentiels pour éviter les défauts cosmétiques et assurer une performance structurelle fiable.
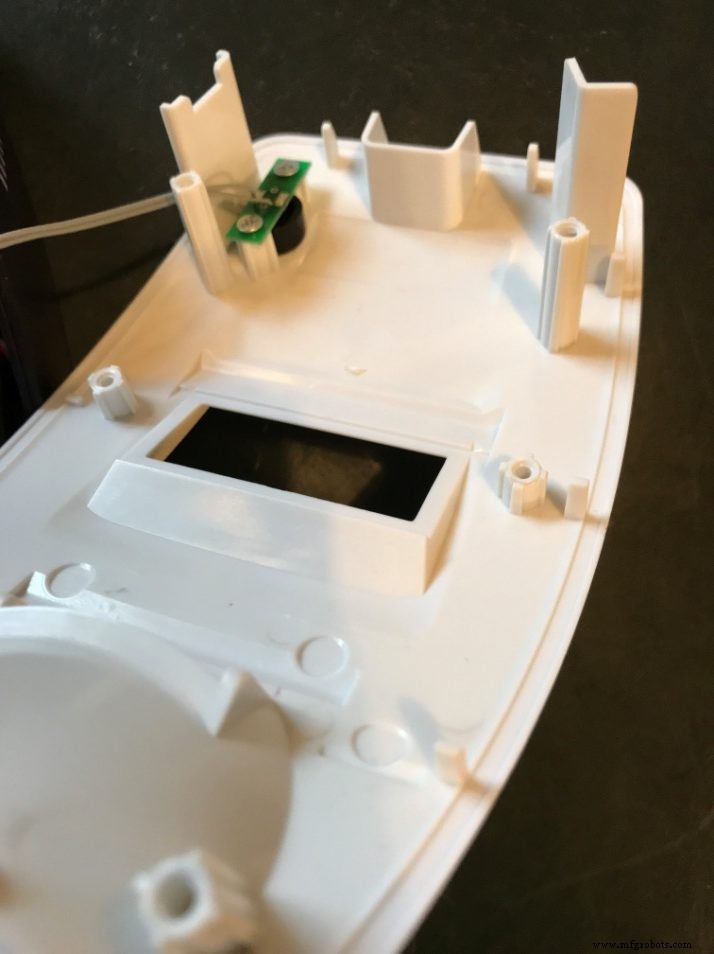
De nombreuses directives de conception existent pour créer des bossages, pourtant elles entrent souvent en conflit. Les recommandations varient selon le fabricant, le mouleur sous-traitant, l'équipe d'assemblage ou le designer industriel. La clé est de fusionner ces perspectives en un bossage qui performe sans introduire de défauts cosmétiques visibles. Atteindre cet équilibre nécessite une collaboration entre l'ingénieur mécanique et le partenaire de moulage par injection, qui affinera le processus et assurera la qualité de la pièce.
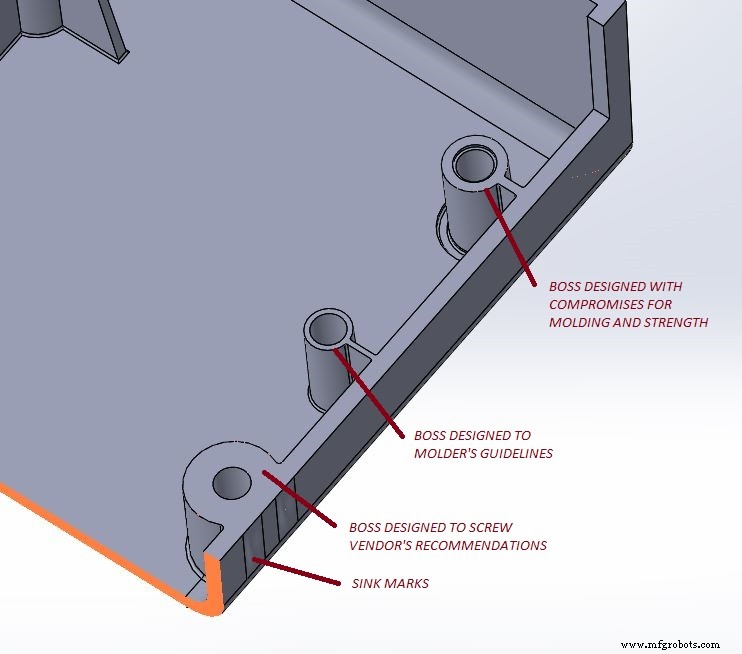
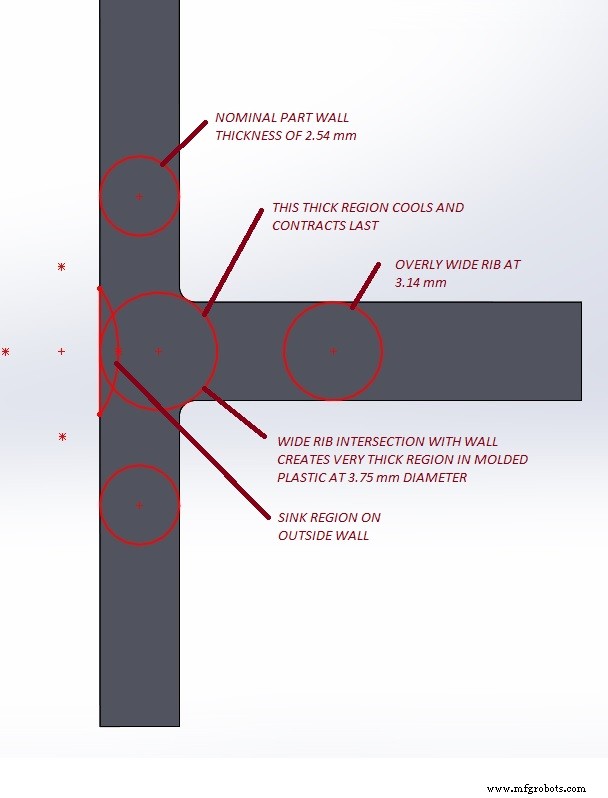
Pourquoi les bossages échouent-ils parfois ? Un bossage surdimensionné ou mal positionné peut créer des marques de retrait sur les surfaces cosmétiques clés. En moulage par injection, un retrait se produit quand une section épaisse de plastique – typiquement à l'intersection de caractéristiques internes et de parois externes – refroidit plus lentement que le matériau environnant. Le noyau à refroidissement lent se contracte contre le plastique déjà rigide, produisant des creux, des contraintes de surface et parfois du gauchissement. Ces défauts peuvent aussi entraver le remplissage correct du moule, menant à des défauts supplémentaires.
Inversement, un bossage sous-dimensionné peut être facile à mouler mais ne retient pas les fixations, causant le desserrage des composants ou même le rejet de la pièce. Le bossage doit fournir une épaisseur de paroi suffisante pour absorber les forces d'installation et supporter la fixation filetée. Si le matériau est trop mince, il peut fluer à froid pendant l'assemblage, menant au desserrage ou à la rupture sous charge.
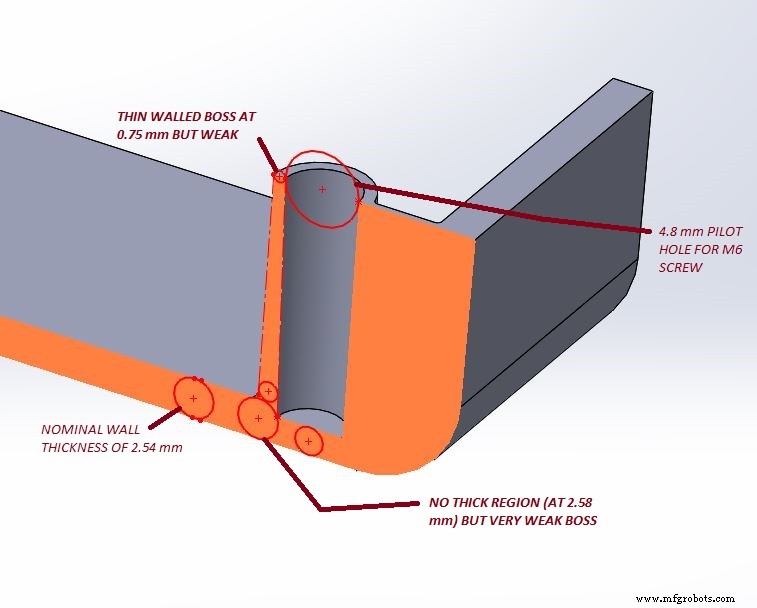
De plus, les bossages nécessitent du dépouillage pour permettre l'éjection du moule en acier. Les parois du diamètre externe s'évasent à la base, souvent avec un léger filet pour une éjection douce. Traitez le bossage comme une nervure circulaire : son épaisseur de paroi devrait être d'environ 50 à 60 % de l'épaisseur nominale de la paroi de la pièce environnante pour prévenir les retraits. Atteindre ce ratio tout en fournissant assez de matériau pour un joint robuste est le défi central.
Pour les vis dans le plastique, il est recommandé que la profondeur d'engagement du filetage soit de 2 à 2,5 fois le diamètre nominal de la vis. Cet engagement plus élevé compense la résistance au cisaillement généralement plus faible du plastique comparé au métal. Une profondeur de filetage appropriée répartit les contraintes du joint et améliore la durabilité.
Pour concilier résistance et moulabilité, considérez les stratégies de conception éprouvées suivantes :
- Réduire le diamètre externe du bossage par rapport à la recommandation du fabricant, en gardant l'épaisseur de paroi proche du plastique environnant.
- Appliquer un dépouillage minimal sur les surfaces intérieures tout en maintenant une base lisse et filetée.
- Positionner le bossage loin des parois externes critiques pour éviter de grands volumes d'intersection.
- Approfondir l'alésage pilote d'environ 30 % de l'épaisseur nominale de base, ce qui réduit la zone d'intersection et permet des parois de bossage plus épaisses.
- Incorporer une gorge peu profonde à la base du bossage pour limiter davantage les sections épaisses.
- Utiliser un bossage plus haut et bien conçu avec un mur d'appui couvert par une pièce à glissement adjacente pour une résistance accrue.
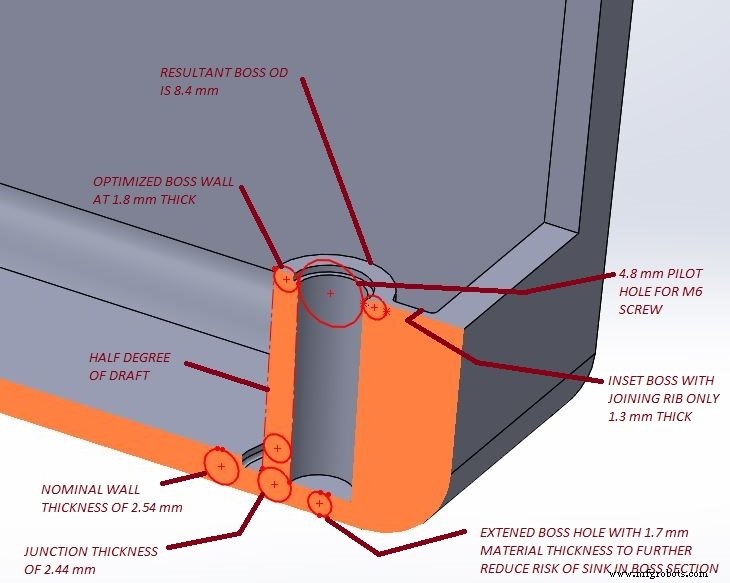
Ces techniques maintiennent le bossage dans la plage d'épaisseur de paroi sûre (50 à 67 % du nominal), améliorent l'engagement du filetage et minimisent les risques de retrait. Pendant le premier tirage de production, évaluez la performance du bossage et de la fixation ; les changements d'alliage plastique ou ajustements de design peuvent être accommodés en ajustant la goupille de moule ou en ajoutant du matériau – actions généralement simples et peu coûteuses.
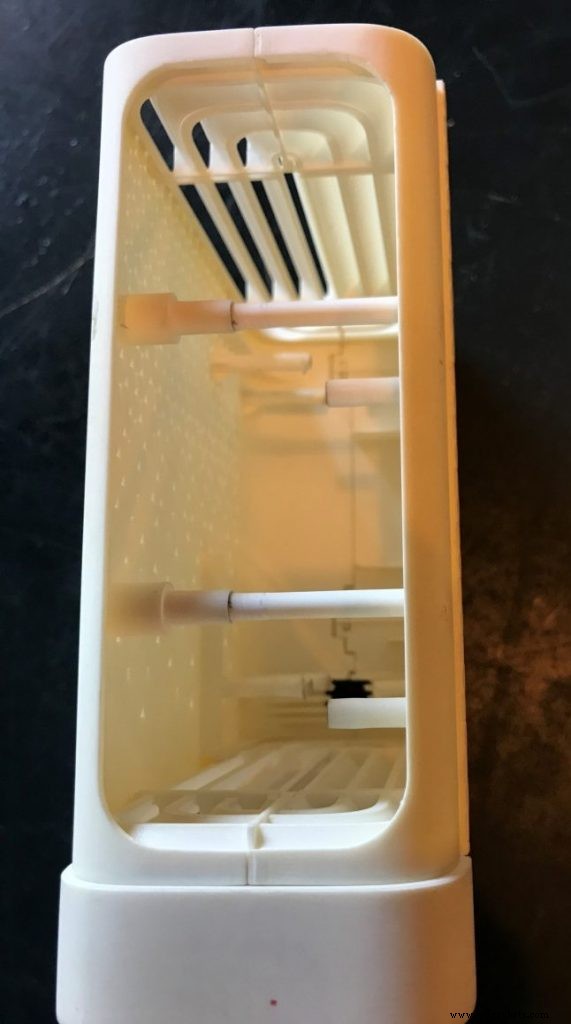
Finalement, les exigences de chaque pièce dictent l'équilibre optimal. Les composants fonctionnels non visibles peuvent tolérer de mineurs défauts cosmétiques s'ils ne compromettent pas la résistance. En travaillant étroitement avec le partenaire de moulage – ajustant temps de cycle, refroidissement et paramètres de processus – vous pouvez éliminer les retraits mineurs et affiner la pièce pour répondre aux objectifs esthétiques et mécaniques.
Pour une plongée plus profonde, voir Partie 1, Partie 2 et Partie 4.
Processus de fabrication
- Partie 6 : Gestion des équipes et fabricants sous-traitants dans la conception de pièces moulées par injection
- Conception de pièces moulées par injection : Maîtriser les angles de dépouille pour une éjection sans faille
- Prévenir le gauchissement dans les pièces moulées par injection : Stratégies de conception
- Conception de moule par injection – Partie 2 : Comprendre et éliminer les marques de retrait
- Principes clés de conception pour optimiser les pièces métalliques imprimées en 3D
- Maîtriser la conception pour la fabricabilité : Partie 2 – Tolérances et optimisation des caractéristiques
- Conception pour la fabricabilité : Directives essentielles – Partie 1
- Choisir la finition de surface SPI idéale pour les pièces moulées par injection
- Directives de conception expertes pour un moulage par injection de haute qualité